 EN


Inleiding
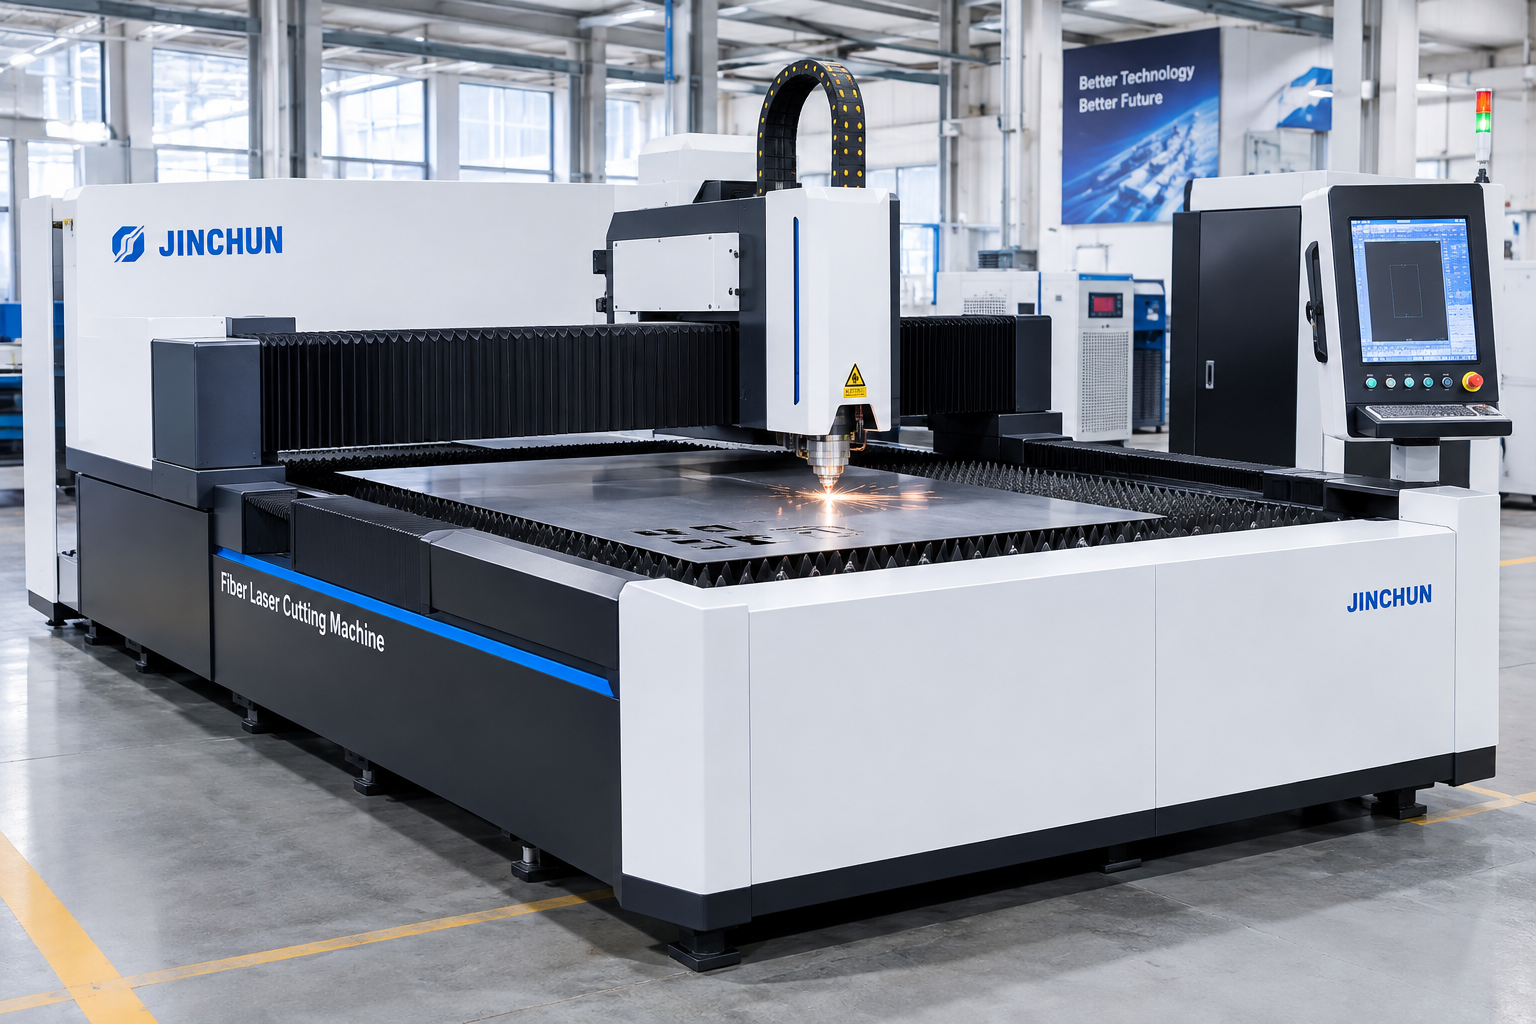
De aanschafprijs of het nominaal vermogen van een snijmachine bepaalt op zichzelf nog niet de kosten van een afgewerkt plaatmetaalonderdeel. Een zinvolle vergelijking begint met dezelfde onderdeeltekeningen, materiaalspecificaties, partijgrootten en acceptatiecriteria voor elke kandidaat. Bij overweging van een laser plaat snijmachine , berekent u de kosten van de geaccepteerde output in plaats van geïsoleerde snelsnijdsnelheden te vergelijken. Deze aanpak onthult of materiaalgebruik, hantering, verbruiksartikelen of secundaire bewerkingen de grootste invloed hebben op een specifieke order.
1. Definieer het materiaal en de onderdeelmix
Bereid een representatieve bestelling voor met het plaatmateriaal, de kwaliteit, de dikte, de plaatafmetingen, de onderdeeltekeningen en de hoeveelheid per onderdeelnummer. Neem zowel veelvoorkomende onderdelen met hoge productievolume als onderdelen met lage productievolume op die regelmatig wisselingen vereisen. Vermeld eventuele richtingsafwerking, beschermfolie of eisen voor zichtbare oppervlakken die nesten of hanteren beperken. Definieer de acceptatiegrenzen voor afmetingen en randkwaliteit vóór het testen. Het vergelijken van één leverancier op eenvoudige dunne-plaatonderdelen en een andere leverancier op complexe dikke-plaatonderdelen levert misleidende resultaten op. De bestellingsmix moet weerspiegelen wat de werkplaats daadwerkelijk verkoopt, niet alleen de makkelijkst te snijden onderdelen.
2. Beoordeel plaatgebruik aan
Materiaalgebruik is het deel van de gekochte plaat dat wordt omgezet in bruikbare onderdelen. Beoordeel nestingsopstellingen met behulp van de werkelijke afmetingen van de plaat, onderdeelafstanden, randafstanden, korrel- of afwerkrichting en eventuele productiebeperkingen. Noteer hoeveel geaccepteerde onderdelen elke plaat kan opleveren, samen met restafval en herbruikbare restanten. Een opstelling met een hoog theoretisch materiaalgebruik kan ongeschikt zijn als deze een zichtbaar oppervlak beschadigt of het verwijderen van onderdelen bemoeilijkt. Beoordeel de waarde van herbruikbare restanten realistisch, op basis van de vraag of een andere bevestigde order deze kan verbruiken. Gebruik dezelfde nestingsaannames voor alle opties en bewaar de opstellingsbestanden voor controle.
3. Neem de volledige productiecyclus op
Een snijoperatie omvat ook het verplaatsen van platen, het laden van de tafel, het positioneren van het materiaal, het bewerken, het lossen van onderdelen, het scheiden van afvalmateriaal en het voorbereiden van de volgende partij. Meet de tijd voor deze activiteiten bij representatieve werkzaamheden. Voeg programma-voorbereiding en wisseltijd toe waar relevant, met name wanneer de fabriek veel kleine orders produceert. Indien een voorgestelde machine handlingsmogelijkheden biedt, geef dan precies aan welke taken deze automatiseren en welke nog steeds een operator vereisen. Bereken de productie over de volledige cyclus, niet alleen op basis van de laser-actief-tijd. Indien één operator meerdere activiteiten toezicht houdt, verdeel de arbeidsinspanning op een consistente manier om dubbele telling van dezelfde arbeid te voorkomen.
4. Registreer nutsvoorzieningen en verbruiksartikelen
Verzoek modelspecifieke informatie over elektriciteit, hulpbrandstof, verbruiksartikelen en routineonderhoud, en vergelijk deze vervolgens indien mogelijk met metingen uit een representatieve proef. Het werkelijke verbruik is afhankelijk van het materiaal, de dikte, de procesinstellingen en het bedrijfsprofiel. Neem alleen mondstukken, lenzen of andere vervangbare onderdelen op indien van toepassing op de bevestigde configuratie. Geef het type gas, de lokale leveringsprijs en de meetbasis aan in plaats van te vertrouwen op een universele kostenraming. Houd rekening met gepland onderhoud en realistische stilstandaannames, en houd deze gescheiden van de waargenomen proefgegevens. Documenteer welke cijfers schattingen van de leverancier zijn en welke zijn gemeten, zodat het kostenmodel controleerbaar blijft.
5. Rekening houden met secundaire bewerkingen
Het snijproces kan worden gevolgd door ontbramen, reinigen, randbewerking, inspectie, buigen of lassen. Neem alleen bewerkingen op die daadwerkelijk vereist zijn volgens de klanttekening en de specificatie van het afgewerkte onderdeel. Vergelijk of verschillende snijkwaliteiten de tijd die nodig is voor het verwijderen van bramen of het voorbereiden van verbindingen, veranderen. Ga er niet vanuit dat elke laser-gesneden rand onmiddellijk geschikt is voor elke volgende bewerking. Houd afgekeurde stukken en herwerkingsactiviteiten apart bij, zodat hun kosten duidelijk zichtbaar zijn. Wanneer een zichtbare oppervlakte bescherming vereist, neem dan verpakkings- of hanteringswerk op dat krassen voorkomt. Een sneller snijproces kan desondanks duurder uitvallen als het extra nabewerkingswerk veroorzaakt.
6. Bereken de kosten per geaccepteerd onderdeel
Voeg voor elke representatieve partij de verbruikte aangekochte materialen, directe arbeid, nutsvoorzieningen, hulp- en beschermgas, verbruiksartikelen, relevante onderhoudstoewijzingen en vereiste secundaire bewerkingen toe. Voeg ook de toewijzing van machinebezit of financiering toe, met gebruikmaking van dezelfde boekhoudperiode en bezettingsaannames voor elke optie. Deel de totale partijkost door het aantal geaccepteerde eindonderdelen, niet door het aantal onderdelen dat oorspronkelijk werd uitgesneden. Bijvoorbeeld: een partij die begint met 100 ruwstukken maar 95 geaccepteerde onderdelen oplevert, moet de relevante kosten verdelen over 95 stuks. Houd de aannames expliciet en voer een gevoeligheidsanalyse uit voor materiaalprijs, bezetting en afkeurpercentage.
7. Vergelijk offertes op dezelfde basis
Maak een vergelijking op basis van gelijksoortige specificaties voor de aangegeven machine, inclusief bijbehorende accessoires, software, laadapparatuur, installatie, opleiding, garantie en serviceomvang. Onderscheid duidelijk optionele systemen van standaarduitrusting. Controleer de voorbereiding van de locatie, leveringsvoorwaarden en eventuele lokale kosten die niet in de offerte zijn opgenomen. Vraag aan elke leverancier om dezelfde representatieve onderdelen te demonstreren volgens identieke inspectiecriteria. Een lagere apparatuurprijs kan aantrekkelijk lijken, maar moet worden beoordeeld in combinatie met bruikbare output, benodigde bedrijfsinvoer en ondersteuningsvereisten. Vermijd het noemen van een exacte terugverdientijd, tenzij productievolume, marge, bezetting en eigendomskosten gedocumenteerd zijn. Tijdens de beoordeling dient onderscheid te worden gemaakt tussen bevestigde testwaarnemingen en voorgestelde toekomstige verbeteringen. Documenteer wie verantwoordelijk is voor elke meting, hoe acceptatie wordt vastgelegd en welke informatie aan de leverancier moet worden geretourneerd voordat de definitieve apparatuurspecificatie wordt goedgekeurd. Dit voorkomt dat een initiële demonstratie wordt beschouwd als bewijs van prestaties voor elke materiaalbatch, productvariant of productieshift.
Conclusie
Het meest betrouwbare kostenbesparingsmodel maakt gebruik van daadwerkelijke nesting, gemeten prestaties over de volledige cyclus en geaccepteerde afgewerkte onderdelen uit een representatieve bestelling. Werk de aannames bij na het snijden van monsters, in plaats van uitsluitend te vertrouwen op de geadverteerde snelheid of vermogenswaarden. Om uw tekeningen en bestelmix te vergelijken met een geschikt machinesvoorstel, neem contact op met Jinchun en deel uw materiaallijst en acceptatiecriteria.
Inhoudsopgave
- Inleiding
- 1. Definieer het materiaal en de onderdeelmix
- 2. Beoordeel plaatgebruik aan
- 3. Neem de volledige productiecyclus op
- 4. Registreer nutsvoorzieningen en verbruiksartikelen
- 5. Rekening houden met secundaire bewerkingen
- 6. Bereken de kosten per geaccepteerd onderdeel
- 7. Vergelijk offertes op dezelfde basis
- Conclusie