 EN


Introduktion
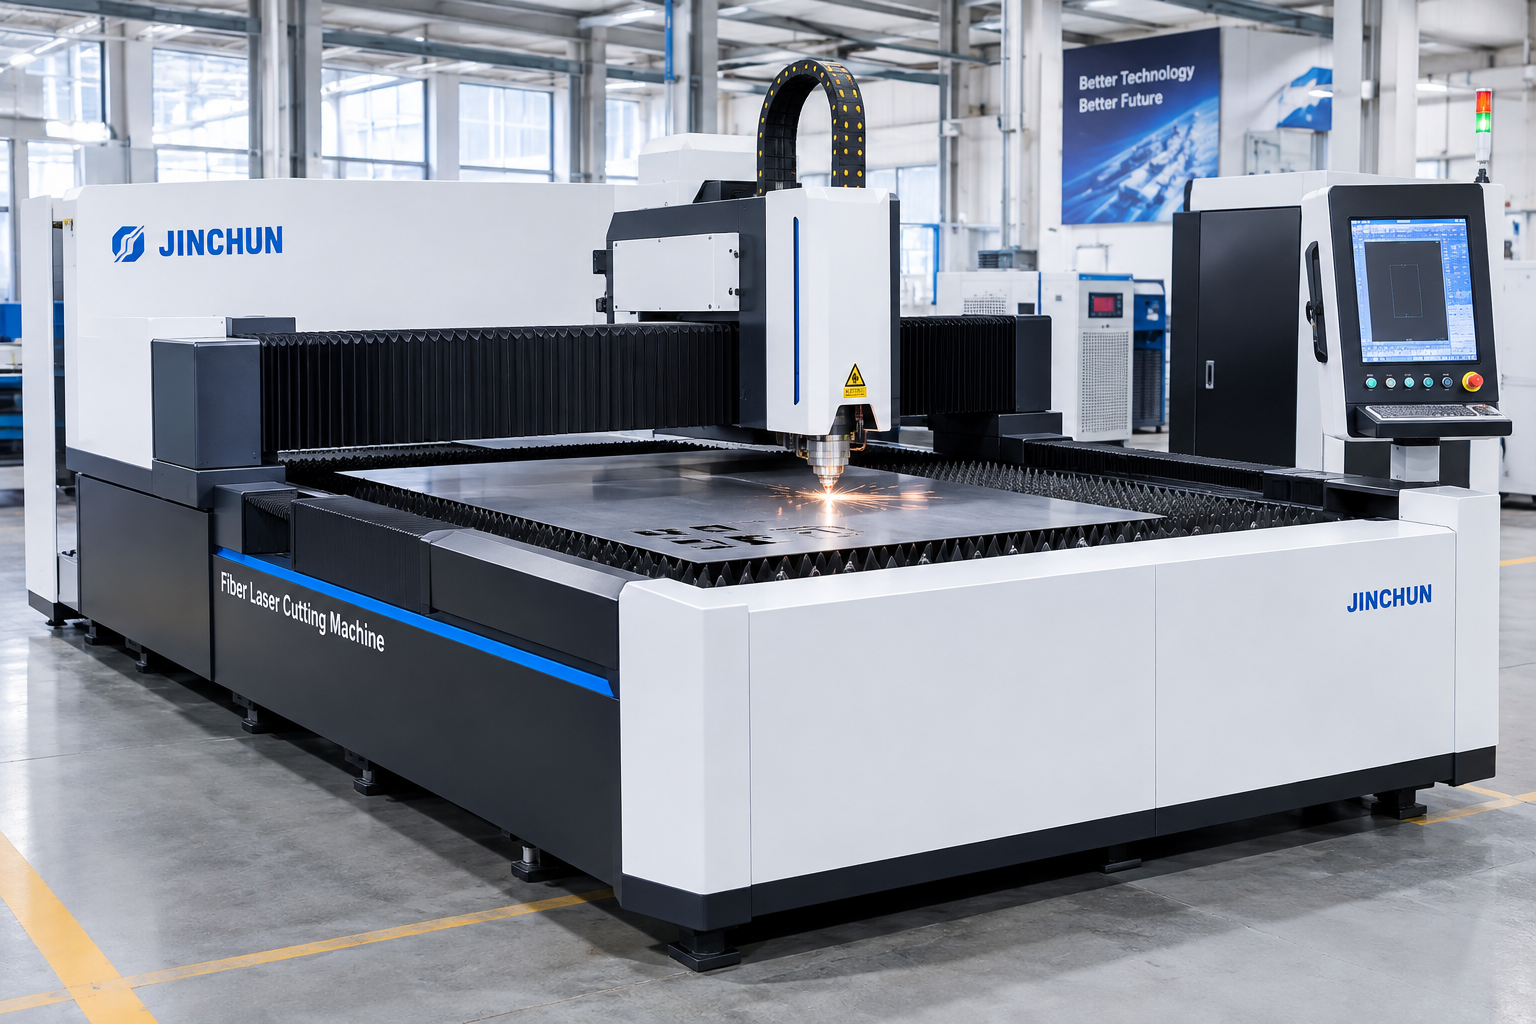
Købsprisen eller den angivne effekt på en skæremaskine fastlægger ikke i sig selv omkostningerne ved en færdig komponent i plademetal. En brugbar sammenligning starter med de samme tegninger af dele, materialsspecifikationer, parti-størrelser og acceptkriterier for alle kandidater. Når man overvejer en laser plade skæring maskine , skal omkostningerne beregnes ud fra den accepterede færdige output i stedet for at sammenligne isolerede skærehastigheder. Denne fremgangsmåde afslører, om materialeudnyttelse, håndtering, forbrugsvarer eller sekundære processer har den største indflydelse på en bestemt ordre.
1. Definer materialet og blandingen af dele
Forbered en repræsentativ ordre, der indeholder pladematerialet, kvaliteten, tykkelsen, pladestørrelsen, tegninger af dele og mængden for hvert deltal. Inkludér både almindelige højvolumenkomponenter og lavvolumendele, der kræver hyppige omstilling. Angiv eventuelle krav til retningsspecifik overfladebehandling, beskyttelsesfilm eller synlige overflader, der begrænser nesting eller håndtering. Definér dimensionelle og kantkvalitetsacceptgrænser inden test. At sammenligne én leverandør på simple tyndpladedele og en anden på komplekse tykpladedele giver misvisende resultater. Ordreblandingen skal afspejle, hvad værkstedet faktisk sælger, ikke blot den nemmeste del at skære.
2. Gennemgå pladeudnyttelse til
Materialeudnyttelse er den andel af købte plader, der omdannes til brugbare komponenter. Gennemgå anordningerne (nesting layouts) ved hjælp af de faktiske pladestørrelser, afstanden mellem dele, kantafstande, korn- eller overfladeretning samt eventuelle fremstillingsbegrænsninger. Registrer, hvor mange accepterede dele hver plade kan producere, samt skrapskærv og genbrugelige rester. En anordning med høj teoretisk udnyttelse kan være uegnet, hvis den beskadiger en synlig overflade eller gør delenes udtagelse mere kompliceret. Vurder genbrugelige rester realistisk ud fra, om en anden bekræftet ordre kan bruge dem. Anvend de samme anordningsantagelser for alle muligheder, og gem filerne med anordningerne til senere gennemgang.
3. Inkluder den fulde produktionscyklus
En skærearbejdsproces omfatter også bevægelse af plader, indlæsning af bordet, positionering af materiale, behandling, udpakning af dele, adskillelse af affald og forberedelse af næste parti. Mål tiden for disse aktiviteter ved repræsentative opgaver. Tilføj programmeringsforberedelse og omstilling, hvor det er relevant – især når fabrikken fremstiller mange små ordrer. Hvis den foreslåede maskine inkluderer håndteringsmuligheder, skal du præcist angive, hvilke funktioner de automatiserer, og hvad der stadig kræver en operatør. Beregn output over hele cyklusserien – ikke kun ud fra lasertid alene. Hvor én operatør overvåger flere aktiviteter, skal arbejdskraften allokeres ved hjælp af en konsekvent metode for at undgå dobbelttælling af samme arbejdskraft.
4. Registrer energiforbrug og forbruksmaterialer
Anmod om modelspecifik information om el, hjælpegas, forbrugsartikler og rutinemæssig vedligeholdelse, og sammenlign derefter med målinger fra en repræsentativ prøve, hvor det er muligt. Den faktiske forbrug afhænger af materiale, tykkelse, procesindstillinger og brugsmønster. Inkludér dyser, linser eller andre udskiftelige dele kun, hvis de er relevante for den bekræftede konfiguration. Angiv gastypen, den lokale leveringspris og målingsgrundlaget i stedet for at anvende en universel omkostningsvurdering. Overvej planlagt service og realistiske nedetidsantagelser, og hold dem adskilt fra observerede prøvedata. Dokumentér, hvilke tal der er leverandørens estimater, og hvilke der er målt, så omkostningsmodellen forbliver efterprøvelig.
5. Tag sekundære processer i betragtning
Skæringsprocessen kan efterfølges af afburdning, rengøring, kantforberedelse, inspektion, bøjning eller svejsning. Medtag kun de operationer, som faktisk kræves af kundens tegning og den færdige dels specifikation. Sammenlign, om forskellige skæretilstande ændrer tiden til fjernelse af burder eller forberedelse af samlinger. Antag ikke, at hver laser-skåret kant straks er acceptabel for alle efterfølgende processer. Registrer forkastede dele og omformning separat, så deres omkostninger bliver synlige. Når en synlig overflade kræver beskyttelse, skal emballage eller håndteringsarbejde, der forhindrer ridser, medtages. En hurtigere skæringsproces kan stadig være dyrere, hvis den skaber ekstra efterbearbejdning.
6. Beregn omkostning pr. godkendt del
For hver repræsentativ parti tilføj købt materiale, der er forbrugt, direkte arbejdskraft, energiforsyning, hjælpegas, forbruksmaterialer, relevant vedligeholdelsesallokering og påkrævede sekundære operationer. Tilføj maskinens ejerskab eller finansieringsallokering ved brug af samme regnskabsperiode og udnyttelsesantagelser for hver mulighed. Divider den samlede partikomst med antallet af accepterede færdige dele, ikke med antallet af dele, der oprindeligt blev skåret. For eksempel skal en parti, der starter med 100 råmaterialer, men kun giver 95 accepterede dele, allokere de relevante omkostninger over 95 dele. Hold antagelserne eksplikite og udfør en følsomhedsanalyse for materialepris, udnyttelse og udslagsprocent.
7. Sammenlign tilbud på samme grundlag
Opret en like-for-like-sammenligning af den anførte maskine, inklusive tilbehør, software, lasteudstyr, installation, træning, garanti og serviceomfang. Adskil valgfrie systemer fra standardudstyr. Tjek forberedelsen af installationsstedet, leveringsbetingelserne og eventuelle lokale omkostninger, som tilbudet ikke omfatter. Bed hver leverandør om at demonstrere de samme repræsentative dele ud fra identiske inspektionskriterier. En lavere udstyrspris kan være tiltalende, men den skal vurderes i sammenhæng med brugbar output, driftsinput og supportkrav. Undgå at angive en præcis afbetalingstid, medmindre produktionsmængde, fortjenstmargin, udnyttelsesgrad og ejerskabsomkostninger er dokumenteret. Under gennemgangen skal bekræftede testobservationer adskilles fra foreslåede fremtidige forbedringer. Dokumentér, hvem der ejer hver enkelt måling, hvordan godkendelse registreres og hvilken information der skal returneres til leverandøren, inden det endelige udstyrsomfang godkendes. Dette undgår, at en indledende demonstration behandles som bevis for ydeevne på tværs af alle materialebatche, produktvarianter eller produktionsskift.
Konklusion
Den mest robuste model til omkostningsreduktion bruger faktisk nesting, målt helcyklusydelse og accepterede færdige dele fra en repræsentativ ordre. Opdater antagelserne efter prøveudskæring i stedet for udelukkende at bygge på annonceret hastighed eller effekt. For at sammenligne dine tegninger og ordreblanding med et passende udstyrsforslag kontakt Jinchun og del din materialeliste samt acceptkriterier.
Indholdsfortegnelse
- Introduktion
- 1. Definer materialet og blandingen af dele
- 2. Gennemgå pladeudnyttelse til
- 3. Inkluder den fulde produktionscyklus
- 4. Registrer energiforbrug og forbruksmaterialer
- 5. Tag sekundære processer i betragtning
- 6. Beregn omkostning pr. godkendt del
- 7. Sammenlign tilbud på samme grundlag
- Konklusion