 EN


Introdução
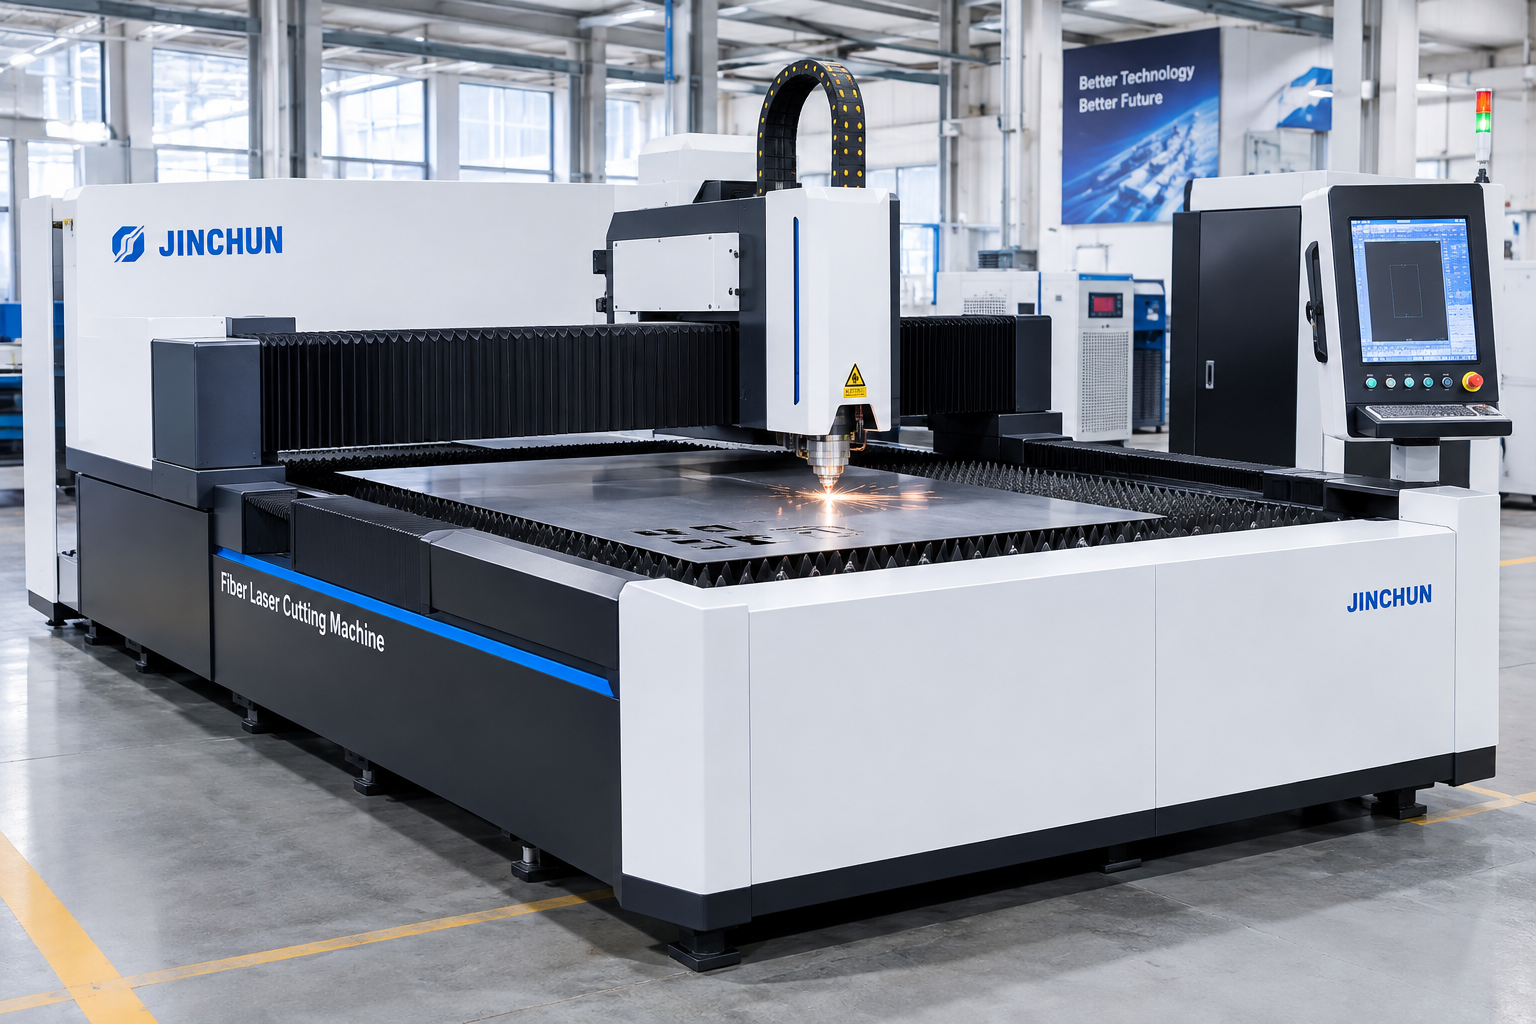
O preço de compra ou a potência nominal de uma máquina de corte, por si só, não determina o custo de um componente acabado em chapa metálica. Uma comparação útil começa com os mesmos desenhos de peças, especificações de materiais, tamanhos de lote e padrões de aceitação para todos os candidatos. Ao considerar um máquina de corte a laser de chapas , calcule o custo da produção final aceita, em vez de comparar apenas velocidades isoladas de corte. Essa abordagem revela se o aproveitamento de material, o manuseio, os consumíveis ou as operações secundárias exercem a maior influência sobre um determinado pedido.
1. Defina o Material e a Mistura de Peças
Prepare um pedido representativo contendo o material da chapa, a qualidade, a espessura, o tamanho da chapa, os desenhos das peças e a quantidade para cada número de peça. Inclua tanto componentes comuns de alto volume quanto peças de baixo volume que exigem trocas frequentes. Indique qualquer acabamento direcional, filme protetor ou requisitos de superfície visível que restrinjam o aninhamento ou a manipulação. Defina os limites de aceitação dimensionais e de qualidade das bordas antes dos testes. Comparar um fornecedor em peças simples de chapa fina e outro em peças complexas de chapa grossa gera resultados enganosos. A mistura do pedido deve refletir o que o workshop realmente vende, não apenas a peça mais fácil de cortar.
2. Rever a utilização da chapa ligado
A utilização de material é a porção da chapa comprada que é convertida em componentes utilizáveis. Revise os layouts de encaixe utilizando as dimensões reais das chapas, o espaçamento entre peças, as margens nas bordas, a direção do grão ou do acabamento e quaisquer restrições de fabricação. Registre quantas peças aceitas cada chapa pode produzir, juntamente com os resíduos em forma de esqueleto e os sobras reutilizáveis. Um layout com alta utilização teórica pode ser inadequado se danificar uma superfície visível ou dificultar a extração das peças. Avalie realisticamente o valor das sobras reutilizáveis, com base na possibilidade de que outro pedido confirmado as consuma. Utilize as mesmas suposições de encaixe para todas as opções e mantenha os arquivos de layout para revisão.
3. Inclua o Ciclo Completo de Produção
Uma operação de corte também envolve mover chapas, carregar a mesa, posicionar o material, processar, descarregar as peças, separar os resíduos e preparar o próximo lote. Cronometre essas atividades em trabalhos representativos. Adicione o tempo de preparação do programa e de troca de configuração, quando relevante, especialmente quando a fábrica produz muitos pequenos pedidos. Se a máquina proposta incluir opções de manuseio, identifique com precisão quais tarefas elas automatizam e quais ainda exigem um operador. Calcule a produção ao longo de todo o ciclo completo, não apenas com base no tempo em que o laser está ativo. Quando um único operador supervisiona múltiplas atividades, aloque a mão de obra usando um método consistente para evitar contabilizar a mesma mão de obra duas vezes.
4. Registrar Utilitários e Consumíveis
Solicitar informações específicas por modelo sobre eletricidade, gás auxiliar, consumíveis e manutenção de rotina, comparando-as, sempre que possível, com medições obtidas em um ensaio representativo. O consumo real depende do material, da espessura, das configurações do processo e do padrão operacional. Incluir bicos, lentes ou outros itens substituíveis apenas conforme aplicável à configuração confirmada. Indicar o tipo de gás, o preço local de fornecimento e a base de medição, em vez de recorrer a uma estimativa de custo universal. Considerar os serviços programados e suposições realistas de tempo de inatividade, mantendo-os separados dos dados observados no ensaio. Documentar quais valores são estimativas do fornecedor e quais foram medidos, para que o modelo de custos permaneça auditável.
5. Levar em conta operações secundárias
O processo de corte pode ser seguido por desburramento, limpeza, preparação das bordas, inspeção, dobramento ou soldagem. Inclua apenas as operações efetivamente exigidas pelo desenho do cliente e pela especificação da peça acabada. Compare se diferentes qualidades de corte alteram o tempo gasto no desburramento ou na preparação de juntas. Não suponha que toda borda cortada a laser seja imediatamente aceitável para todos os processos subsequentes. Registre peças rejeitadas e retrabalhadas separadamente, para que seus custos fiquem visíveis. Quando uma superfície visível exigir proteção, inclua operações de embalagem ou manuseio que evitem arranhões. Um processo de corte mais rápido pode ainda ser mais caro se gerar trabalho adicional de acabamento.
6. Calcular o custo por peça aceita
Para cada lote representativo, adicione o material adquirido consumido, a mão de obra direta, os serviços públicos, os gases auxiliares, os materiais de consumo, a alocação relevante de manutenção e as operações secundárias necessárias. Adicione a alocação de propriedade ou financiamento da máquina, utilizando o mesmo período contábil e as mesmas premissas de utilização para cada opção. Divida o custo total do lote pelo número de peças acabadas aceitas, não pelo número inicialmente cortado. Por exemplo, um lote que começa com 100 brutas, mas produz 95 peças aceitas, deve alocar seus custos relevantes entre 95 peças. Mantenha as premissas explícitas e realize uma análise de sensibilidade para o preço do material, a taxa de utilização e a taxa de rejeição.
7. Compare cotações com base idêntica
Crie uma comparação ponto a ponto da máquina cotada, incluindo acessórios, software, equipamentos de carregamento, instalação, treinamento, garantia e escopo de serviço. Separe os sistemas opcionais dos equipamentos padrão. Verifique a preparação do local, os termos de entrega e quaisquer despesas locais excluídas da cotação. Peça a cada fornecedor que demonstre as mesmas peças representativas com base em critérios de inspeção idênticos. Um preço mais baixo para o equipamento pode ser atraente, mas deve ser avaliado em conjunto com a produção útil, os insumos operacionais e os requisitos de suporte. Evite afirmar um período de retorno exato, a menos que sejam documentados o volume de produção, a margem, a taxa de utilização e os custos de propriedade. Durante a análise, distinga observações de testes confirmadas de melhorias futuras propostas. Documente quem é responsável por cada medição, como a aceitação é registrada e quais informações devem ser devolvidas ao fornecedor antes da aprovação final do escopo do equipamento. Isso evita tratar uma demonstração inicial como prova de desempenho em todos os lotes de material, variantes de produto ou turnos de produção.
Conclusão
O modelo mais defensável de redução de custos utiliza encaixe real, desempenho medido em todo o ciclo e peças acabadas aceitas a partir de um pedido representativo. Atualize as suposições após o corte de amostras, em vez de confiar apenas na velocidade ou potência anunciadas. Para comparar seus desenhos e mix de pedidos com uma proposta de equipamento adequada, entre em contato com Jinchun e compartilhe sua lista de materiais e critérios de aceitação.