 EN


Introducción
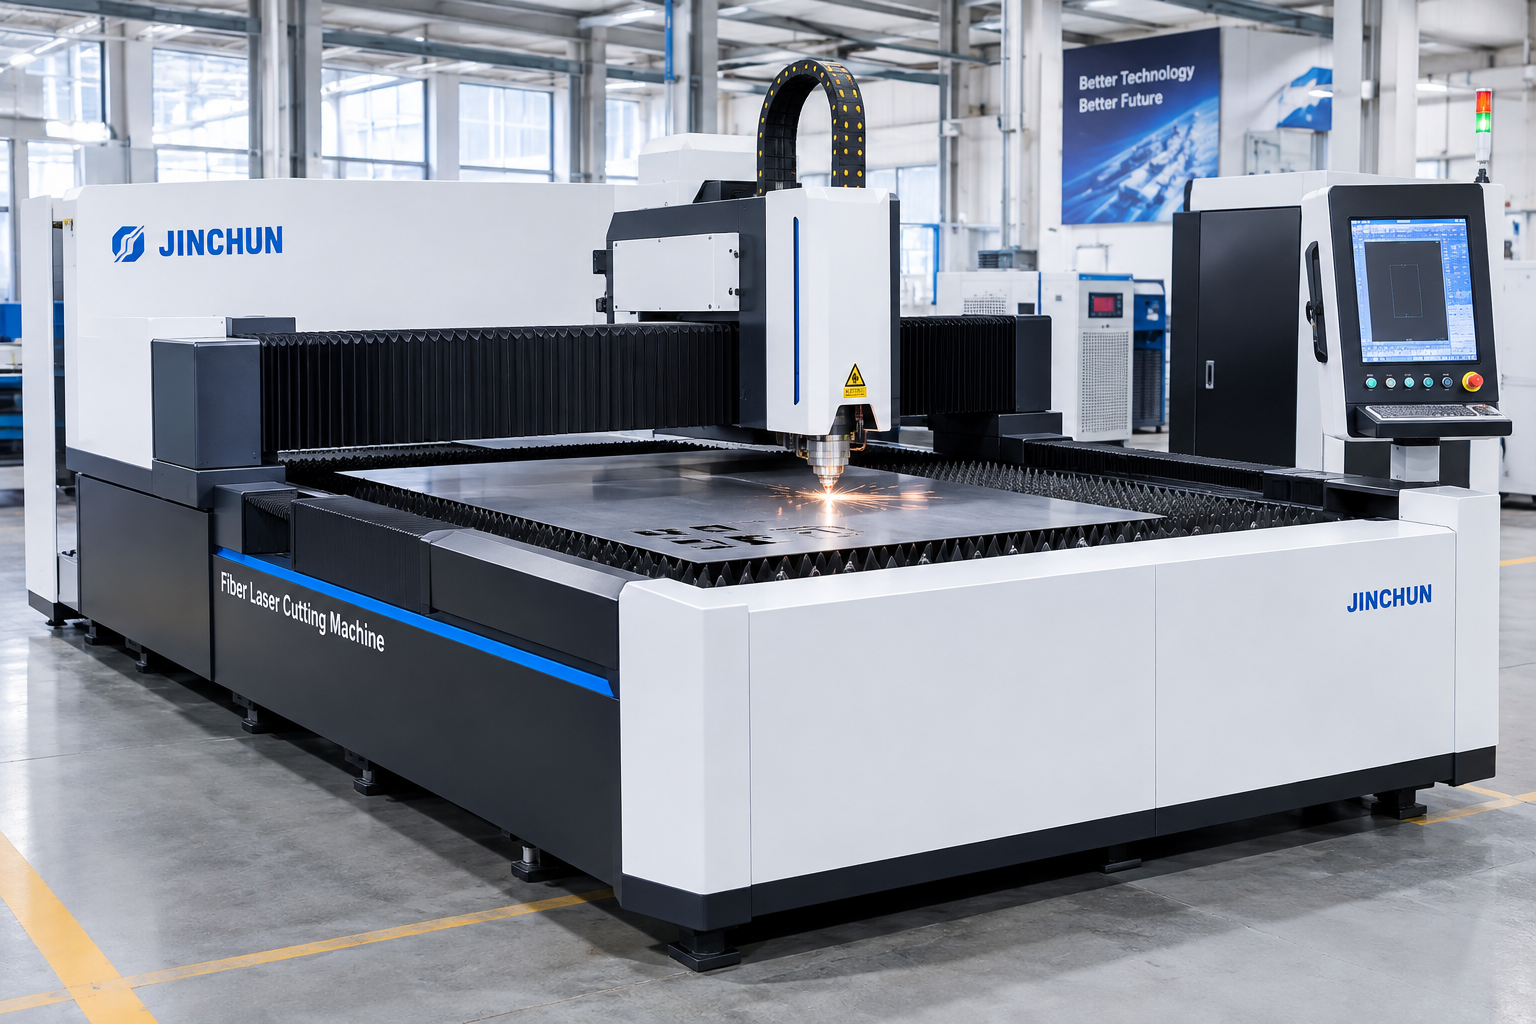
El precio de compra o la potencia nominal de una máquina de corte no determinan por sí solos el costo de un componente terminado de chapa metálica. Una comparación útil comienza con los mismos planos de piezas, especificaciones de material, tamaños de lote y estándares de aceptación para cada opción evaluada. Al considerar una máquina de corte de láminas láser , calcule el costo de la producción aceptada en lugar de comparar únicamente velocidades de corte aisladas. Este enfoque revela si el aprovechamiento del material, la manipulación, los consumibles o las operaciones secundarias ejercen la mayor influencia sobre un pedido determinado.
1. Defina el material y la mezcla de piezas
Prepare un pedido representativo que incluya el material de chapa, la calidad, el espesor, el tamaño de la chapa, los planos de las piezas y la cantidad para cada número de pieza. Incluya tanto componentes comunes de alto volumen como piezas de bajo volumen que requieran cambios frecuentes. Indique cualquier acabado direccional, película protectora o requisitos de superficie visible que restrinjan el anidamiento o la manipulación. Defina los límites de aceptación dimensionales y de calidad del borde antes de realizar las pruebas. Comparar a un proveedor en piezas sencillas de chapa fina y a otro en piezas complejas de chapa gruesa produce resultados engañosos. La mezcla del pedido debe reflejar lo que el taller vende realmente, no solo la pieza más fácil de cortar.
2. Revisar la utilización de chapas activado
La utilización de material es la proporción de lámina adquirida que se convierte en componentes utilizables. Revise los diseños de anidamiento utilizando las dimensiones reales de la lámina, el espaciado entre piezas, los márgenes laterales, la dirección del grano o del acabado y cualquier restricción de fabricación. Registre cuántas piezas aceptadas puede producir cada lámina, junto con los residuos estructurales («skeleton scrap») y los recortes reutilizables. Un diseño con alta utilización teórica puede resultar inadecuado si daña una superficie visible o complica la extracción de las piezas. Valore los recortes reutilizables de forma realista, según si otro pedido confirmado puede consumirlos. Aplique las mismas suposiciones de anidamiento a todas las opciones y conserve los archivos de diseño para su revisión.
3. Incluya el ciclo completo de producción
Una operación de corte también implica mover láminas, cargar la mesa, ubicar el material, procesarlo, descargar las piezas, separar los residuos y preparar el siguiente lote. Mida el tiempo de estas actividades en trabajos representativos. Incluya la preparación del programa y los cambios de configuración cuando sea relevante, especialmente cuando la fábrica produce muchos pedidos pequeños. Si la máquina propuesta incluye opciones de manipulación, identifique con precisión qué funciones automatiza y cuáles siguen requiriendo un operador. Calcule la producción a lo largo de todo el ciclo completo, no únicamente a partir del tiempo en que el láser está activo. Cuando un operador supervisa múltiples actividades, asigne la mano de obra mediante un método consistente para evitar contarla dos veces.
4. Registrar los servicios públicos y los consumibles
Solicitar información específica del modelo sobre electricidad, gas auxiliar, consumibles y mantenimiento rutinario, y compararla, cuando sea posible, con las mediciones obtenidas en una prueba representativa. El consumo real depende del material, su espesor, los parámetros del proceso y el patrón de operación. Incluir boquillas, lentes u otros elementos de reemplazo únicamente según la configuración confirmada. Especificar el tipo de gas, el precio local de suministro y la base de medición, en lugar de recurrir a una estimación de costos universal. Considerar el servicio planificado y supuestos realistas de tiempo de inactividad, manteniéndolos separados de los datos observados en la prueba. Documentar claramente qué cifras corresponden a estimaciones del proveedor y cuáles fueron medidas directamente, para garantizar la trazabilidad y auditabilidad del modelo de costos.
5. Tener en cuenta las operaciones secundarias
El proceso de corte puede ir seguido de desbarbado, limpieza, preparación de bordes, inspección, doblado o soldadura. Incluya únicamente las operaciones realmente exigidas por el plano del cliente y por la especificación de la pieza terminada. Compare si distintas calidades de corte modifican el tiempo dedicado al desbarbado o a la preparación de juntas. No asuma que todo borde cortado con láser es inmediatamente aceptable para cada proceso posterior. Registre las piezas rechazadas y las correcciones por separado, para que sus costos sean visibles. Cuando una superficie visible requiera protección, incluya el embalaje o las operaciones de manipulación que eviten arañazos. Un proceso de corte más rápido puede seguir siendo más costoso si genera trabajo adicional de acabado.
6. Calcule el costo por pieza aceptada
Para cada lote representativo, sume el material adquirido consumido, la mano de obra directa, los servicios públicos, los gases auxiliares, los consumibles, la asignación correspondiente de mantenimiento y las operaciones secundarias requeridas. Añada la asignación por propiedad o financiación de la máquina, utilizando el mismo periodo contable y las mismas suposiciones sobre la utilización para cada opción. Divida el costo total del lote entre el número de piezas terminadas aceptadas, no entre el número inicialmente cortado. Por ejemplo, un lote que comienza con 100 piezas en bruto pero produce 95 piezas aceptadas debe distribuir sus costos relevantes entre esas 95 piezas. Mantenga explícitas todas las suposiciones y realice un análisis de sensibilidad para el precio del material, la utilización y la tasa de rechazo.
7. Compare las cotizaciones sobre la misma base
Cree una comparación punto por punto de la máquina cotizada, los accesorios incluidos, el software, los equipos de carga, la instalación, la capacitación, el alcance de la garantía y el servicio. Separe los sistemas opcionales del equipo estándar. Verifique la preparación del sitio, los términos de entrega y cualquier gasto local que la cotización excluya. Solicite a cada proveedor que demuestre las mismas piezas representativas frente a criterios de inspección idénticos. Un precio más bajo del equipo puede resultar atractivo, pero debe evaluarse junto con la producción utilizable, las entradas operativas y los requisitos de soporte. Evite afirmar un período de recuperación exacto a menos que se documenten el volumen de producción, el margen, la utilización y los costos de propiedad. Durante la revisión, distinga claramente las observaciones de prueba confirmadas de las mejoras futuras propuestas. Documente quién es responsable de cada medición, cómo se registra la aceptación y qué información debe devolverse al proveedor antes de aprobar definitivamente el alcance del equipo. Esto evita considerar una demostración inicial como prueba de rendimiento en cada lote de material, variante de producto o turno de producción.
Conclusión
El modelo más sólido para reducir costos utiliza el anidamiento real, el rendimiento medido en todo el ciclo y las piezas terminadas aceptadas a partir de un pedido representativo. Actualice los supuestos tras el corte de muestras, en lugar de basarse únicamente en la velocidad o potencia anunciadas. Para comparar sus planos y mezcla de pedidos con una propuesta de equipo adecuada, póngase en contacto con Jinchun comparta su lista de materiales y sus criterios de aceptación.
Tabla de Contenidos
- Introducción
- 1. Defina el material y la mezcla de piezas
- 2. Revisar la utilización de chapas activado
- 3. Incluya el ciclo completo de producción
- 4. Registrar los servicios públicos y los consumibles
- 5. Tener en cuenta las operaciones secundarias
- 6. Calcule el costo por pieza aceptada
- 7. Compare las cotizaciones sobre la misma base
- Conclusión