 EN
Pengenalan
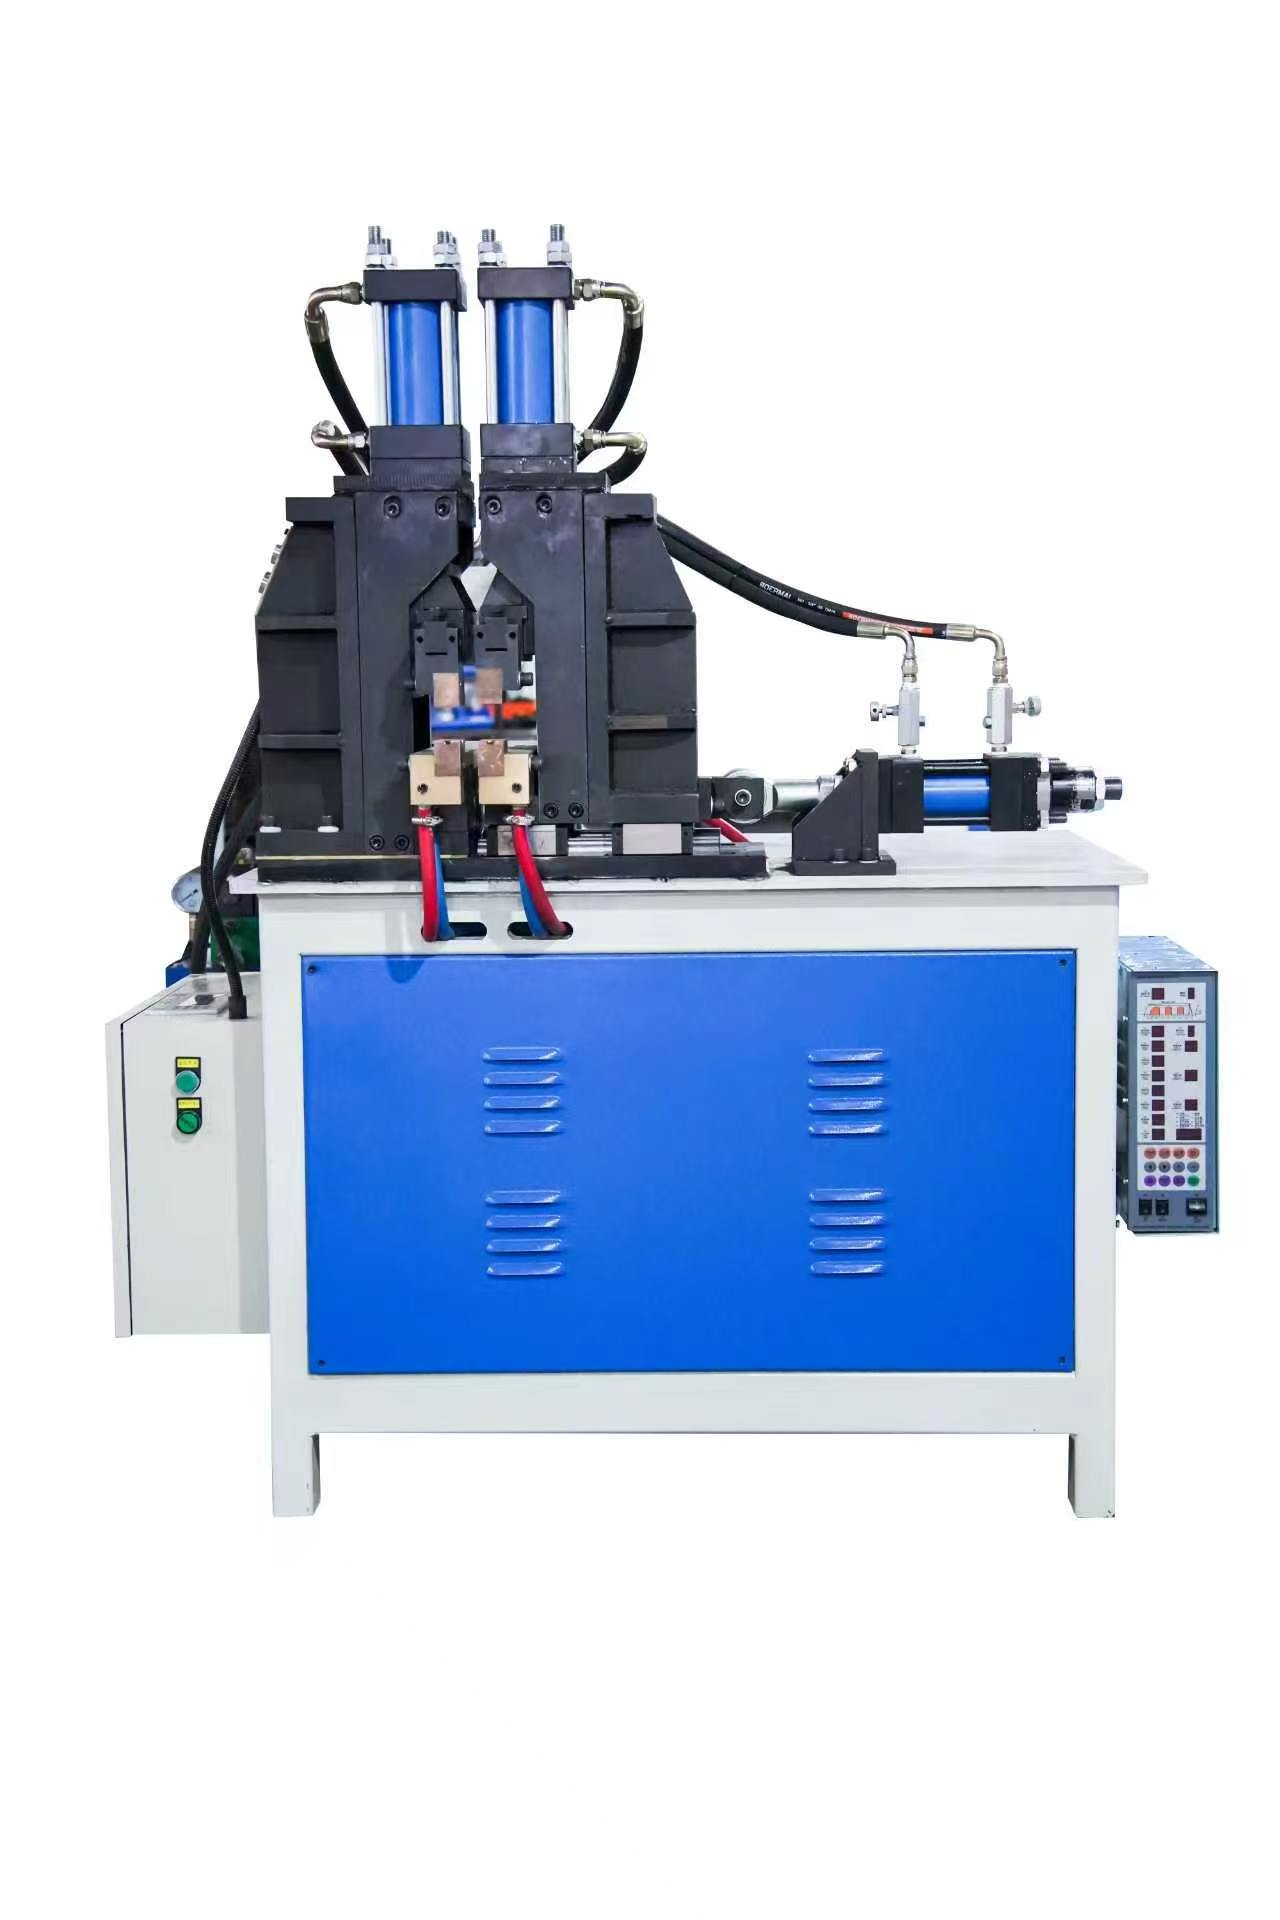
Dua mesin mungkin sama-sama dipanggil pencetak hidraulik tetapi memerlukan konfigurasi yang sangat berbeza apabila satu membentuk komponen wayar kecil manakala yang lain membentuk panel jaring kimpalan berskala besar. Daya ton penting, tetapi ia hanyalah sebahagian daripada pemilihan. Saiz produk, kekuatan bahan, kedalaman pembentukan, perkakas, keluasan meja, langkah, jarak terbuka (daylight), kaedah pemuatan dan kawalan keselamatan semuanya mempengaruhi sama ada tekanan tersebut dapat menjalankan proses sebenar secara boleh percaya.
1. Operasi Biasa di Kilang Produk Wayar
Tekanan hidraulik boleh digunakan untuk pembentukan, penekanan, pelubangan, pembentukan tepi, pensaizan dan operasi berdasarkan acuan pada produk wayar dan rangka logam. Di kilang sangkar dan jejaring, ia boleh membentuk panel kimpalan menjadi komponen tiga dimensi, membetulkan rangka, menekan ciri setempat atau bekerja dengan acuan khusus. Langkah pertama ialah menentukan secara tepat apa yang perlu dilakukan oleh tekanan hidraulik terhadap komponen sebelum membincangkan saiz mesin.
2. Tonnage Hanya Titik Permulaan
Daya yang diperlukan bergantung pada lebih daripada dimensi keseluruhan produk. Gred dan kekuatan bahan, keratan wayar atau bar, bilangan wayar yang dibentuk serentak, jejari lenturan, kedalaman pembentukan, luas permukaan sentuh acuan dan urutan proses semuanya mempengaruhi beban. Tekanan dengan tonase nominal tinggi masih boleh tidak sesuai jika meja terlalu kecil, stroke tidak mencukupi atau rangka tidak mampu menampung acuan dan benda kerja. 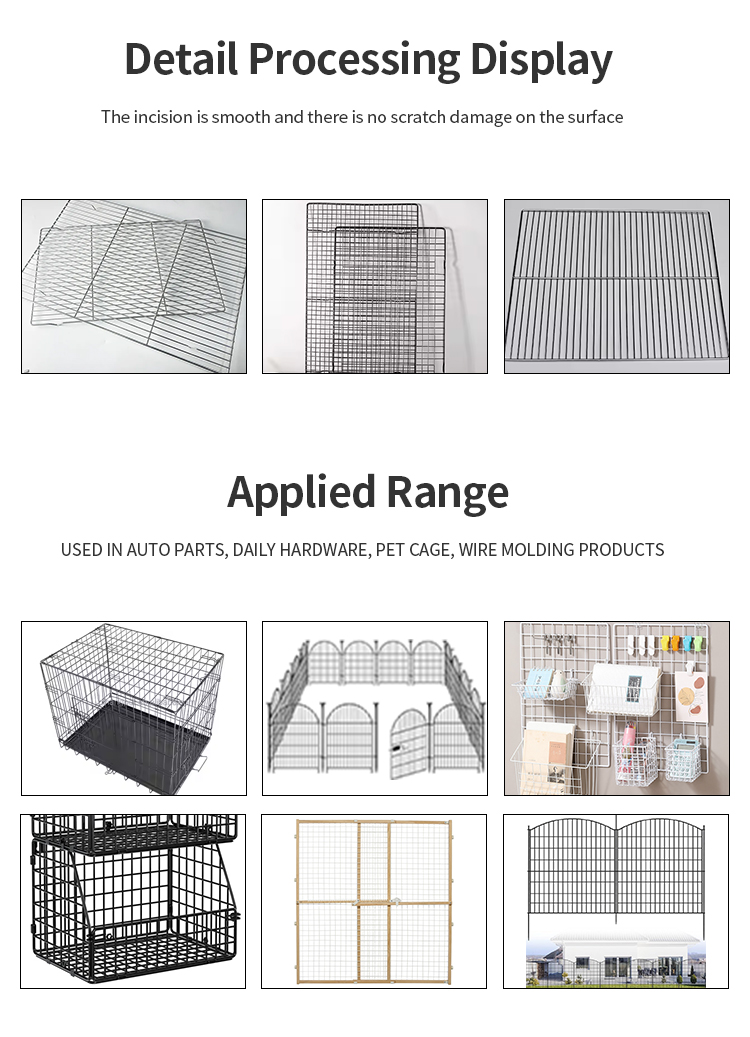
3. Meja Kerja, Stroke dan Daylight
Meja kerja mesti menyokong acuan dan membenarkan produk diletakkan dengan selamat. Stroke menentukan jarak maksimum plat bergerak boleh bergerak semasa kitaran, manakala jarak terbuka—iaitu bukaan yang tersedia di antara permukaan kerja—mesti cukup untuk menampung ketinggian acuan, benda kerja dan ruang pemuatan. Komponen jejaring wayar bersaiz besar atau sangkar sering memerlukan ruang terbuka yang luas walaupun daya pembentukan yang diperlukan adalah sederhana. Dimensi ini perlu disemak berdasarkan konsep perkakasan sebenar.
4. Perkakasan dan Geometri Produk
Perkakasan berubah secara ketara antara jejaring rata, panel sangkar melengkung, rangka bulat dan struktur logam tidak sekata. Sebuah mesin tekan hidraulik untuk pengeluaran jejaring logam dan sangkar boleh menggunakan acuan atas dan bawah yang sepadan, blok penentu kedudukan dan sokongan untuk mengawal bentuk dan kelenturan balik. Acuan mesti dapat menentukan kedudukan struktur kimpalan tanpa merosakkan titik kimpalan atau mencipta tanda tidak diingini. Bagi produk dengan beberapa jejari atau ciri setempat, proses ini mungkin memerlukan beberapa peringkat pembentukan berbanding satu tekanan dalam tunggal.
5. Pemuatan Manual atau Pengeluaran Tersepadu
Bagi kelompok kecil, pemuatan dan penyingkiran secara manual mungkin merupakan susunan yang paling praktikal. Bagi pengeluaran berisipadu tinggi, tekanan boleh dipertimbangkan sebagai sebahagian daripada talian Pengeluaran Sangkar Haiwan Peliharaan atau sel pengeluaran lain, dengan meja pemindahan, penghantar atau pemindahan automatik di antara stesen. Penyepaduan harus dirancang berdasarkan masa kitaran, orientasi produk dan keperluan penimbal. Mengautomatiskan satu tekanan tidak memberi manfaat jika stesen sebelumnya atau seterusnya tidak mampu menyesuaikan keluarannya.
6. Keselamatan dan Kawalan Proses
Keselamatan tekanan harus direka berdasarkan kaedah pemuatan dan akses ke kawasan acuan. Kawalan biasa boleh termasuk operasi dua tangan, tirai cahaya, pelindung, butang henti kecemasan serta tetapan tekanan atau langkah terkawal. Penyelesaian yang betul bergantung pada rekabentuk jentera dan keperluan keselamatan tempatan. Kawalan proses juga harus memudahkan pengulangan tetapan tekanan, langkah dan jeda yang diluluskan bagi pengeluaran berulang.
7. Ujian Sampel dan Penerimaan
Ujian percubaan sampel harus memeriksa lebih daripada sekadar kebolehan pembentukan komponen sekali sahaja. Ukur dimensi dan geometri akhir, perhatikan kesan springback, periksa permukaan dan titik pengimpalan, rekod masa kitaran, serta ulangi proses tersebut pada beberapa sampel. Jika acuan khusus digunakan, semak kemudahan pemuatan, pelepasan komponen, dan titik-titik haus. Kriteria penerimaan harus merangkumi toleransi produk yang penting bagi pemasangan seterusnya.
8. Maklumat Diperlukan untuk Sebut Harga
Berikan lukisan produk, gred bahan, diameter dawai atau keratan bar, dimensi jejaring terimpal, operasi pembentukan yang diperlukan, bentuk sasaran selepas penekanan, toleransi, keluaran dijangka, kuasa kilang dan ruang yang tersedia, serta sama ada perkakasan sudah tersedia. Foto atau video proses manual semasa amat membantu. Jika jentera penekan perlu disambungkan dengan peralatan lain, sertakan penerangan proses sebelum dan selepas penekanan.
Kesimpulan
Tekanan yang betul harus diperoleh daripada produk dan proses: daya yang diperlukan, saiz meja, langkah, jarak terbuka, peralatan cetak dan tahap automasi harus berfungsi secara serentak. Jinchun’s penyelesaian Garis Pengeluaran menggabungkan peralatan pembentukan, pengimpalan dan sokongan untuk produk wayar, jadi sebuah mesin tekan boleh dinilai sebagai sebuah mesin tersendiri atau sebagai sebahagian daripada aliran pengeluaran yang lebih besar.
Senarai Kandungan
- Pengenalan
- 1. Operasi Biasa di Kilang Produk Wayar
- 2. Tonnage Hanya Titik Permulaan
- 3. Meja Kerja, Stroke dan Daylight
- 4. Perkakasan dan Geometri Produk
- 5. Pemuatan Manual atau Pengeluaran Tersepadu
- 6. Keselamatan dan Kawalan Proses
- 7. Ujian Sampel dan Penerimaan
- 8. Maklumat Diperlukan untuk Sebut Harga
- Kesimpulan