 EN


ຄຳແນະນຳ
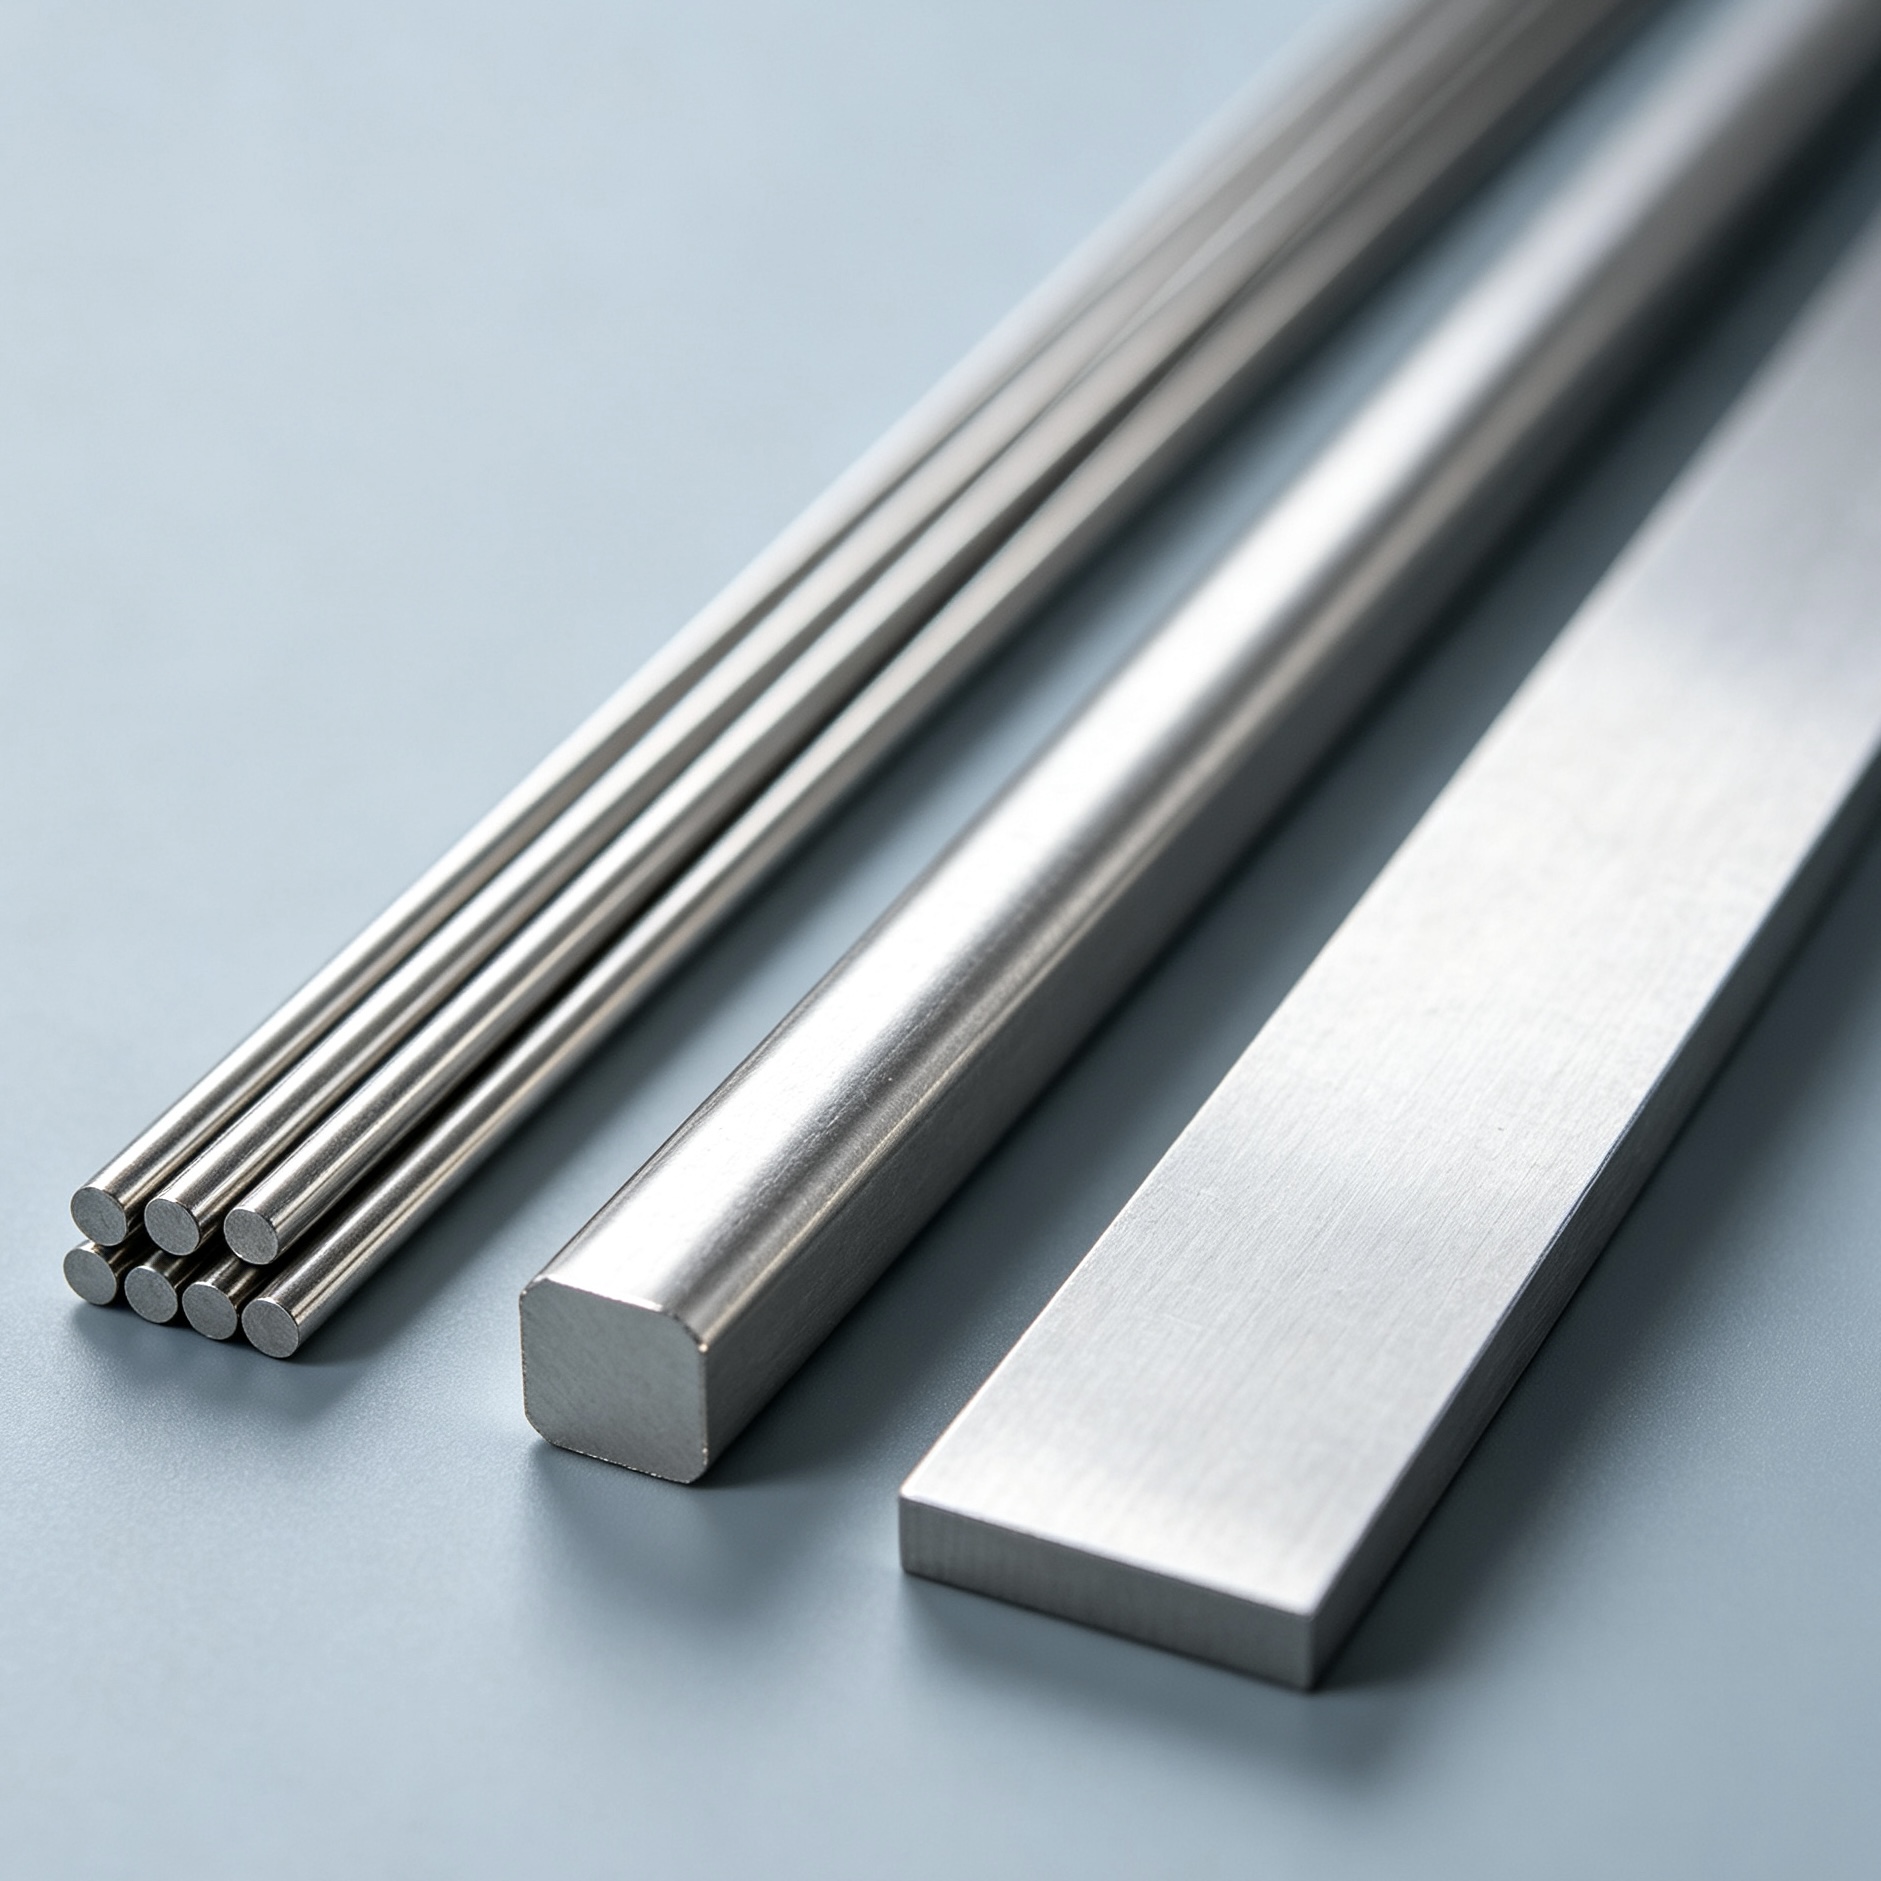
ຮູບຮ່າງຂ້າມຂອງວັດສະດຸປ່ຽນວິທີທີ່ ເຄື່ອງຈັກລຽບສາຍໄຟ ຕ້ອງສະໜັບສະໜູນ, ປັບປຸງ ແລະ ຕັດຊິ້ນງານ. ລວມກົມມີຄວາມສຳເນົາທາງດ້ານການຫັນ, ໃນຂະນະທີ່ລວມສີ່ແຈມີສີ່ດ້ານ ແລະ ມຸມທີ່ເປືອຍຕໍ່ການເສຍຫາຍ, ແລະ ແຖບແພນມີອັດຕາສ່ວນຄວາມກວ້າງຕໍ່ຄວາມໜາທີ່ເຮັດໃຫ້ການງອງອກແລະການບິດໃນທິດທາງຂອງດ້ານເປັນສິ່ງສຳຄັນ. ດັ່ງນັ້ນ, ຂໍ້ມູນ 'ຂະໜາດລວມ' ບໍ່ພໍເພີ່ອກຳນົດວັດສະດຸທີ່ມີຮູບຮ່າງ. ຕ້ອງຢືນຢັນຮູບຮ່າງຂ້າມ, ທິດທາງ ແລະ ຄວາມຖືກຕ້ອງທີ່ຕ້ອງການກ່ອນ
1. ເຄື່ອງປັບລວມກົມ
ລວມເສັ້ນລວມທີ່ມີຮູບປະຫຼາກເປັນຮູບກົມ ແມ່ນງ່າຍທີ່ສຸດໃນການນຳທາງເນື່ອງຈາກຮູບຮ່າງຂອງມັນຄືກັນທຸກທິດທາງເມື່ອຫັນ. ອຸປະສັກຫຼັກແມ່ນການຂັບໄລ່ຄວາມເປັນເສັ້ນທີ່ມີຮູບແບບເປັນວົງ (coil curvature) ໂດຍບໍ່ເກີດຄວາມເປັນເສັ້ນທີ່ມີຄວາມເປັນເສັ້ນທີ່ບໍ່ເປັນເສັ້ນ (waves) ຫຼື ລາຍເສັ້ນທີ່ເກີດຈາກພື້ນຜິວ. ຂໍ້ມູນທີ່ສຳຄັນທີ່ຕ້ອງເອົາໃຈໃສ່ແມ່ນ ຄວາມເສັ້ນຜ່າສູນກາງ, ຄວາມແຂງແຮງຂອງວັດຖຸ, ສະພາບຂອງເສັ້ນທີ່ຢູ່ໃນຮູບແບບວົງ, ຄຸນນະສົມບັດຂອງພື້ນຜິວ, ຄວາມຍາວທີ່ຕ້ອງການໃນສະພາບສຸດທ້າຍ ແລະ ຄວາມເປັນເສັ້ນທີ່ຊັດເຈນ. ການນຳໃຊ້ທົ່ວໄປແມ່ນເພື່ອຜະລິດຕະພັນເຊັ່ນ: ແຟຣມເສັ້ນລວມ, ຕູ້ເກັບຂອງ, ກະດຸ່ມ, ສ່ວນປະກອບຂອງອຸປະກອນ ແລະ ຊິ້ນສ່ວນທີ່ຈະຖືກງໍ່ ຫຼື ຕໍ່ເຂົ້າກັນດ້ວຍວິທີການເຊື່ອມ. 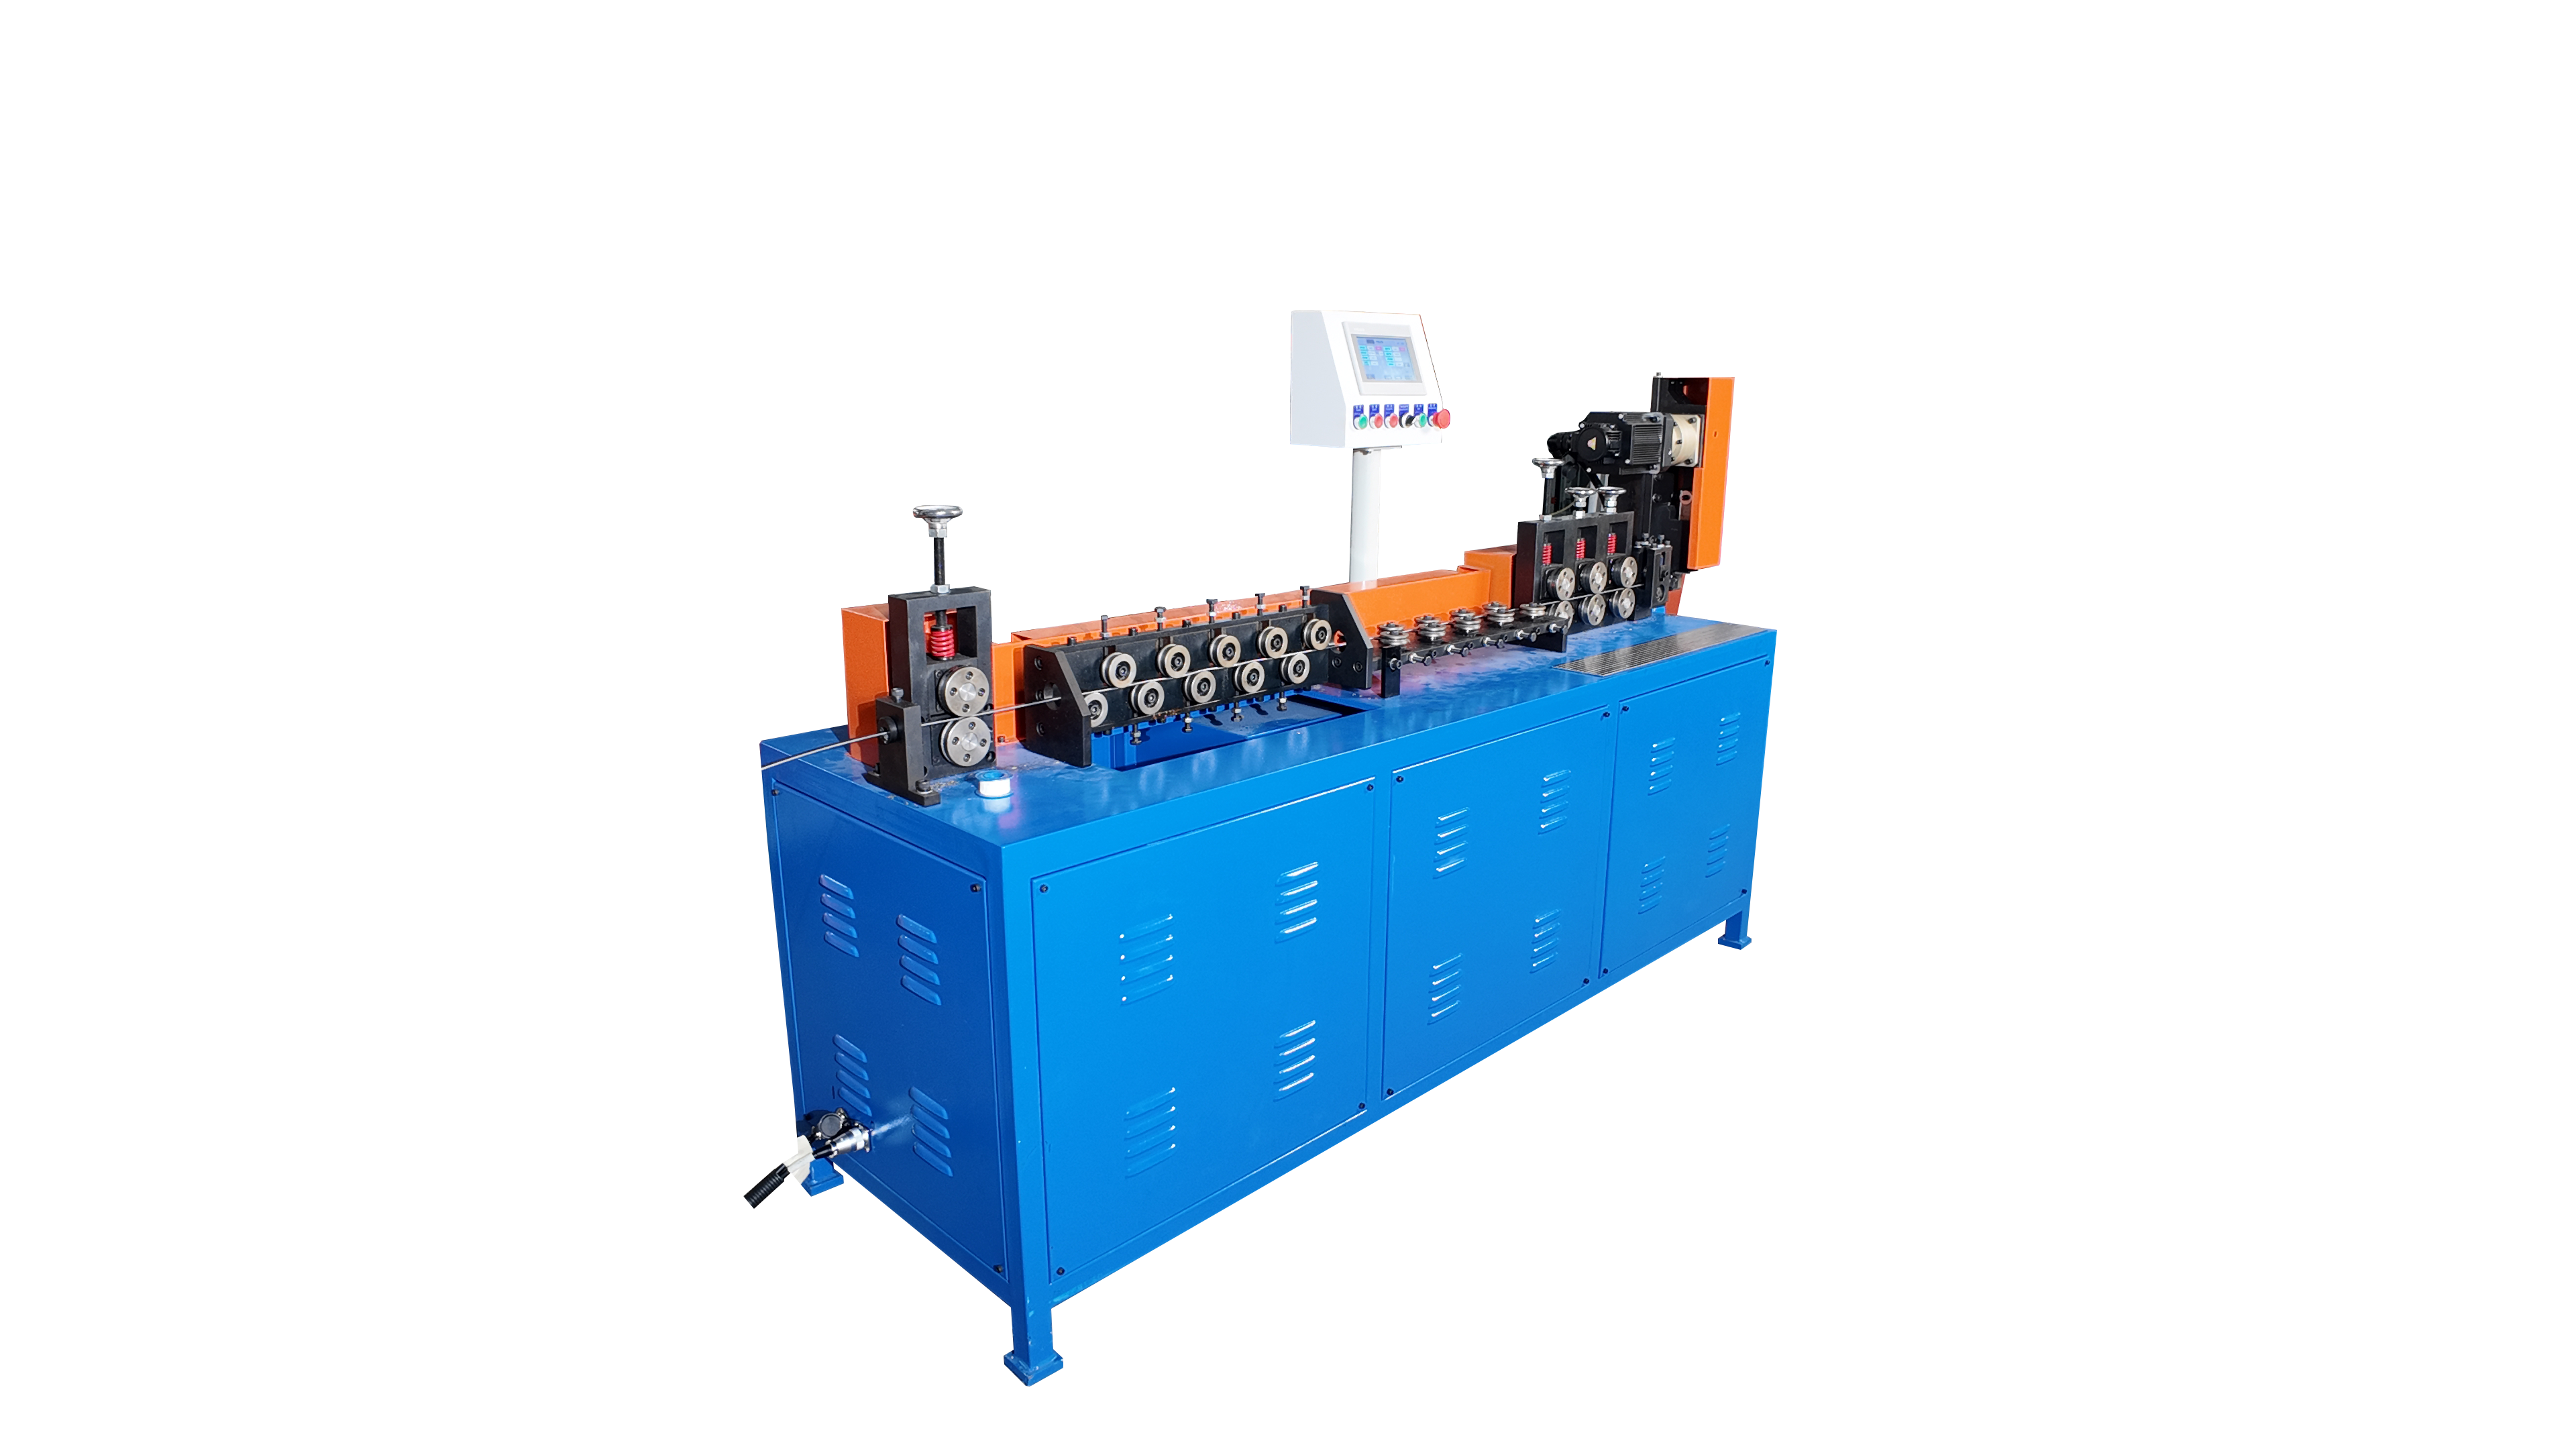
2. ການປັບເສັ້ນລວມທີ່ມີຮູບປະຫຼາກເປັນຮູບສີ່ເຫຼີ່ຍມຈັດຕື່ມ
Aເຄື່ອງຮັບປັບລວງສີ່ເຫຼີຍ ຕ້ອງຄວບຄຸມທັງຄວາມເປັນເສັ້ນທີ່ຊັດເຈນ ແລະ ການຫັນ. ເນື່ອງຈາກວັດຖຸມີໜ້າທີ່ເປັນແຖບໆ 4 ແຫ່ງ ແລະ ມຸມ 4 ມຸມ, ເສັ້ນຈຶ່ງຄວນເຂົ້າໄປໃນລະບົບການປັບໃຫ້ມີຄວາມເປັນເສັ້ນທີ່ຊັດເຈນດ້ວຍທ່າທີທີ່ຄົງທີ່. ການໃຊ້ຄວາມກົດດັນທີ່ຫຼາຍເກີນໄປອາດເຮັດໃຫ້ເກີດລາຍເສັ້ນທີ່ເກີດຈາກພື້ນຜິວ ຫຼື ບຸບເສຍທີ່ມຸມ, ໃນຂະນະທີ່ການນຳທາງທີ່ບໍ່ດີອາດເຮັດໃຫ້ສ່ວນປະກອບເລີ່ມຫັນ ແລະ ເກີດຄວາມເປັນເສັ້ນທີ່ບໍ່ເປັນເສັ້ນ (twist) ເທິງຄວາມຍາວທັງໝົດຂອງຜະລິດຕະພັນສຸດທ້າຍ. ສຳລັບງານທີ່ຕ້ອງການຄວາມຖືກຕ້ອງສູງ, ຈຳເປັນຕ້ອງກຳນົດບໍ່ພຽງແຕ່ຂະໜາດຂອງດ້ານເທົ່ານັ້ນ, ແຕ່ຍັງຕ້ອງກຳນົດຄວາມເປັນເສັ້ນທີ່ບໍ່ເປັນເສັ້ນທີ່ອະນຸຍາດໄດ້ (allowable torsion) ແລະ ສະພາບຂອງມຸມອີກດ້ວຍ. 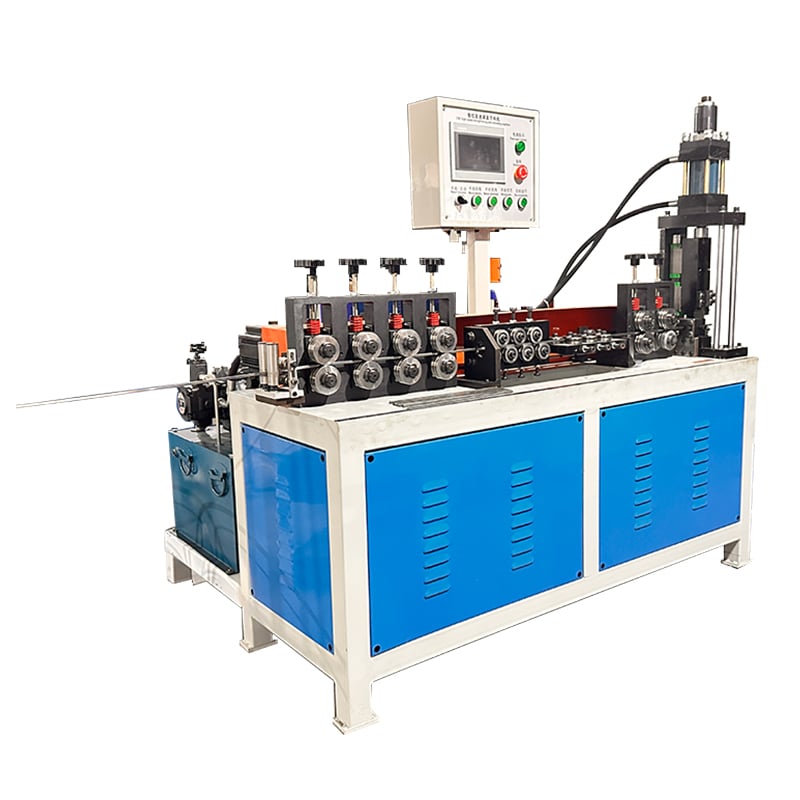
3. ການປັບແຖບແຕ່ງທີ່ມີຮູບປະຫຼາກເປັນແຖບ
ແຜ່ນລາບສາມາດສະແດງຂໍ້ບົກເບີ່ນທີ່ແຕກຕ່າງກັນຫຼາຍຢ່າງໃນເວລາດຽວກັນ: ການຄື້ມຕາມດ້ານກວ້າງ, ການຄື້ມຕາມດ້ານຂ້າງ, ການບິດ, ແລະ ການເປັນຄື້ມທ້ອງຖິ່ນ. ດັ່ງນັ້ນ, ຄວາມກວ້າງ ແລະ ຄວາມໜາຈຶ່ງຕ້ອງໃຫ້ແຍກຕ່າງหาก. ເຄື່ອງປັບແຖບລຽບ ແລະ ເຄື່ອງຕັດ ຄວນສະໜັບສະໜູນວັດສະດຸໃນແຕ່ລະແຕ່ງທີ່ຖືກຕ້ອງ ແລະ ໃຊ້ວິທີການຕັດທີ່ເໝາະສົມຕໍ່ຮູບປະລົງ ແລະ ຄວາມແຂງແຮງ. ເຄື່ອງຈັກຍັງຈະຕ້ອງໃຫ້ພື້ນທີ່ເຮັດວຽກທີ່ພໍເທົ່າທີ່ຈະເຮັດໄດ້ ແລະ ມີການຊີ້ນຳເພື່ອປ້ອງກັນບໍ່ໃຫ້ແຜ່ນລາບຫັນໄປເວລາສົ່ງເຂົ້າ. 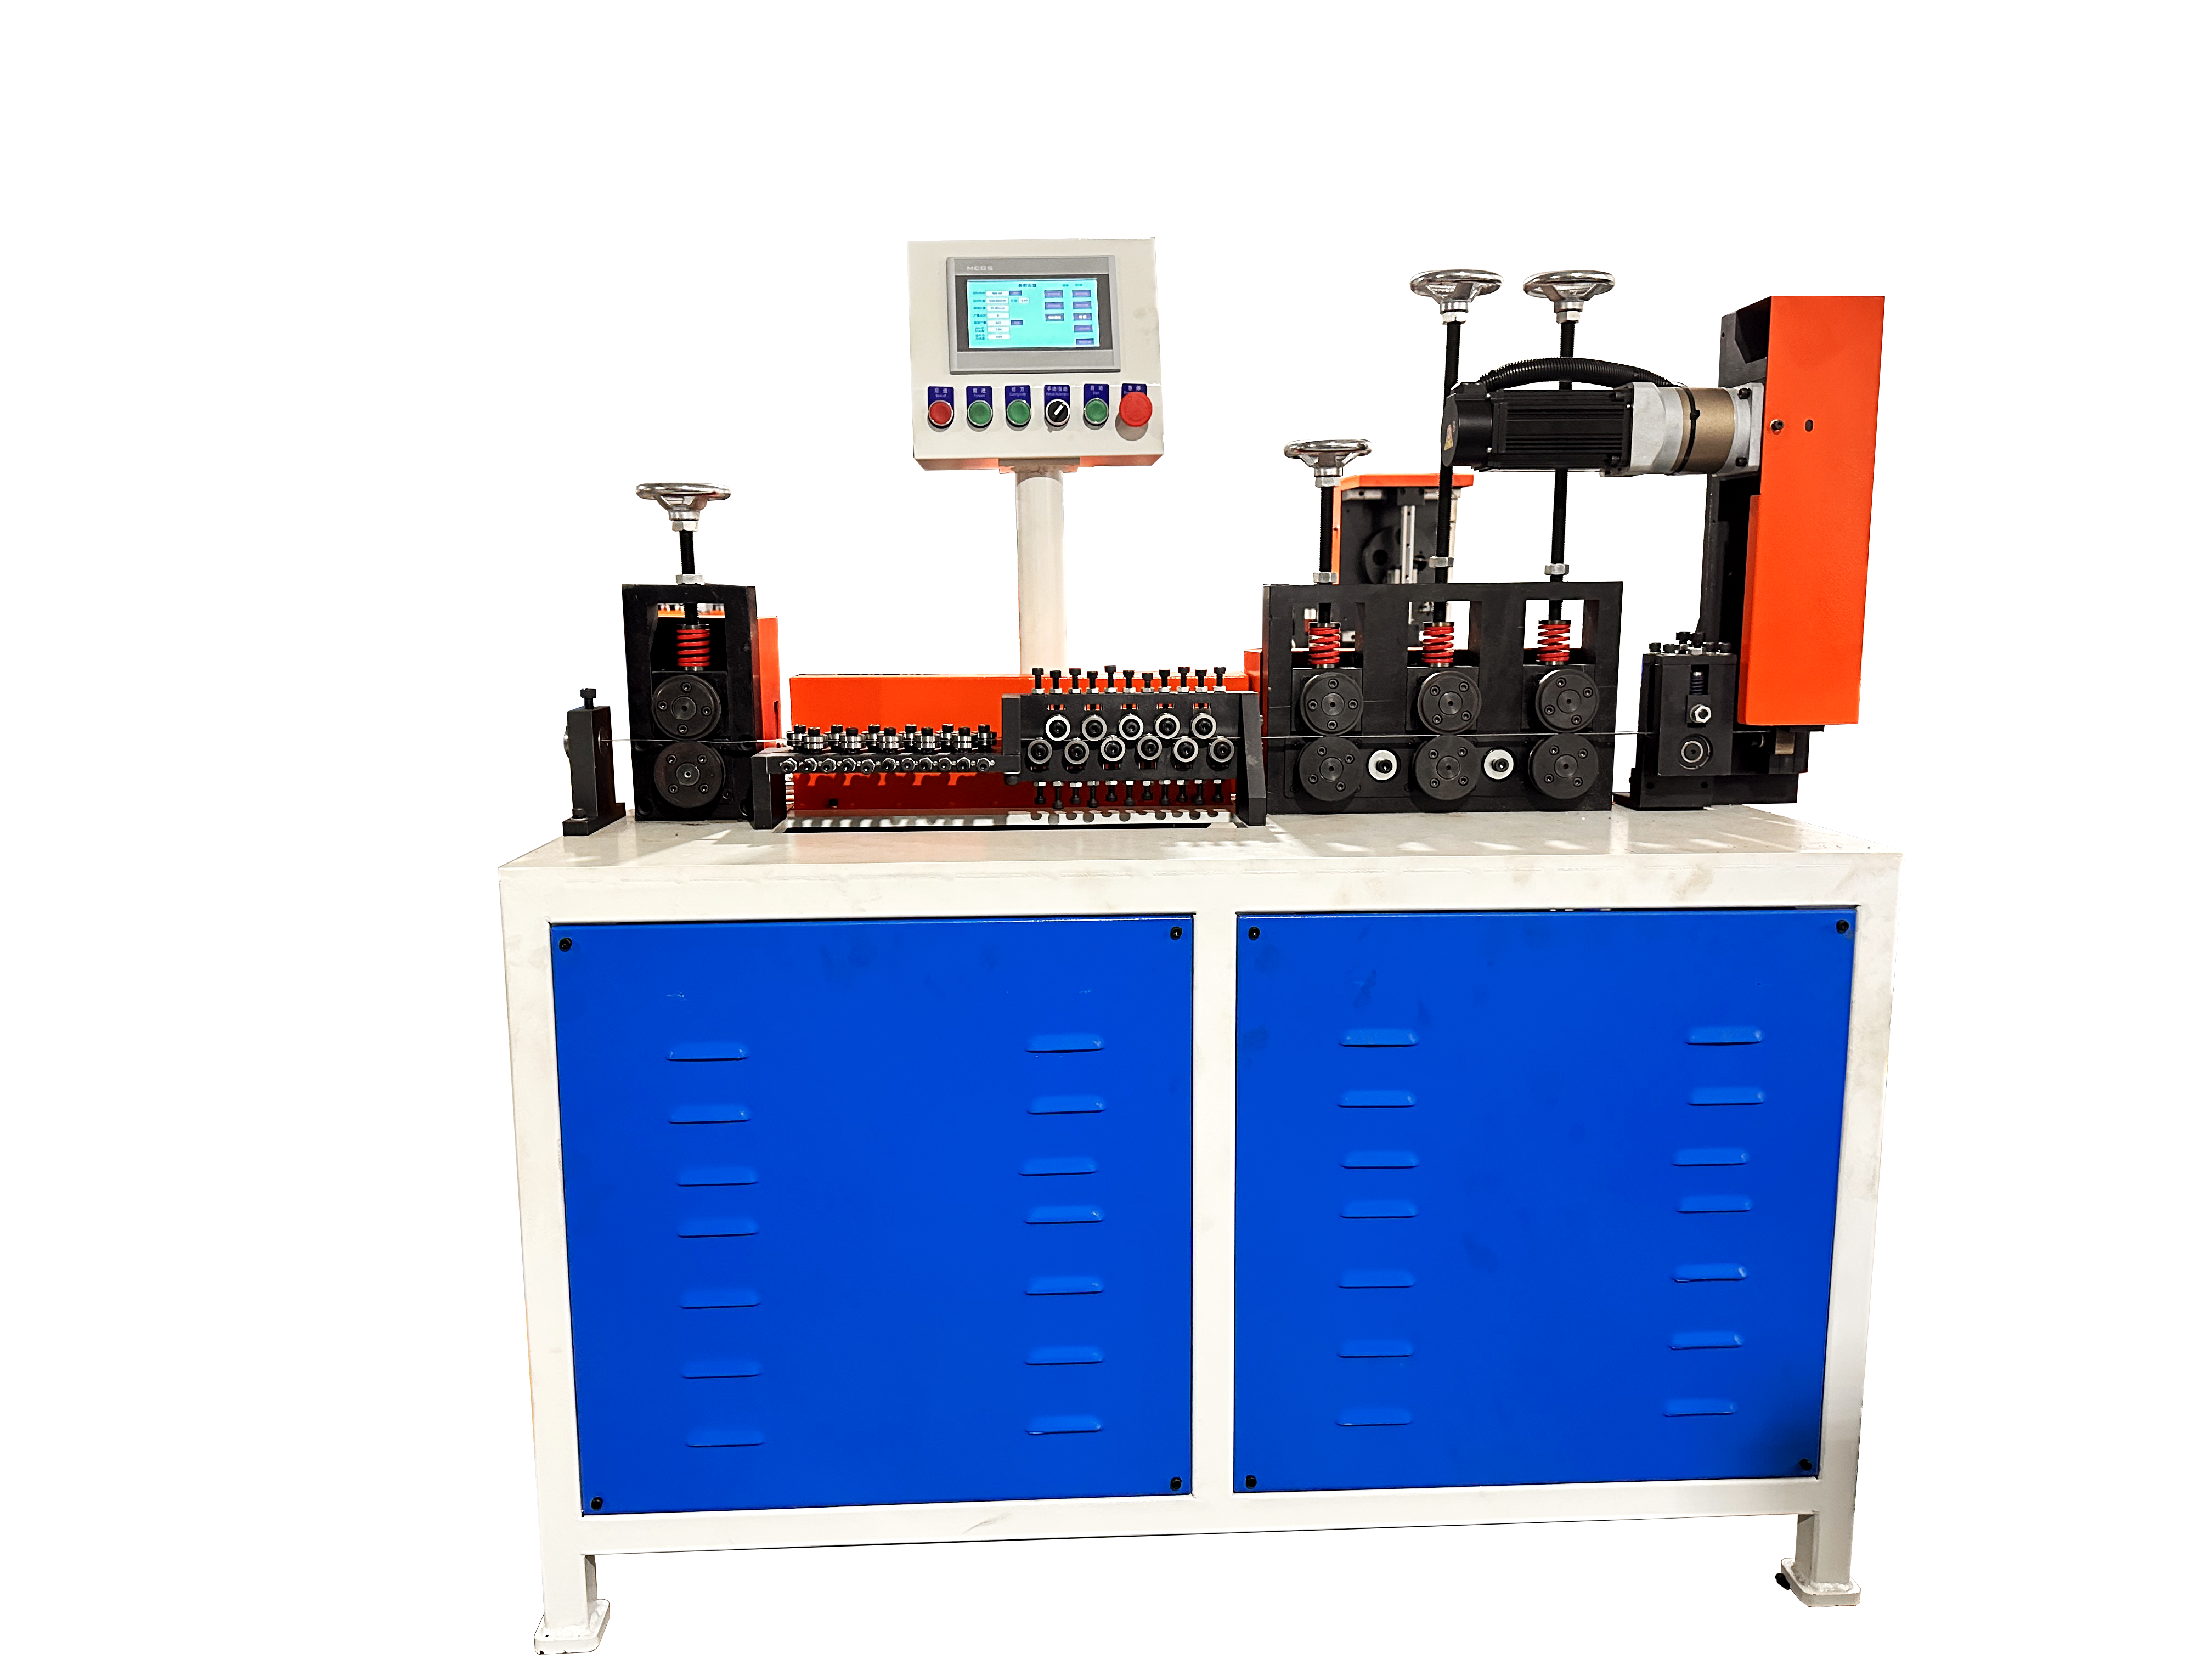
4. ການສຳຜັດຂອງລໍ້ ແລະ ລັກສະນະໂຄງສ້າງຂອງເຄື່ອງຈັກ
ຮູບປະລົງທີ່ແຕກຕ່າງກັນຈະຕ້ອງການຍຸດທະສາດການສຳຜັດທີ່ແຕກຕ່າງກັນ. ເສັ້ນລວມຮູບກົມສາມາດປັບປຸງໄດ້ຈາກທິດທາງຫຼາຍທິດທາງດ້ວຍການຈັດລຽງລໍ້ທີ່ທົ່ວໄປ. ເສັ້ນລວມຮູບສີ່ເຫຼີ່ຍມຕ້ອງການການສຳຜັດທີ່ສະຖຽນຕົນໃນດ້ານໜ້າ ແລະ ການຄວບຄຸມທິດທາງ. ແຜ່ນລາບມັກຈະຕ້ອງປັບປຸງໃນຫຼາຍກວ່າໜຶ່ງແຕ່ງ ເນື່ອງຈາກທິດທາງກວ້າງ ແລະ ທິດທາງແຄບມີຄວາມແຂງແຮງທີ່ແຕກຕ່າງກັນ. ດັ່ງນັ້ນ, ຮູບປະລົງຂອງລໍ້, ຊ່ວງຫ່າງລະຫວ່າງລໍ້, ຈຸດສຳຜັດ, ແລະ ການອອກແບບຂອງຕົວຊີ້ນຳຄວນຖືກຈັບຄູ່ໃຫ້ເໝາະສົມກັບຮູບປະລົງທີ່ແທ້ຈິງ ແທນທີ່ຈະຖືກປັບໃຊ້ເປັນເຄື່ອງມືທີ່ສາມາດປ່ຽນກັນໄດ້.
5. ຄວາມເລືອມຂອງໜ້າເປີດ ແລະ ຂໍ້ກຳນົດການຫຸ້ມ
ເຫຼັກສະຕາເລດ, ເສັ້ນລວມທີ່ຖືກຊຸບສັງກະສີ, ໂທງ, ອາລູມີເນຍ ແລະ ວັດຖຸທີ່ໄດ້ຮັບການຂັດເງົາອາດຈະຕ້ອງການການປ້ອງກັນພື້ນຜິວເພີ່ມເຕີມ. ການເຮັດຄວາມສະອາດພື້ນຜິວລໍ້, ການຈັດຕັ້ງຄູ່ມືທີ່ເລື່ອນຢ່າງລຽບເລືອນ ແລະ ການຄວບຄຸມຄວາມກົດດັນແມ່ນສຳຄັນຫຼາຍ. ຄວາມແຂງແຮງຂອງວັດຖຸຍັງປ່ຽນແປງປະລິມານແຮງທີ່ໃຊ້ໃນການປັບເສັ້ນໃຫ້ເປັນເສັ້ນຕັ້ງ; ຕົວຢ່າງເຊັ່ນວ່າ, ການປັບເສັ້ນເຫຼັກທີ່ມີຄາບອານີໂຄບູນສູງ ມັກຈະຕ້ອງການການຕັ້ງຄ່າທີ່ແຕກຕ່າງຈາກເສັ້ນເຫຼັກອ່ອນທີ່ມີຄາບອານີໂຄບູນຕ່ຳ ແຕ່ມີຂະໜາດທີ່ເທົ່າກັນ. ກະລຸນາບອກຜູ້ສະໜອງຖ້າທ່ານບໍ່ຍອມຮັບຮ່ອຍທີ່ເຫັນໄດ້ຈາກລໍ້, ການເສຍຫາຍຂອງຊັ້ນຫຸ້ມຫໍ່ ຫຼື ການເບິ່ງເສີ້ຍງຂອງມຸມ.
6. ຕາຕະລາງປຽບທຽບ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ສະຫຼຸບຄວາມແຕກຕ່າງຫຼັກທີ່ຄວນພິຈາລະນາກ່ອນການເລືອກເຄື່ອງຈັກ.
ສ່ວນຕັດຂອງ |
ຂໍ້ມູນສຳຄັນ |
ຂໍ້ບົກຜ່ອງທົ່ວໄປ |
ຈຸດສົນໃຈຂອງເຄື່ອງຈັກ |
ສະຖານທີ່ໃຊ້ທີ່ເປັນສະເພາະ |
ໜັວຮູບປົກ |
ເສັ້ນຜ່າສູນກາງ, ຄວາມແຂງແຮງ, ສະພາບຂອງມວນ |
ເສັ້ນທີ່ເຫຼືອ, ລັງສີ, ຮ່ອຍຂີດ |
ການປັບແທດໃນຫຼາຍທິດທາງ ແລະ ການສົ່ງເຂົ້າຢ່າງສະຖຽນ |
ໂຄງ, ແຖວ, ອຸປະກອນ |
ໜັວຮູບສີ່ຫລາຍ |
ຄວາມຍາວຂອງດ້ານ, ທິດທາງ, ຄວາມຕ້ານທານການບີບຕື່ນ |
ການບີບຕື່ນ, ການເສຍຫາຍທີ່ມຸມ, ລາຍເທິງໜ້າ |
ການຄວບຄຸມທິດທາງ ແລະ ການປ້ອງກັນໜ້າ |
ຕູ້ເກັບ, ສ່ວນປະກອບທີ່ເຮັດຈາກລວມເສັ້ນລູກສອນ |
ແຖບແຖບ |
ຄວາມກວ້າງ × ຄວາມໜາ, ຄວາມຕ້ານທານໃນທິດທາງຂອງດ້ານ |
ຄວາມເບື່ອງ, ຄວາມເບື່ອງຂ້າງ, ການບີບຕື່ນ, ຄວາມເປັນເວັບ |
ການສະໜັບສະໜູນຫຼາຍແຜ່ນ ແລະ ການຕັດທີ່ສອດຄ່ອງກັບສ່ວນ |
ໂຟມເຫຼັກແທ່ງ, ຕູ້ເກັບ, ຕູ້ເກັບ |
7. ສິ່ງທີ່ຄວນສົ່ງເພື່ອເລືອກເຄື່ອງຈັກ
ສຳລັບເສັ້ນລວມກົມ, ກະລຸນາໃຫ້ເສັ້ນຜ່າສູນກາງ. ສຳລັບເສັ້ນລວມສີ່ເຫຼີ່ຍມ, ກະລຸນາໃຫ້ຄວາມຍາວຂອງດ້ານ ແລະ ຄວາມຕ້ານທານການບີບຕື່ນ. ສຳລັບແຖບແທ່ງ, ກະລຸນາໃຫ້ຄວາມກວ້າງ ແລະ ຄວາມໜາ. ສຳລັບທັງສາມປະເພດນີ້, ກະລຸນາສົ່ງເອກະສານກ່ຽວກັບປະເພດວັດສະດຸ, ຄວາມແຂງແຮງ (ຖ້າຮູ້), ພື້ນໜ້າ ຫຼື ຊັ້ນຫຸ້ມ, ສະຖານະການການປ້ອນເຂົ້າ (ເປັນມວນ ຫຼື ແທ່ງຊື່), ຄວາມຍາວຂອງຜະລິດຕະພັນສຸດທ້າຍ, ຄວາມຕ້ານທານ, ອັດຕາຜະລິດເປົ້າໝາຍ ແລະ ຮູບຮ່າງຂອງຜະລິດຕະພັນ ຫຼື ຮູບຖ່າຍຕົວຢ່າງ. ຂໍ້ມູນເຫຼົ່ານີ້ມີປະໂຫຍດຫຼາຍກວ່າການຂໍເຄື່ອງຈັກເພີ່ງອີງໃສ່ເພີ່ງ “ເສັ້ນລວມ 3 ມມ” ຫຼື “ເຫຼັກ 8 ມມ” ເທົ່ານັ້ນ.
ສະຫຼຸບ
ເລີ່ມຕົ້ນດ້ວຍຄວາມຖືກຕ້ອງຂອງສ່ວນທີ່ຕັດຂ້າມ ແລະ ສ່ວນທີ່ສຳເລັດ, ຫຼັງຈາກນັ້ນປຽບທຽບຄວາມໄວ, ການອັດຕະໂນມັດ ແລະ ລາຄາ. ການເລືອກເຄື່ອງຈັກທີ່ຖືກຕ້ອງຈະງ່າຍຂຶ້ນເມື່ອຜູ້ສະໜອງສາມາດເຫັນວັດຖຸແທ້ ແລະ ຜະລິດຕະພັນທີ່ແທ້ຈິງ. ຊຸດເຄື່ອງຈັກຂອງ Jinchun ສຳລັບການປັບເຮັດໃຫ້ຊື່ອງປຸງແຕ່ງລວມມີວິທີແກ້ໄຂສຳລັບລວມເສັ້ນລວມກົງ, ເສັ້ນລວມຈັດຕັ້ງ, ແລະ ຊ່ອງແຖບແທນ, ເຊິ່ງອະນຸຍາດໃຫ້ລະບົບການປັບເຮັດໃຫ້ຊື່ອງປຸງແຕ່ງ ແລະ ການຕັດຖືກຈັບຄູ່ເຂົ້າກັບການນຳໃຊ້ທີ່ແທ້ຈິງ.