 EN


Wprowadzenie
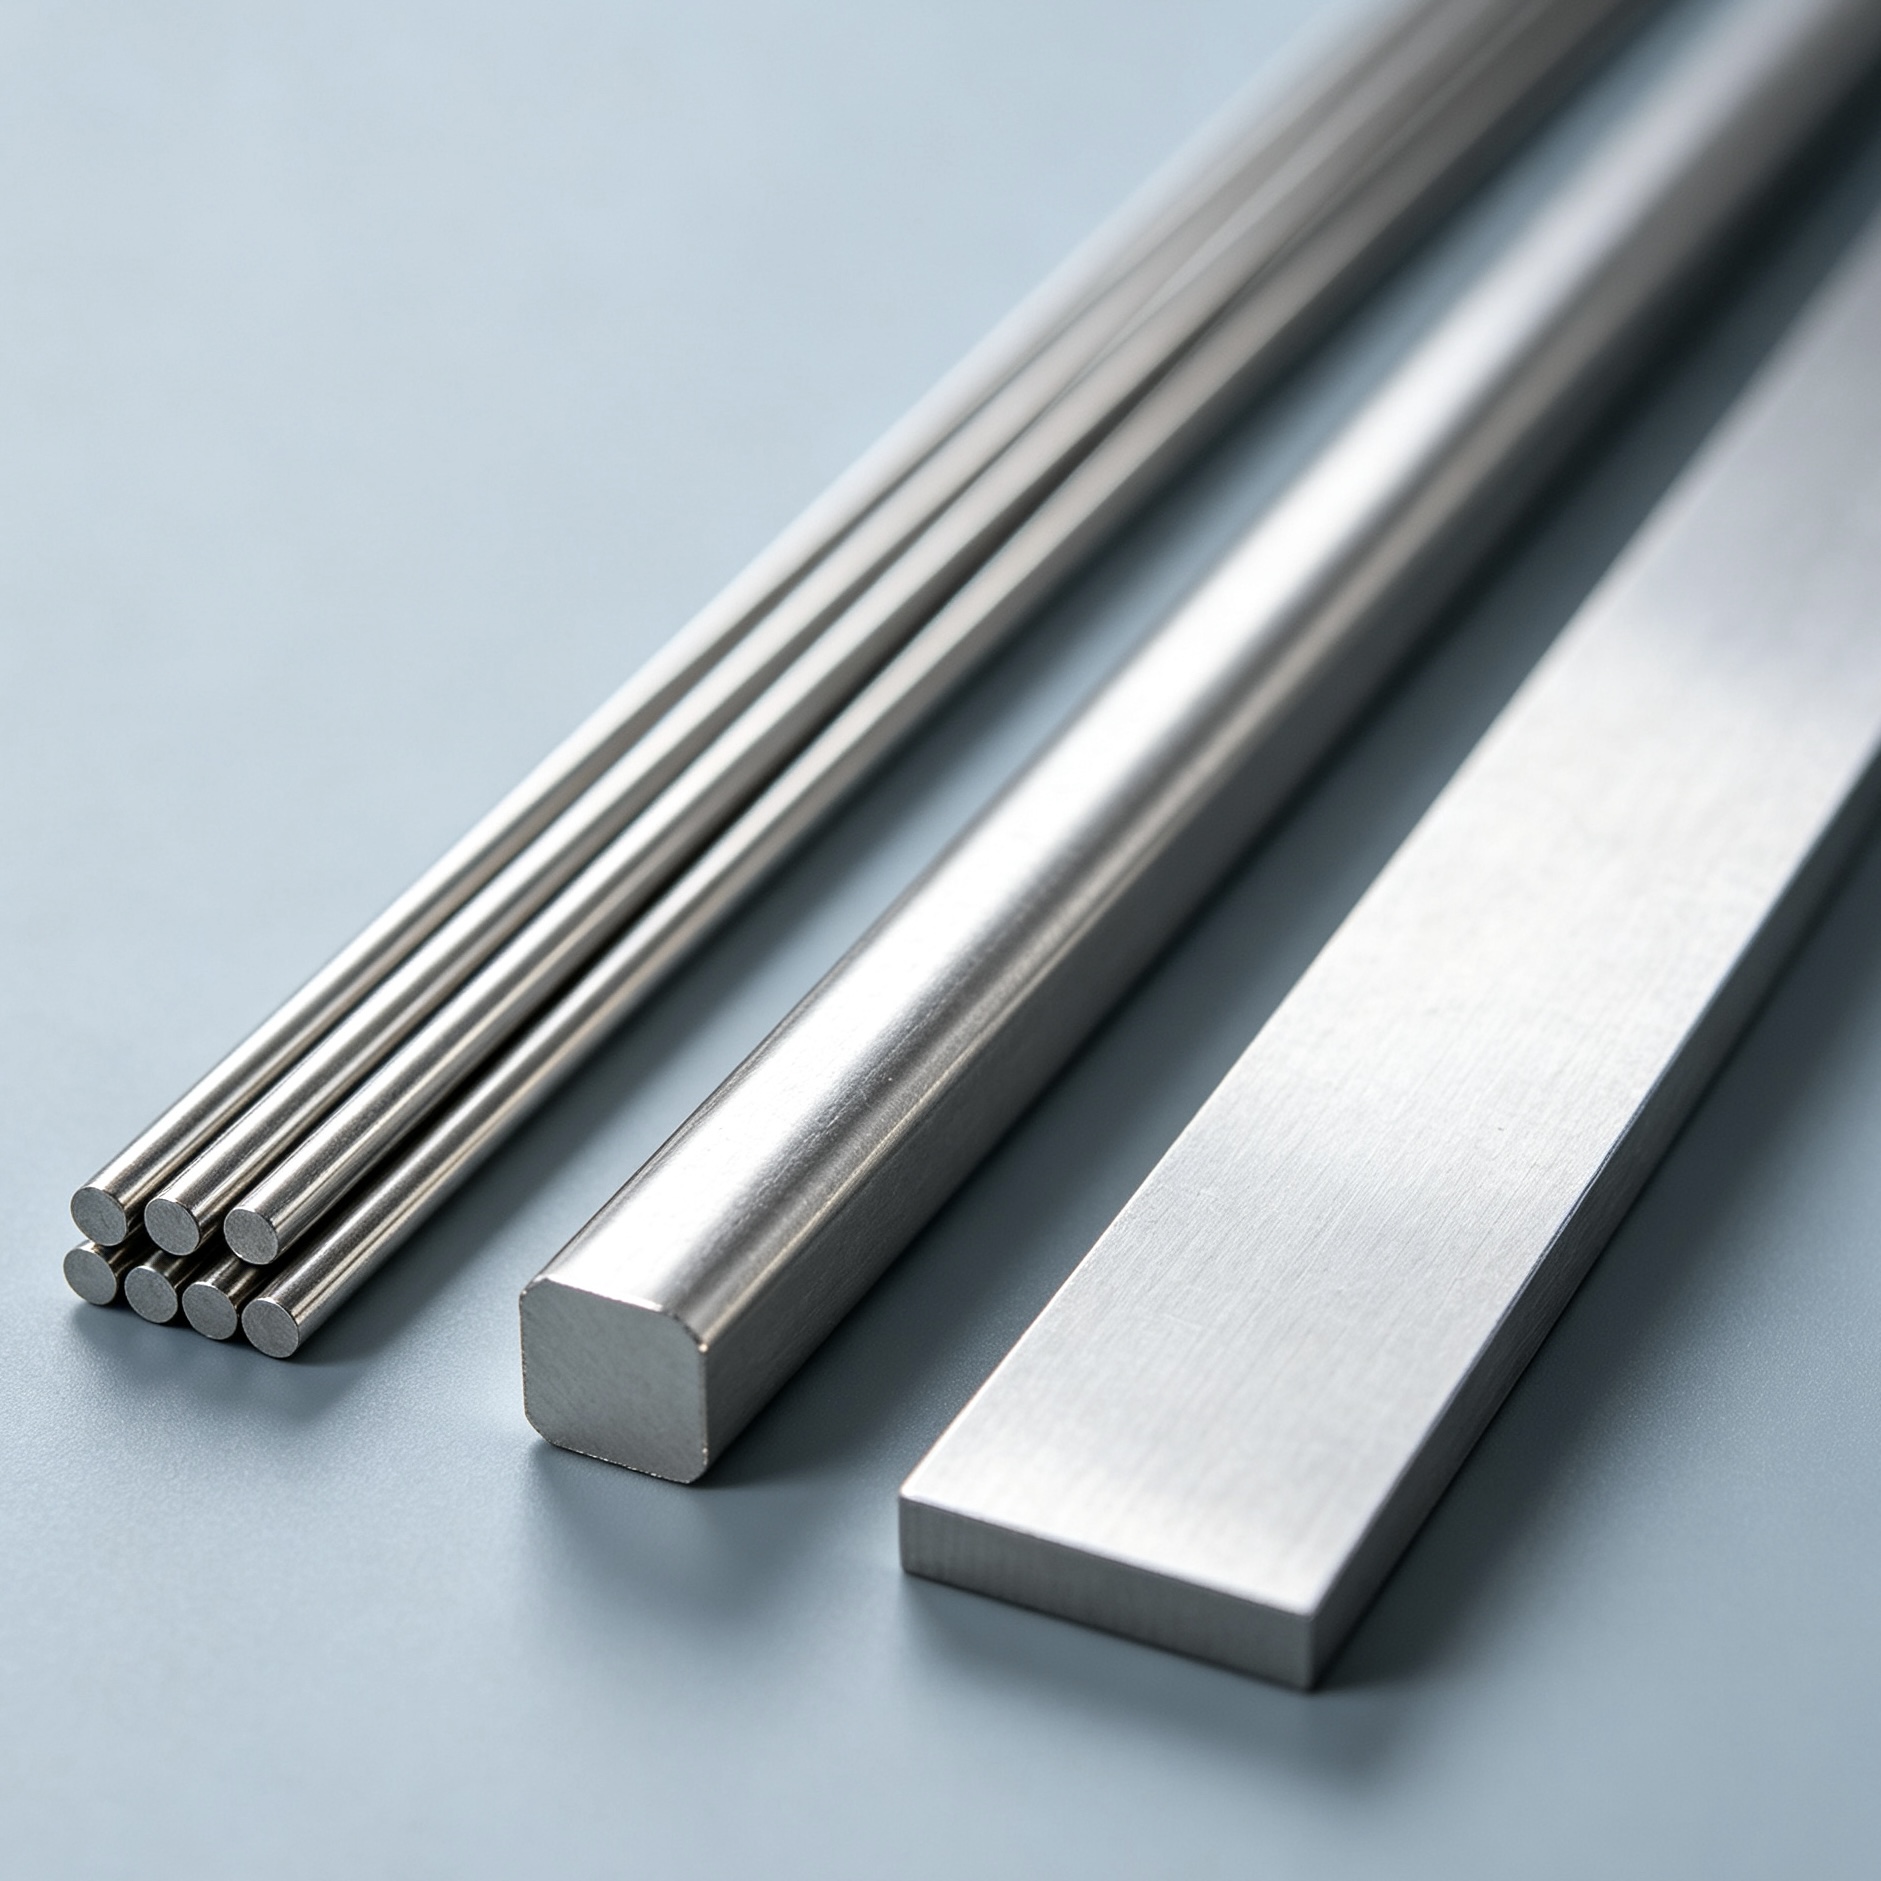
Przekrój materiału wpływa na sposób, w jaki maszyna maszyna do wyprostowania drutu musi wspierać, korygować i ciąć obrabiany przedmiot. Okrągły drut jest symetryczny obrotowo, podczas gdy kwadratowy drut ma cztery ściany i narażone narożniki, a płaskownik charakteryzuje się stosunkiem szerokości do grubości, przez co istotniejsze stają się gięcie na krawędzi i skręcanie. Dlatego sam „rozmiar drutu” nie wystarcza do określenia wymagań dla materiału o niestandardowym przekroju. Należy najpierw potwierdzić przekrój, orientację oraz docelowe tolerancje.
1. Wyprostowywanie okrągłego drutu
Okrągły drut jest zazwyczaj najłatwiejszym przekrojem do prowadzenia, ponieważ jego geometria jest taka sama we wszystkich kierunkach obrotowych. Główne wyzwanie polega na usunięciu krzywizny pochodzącej z zwoju bez wprowadzania nowych fal ani śladów na powierzchni. Istotnymi parametrami wejściowymi są średnica, wytrzymałość materiału, stan zwoju, jakość wykończenia powierzchni, długość gotowego elementu oraz prostoliniowość. Typowe zastosowania obejmują ramki druciane, regały, kosze, elementy hardware’owe oraz komponenty przeznaczone do późniejszego gięcia lub spawania. 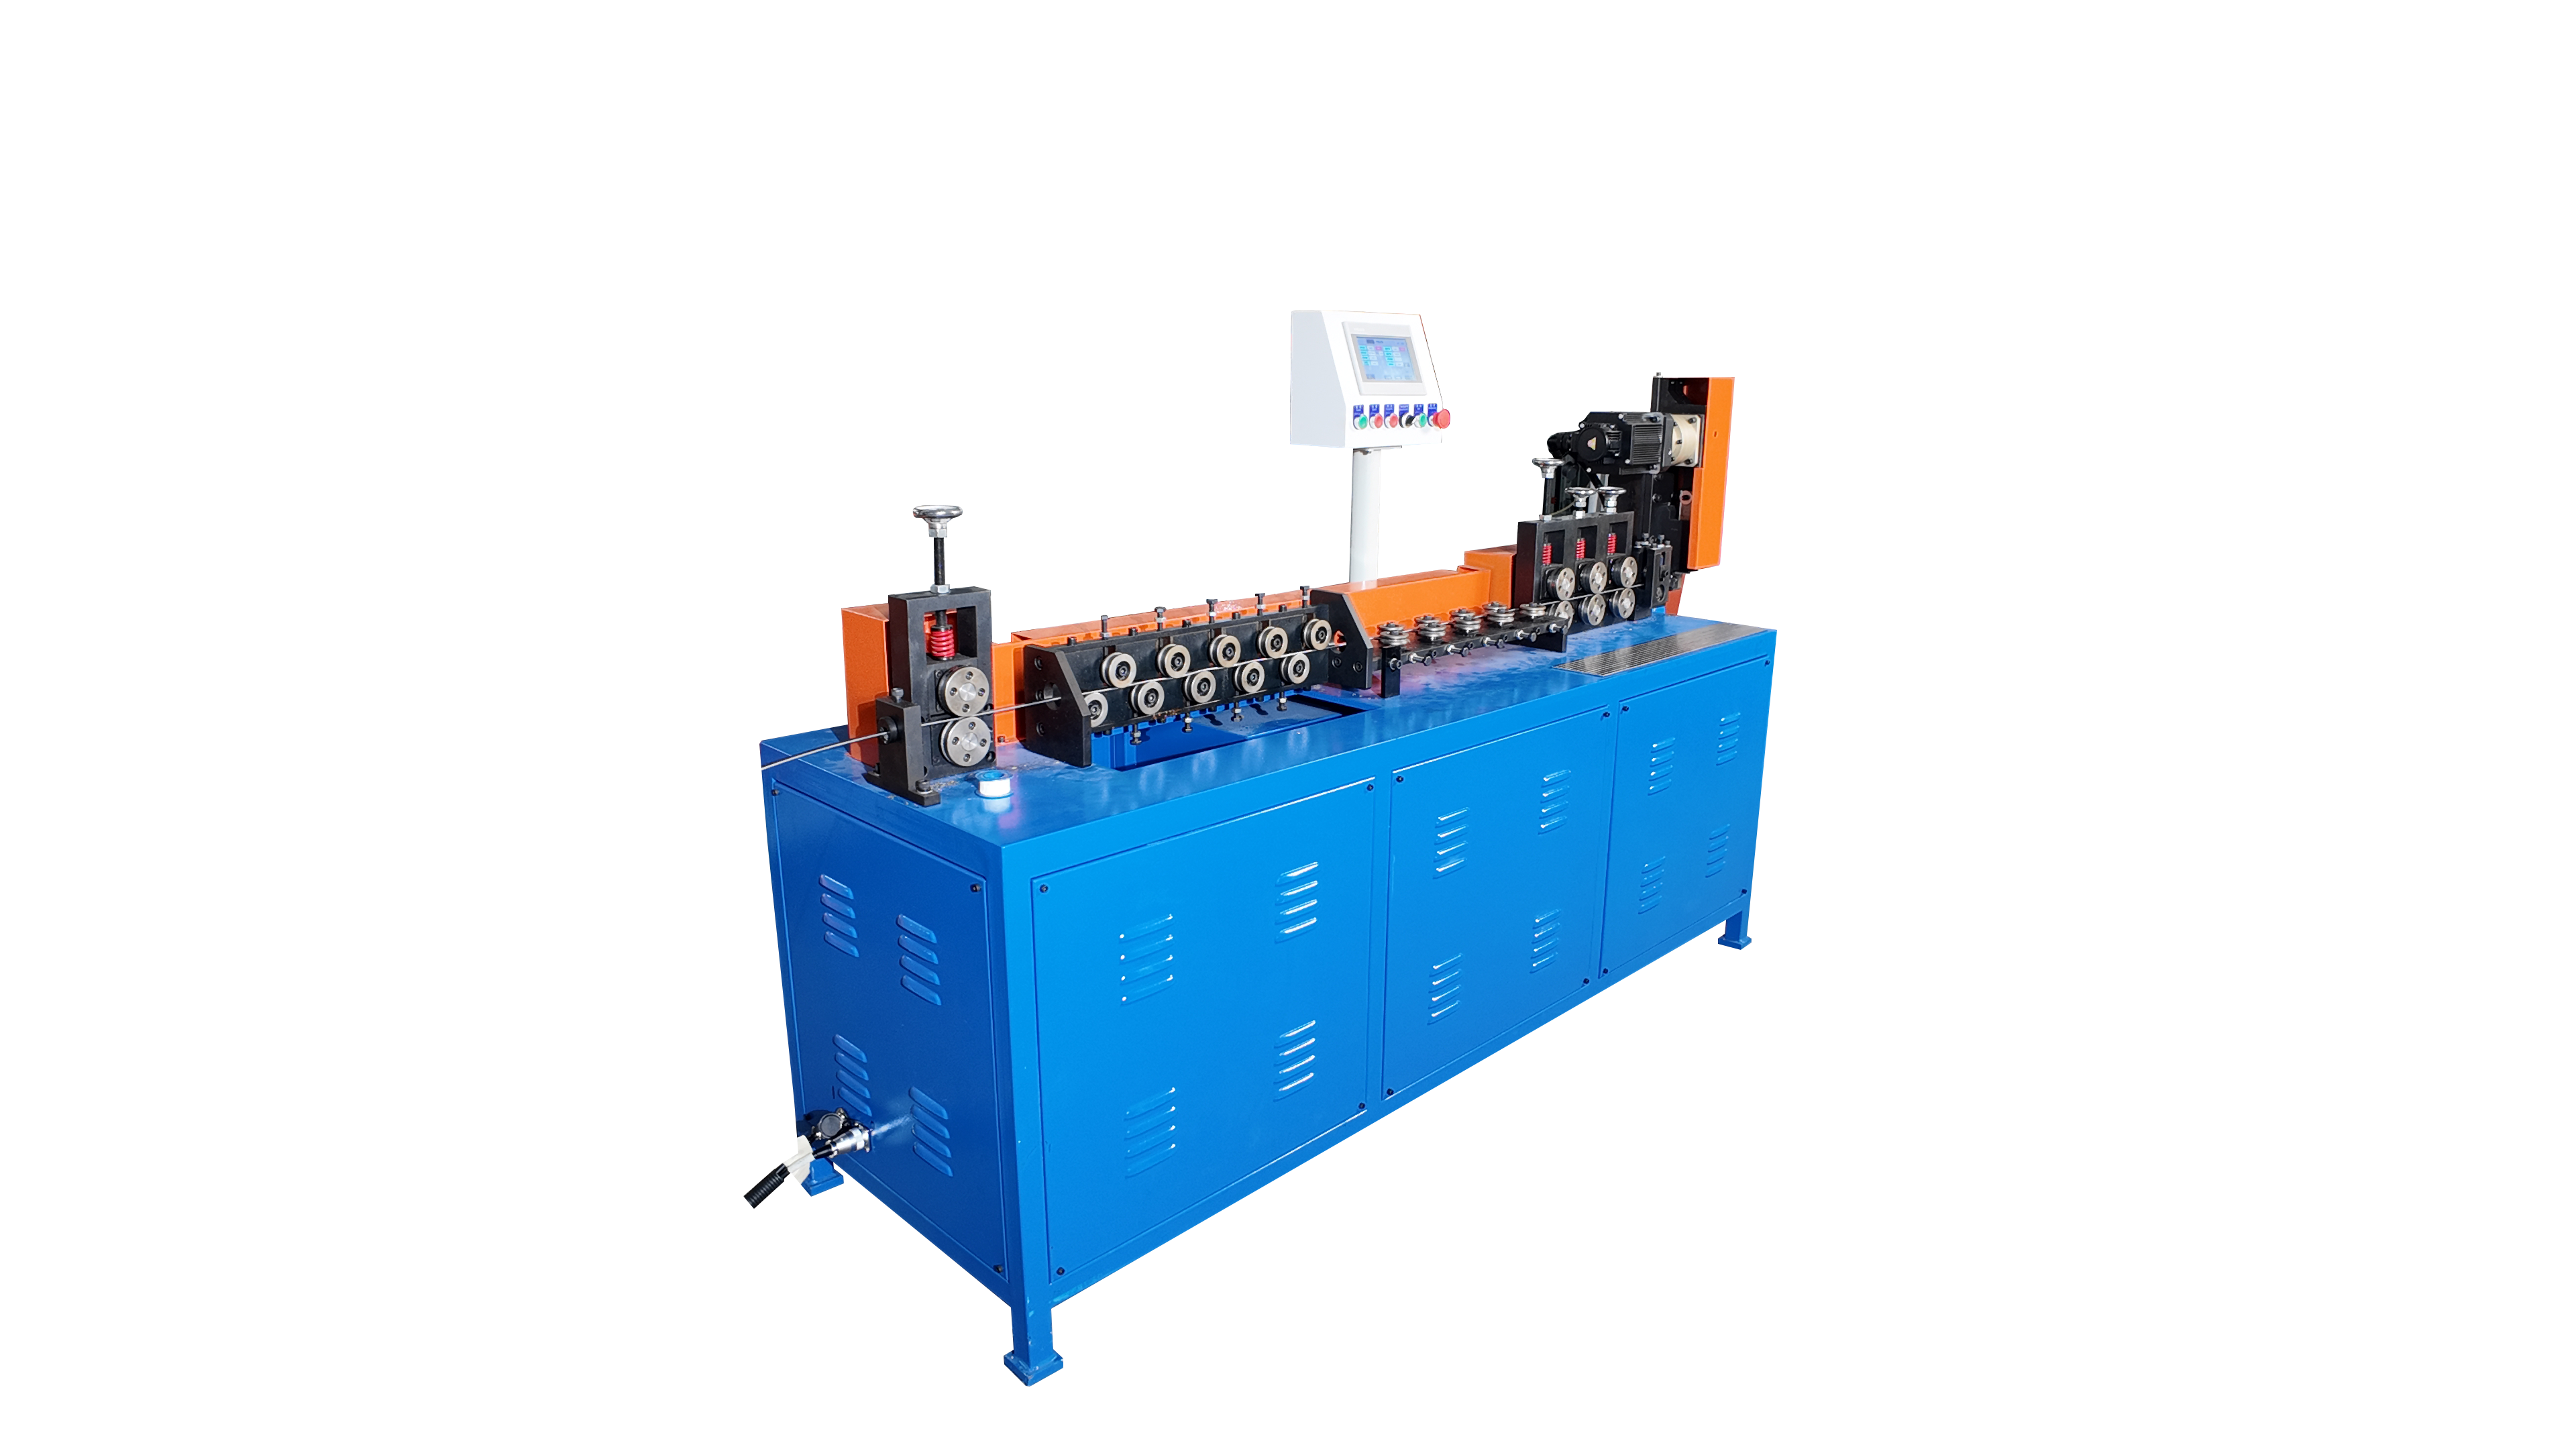
2. Wyprostowywanie drutu kwadratowego
Aprostownica do drutu kwadratowego należy kontrolować zarówno prostoliniowość, jak i obrót. Ponieważ materiał ma cztery płaskie powierzchnie oraz cztery krawędzie, drut powinien wchodzić do systemu korekcji w stabilnej orientacji. Nadmierna siła nacisku może pozostawić ślady na powierzchniach lub uszkodzić krawędzie, podczas gdy słaba prowadnica może dopuścić do obrotu przekroju i powstania skrętu wzdłuż całej długości gotowego wyrobu. W przypadku zadań precyzyjnych należy określić nie tylko wymiar boczny, ale także dopuszczalny skręt oraz stan krawędzi. 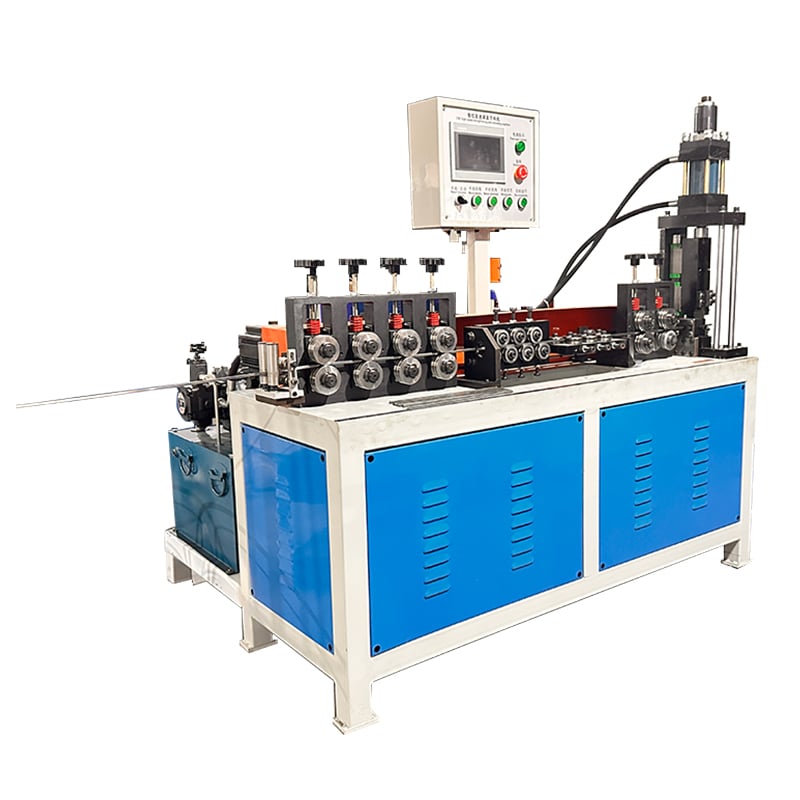
3. Wyprostowywanie pasków płaskich
Paski płaskie mogą jednocześnie wykazywać kilka różnych wad: ugięcie wzdłuż szerokiej powierzchni, krzywiznę wzdłuż krawędzi, skręt oraz lokalne falowanie. Szerokość i grubość należy więc podawać osobno. maszyna do wyginania i cięcia prętów płaskich powinien zapewniać odpowiednie podparcie materiału w właściwych płaszczyznach oraz stosować metodę cięcia odpowiednią dla danego przekroju i wytrzymałości. Maszyna musi również zapewniać wystarczającą przestrzeń roboczą i prowadnicę, aby zapobiec obracaniu się paska podczas podawania. 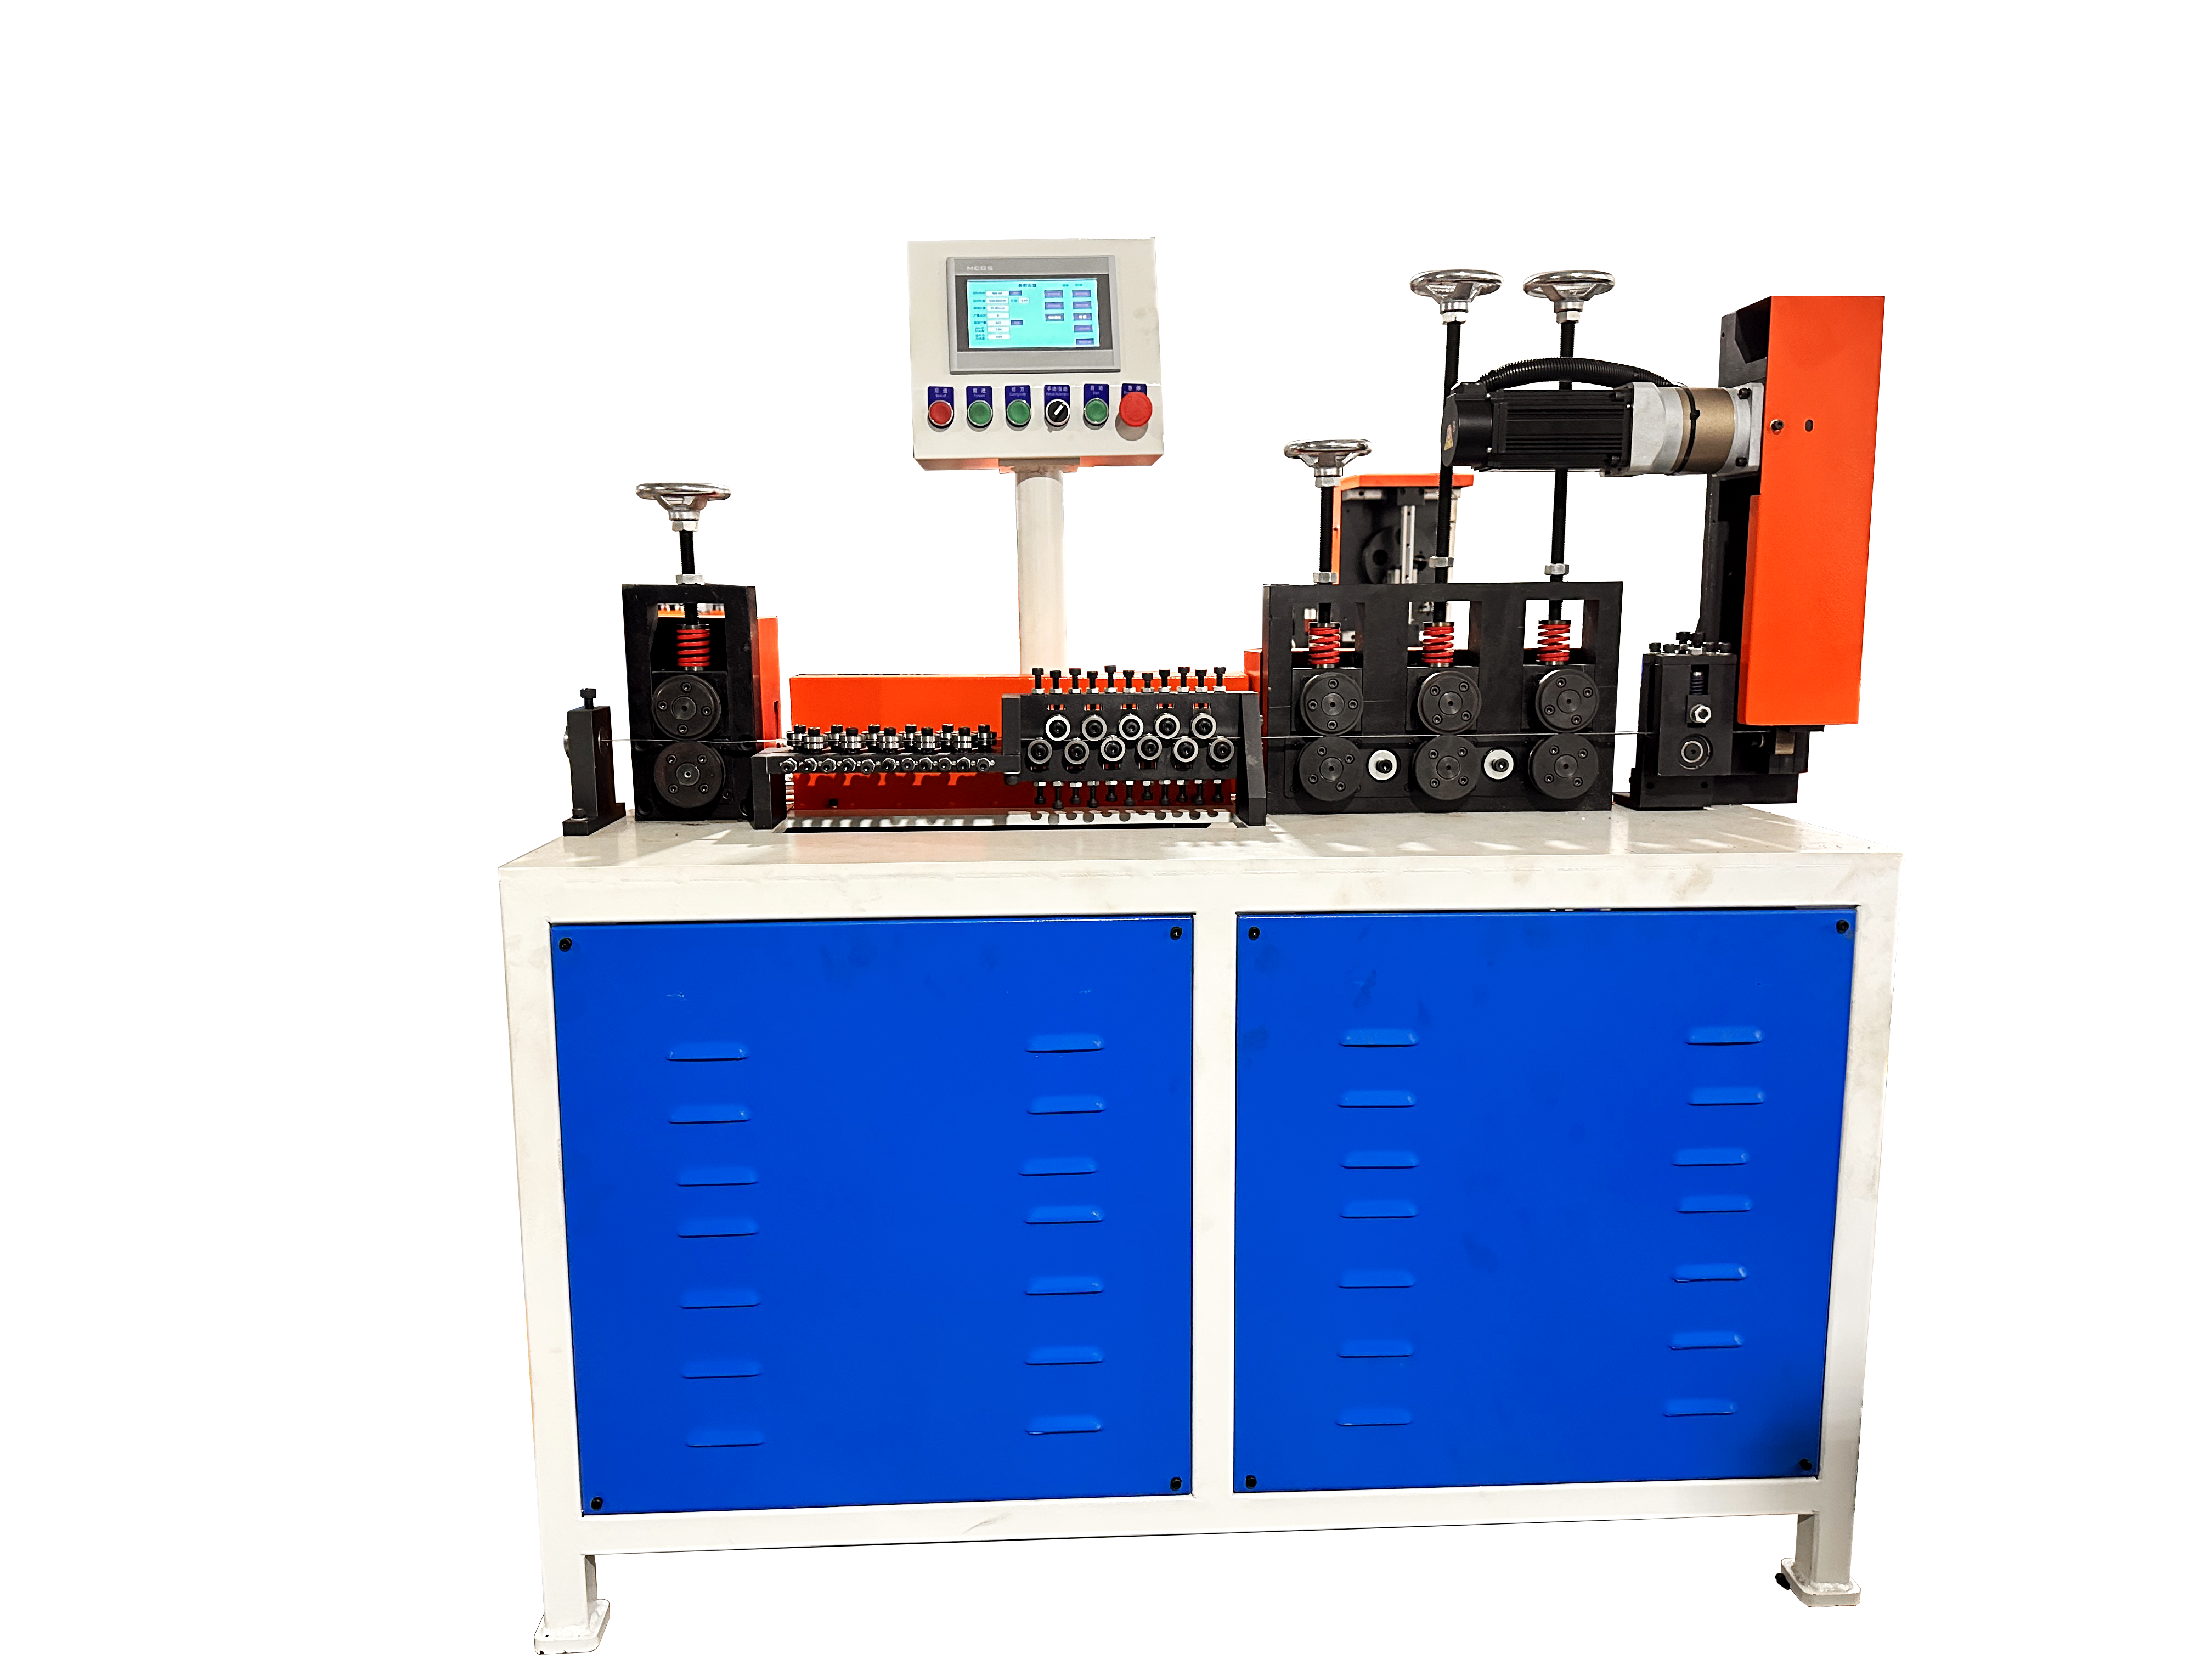
4. Kontakt wałków i konstrukcja maszyny
Różne przekroje wymagają różnych strategii kontaktu. Przewód okrągły można korygować z wielu kierunków przy użyciu konwencjonalnych układów wałków. Przewód kwadratowy wymaga stabilnego kontaktu powierzchniowego i kontroli orientacji. Pasek płaski często wymaga korekcji w więcej niż jednej płaszczyźnie, ponieważ kierunki szeroki i wąski mają różną sztywność. Profil wałków, ich rozmieszczenie, punkty podparcia oraz projekt prowadnic powinny być więc dopasowane do rzeczywistego przekroju, a nie traktowane jako wzajemnie zamienne narzędzia.
5. Wymagania dotyczące wykończenia powierzchni i powłok
Stal nierdzewna, przewód ocynkowany, miedź, aluminium oraz materiały polerowane mogą wymagać dodatkowej ochrony powierzchni. Czyste powierzchnie wałków, gładkie prowadnice oraz kontrolowane ciśnienie są niezbędne. Wytrzymałość materiału wpływa również na wielkość siły korekcyjnej potrzebnej do prostowania; na przykład: przewód ze stali węglowej o wysokiej zawartości węgla zwykle wymaga innego ustawienia niż miękki drut niskowęglowy o tej samej średnicy nominalnej. Poinformuj dostawcę, jeśli niedopuszczalne są widoczne ślady wałków, uszkodzenia powłoki lub odkształcenia narożników.
6. Tabela porównawcza
Poniższa tabela podsumowuje główne różnice, które należy wziąć pod uwagę przed wybraniem maszyny.
Przekrój |
Dane kluczowe |
Typowe wady |
Zakres działania maszyny |
Typowe zastosowania |
Przewód okrągły |
Średnica, wytrzymałość, stan cewki |
Krzywa resztkowa, fale, zadrapania |
Korekcja w wielu kierunkach oraz stabilne zasilanie |
Ramki, stojaki, elementy sprzętowe |
Przewód kwadratowy |
Długość boku, orientacja, dopuszczalny skręt |
Skręt, uszkodzenia narożników, ślady na powierzchni |
Kontrola orientacji oraz ochrona powierzchni |
Stelarze, części wykonane z drutu profilowanego |
Blacha płaska |
Szerokość × grubość, dopuszczalne odchylenia krawędziowe |
Wygięcie, ugięcie boczne, skręcenie, falistość |
Wielopłaszczyznowe podparcie i cięcie dopasowane do przekroju |
Płaskie ramy stalowe, uchwyty, stelarze |
7. Co przesłać w celu doboru maszyny
Dla drutu okrągłego podaj średnicę. Dla drutu kwadratowego podaj długość boku oraz dopuszczalne skręcenie. Dla pręta płaskiego podaj zarówno szerokość, jak i grubość. Dla wszystkich trzech typów przekaż również gatunek materiału, wytrzymałość (jeśli znana), powierzchnię lub powłokę, sposób podawania (z cewki lub jako pręt prosty), długość gotowego wyrobu, dopuszczalne odchylenia, docelową wydajność oraz rysunek produktu lub zdjęcie próbki. Te informacje są bardziej przydatne niż pytanie o maszynę wyłącznie na podstawie określenia „drut 3 mm” lub „stal 8 mm”.
Wniosek
Zacznij od dopuszczalnych odchyłek przekroju i gotowego elementu, a następnie porównaj prędkość, stopień zautomatyzowania oraz cenę. Prawidłowy dobór maszyny jest łatwiejszy, gdy dostawca może zobaczyć rzeczywisty materiał i produkt. Asortyment maszyn wyprostowujących firmy Jinchun obejmuje rozwiązania przeznaczone do drutu okrągłego, kwadratowego oraz prętów płaskich, co pozwala dobrać system wyprostowania i cięcia do konkretnego zastosowania.