 EN


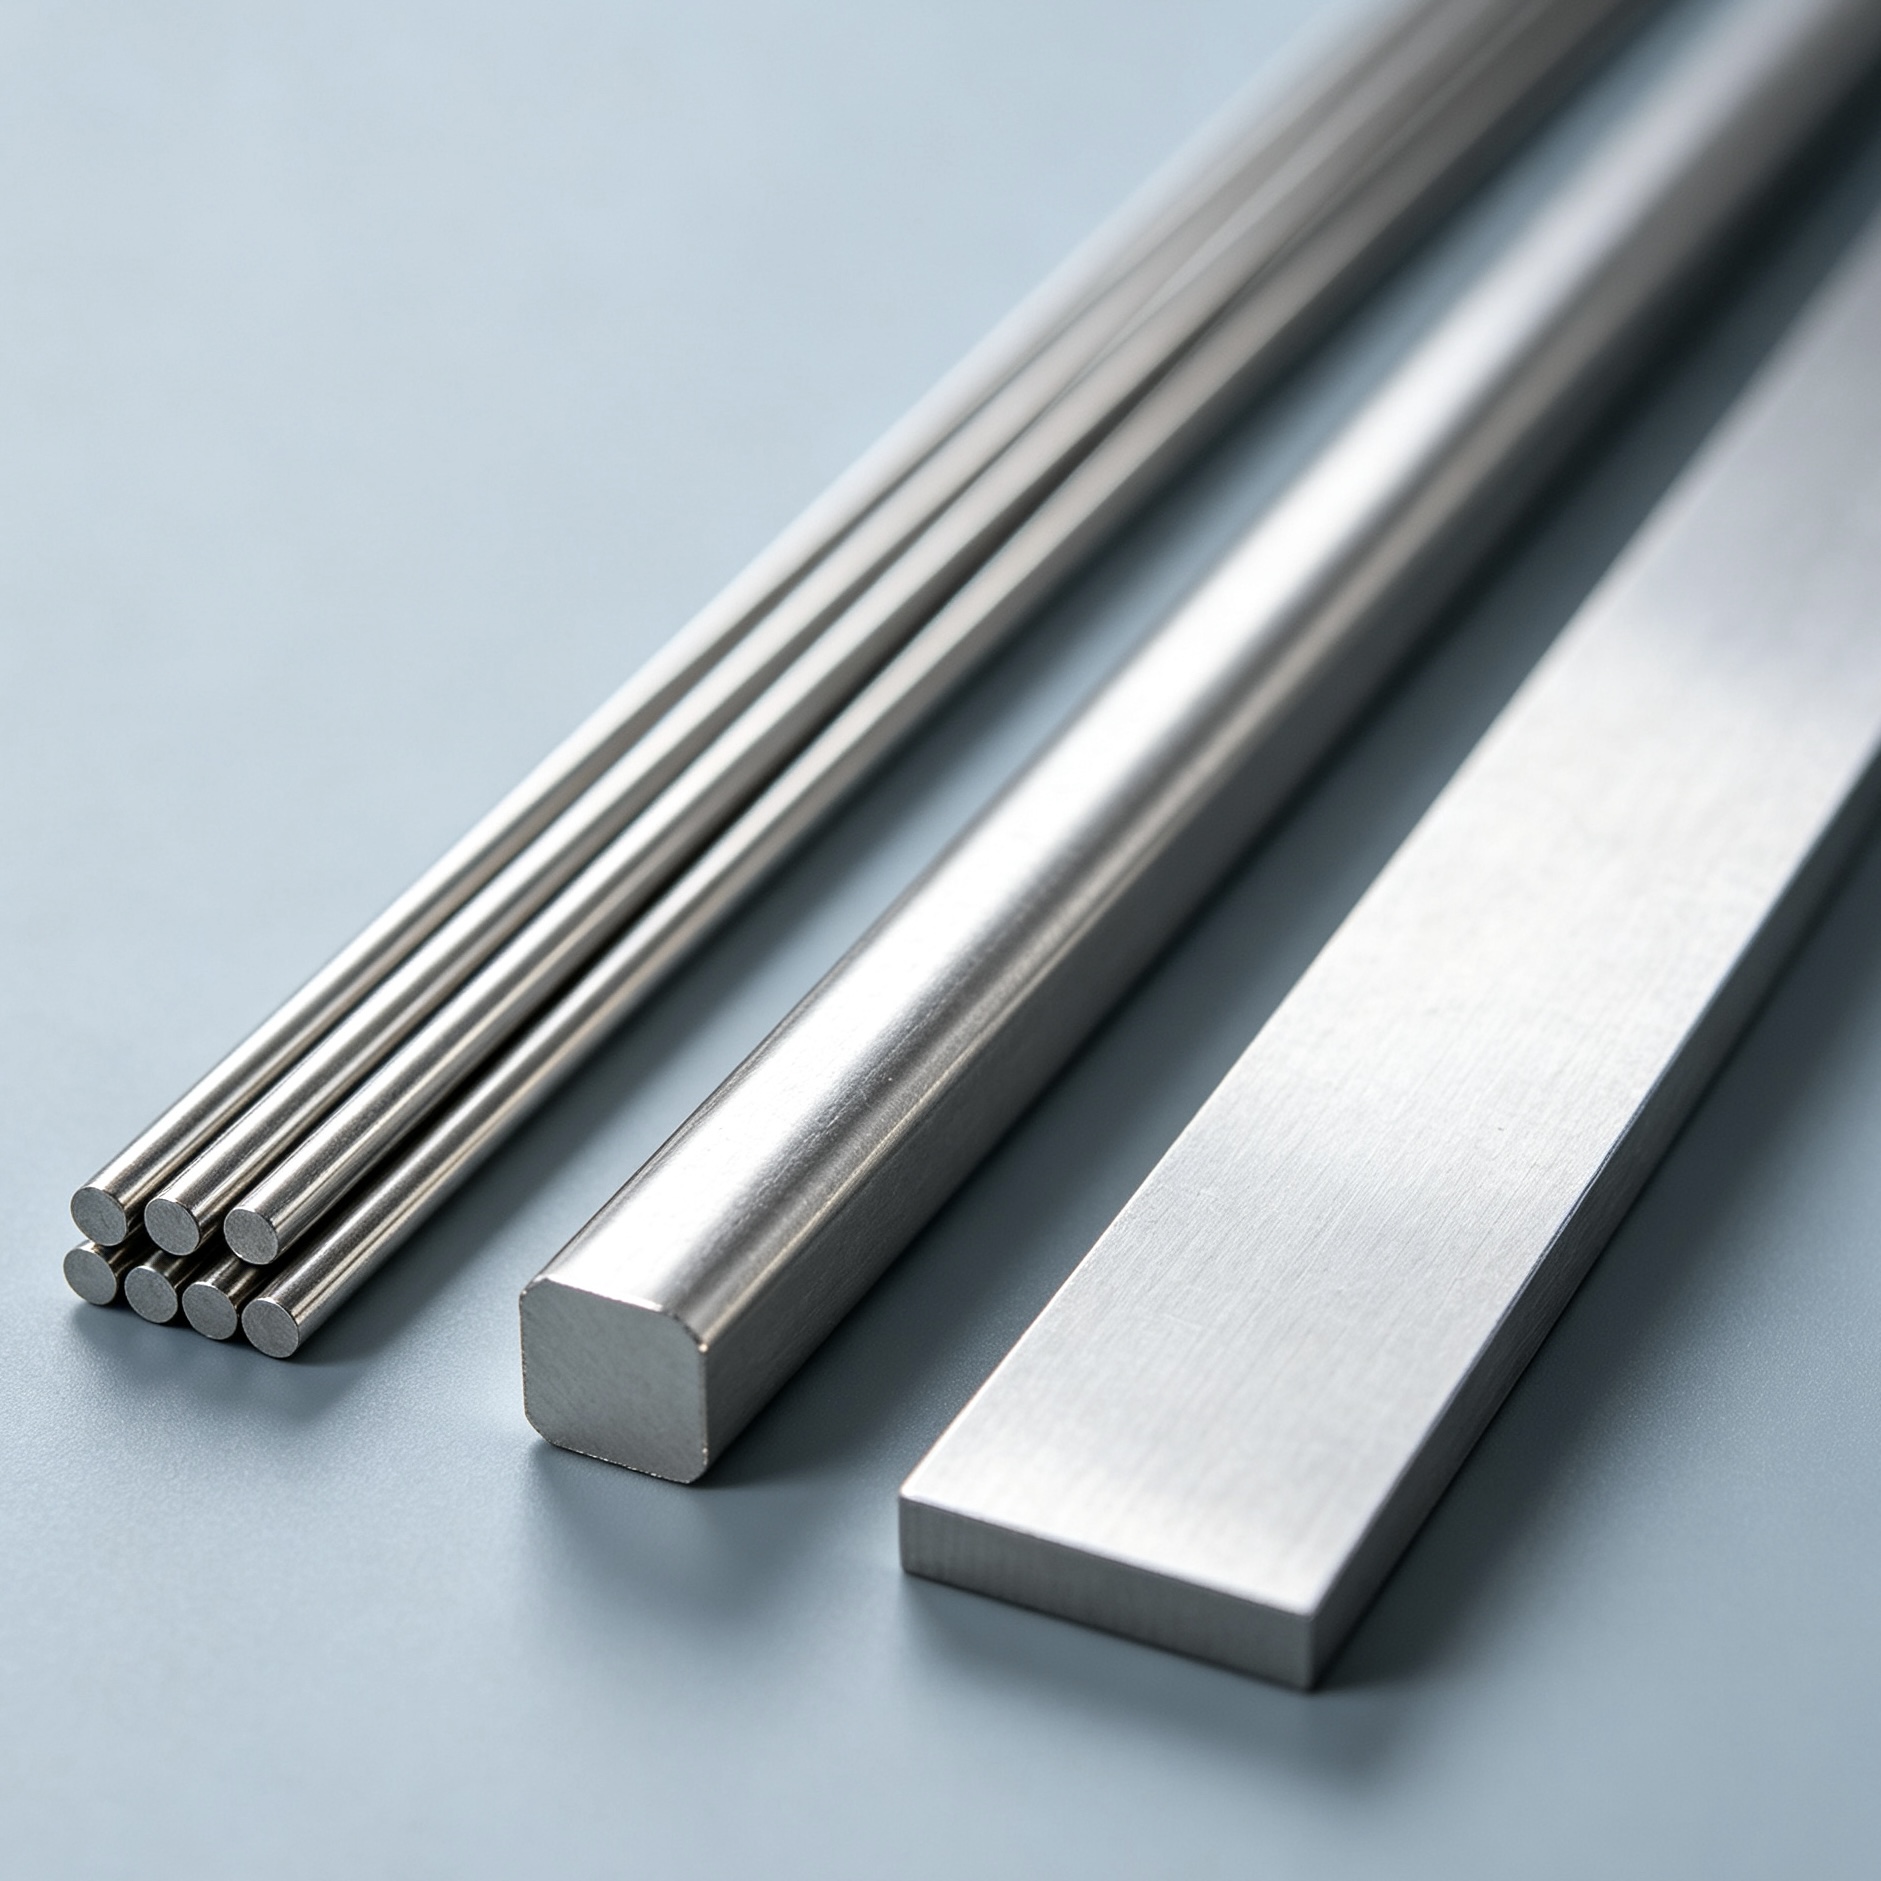
Pagpapakilala
Ang cross-section ng materyal ay nagbabago ng paraan kung paano ang Wire Straightening Machine dapat suportahan, i-correct at i-cut ang workpiece. Ang bilugang wire ay rotational symmetric, samantalang ang parisukat na wire ay may apat na mukha at mahina sa mga sulok, at ang patag na bar ay may width-to-thickness ratio na ginagawang mas mahalaga ang edgewise bending at twisting. Kaya naman, ang "wire size" ay hindi sapat na impormasyon para sa mga shaped material. Dapat i-verify muna ang cross-section, orientation, at finished tolerance.
1. Bilugang Wire Straightening
Ang bilugang wire ay karaniwang pinakamadaling i-guide dahil ang geometry nito ay pareho sa bawat rotational direction. Ang pangunahing hamon ay ang pag-alis ng coil curvature nang hindi nagdudulot ng bagong waves o surface marks. Kasama sa mahahalagang input ang diameter, lakas ng materyal, kondisyon ng coil, surface finish, finished length, at straightness. Kabilang sa karaniwang aplikasyon nito ang wire frames, racks, baskets, hardware parts, at iba pang components na susunod na bibentehin o i-weld. 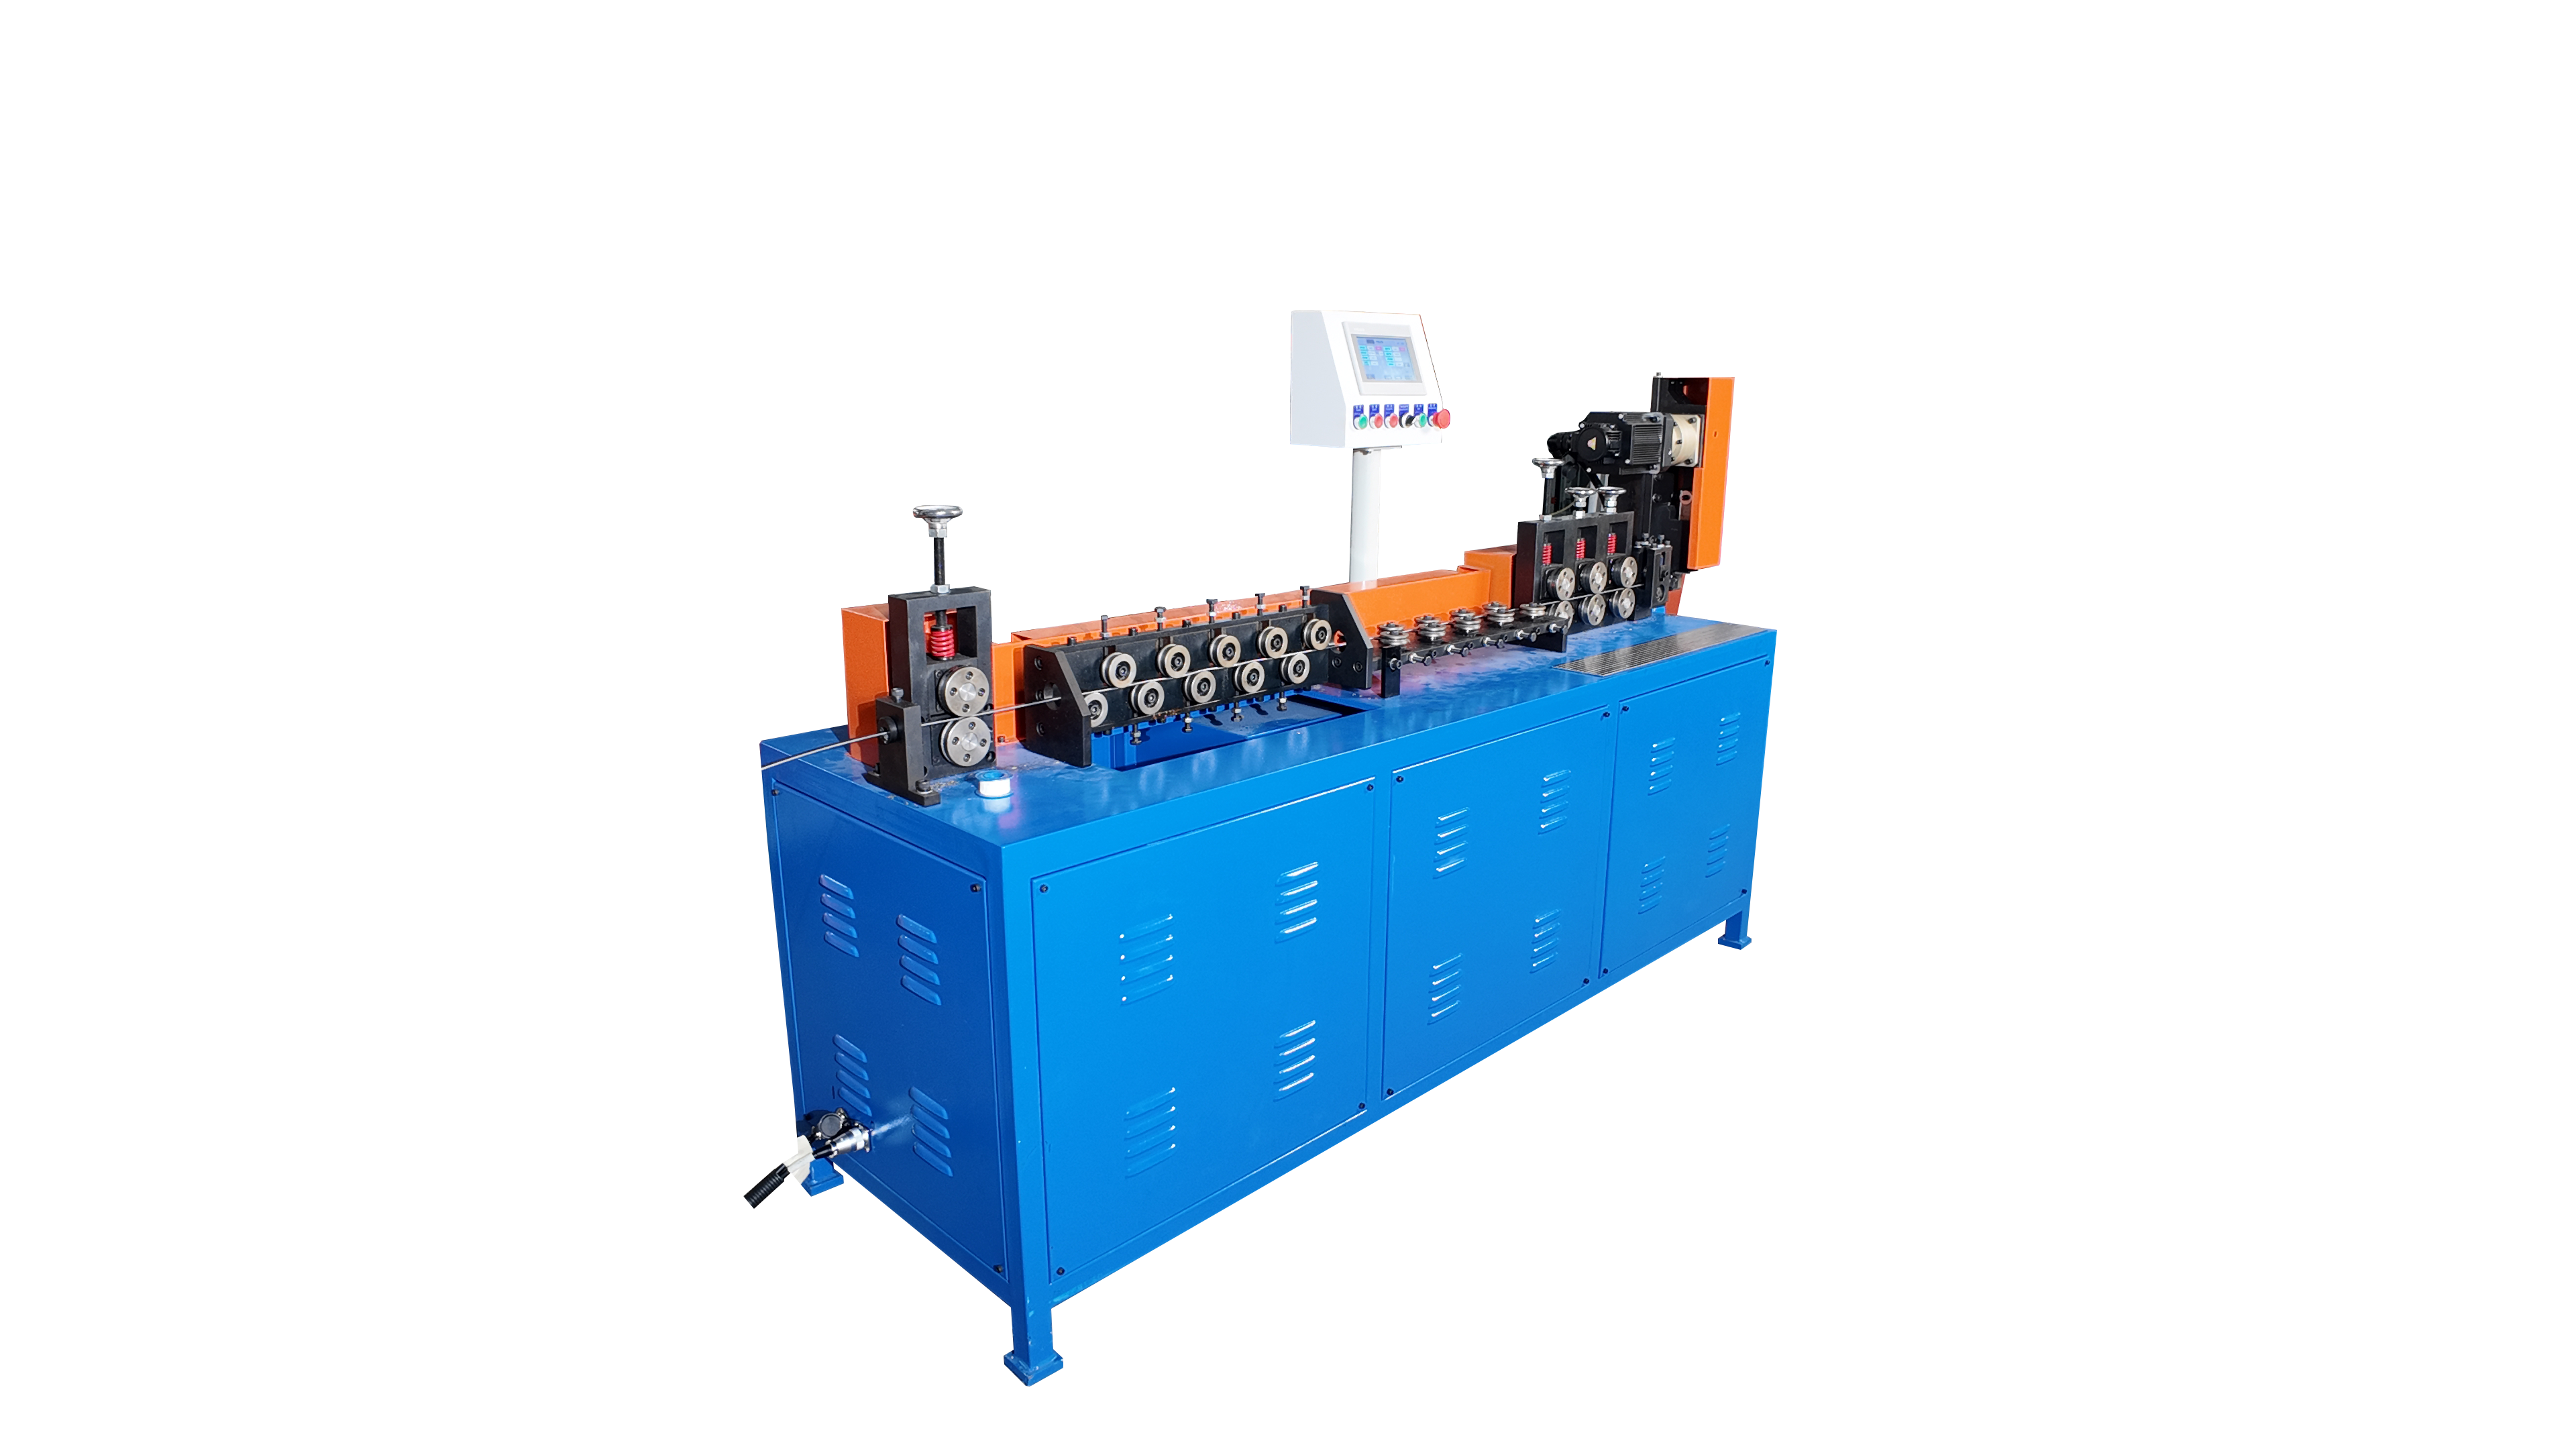
2. Pagpapalantad ng Square Wire
Isang square Wire Straightener kailangang kontrolin ang parehong tuwid na anyo at pag-ikot. Dahil ang materyal ay may apat na patag na ibabaw at apat na sulok, dapat pumasok ang wire sa sistema ng pagkorekta nang may matatag na orientasyon. Ang labis na presyon ay maaaring mag-iwan ng marka sa mga ibabaw o sirain ang mga gilid, samantalang ang mahinang gabay ay maaaring payagan ang seksyon na umikot at lumikha ng torsyon sa buong haba ng natapos na produkto. Para sa mga gawaing may mataas na kahusayan, kailangang tukuyin hindi lamang ang sukat ng gilid kundi pati na rin ang pinapayagang torsyon at kalagayan ng mga sulok. 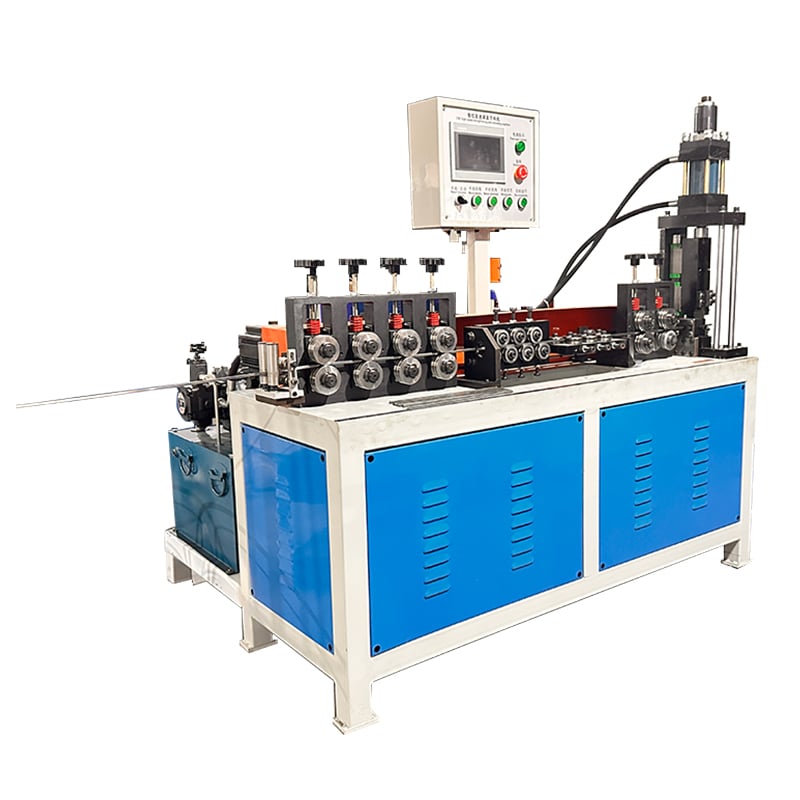
3. Pagpapalantad ng Flat Bar
Ang flat bar ay maaaring magpakita ng ilang magkakaibang depekto nang sabay-sabay: pagkabow sa malawak na ibabaw, kurba sa gilid, torsyon, at lokal na pagkabulog. Kaya naman, kailangang bigyan ng hiwalay na sukat ang lapad at kapal. Ang patag na Bar na Pahalang at Pangputol na Makina dapat magbigay ng suporta sa materyal sa tamang eroplano at gamitin ang paraan ng pagputol na angkop sa seksyon at lakas nito. Dapat din magbigay ang makina ng sapat na espasyo para sa trabaho at gabay upang maiwasan ang pag-ikot ng strip habang inii-feed. 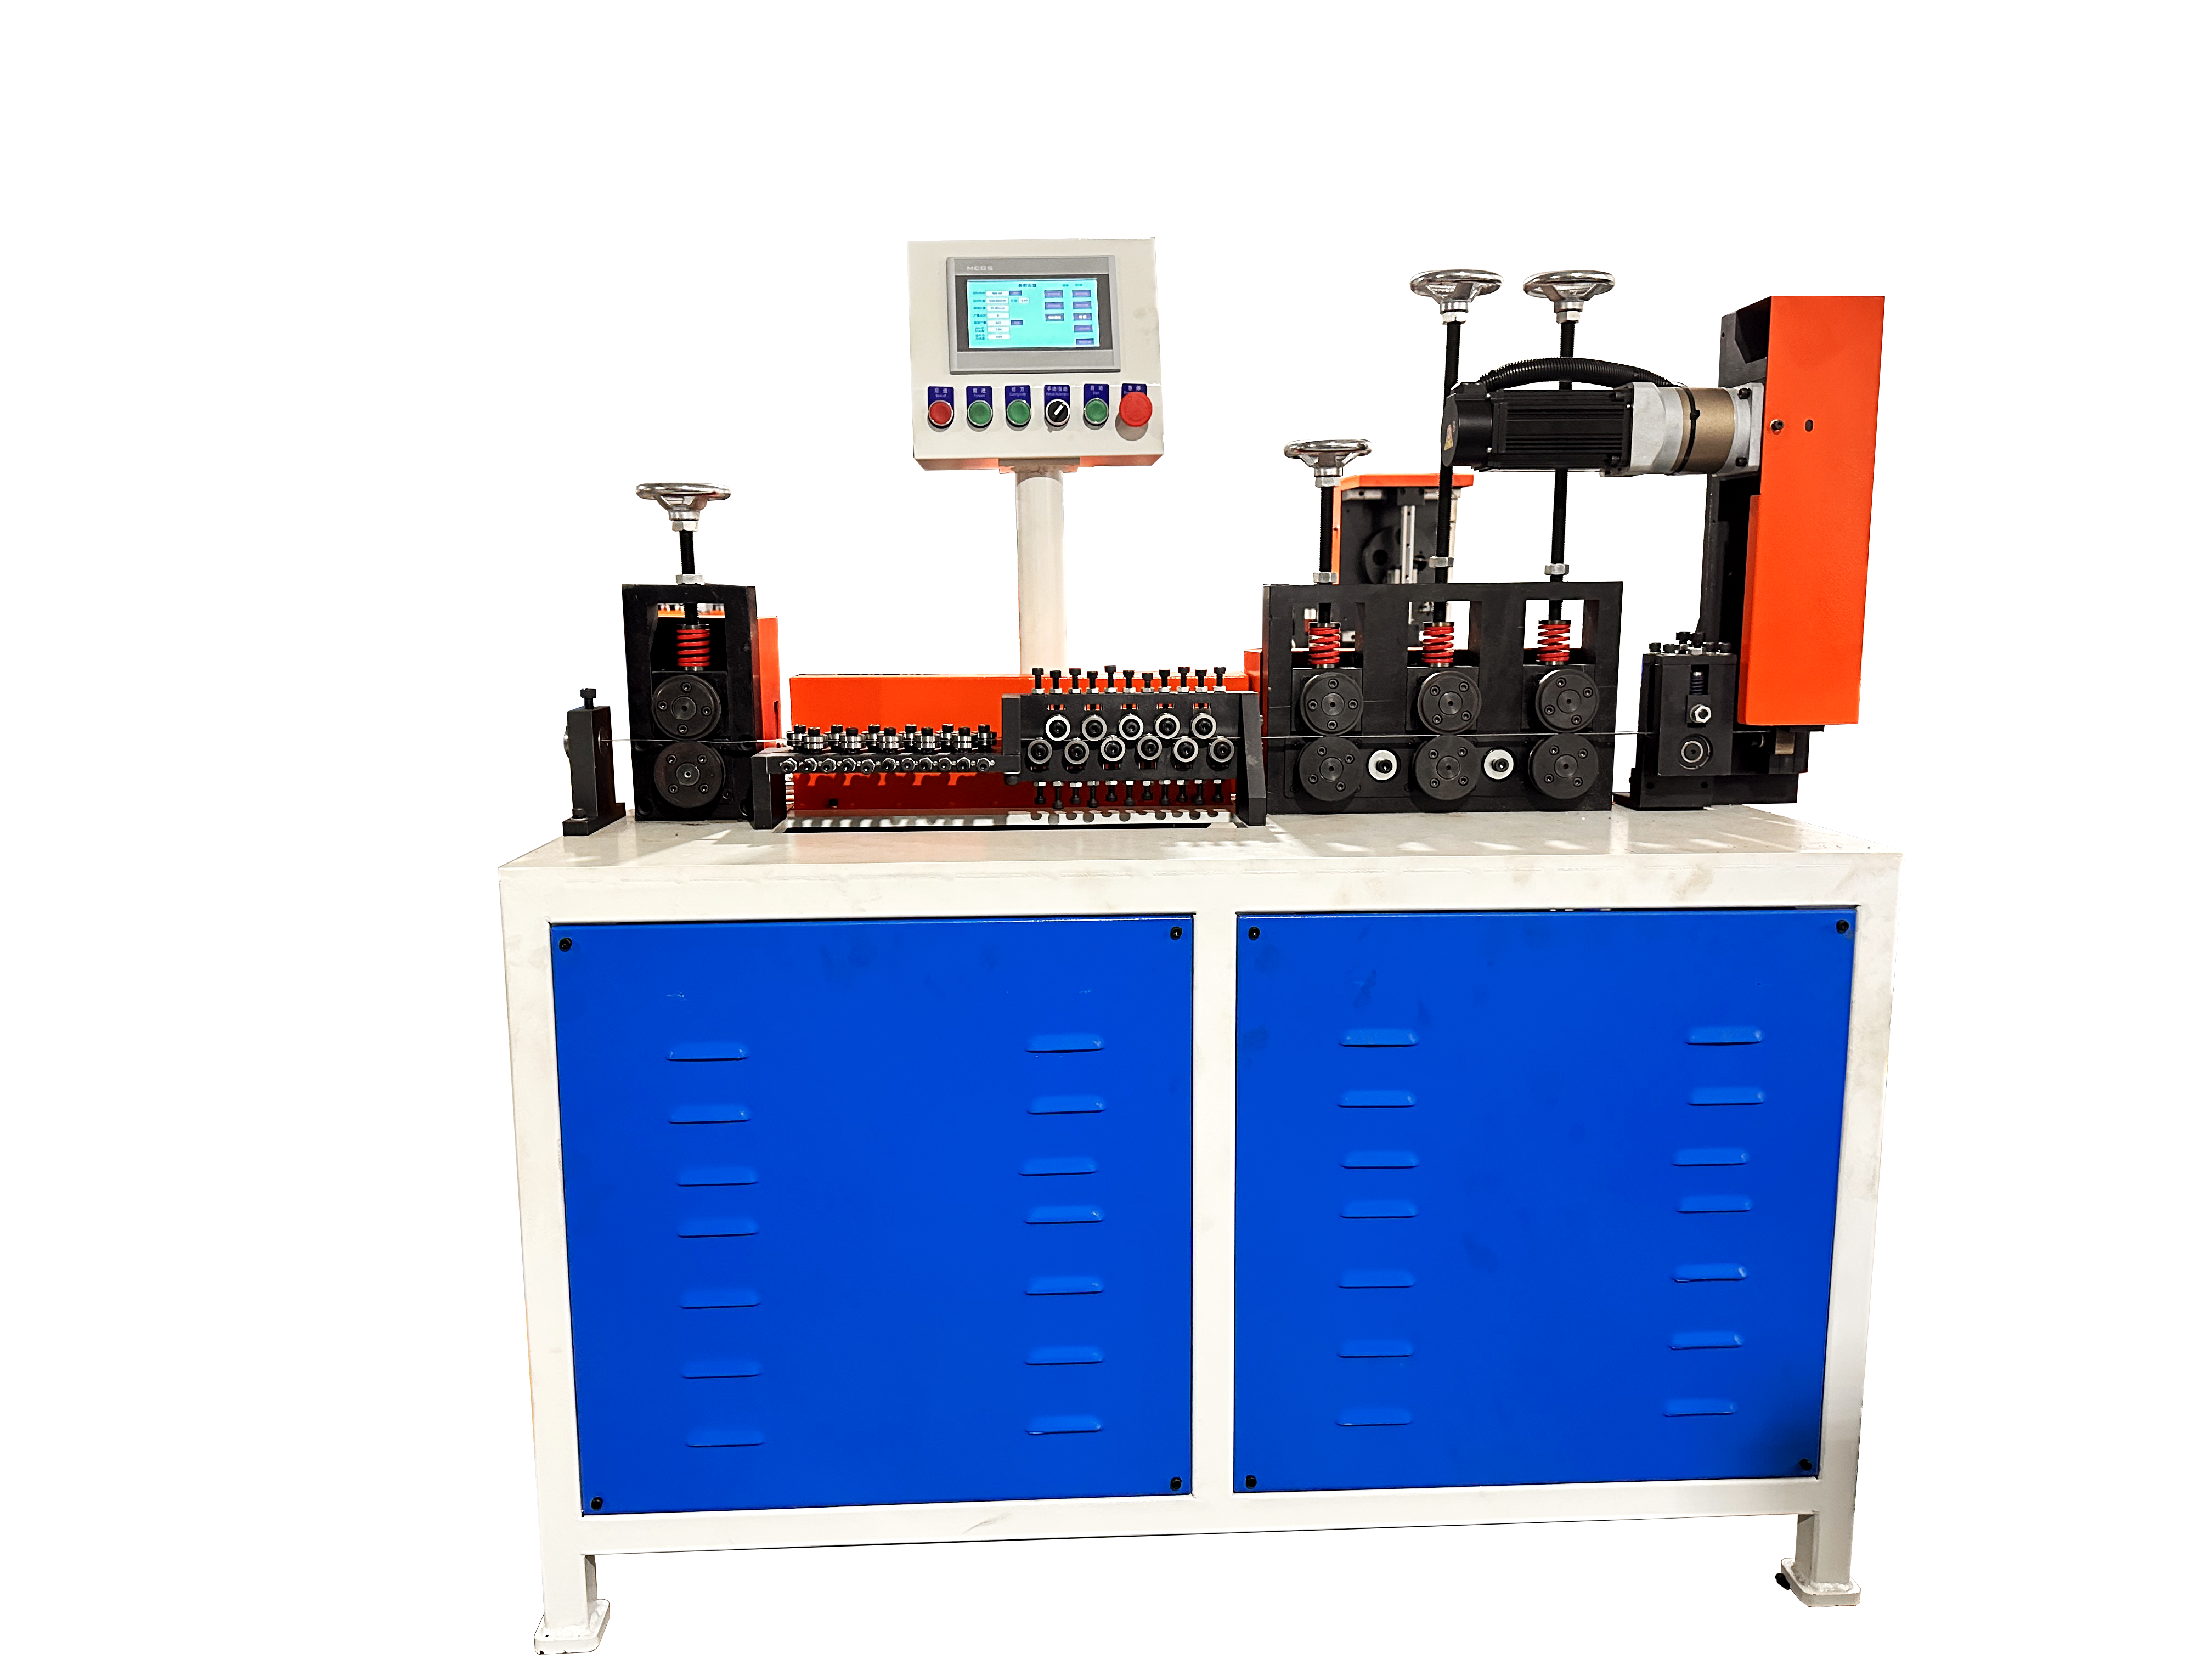
4. Kontak ng Roller at Estratektura ng Makina
Ang iba't ibang cross-section ay nangangailangan ng magkaibang estratehiya sa pagkontak. Ang bilog na wire ay maaaring i-correct mula sa maraming direksyon gamit ang karaniwang pagkakaayos ng mga roller. Ang parisukat na wire ay nangangailangan ng matatag na face contact at kontrol sa orientation. Ang flat bar ay kadalasang nangangailangan ng pagkorekta sa higit sa isang plane dahil ang malawak at makitid na direksyon ay may magkaibang stiffness. Kaya dapat i-match ang profile ng roller, spacing, mga punto ng suporta, at disenyo ng mga guide sa aktwal na section, imbes na ituring silang palitan na tooling.
5. Mga Kinakailangan sa Surface Finish at Coating
Ang stainless steel, galvanized wire, tanso, aluminum, at mga polished na materyales ay maaaring nangangailangan ng karagdagang proteksyon sa surface. Mahalaga ang malinis na ibabaw ng mga roller, makinis na mga guide, at kontroladong presyon. Ang lakas ng materyales ay nakaaapekto rin sa dami ng correction force na kailangan; halimbawa, high carbon steel wire straightening karaniwang nangangailangan ng iba't ibang pagkakalagay kumpara sa malambot na wire na may mababang carbon content ng parehong nominal na sukat. Ipaalam sa tagapag-suplay kung hindi tinatanggap ang mga nakikitang marka ng roller, pinsala sa coating, o depekto sa sulok.
6. Talahanayan ng Pagkukumpara
Ang sumusunod na talahanayan ay nagpapakita ng pangunahing mga pagkakaiba na dapat isaalang-alang bago pumili ng makina.
Cross-section |
Mahahalagang datos |
Mga Karaniwang Defect |
Pokus ng makina |
Mga Tipikal na Aplikasyon |
Bilog na kabila |
Diyametro, lakas, kondisyon ng coil |
Residual curve, alon, ugat |
Pagwawasto sa maraming direksyon at matatag na pagpapakain |
Mga frame, rack, hardware |
Kwadrado na kabila |
Haba ng gilid, orientasyon, toleransya sa pag-ikot |
Pag-ikot, pinsala sa sulok, marka sa harapan |
Pangkontrol ng oryentasyon at proteksyon sa mukha |
Mga rack at mga bahagi na gawa sa kawad na may hugis |
Plano na bar |
Lapad × kapal, toleransya sa gilid |
Baluktot, baluktot sa gilid, pag-ikot, pagkabulaklak |
Suporta sa maraming eroplano at pagputol na tugma sa seksyon |
Mga paltok na bakal na patag, mga bracket, mga rack |
7. Ano ang Ipadadala para sa Pagpili ng Makina
Para sa bilog na kawad, bigyan ang diameter. Para sa parisukat na kawad, bigyan ang haba ng gilid at ang payagan na pag-ikot. Para sa patag na bar, bigyan ang lapad at kapal. Para sa lahat ng tatlo, ipadala rin ang klase ng materyal, lakas kung alam, ibabaw o coating, kondisyon ng pagpapakain (coil o tuwid na bar), haba ng natapos na produkto, toleransya, target na output, at isang drawing ng produkto o litrato ng sample. Ang impormasyong ito ay mas kapaki-pakinabang kaysa sa pagtatanong lamang para sa isang makina batay sa simpleng "3 mm na kawad" o "8 mm na bakal."
Konklusyon
Simulan sa cross-section at sa toleransya ng natapos na bahagi, pagkatapos ay ikumpara ang bilis, awtomasyon, at presyo. Mas madali ang tamang pagpili ng makina kapag nakikita ng tagapagkaloob ang tunay na materyal at produkto. Ang hanay ng mga makina para sa pagpapatalinong Jinchun ay may kasama ang mga solusyon para sa bilog na wire, parisukat na wire, at patag na bar, na nagpapahintulot sa sistema ng pagpapatalino at pagputol na i-match sa tunay na aplikasyon.