 EN


مقدمه
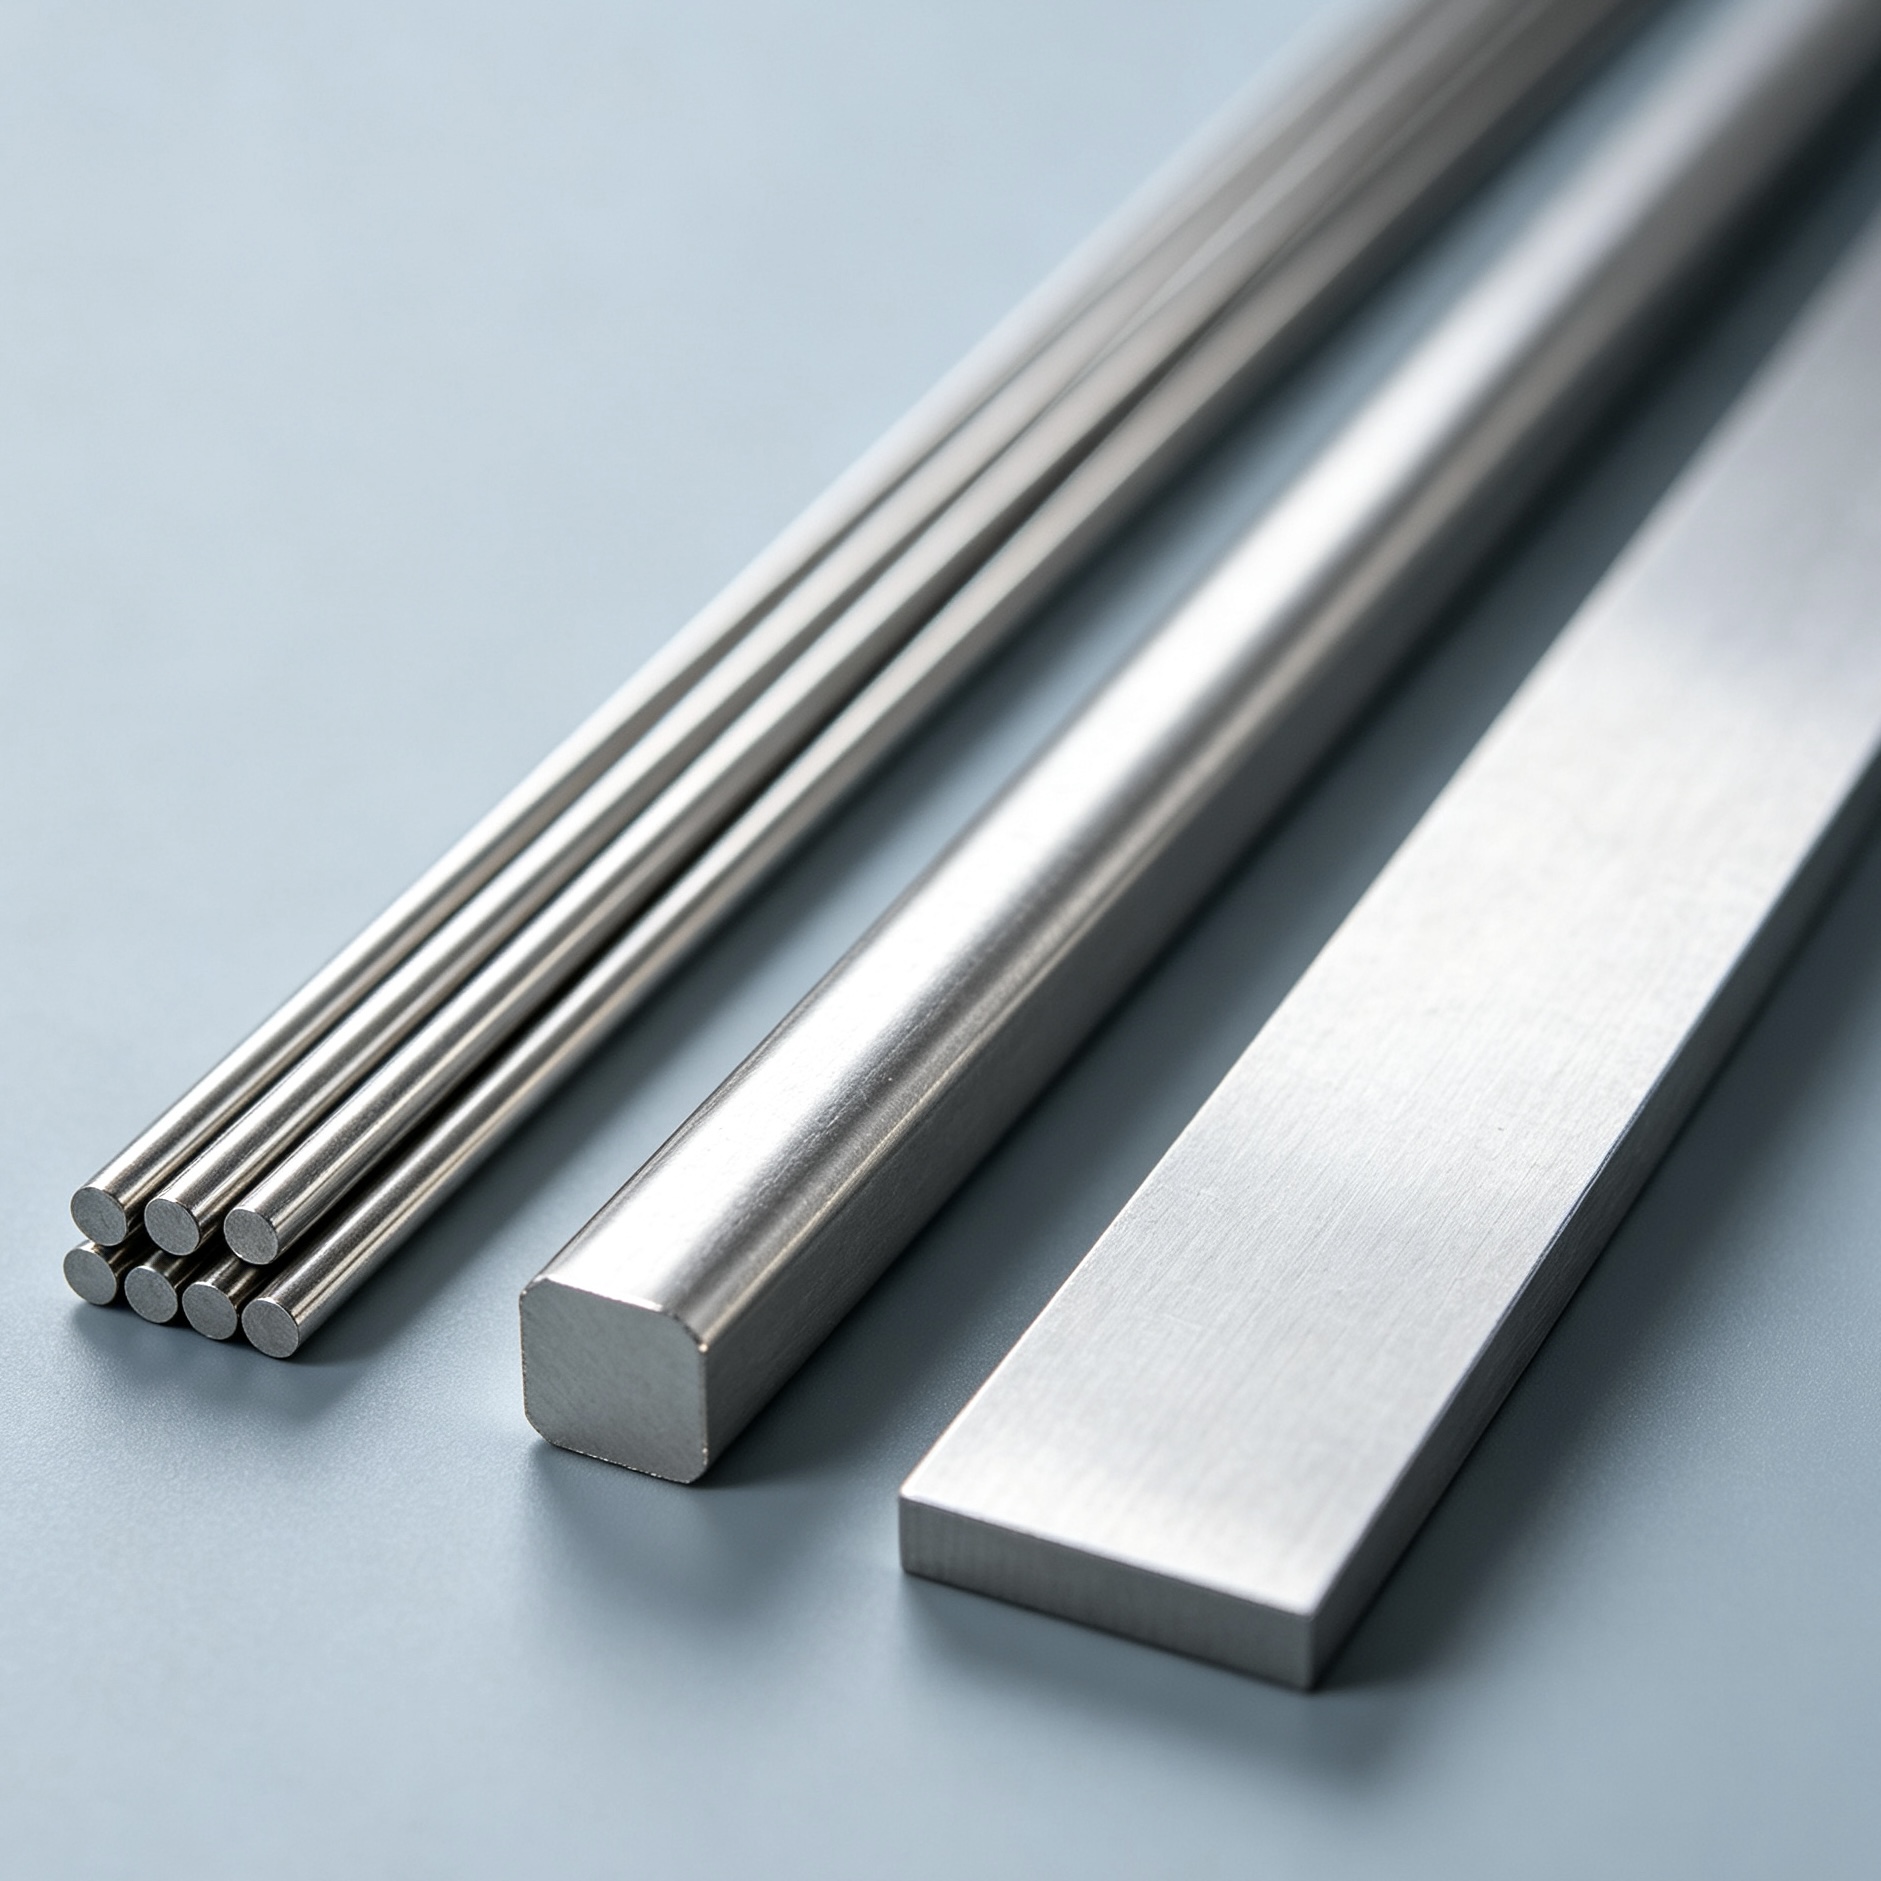
ساختار مقطع ماده نحوهٔ پشتیبانی، اصلاح و برش قطعهٔ کار را تغییر میدهد. ماشین صاف کننده سیم سیم گرد از نظر چرخشی متقارن است، درحالیکه سیم مربعی دارای چهار وجه و گوشههای آسیبپذیر است و میلهٔ تخت دارای نسبت عرض به ضخامتی است که انحنا در جهت لبه و پیچش را اهمیت بیشتری میبخشد. بنابراین، «اندازهٔ سیم» اطلاعات کافی برای مواد شکلدار نیست. ابتدا باید مقطع، جهتگیری و دقت نهایی تأیید شوند.
۱. صافکردن سیم گرد
سیم گرد عموماً آسانترین مقطع برای هدایت است، زیرا هندسهٔ آن در همهٔ جهات چرخشی یکسان است. چالش اصلی، حذف انحنای حلقهای بدون ایجاد امواج جدید یا ردپای سطحی است. ورودیهای مهم شامل قطر، استحکام ماده، وضعیت حلقه، پرداخت سطحی، طول نهایی و صافی هستند. کاربردهای رایج شامل قابهای سیمی، قفسهها، سبدها، قطعات فلزی و اجزایی است که بعداً خم یا جوش داده میشوند. 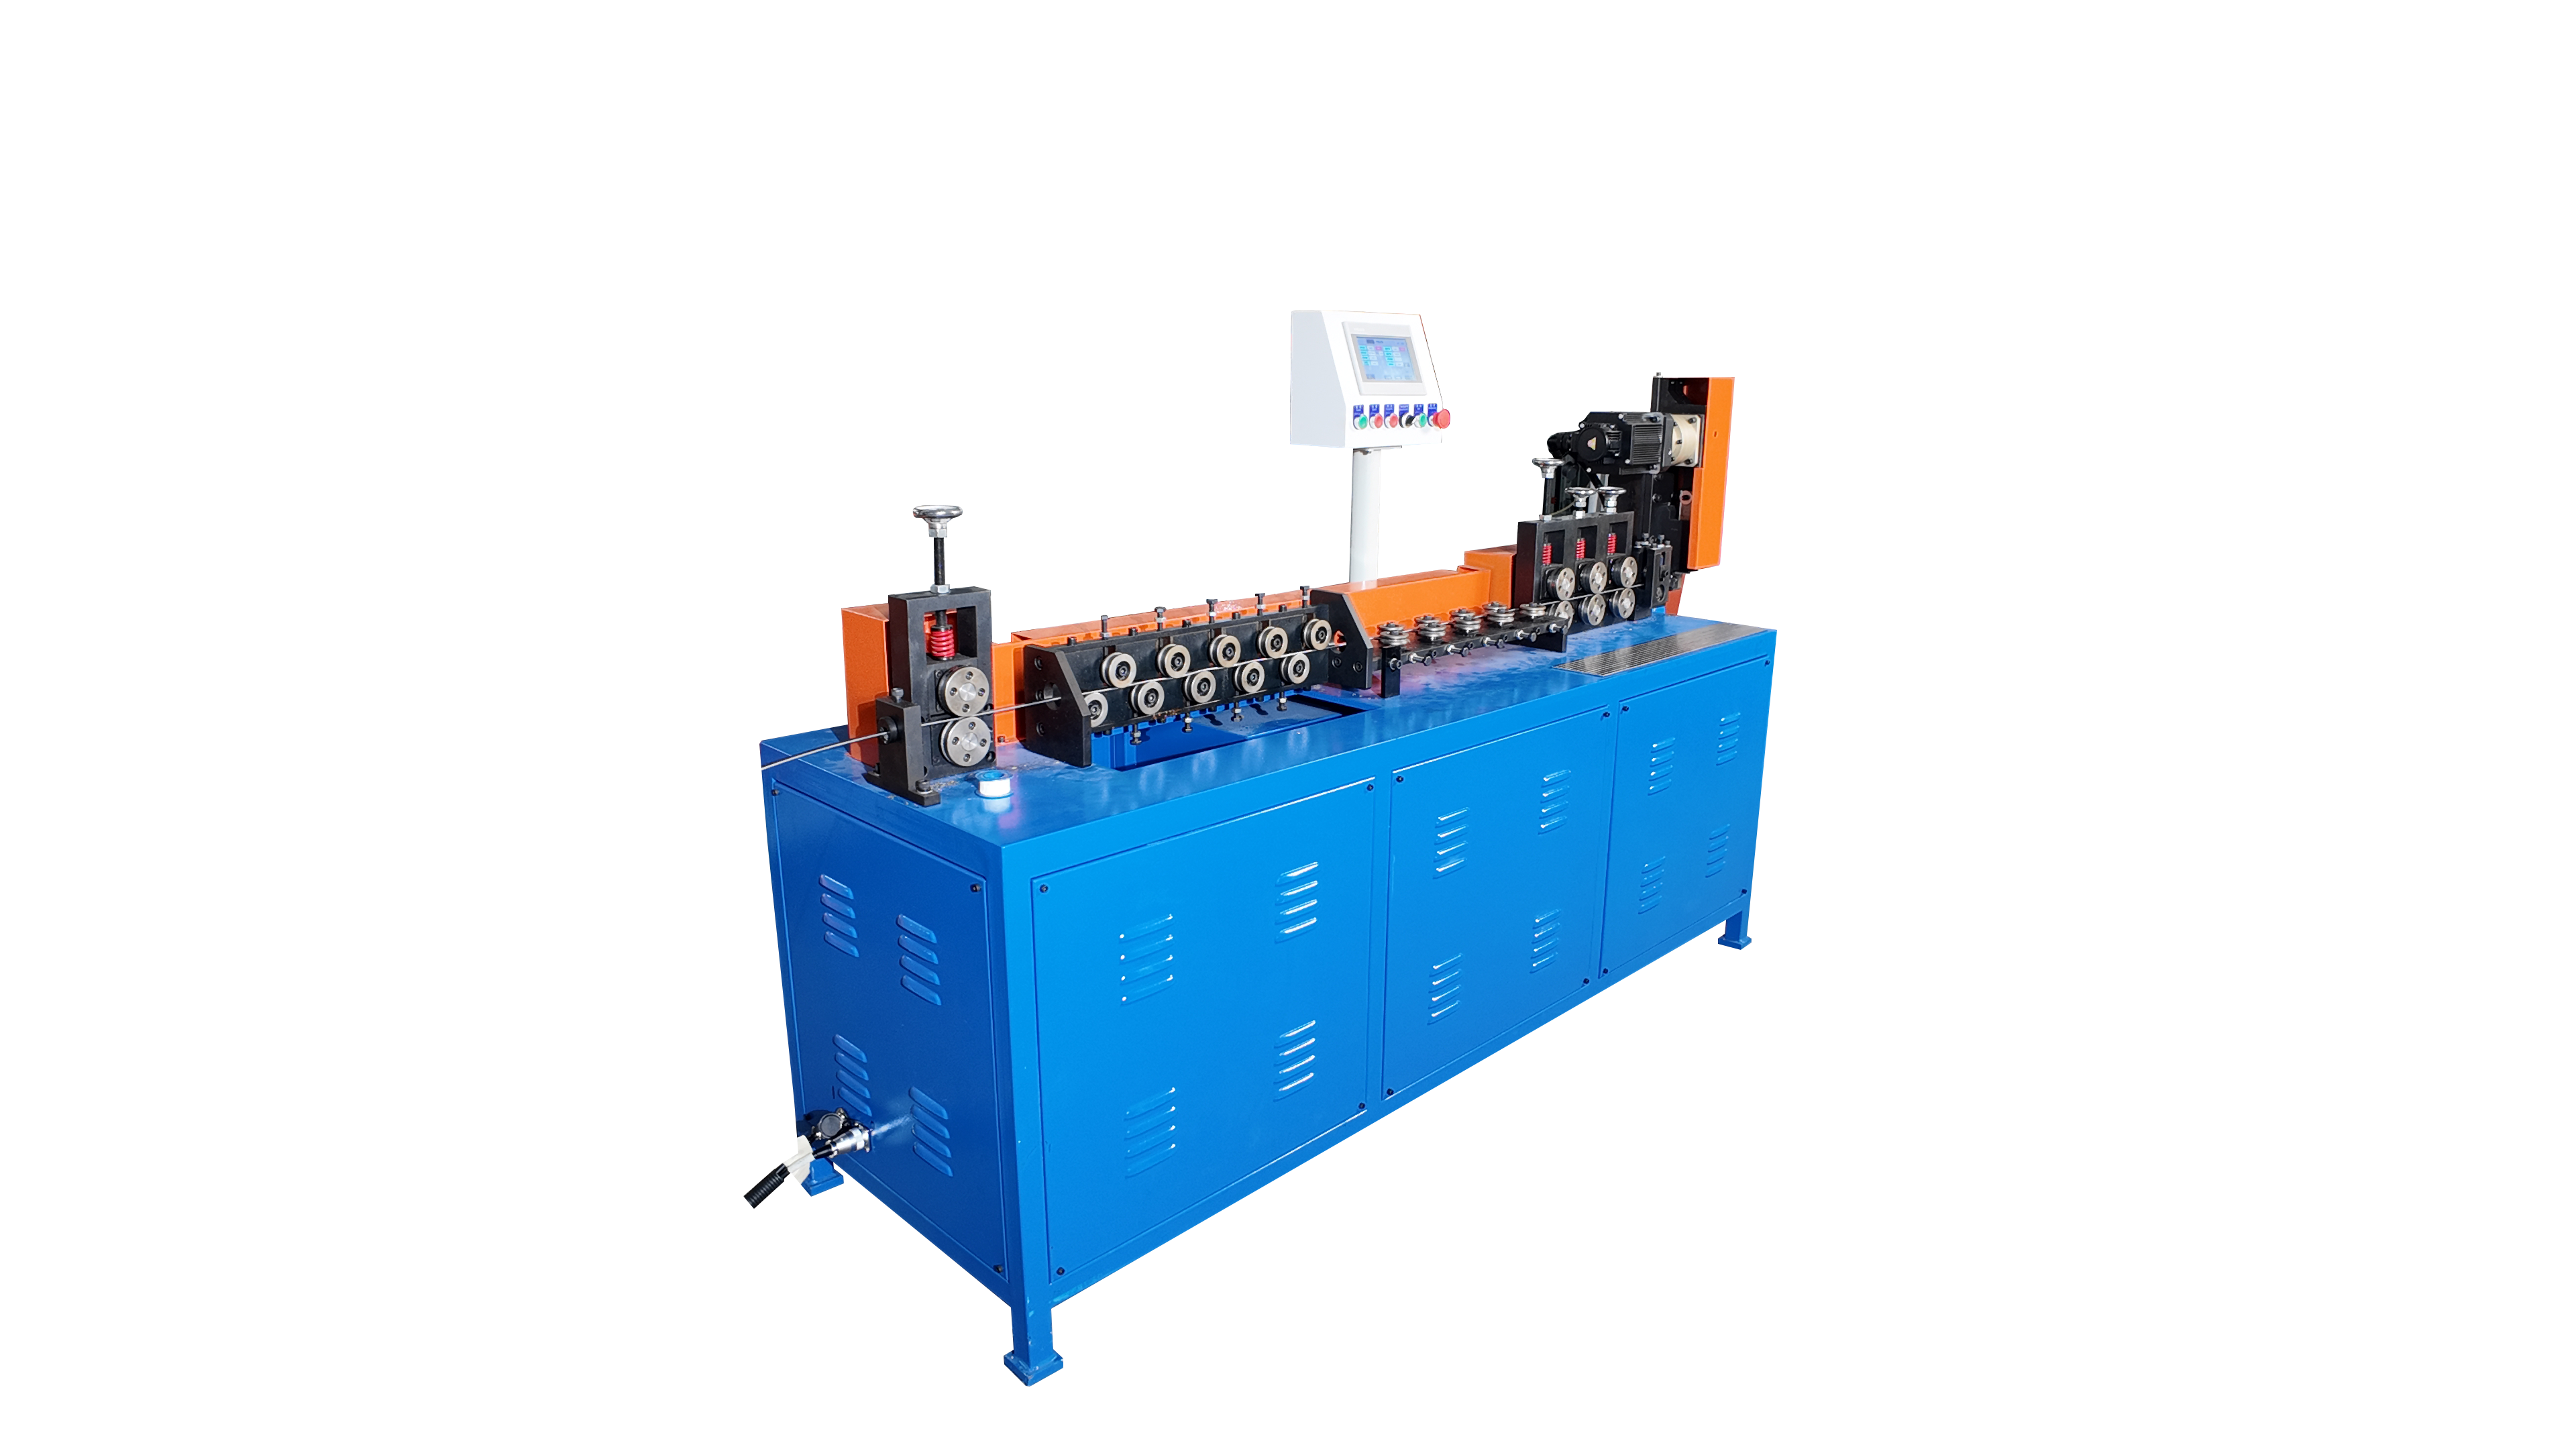
۲. صافکردن سیم مربعشکل
ا صاف کننده سیم مربعی باید هم صافی و هم چرخش را کنترل کرد. از آنجا که ماده دارای چهار سطح تخت و چهار گوشه است، سیم باید با جهتگیری پایدار وارد سیستم اصلاح شود. فشار بیش از حد میتواند روی سطوح اثر بگذارد یا لبهها را آسیب دهد، در حالی که راهنمایی نامناسب ممکن است اجازه دهد مقطع بچرخد و پیچشی در طول نهایی ایجاد شود. برای کارهای دقیق، نهتنها ابعاد ضلعی بلکه پیچش مجاز و وضعیت گوشهها نیز باید مشخص شوند. 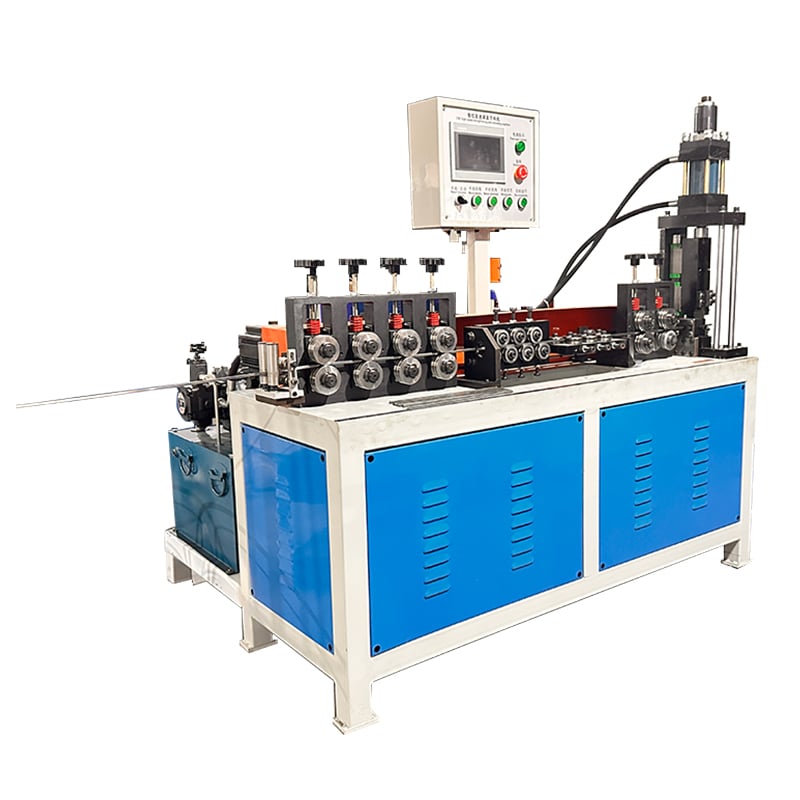
۳. صافکردن میله تخت
میله تخت ممکن است همزمان دارای چند عیب متفاوت باشد: خمیدگی در امتداد سطح گسترده، انحنای لبهای، پیچش و ناهمواری موضعی. بنابراین عرض و ضخامت باید بهصورت جداگانه ارائه شوند. یک دستگاه صاف کردن و برش نوار تخت باید ماده را در صفحات مناسب نگه دارد و از روش برشی مناسب با مقطع و مقاومت آن استفاده کند. دستگاه همچنین باید فضای کاری کافی و راهنمایی مناسبی فراهم کند تا از چرخش نوار در حین تغذیه جلوگیری شود. 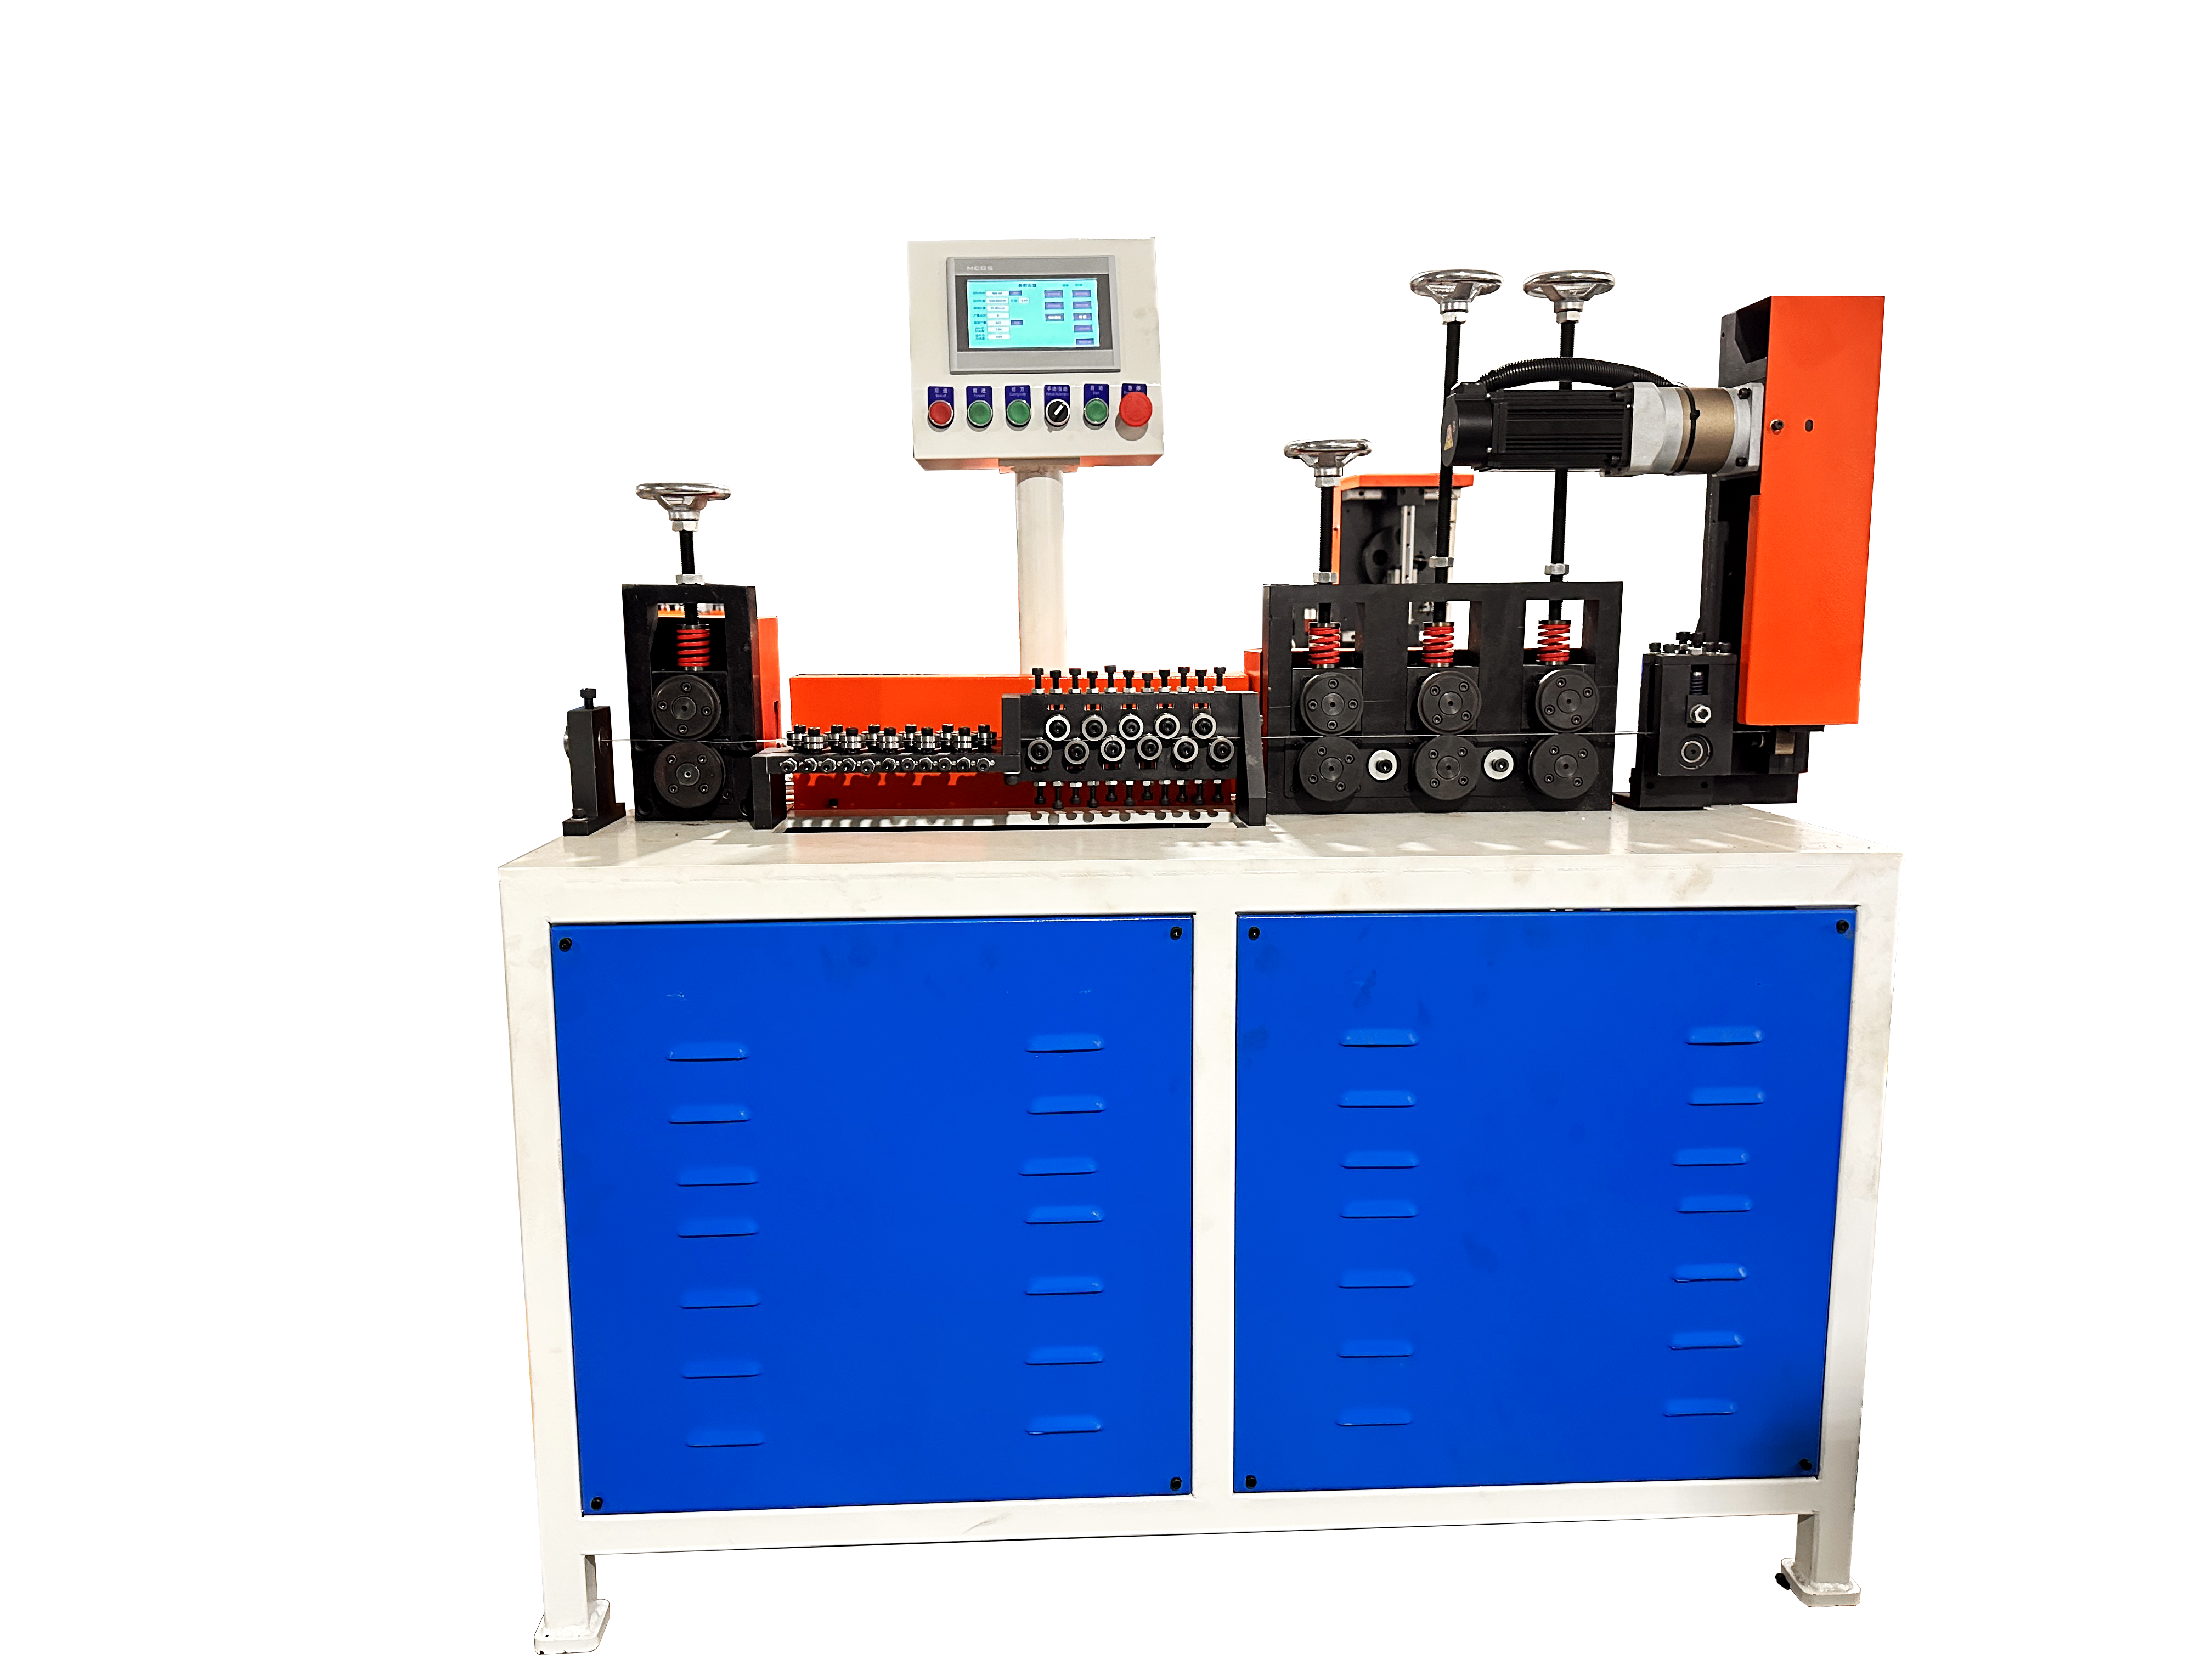
۴. تماس غلطکها و ساختار دستگاه
مقاطع مقطعی مختلف نیازمند استراتژیهای تماس متفاوتی هستند. سیم گرد را میتوان با آرایش معمول غلطکها از جهات متعددی تصحیح کرد. سیم مربعی نیازمند تماس پایدار روی سطح و کنترل جهتگیری است. میله تخت اغلب نیازمند تصحیح در بیش از یک صفحه است، زیرا سختی در جهت گسترده و باریک متفاوت است. بنابراین، پروفیل غلطکها، فاصله بین آنها، نقاط تکیهگاهی و طراحی راهنماها باید با مقطع واقعی تطبیق داده شوند و نباید بهعنوان ابزارهای قابل تعویض در نظر گرفته شوند.
۵. الزامات پرداخت سطحی و پوششدهی
فولاد ضدزنگ، سیم گالوانیزه، مس، آلومینیوم و مواد صیقلی ممکن است نیازمند حفاظت اضافی سطحی باشند. سطوح تمیز غلطکها، راهنماهای صاف و فشار کنترلشده از اهمیت بالایی برخوردارند. همچنین مقاومت ماده بر میزان نیروی تصحیح مورد نیاز تأثیر میگذارد؛ برای مثال، تصحیح سیم فولادی با کربن بالا معمولاً نیازمند تنظیمات متفاوتی نسبت به سیم نرم کمکربن با همان اندازه اسمی است. در صورتی که علامتهای دیدیپذیر غلتکها، آسیب به پوشش یا تغییر شکل گوشهها برای شما قابل قبول نیست، این موضوع را به تأمینکننده اطلاع دهید.
۶. جدول مقایسهای
جدول زیر اصلیترین تفاوتهایی را که باید پیش از انتخاب دستگاه در نظر گرفته شوند، خلاصه میکند.
قطعه مقطع |
دادههای کلیدی |
نقصهای رایج |
تمرکز دستگاه |
کاربردهای معمول |
سیم گرد |
قطر، استحکام، وضعیت پیچ |
منحنی باقیمانده، موجهای سطحی، خراشها |
اصلاح چندجهته و تغذیه پایدار |
قابها، قفسهها، تجهیزات جانبی |
سیم مربع |
طول ضلع، جهتگیری، تحمل پیچش |
پیچش، آسیب به گوشهها، علامتهای روی سطح |
کنترل جهتگیری و محافظت از صورت |
قفسهها و قطعات سیمی شکلدار |
بار تخت |
عرض × ضخامت، تolerانس لبهای |
خمیدگی، خمیدگی جانبی، پیچش، ناهمواری |
پشتیبانی چندصفحهای و برش متناسب با مقاطع |
قابهای فولادی تخت و براکتها و قفسهها |
۷. اطلاعاتی که برای انتخاب دستگاه باید ارسال شود
برای سیم گرد، قطر را ارائه کنید. برای سیم مربعی، طول ضلع و حداکثر پیچش مجاز را ارائه کنید. برای میله تخت، هم عرض و هم ضخامت را ارائه کنید. برای هر سه نوع، درجه ماده، استحکام (در صورت شناختهشدن)، سطح یا پوشش، شرایط تغذیه (پیچیده یا مستقیم)، طول نهایی، تolerانس، ظرفیت تولید هدف و یک نقشه محصول یا عکس نمونه را نیز ارسال کنید. این اطلاعات بسیار مفیدتر از پرسیدن دستگاهی فقط بر اساس «سیم ۳ میلیمتری» یا «فولاد ۸ میلیمتری» است.
نتیجهگیری
ابتدا با برش عرضی و تحمل قطعهٔ تمامشده شروع کنید، سپس سرعت، اتوماسیون و قیمت را مقایسه نمایید. انتخاب صحیح دستگاه آسانتر میشود وقتی تأمینکننده بتواند مواد و محصول واقعی را مشاهده کند. مجموعهٔ دستگاههای صافکنندهٔ جینچون شامل راهحلهایی برای سیم گرد، سیم مربع و میلهٔ تخت است که امکان تنظیم سیستم اصلاح و برش را با کاربرد واقعی فراهم میکند.