 EN


Inleiding
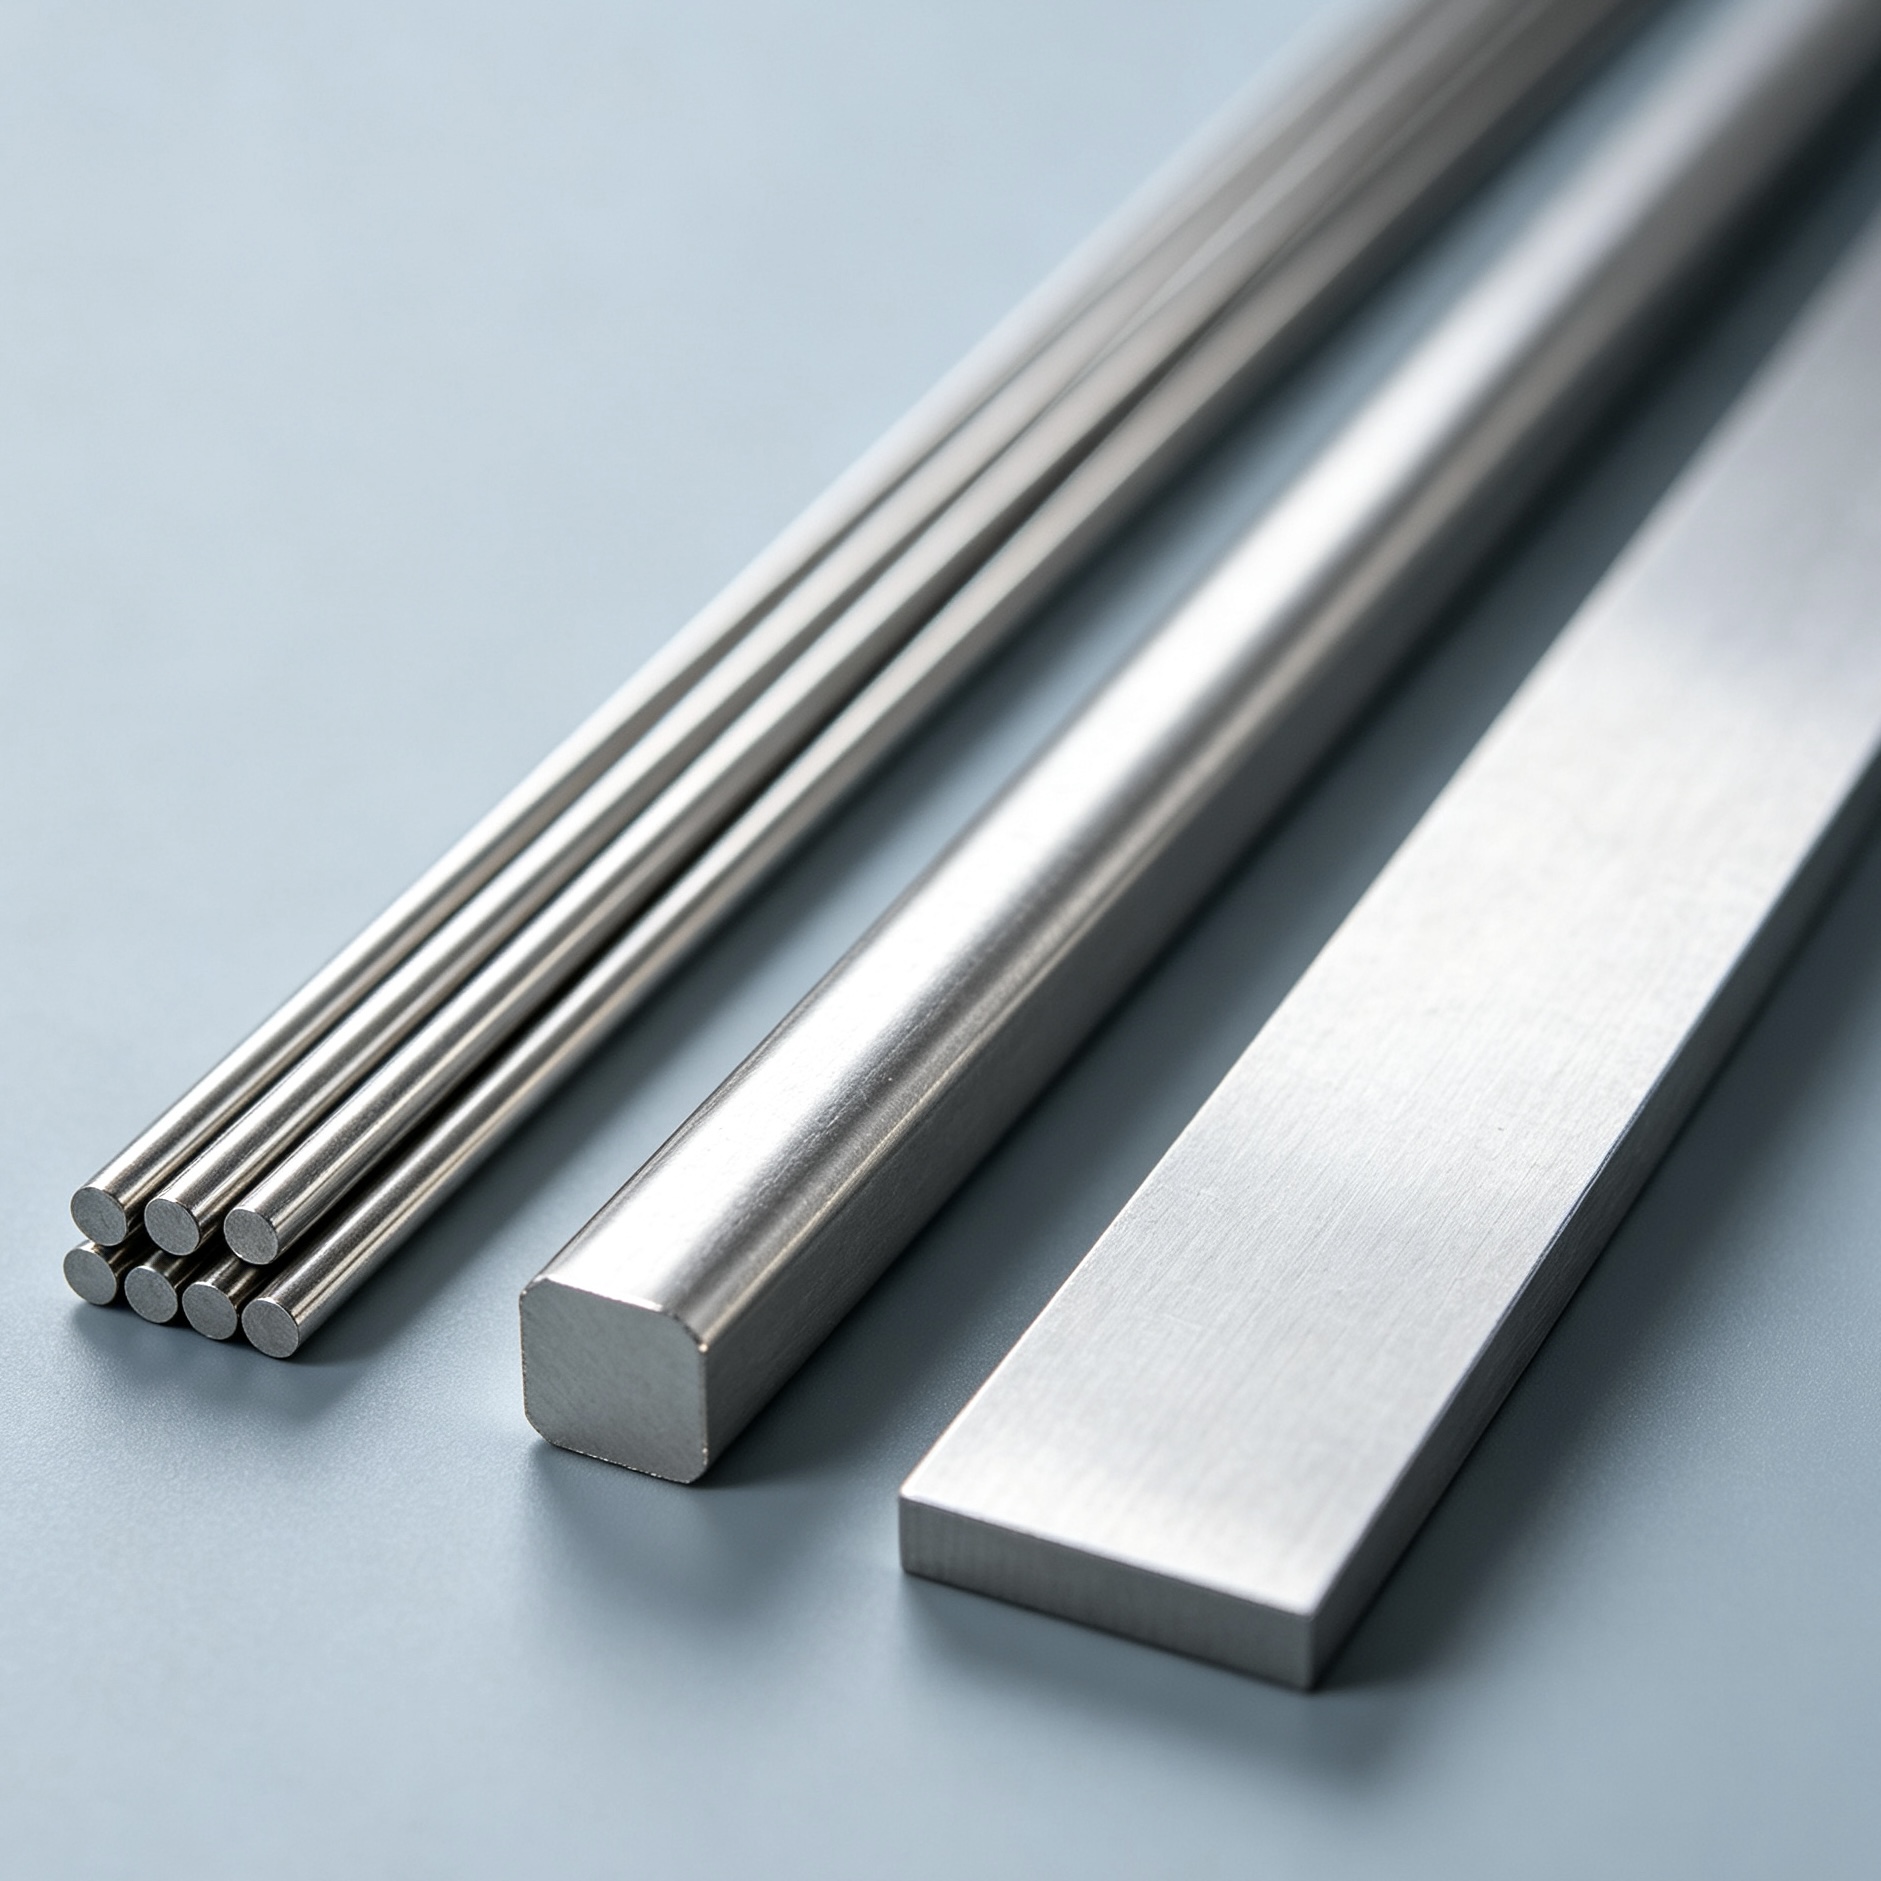
Materiaal dwarssnit verander die manier waarop ’n draad reguitmaakmasjien moet ondersteun, regstel en die werkstuk sny. Ronde draad is rotasiesimmetries, terwyl vierkantige draad vier vlakke en kwesbare hoeke het, en platstaaf ’n wydte-tot-dikte-verhouding het wat rand-oor-kant buiging en draaiing belangriker maak. Daarom is ‘draaddikte’ nie genoeg inligting vir gevormde materiaal nie. Die dwarssnit, oriëntasie en finale toleransie moet eerste bevestig word.
1. Regstryging van ronde draad
Ronde draad is gewoonlik die maklikste dwarssnit om te lei omdat sy geometrie dieselfde is in elke rotasierigting. Die hoofuitdaging is om rolkrumming te verwyder sonder om nuwe golwe of oppervlakmerke in te voer. Belangrike insette sluit in deursnee, materiaalkrag, roltoestand, oppervlakafwerking, finale lengte en reguitheid. Tipiese toepassings sluit in draadrame, rakke, mandjies, hardewareonderdele en komponente wat later gebuig of gelas sal word. 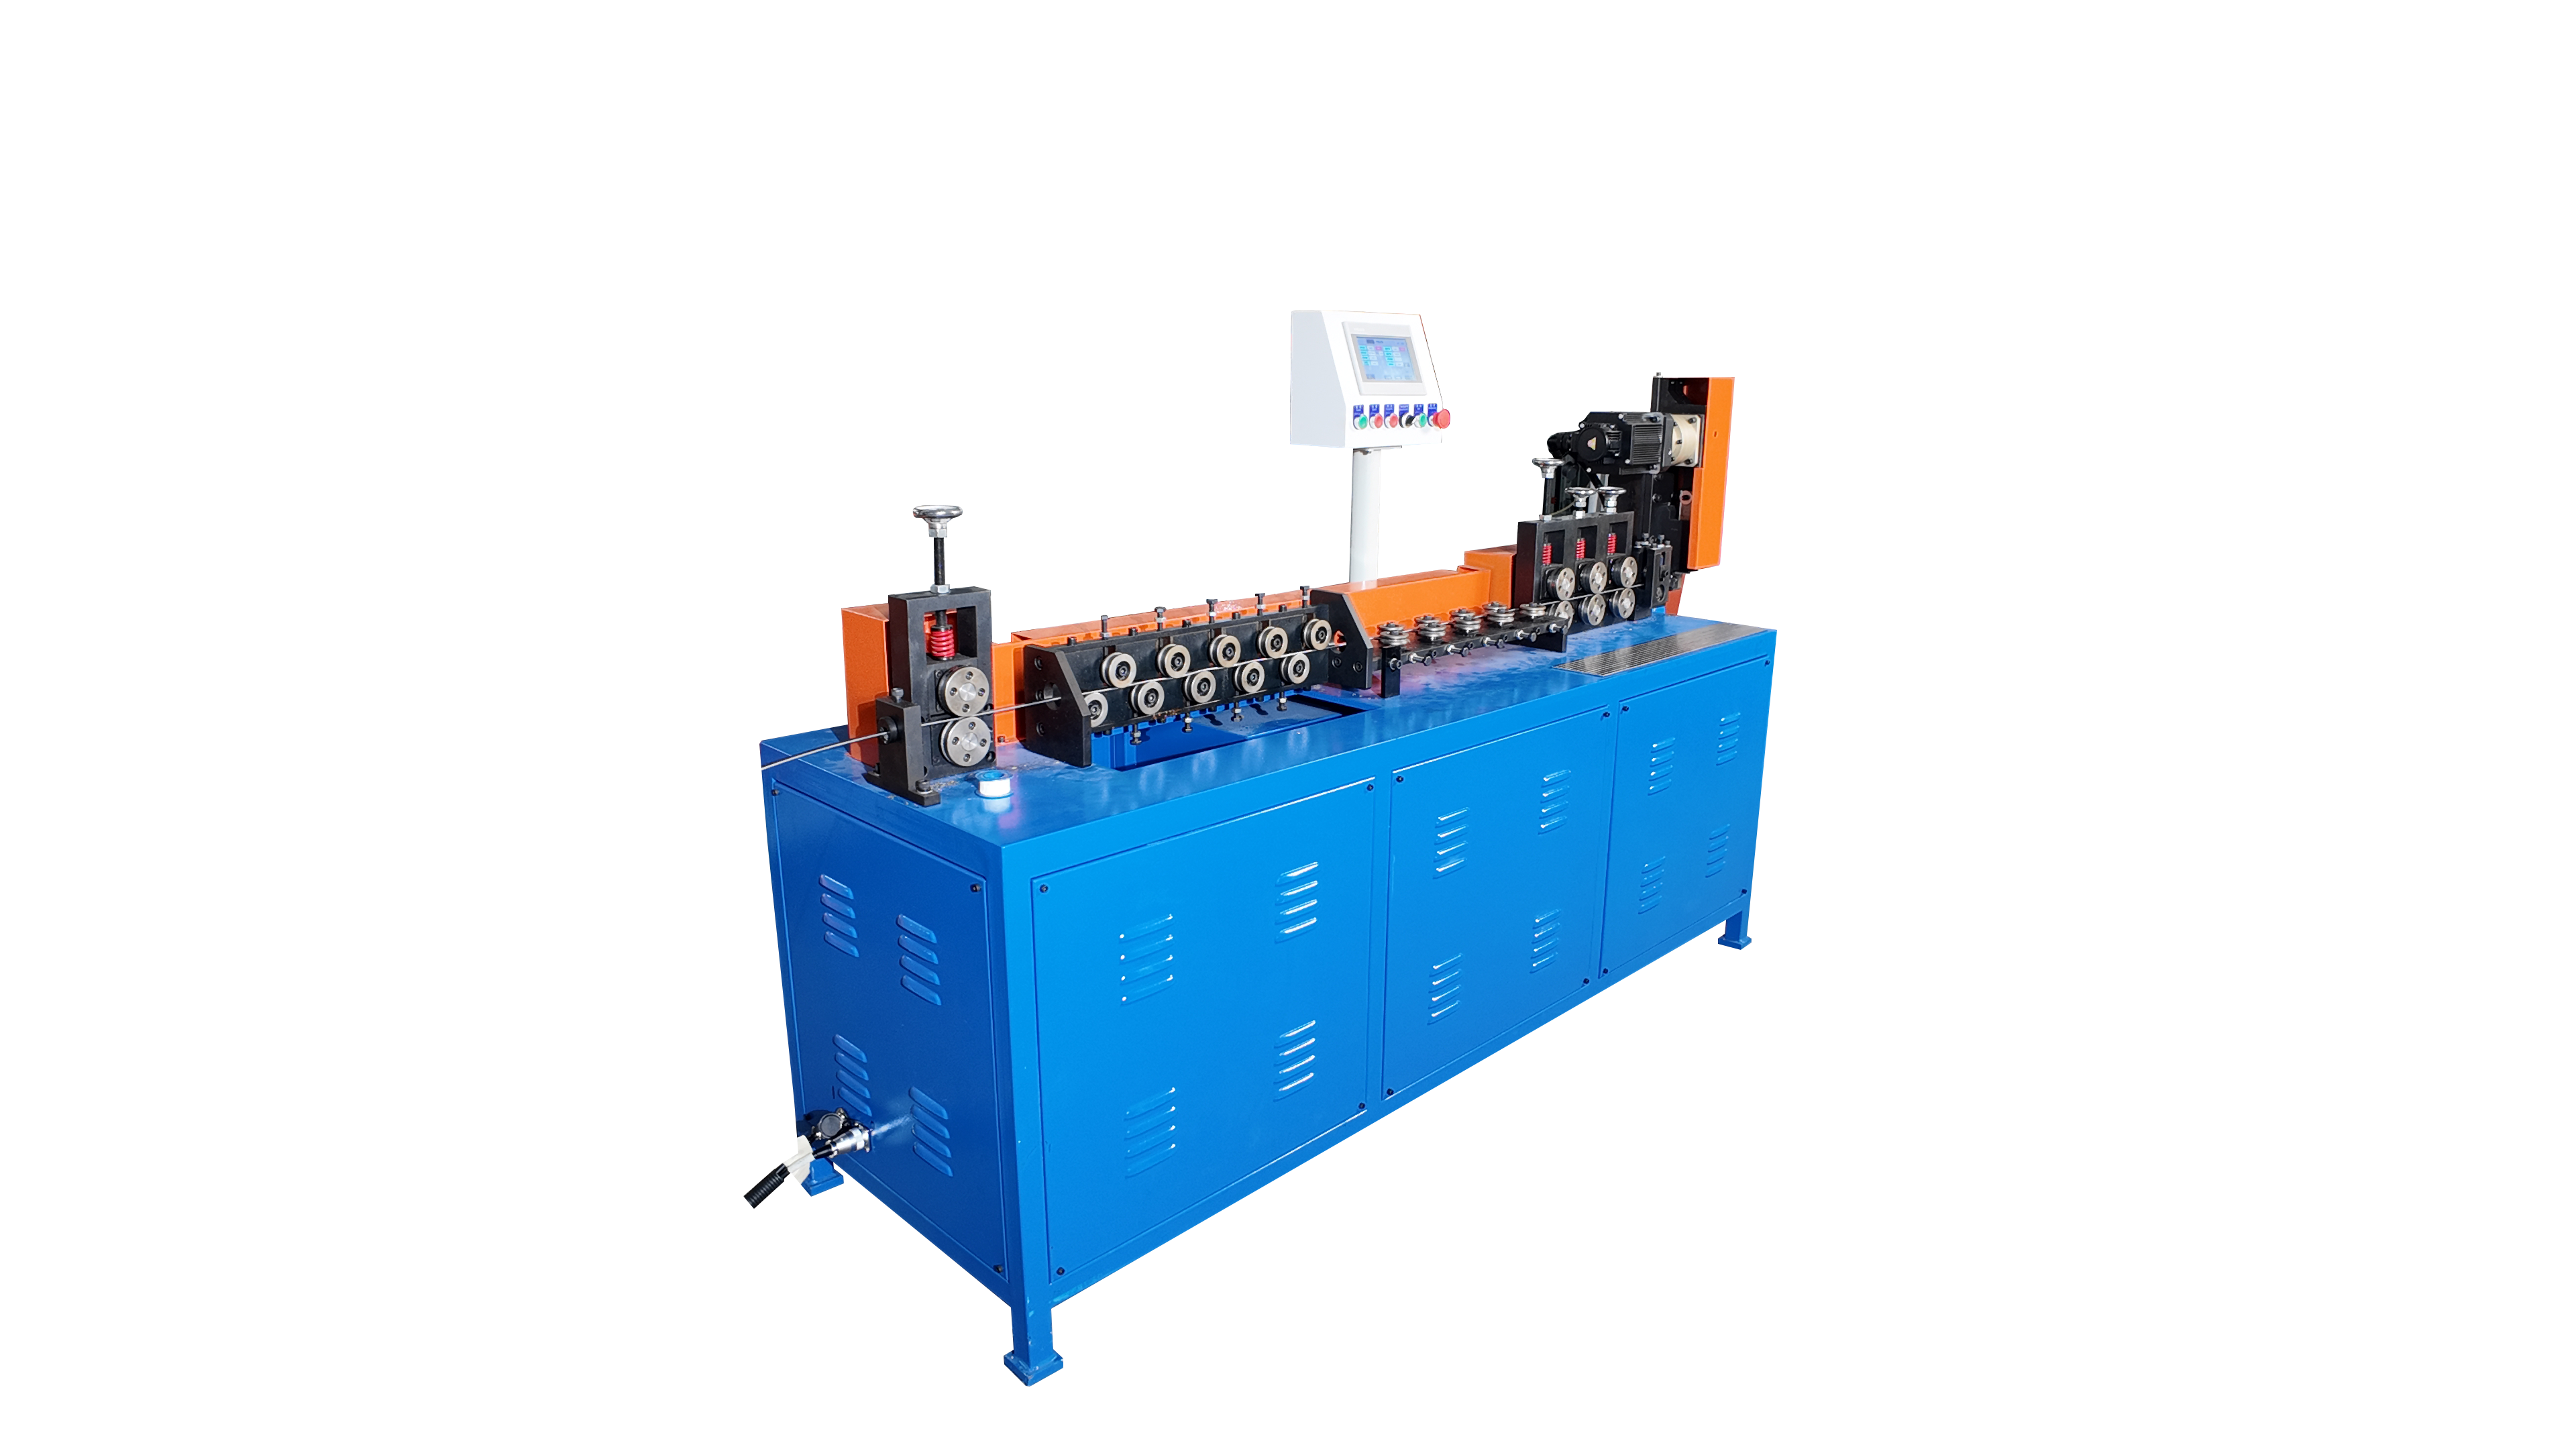
2. Regstryging van vierkantige draad
Avierkantige draadreguitmaker moet beide reguitheid en rotasie beheer. Aangesien die materiaal vier plat vlakke en vier hoeke het, moet die draad die korreksiestelsel met ’n stabiele oriëntasie binnegaan. Oormatige druk kan die vlakke merk of die rande beskadig, terwyl swak rigtingaanwysing toelaat dat die profiel roteer en draaiing langs die voltooide lengte veroorsaak. Vir presisiewerk moet nie net die syafmeting nie, maar ook die toelaatbare torsie en hoektoestand gedefinieer word. 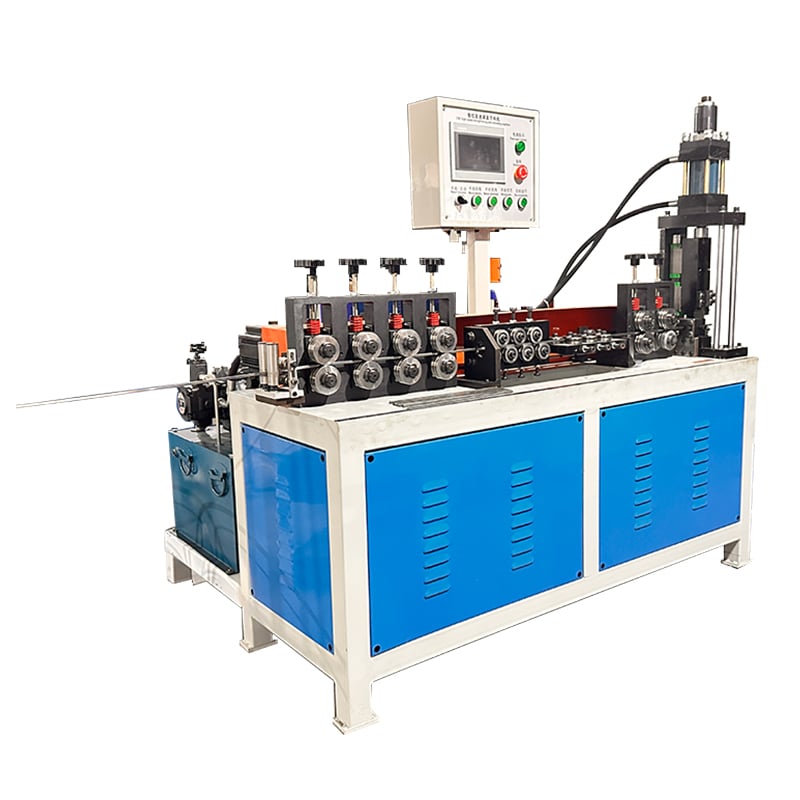
3. Vlakstaafregmaker
Vlakstaaf kan verskeie verskillende defekte gelyktydig vertoon: boog langs die breë vlak, randgewyse kromming, draaiing en plaaslike golwigheid. Breedte en dikte moet dus afsonderlik verskaf word. ’n plaatstaaf Reguitmaak- en Sny Masjien moet die materiaal in die korrekte vlakke ondersteun en ’n snymetode gebruik wat geskik is vir die profiel en sterkte. Die masjien moet ook genoeg werkruimte en rigtingaanwysing voorsien om te voorkom dat die band tydens toevoer draai. 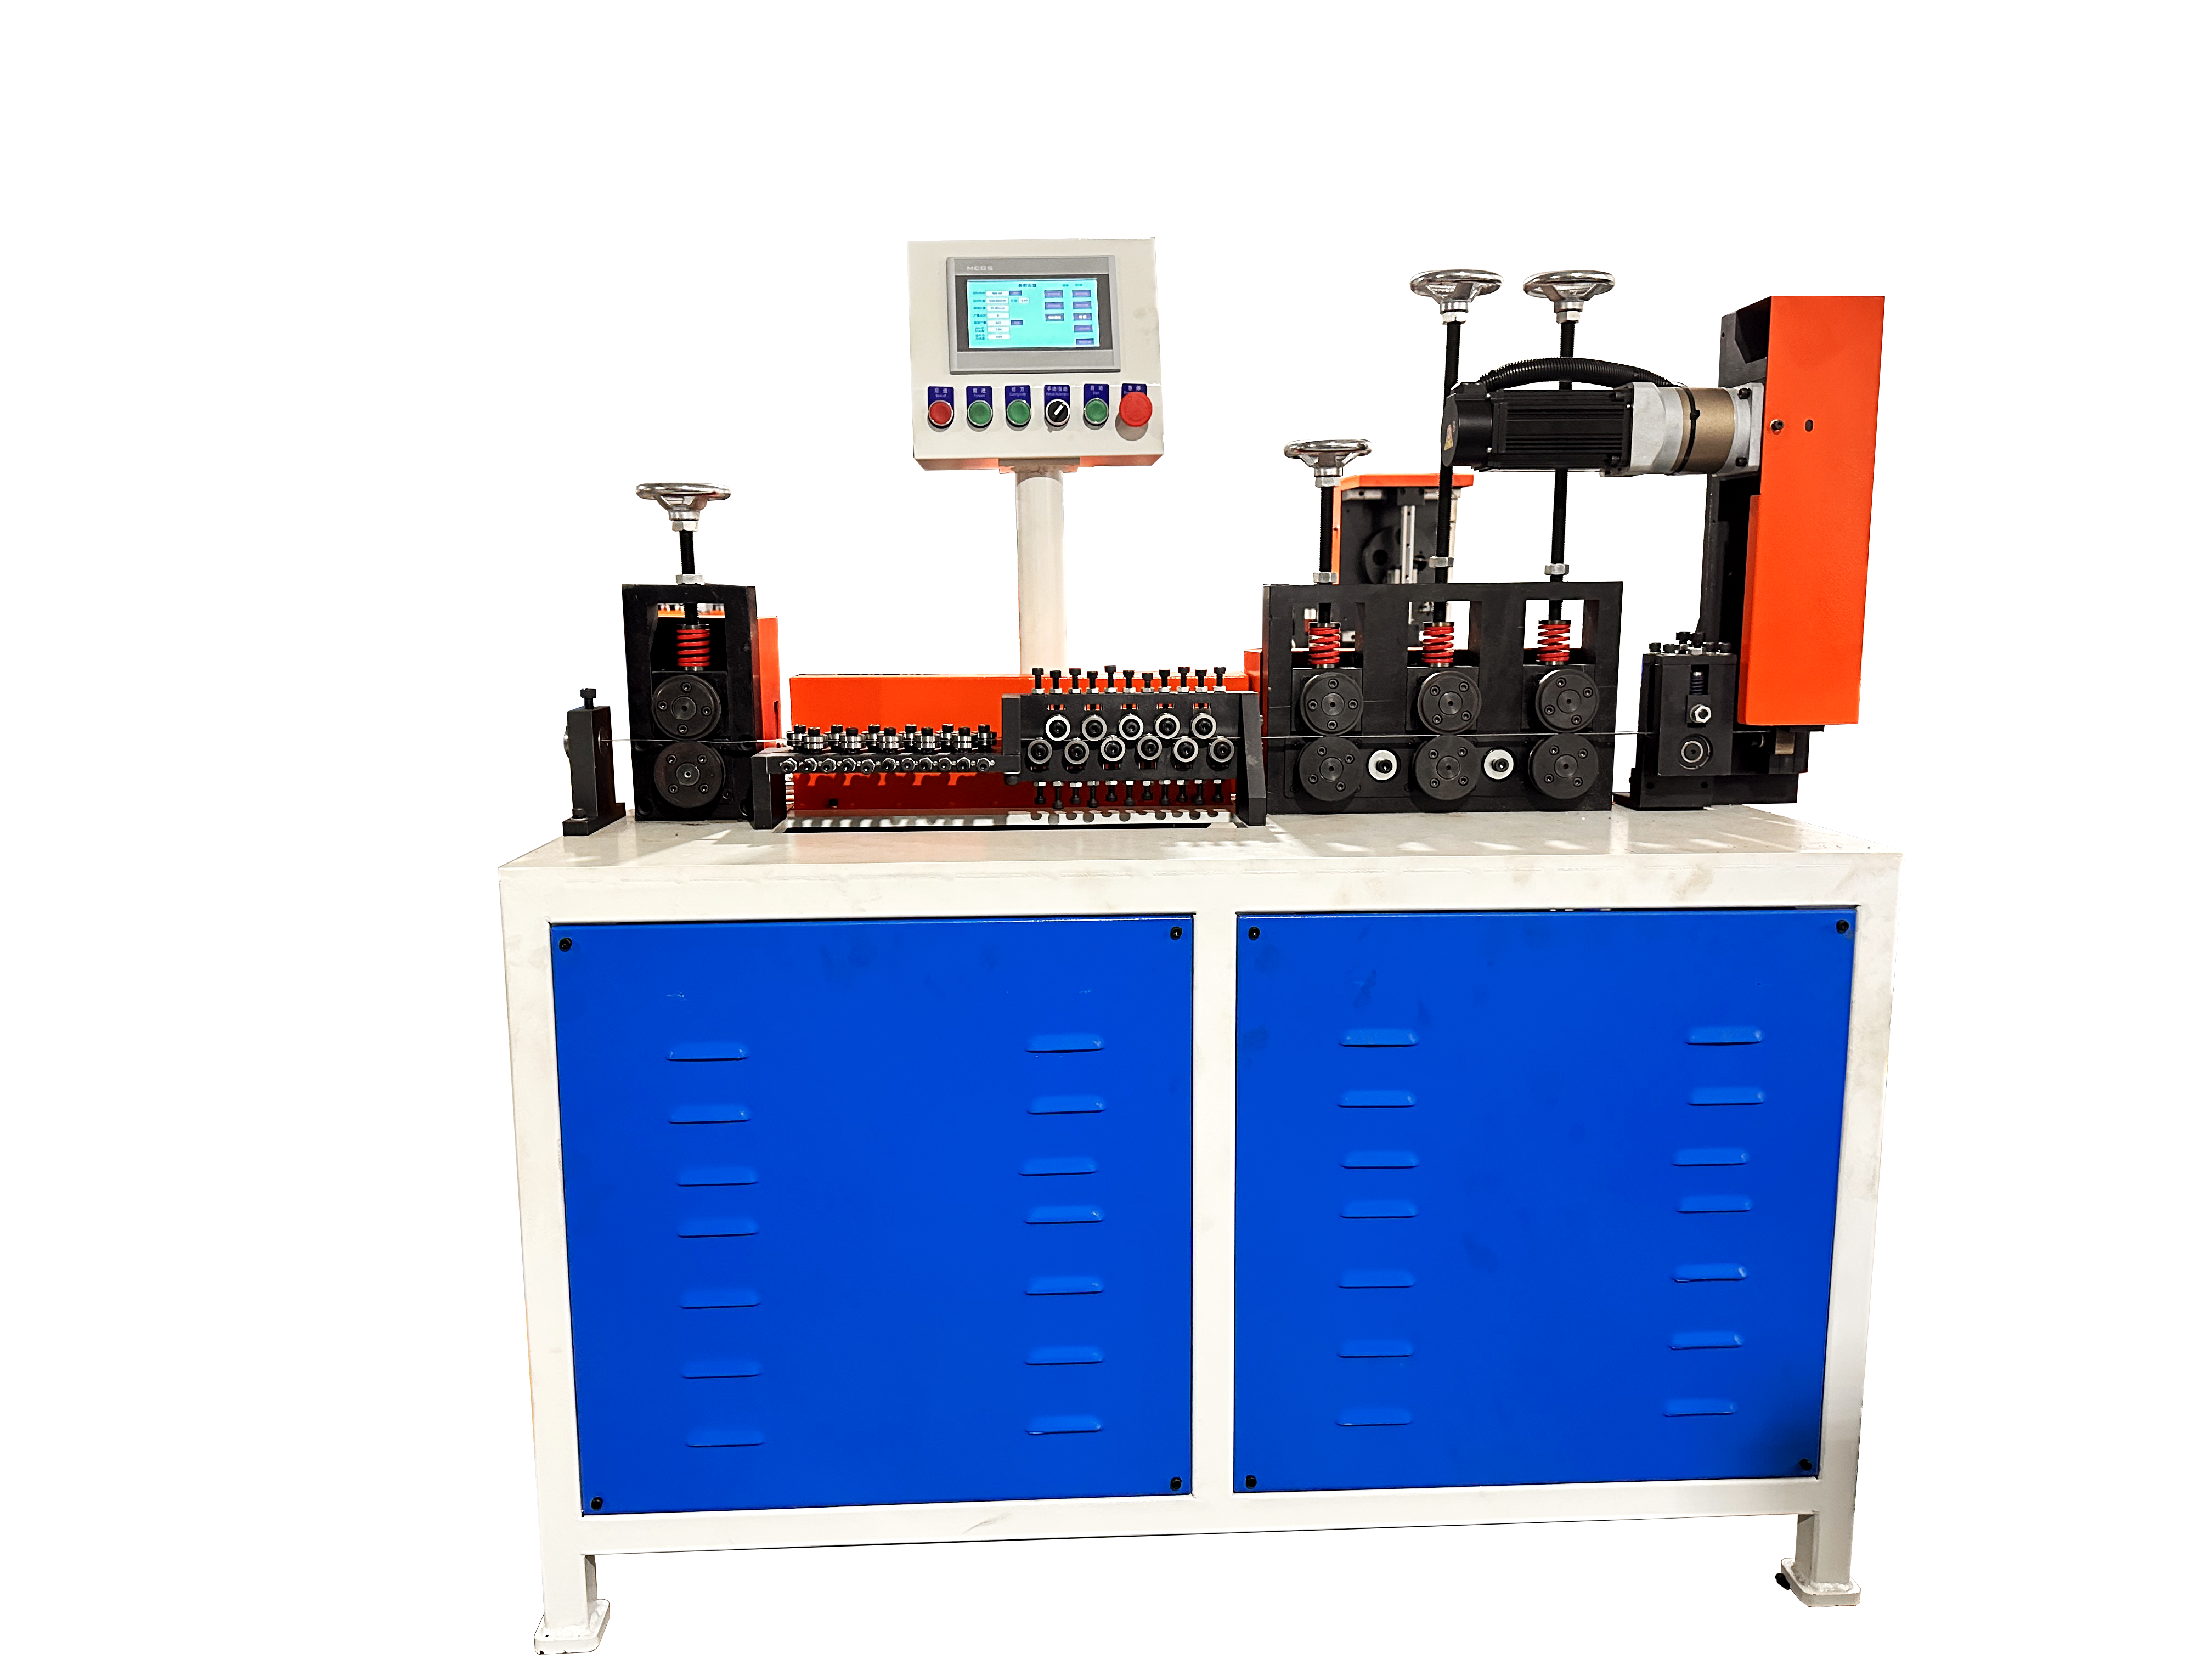
4. Rolkontak en masjienstruktuur
Verskillende dwarssnedes benodig verskillende kontakstrategieë. Ronde draad kan vanaf verskeie rigtings met konvensionele rolstellinge reggemaak word. Vierkantdraad benodig stabiele vlakkontak en oriëntasiebeheer. Platstaaf vereis dikwels regmaking in meer as een vlak omdat die wydte- en nou-rigtings verskillende styfheid het. Rolprofiel, -afstand, ondersteuningspunte en geleidingontwerp moet dus aan die werklike dwarssnit aangepas word eerder as om dit as uitruilbare gereedskap te behandel.
5. Oppervlakafwerking en bedekkingsvereistes
Roestvry staal, verbindingsdraad, koper, aluminium en gepoleerde materiale mag addisionele oppervlakbeskerming vereis. Skoon roloppervlaktes, gladde geleidings en beheerde druk is noodsaaklik. Materiaalkrag beïnvloed ook hoeveel regmakingskrag benodig word; byvoorbeeld, hoogkoolstofstaaldraadregmaking vereis gewoonlik 'n ander opstelling as sagte laag-koolstof-draad van dieselfde nominaal grootte. Laat die verskaffer weet indien sigbare rolmerke, beskermingsbeskadiging of hoekvervorming onaanvaarbaar is.
6. Vergelykingstabel
Die onderstaande tabel som die belangrikste verskille op wat oorweeg moet word voor masjienkeuse.
Deursnee |
Sleuteldata |
Algemene defekte |
Masjienfokus |
Tipiese toepassings |
Ronde draad |
Deursnee, sterkte, roltoestand |
Residuëlkurwe, golwe, krabbe |
Korrekisie in veelvuldige rigtings en stabiele voeding |
Rame, rakke, hardeware |
Vierkantige draad |
Sy-lengte, oriëntasie, draai-toleransie |
Draai, hoekbeskadiging, vlakmerke |
Oriëntasiebeheer en gesigbeskerming |
Rakke, gevormde-draaddele |
Vlakke staaf |
Wydte × dikte, sy-aftrektoelaatbaarheid |
Boog, sybuiging, draaiing, golwigheid |
Ondersteuning in verskeie vlakke en snyding wat by die profiel pas |
Vlakstaalraamwerke, beugels, rakke |
7. Wat om te stuur vir masjienkeuse
Vir ronde draad, verskaf die deursnee. Vir vierkantige draad, verskaf die sylengte en toelaatbare draaiing. Vir platstaal, verskaf beide die wydte en dikte. Vir al drie, verskaf ook die materiaalklas, sterkte indien bekend, oppervlak- of bedekkingsinligting, of die voeding van rol- of reguitstaal is, die finale lengte, toelaatbaarheid, teikenproduksie sowel as ’n produkstrekkings- of voorbeeldfoto. Hierdie inligting is nuttiger as om net vir ’n masjien te vra op grond van “3 mm draad” of “8 mm staal.”
Gevolgtrekking
Begin met die dwarssnit- en voltooide-deel-toleransie, vergelyk dan spoed, outomatisering en prys. Korrekte masjienkeuse is makliker wanneer die verskaffer die werklike materiaal en produk kan sien. Jinchun se reguit-trekmasjienreeks sluit oplossings vir ronde draad, vierkantige draad en platstaaf in, wat toelaat dat die regstelling- en sny-stelsel aan die werklike toepassing aangepas word.