 EN


Introduktion
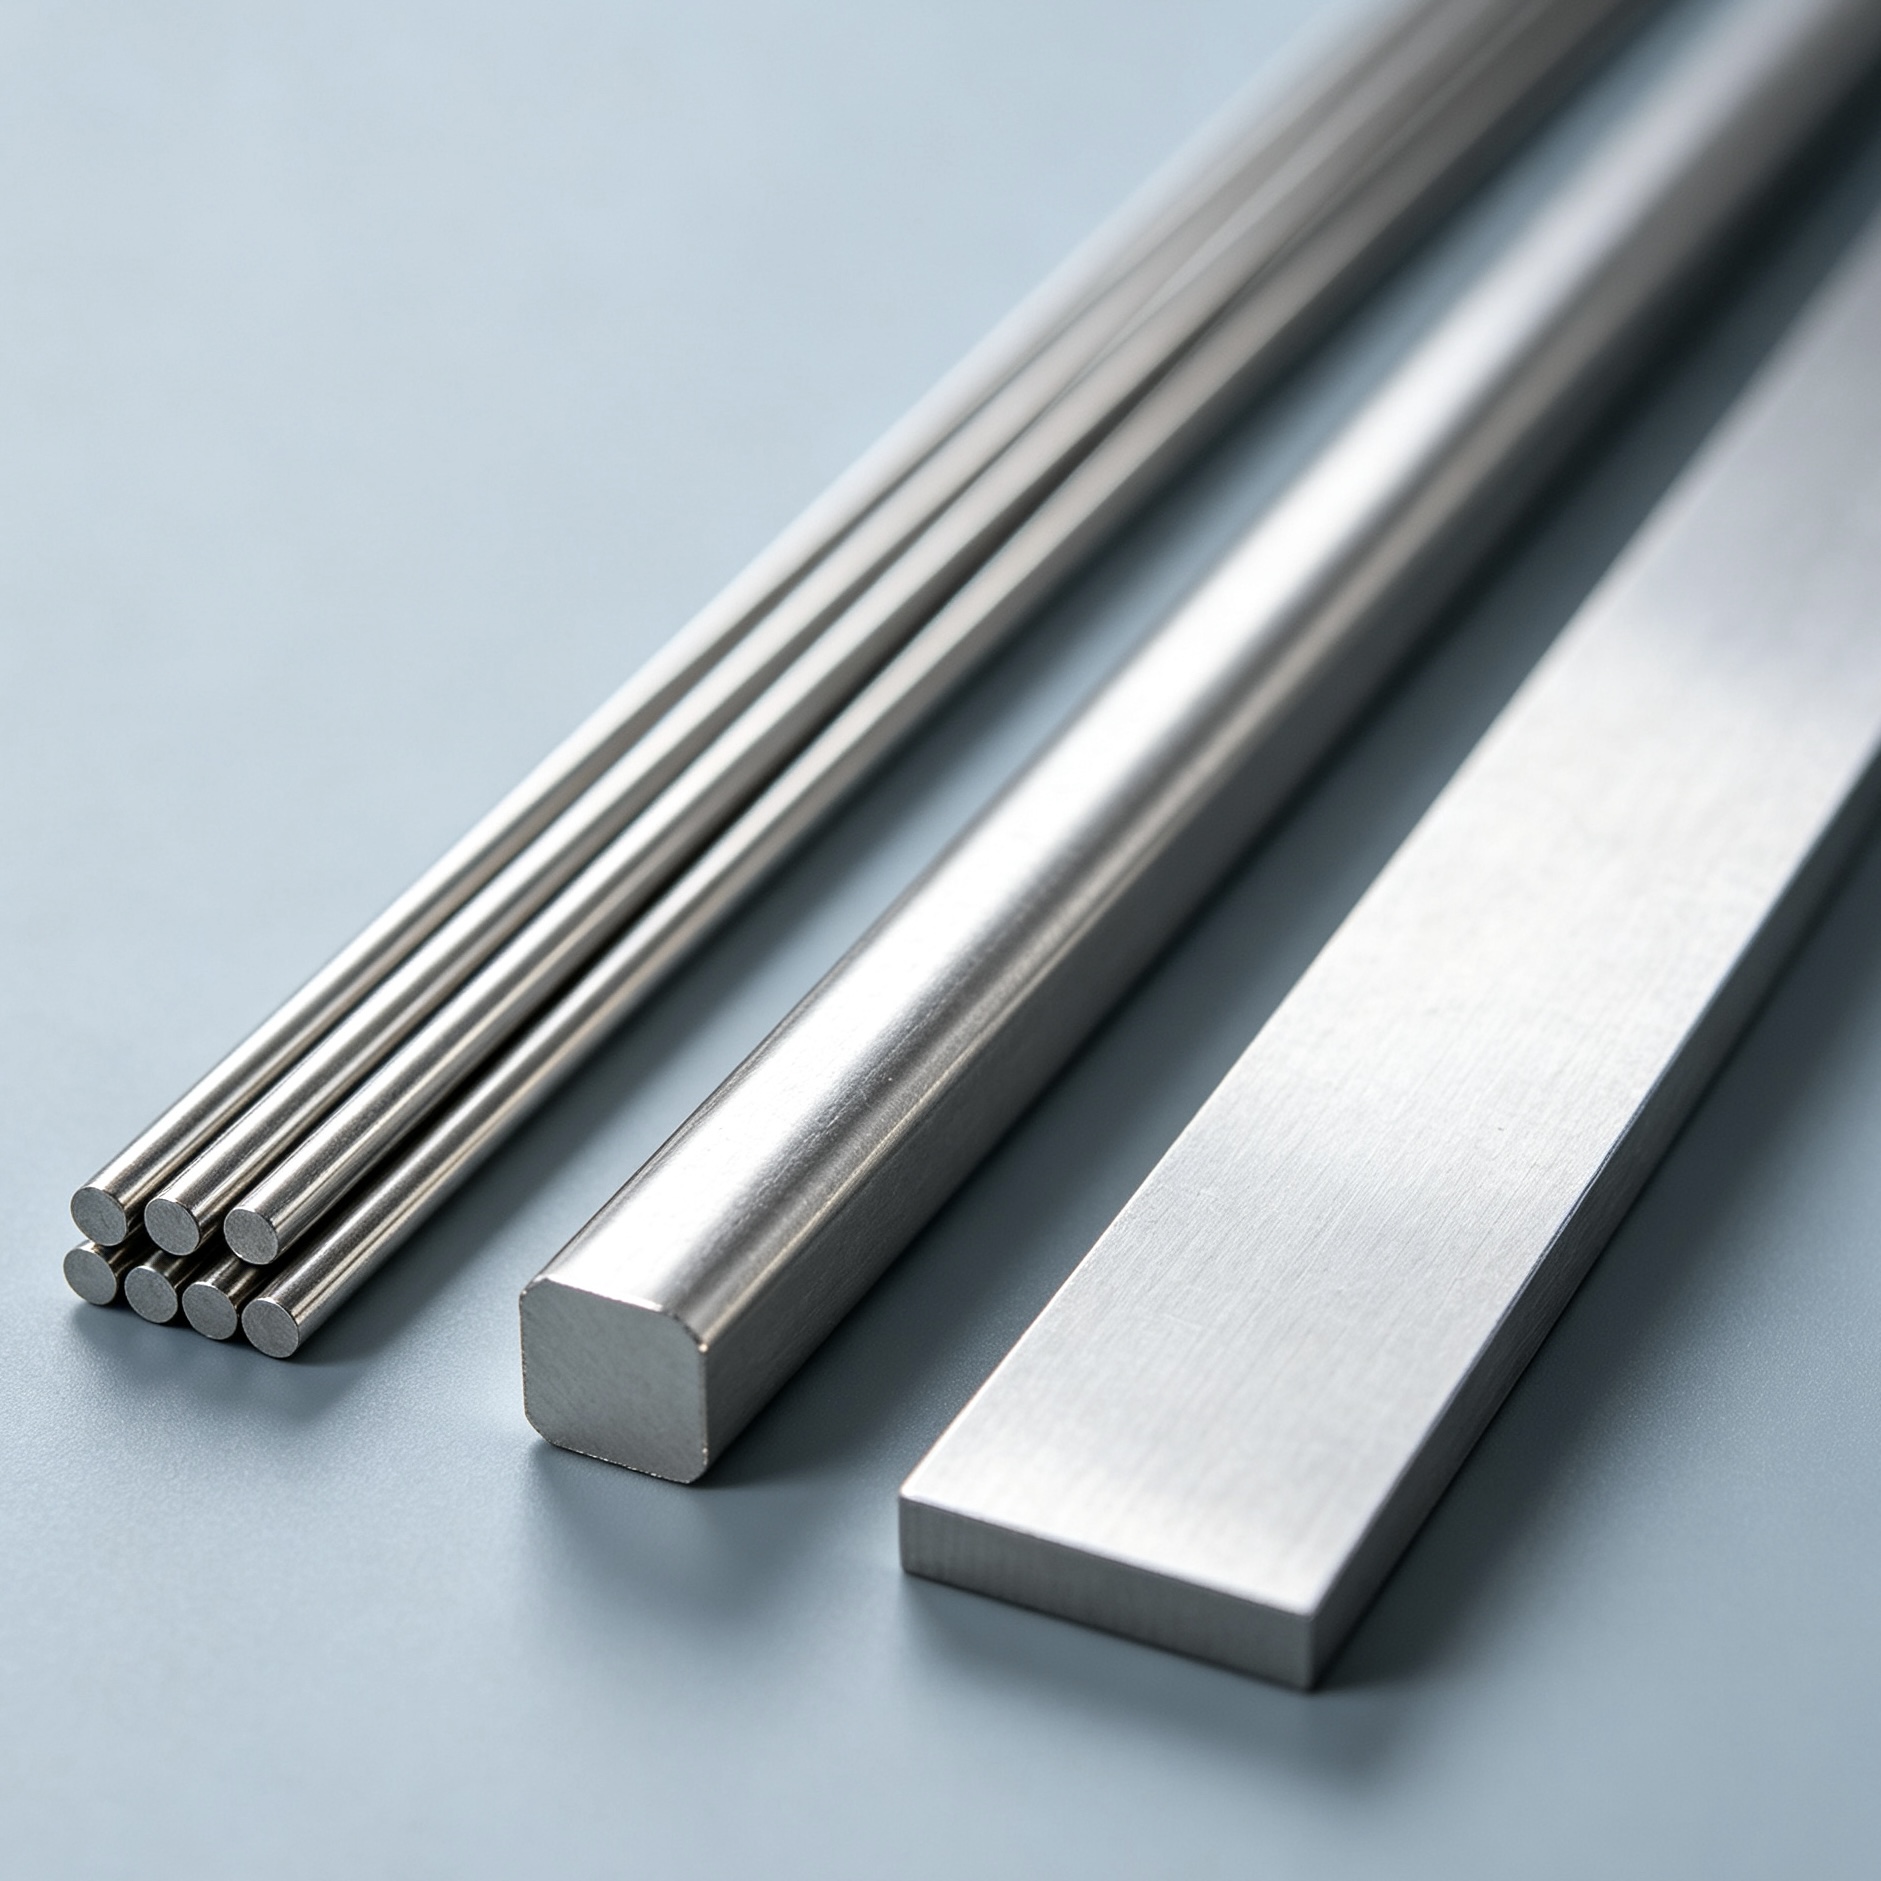
Materialets tværsnitsform påvirker, hvordan en wire-straightening-maskine skal understøtte, rette og skære arbejdsemnet. Rund tråd er rotationssymmetrisk, mens firkantet tråd har fire sider og sårbare hjørner, og flad stang har et bredde-til-tykkelse-forhold, der gør kantvis bøjning og vridning mere afgørende. Derfor er "trådstørrelse" ikke tilstrækkelig information for formede materialer. Tværsnittet, orienteringen og den ønskede tolerance skal derfor bekræftes først.
1. Rette af rund tråd
Rund tråd er generelt den nemmeste tværsnitsform at føre, fordi dens geometri er den samme i enhver rotationsretning. Den primære udfordring er at fjerne spolekrumningen uden at indføre nye bølger eller overfladeafmærkninger. Vigtige indgående parametre omfatter diameter, materialestyrke, spoletilstand, overfladebehandling, færdig længde og ligeled. 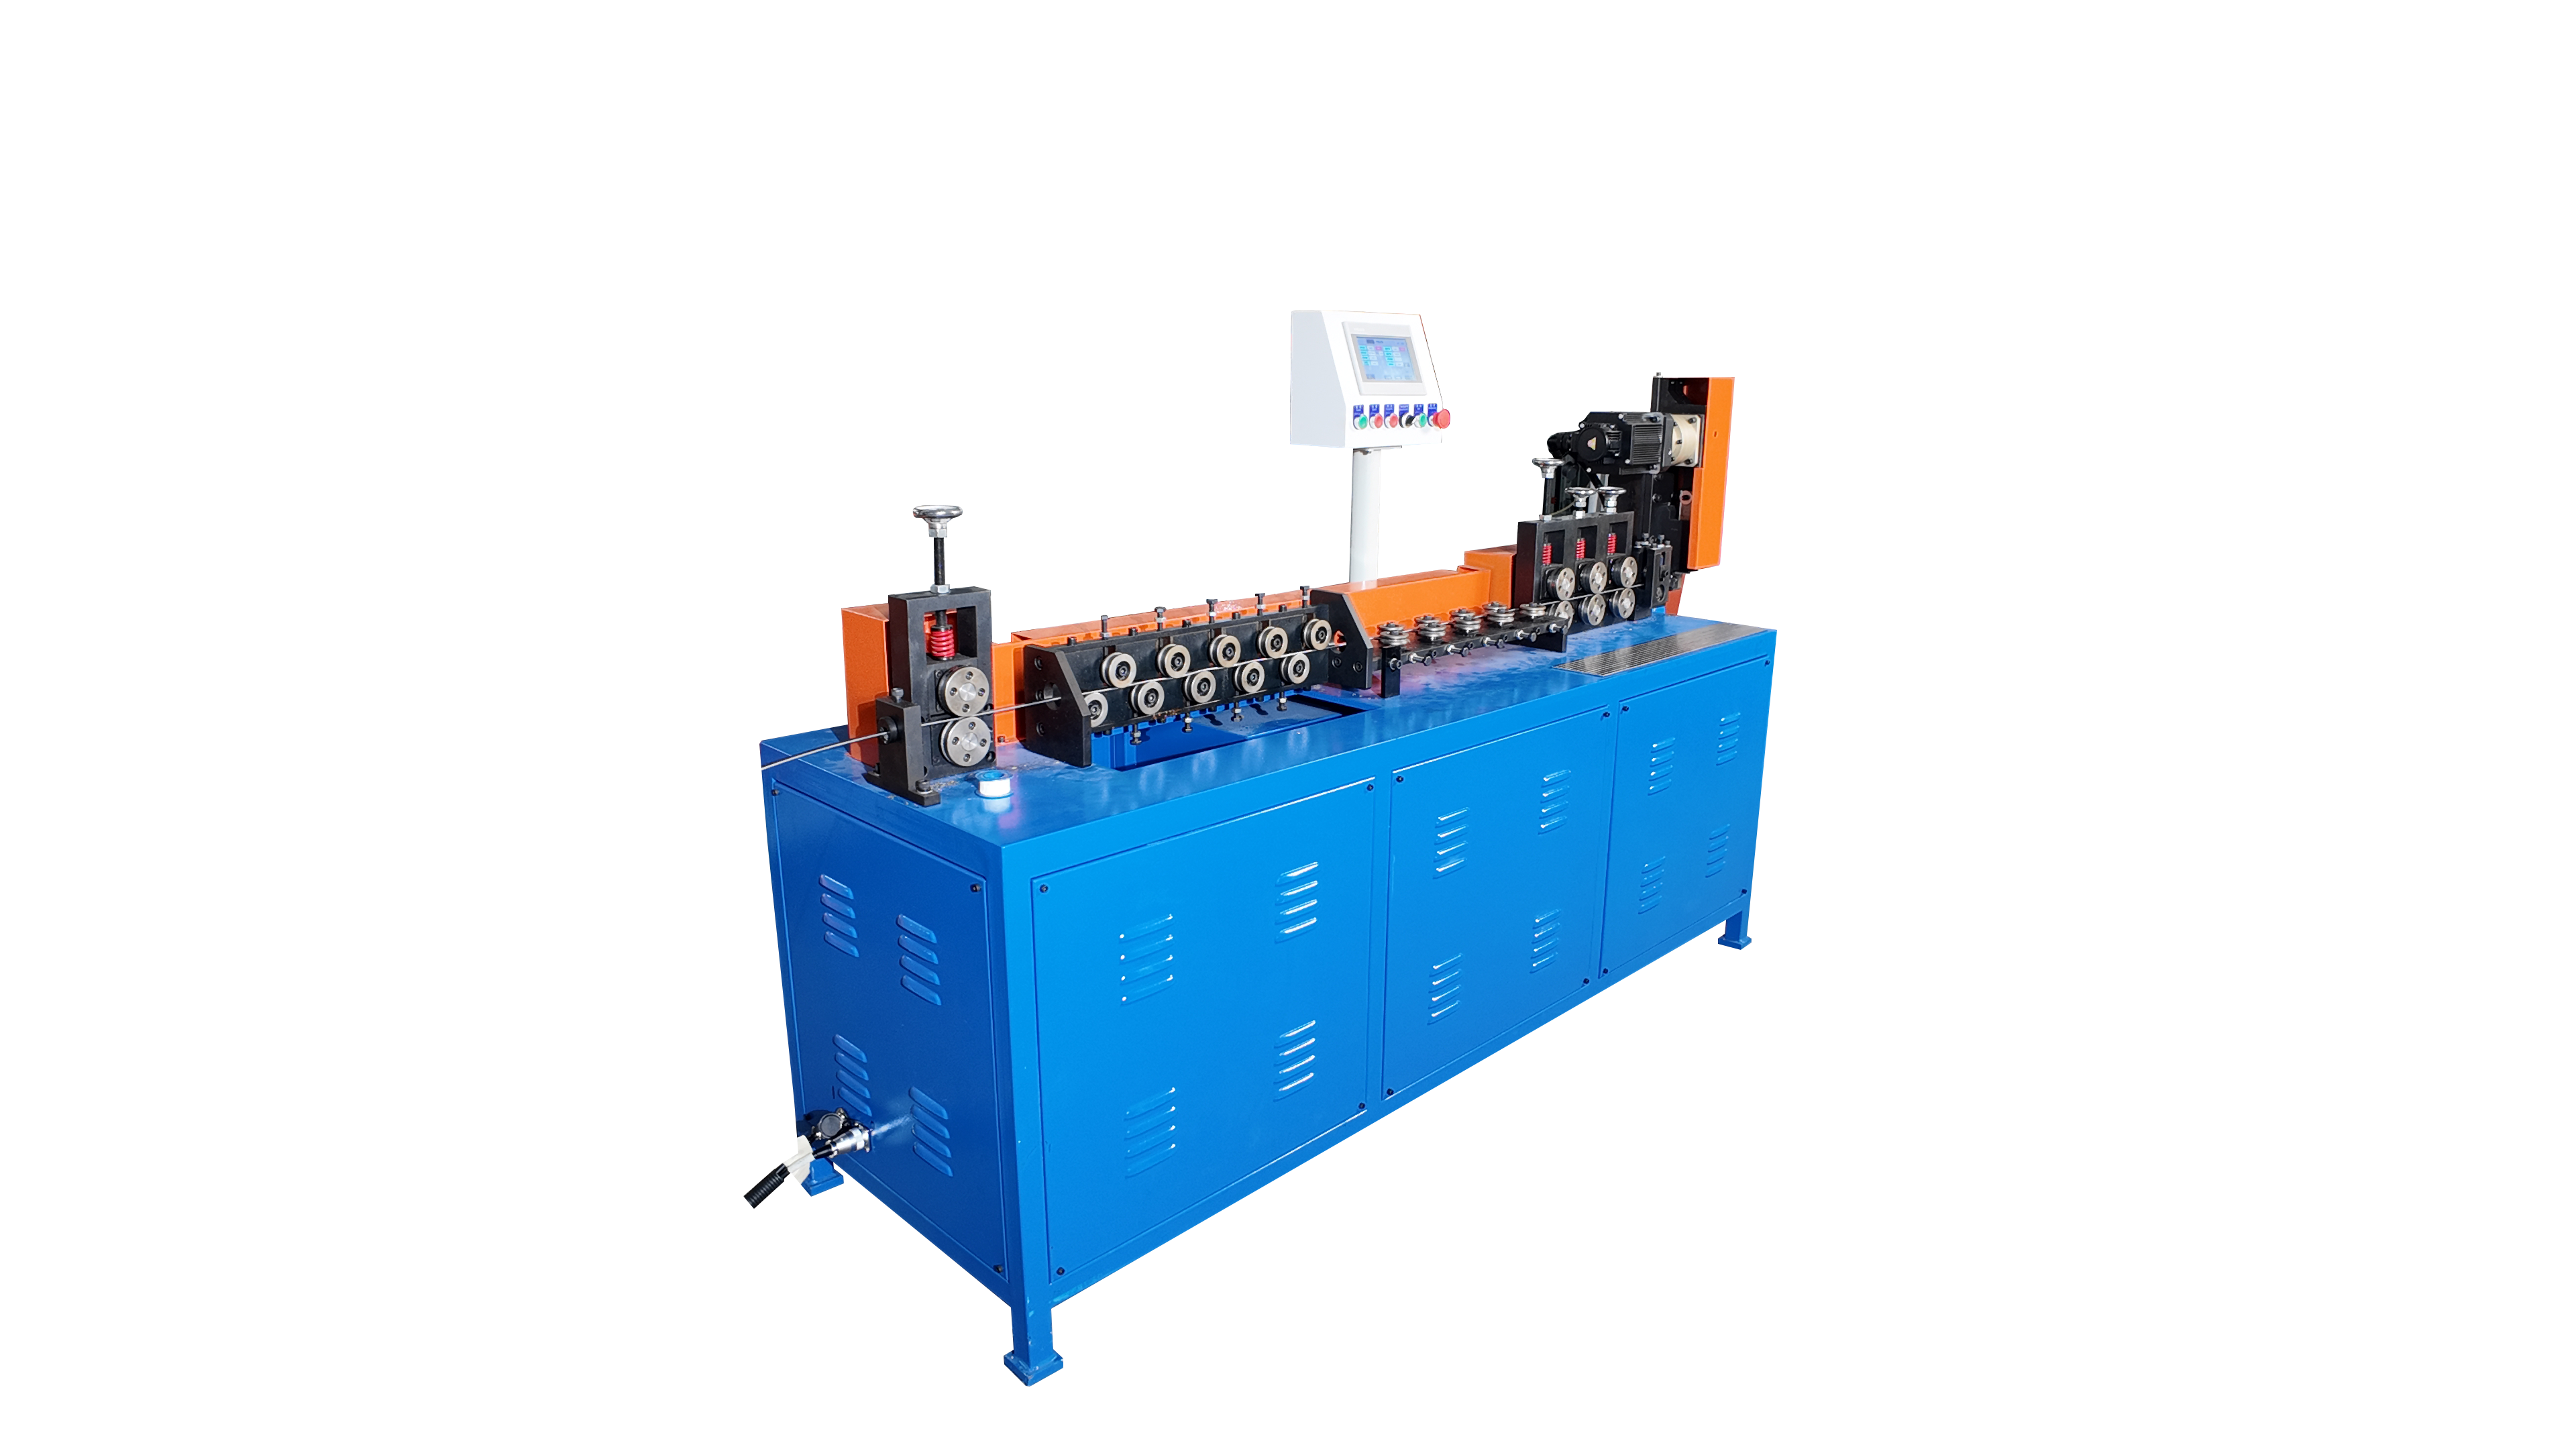
2. Retsning af firkantet tråd
Afirkantet trådretter skal kontrollere både ligehed og rotation. Da materialet har fire flade sider og fire hjørner, skal tråden ind i rettesystemet med en stabil orientering. For stor trykbelastning kan efterlade mærker på siderne eller beskadige kanterne, mens dårlig vejledning kan tillade tværsnittet at rotere og skabe vridning langs den færdige længde. Ved præcisionsopgaver skal der ikke kun defineres sideafmåling, men også tilladt torsion og tilstand af hjørnerne. 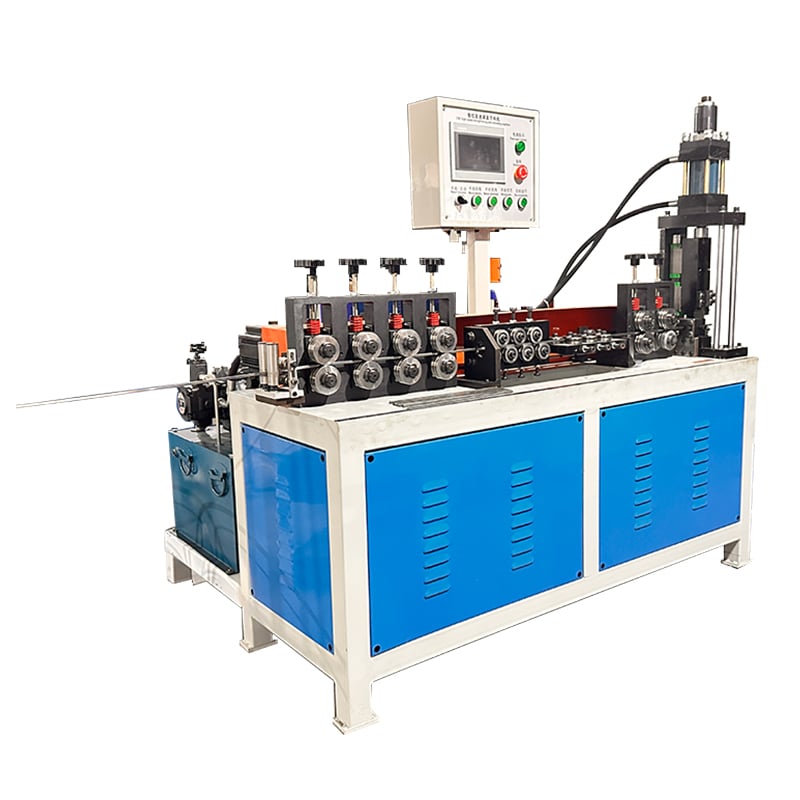
3. Retsning af flad stang
Flad stang kan vise flere forskellige fejl samtidigt: buet form langs den brede side, kantvis kurvatur, vridning og lokal bølgethed. Bredde og tykkelse skal derfor angives separat. En fladstang rette- og skæremaskine skal understøtte materialet i de korrekte planer og anvende en skæremetode, der er egnet til tværsnittet og styrken. Maskinen skal også tilbyde tilstrækkeligt arbejdsrum og vejledning for at forhindre, at båndet drejer under tilførslen. 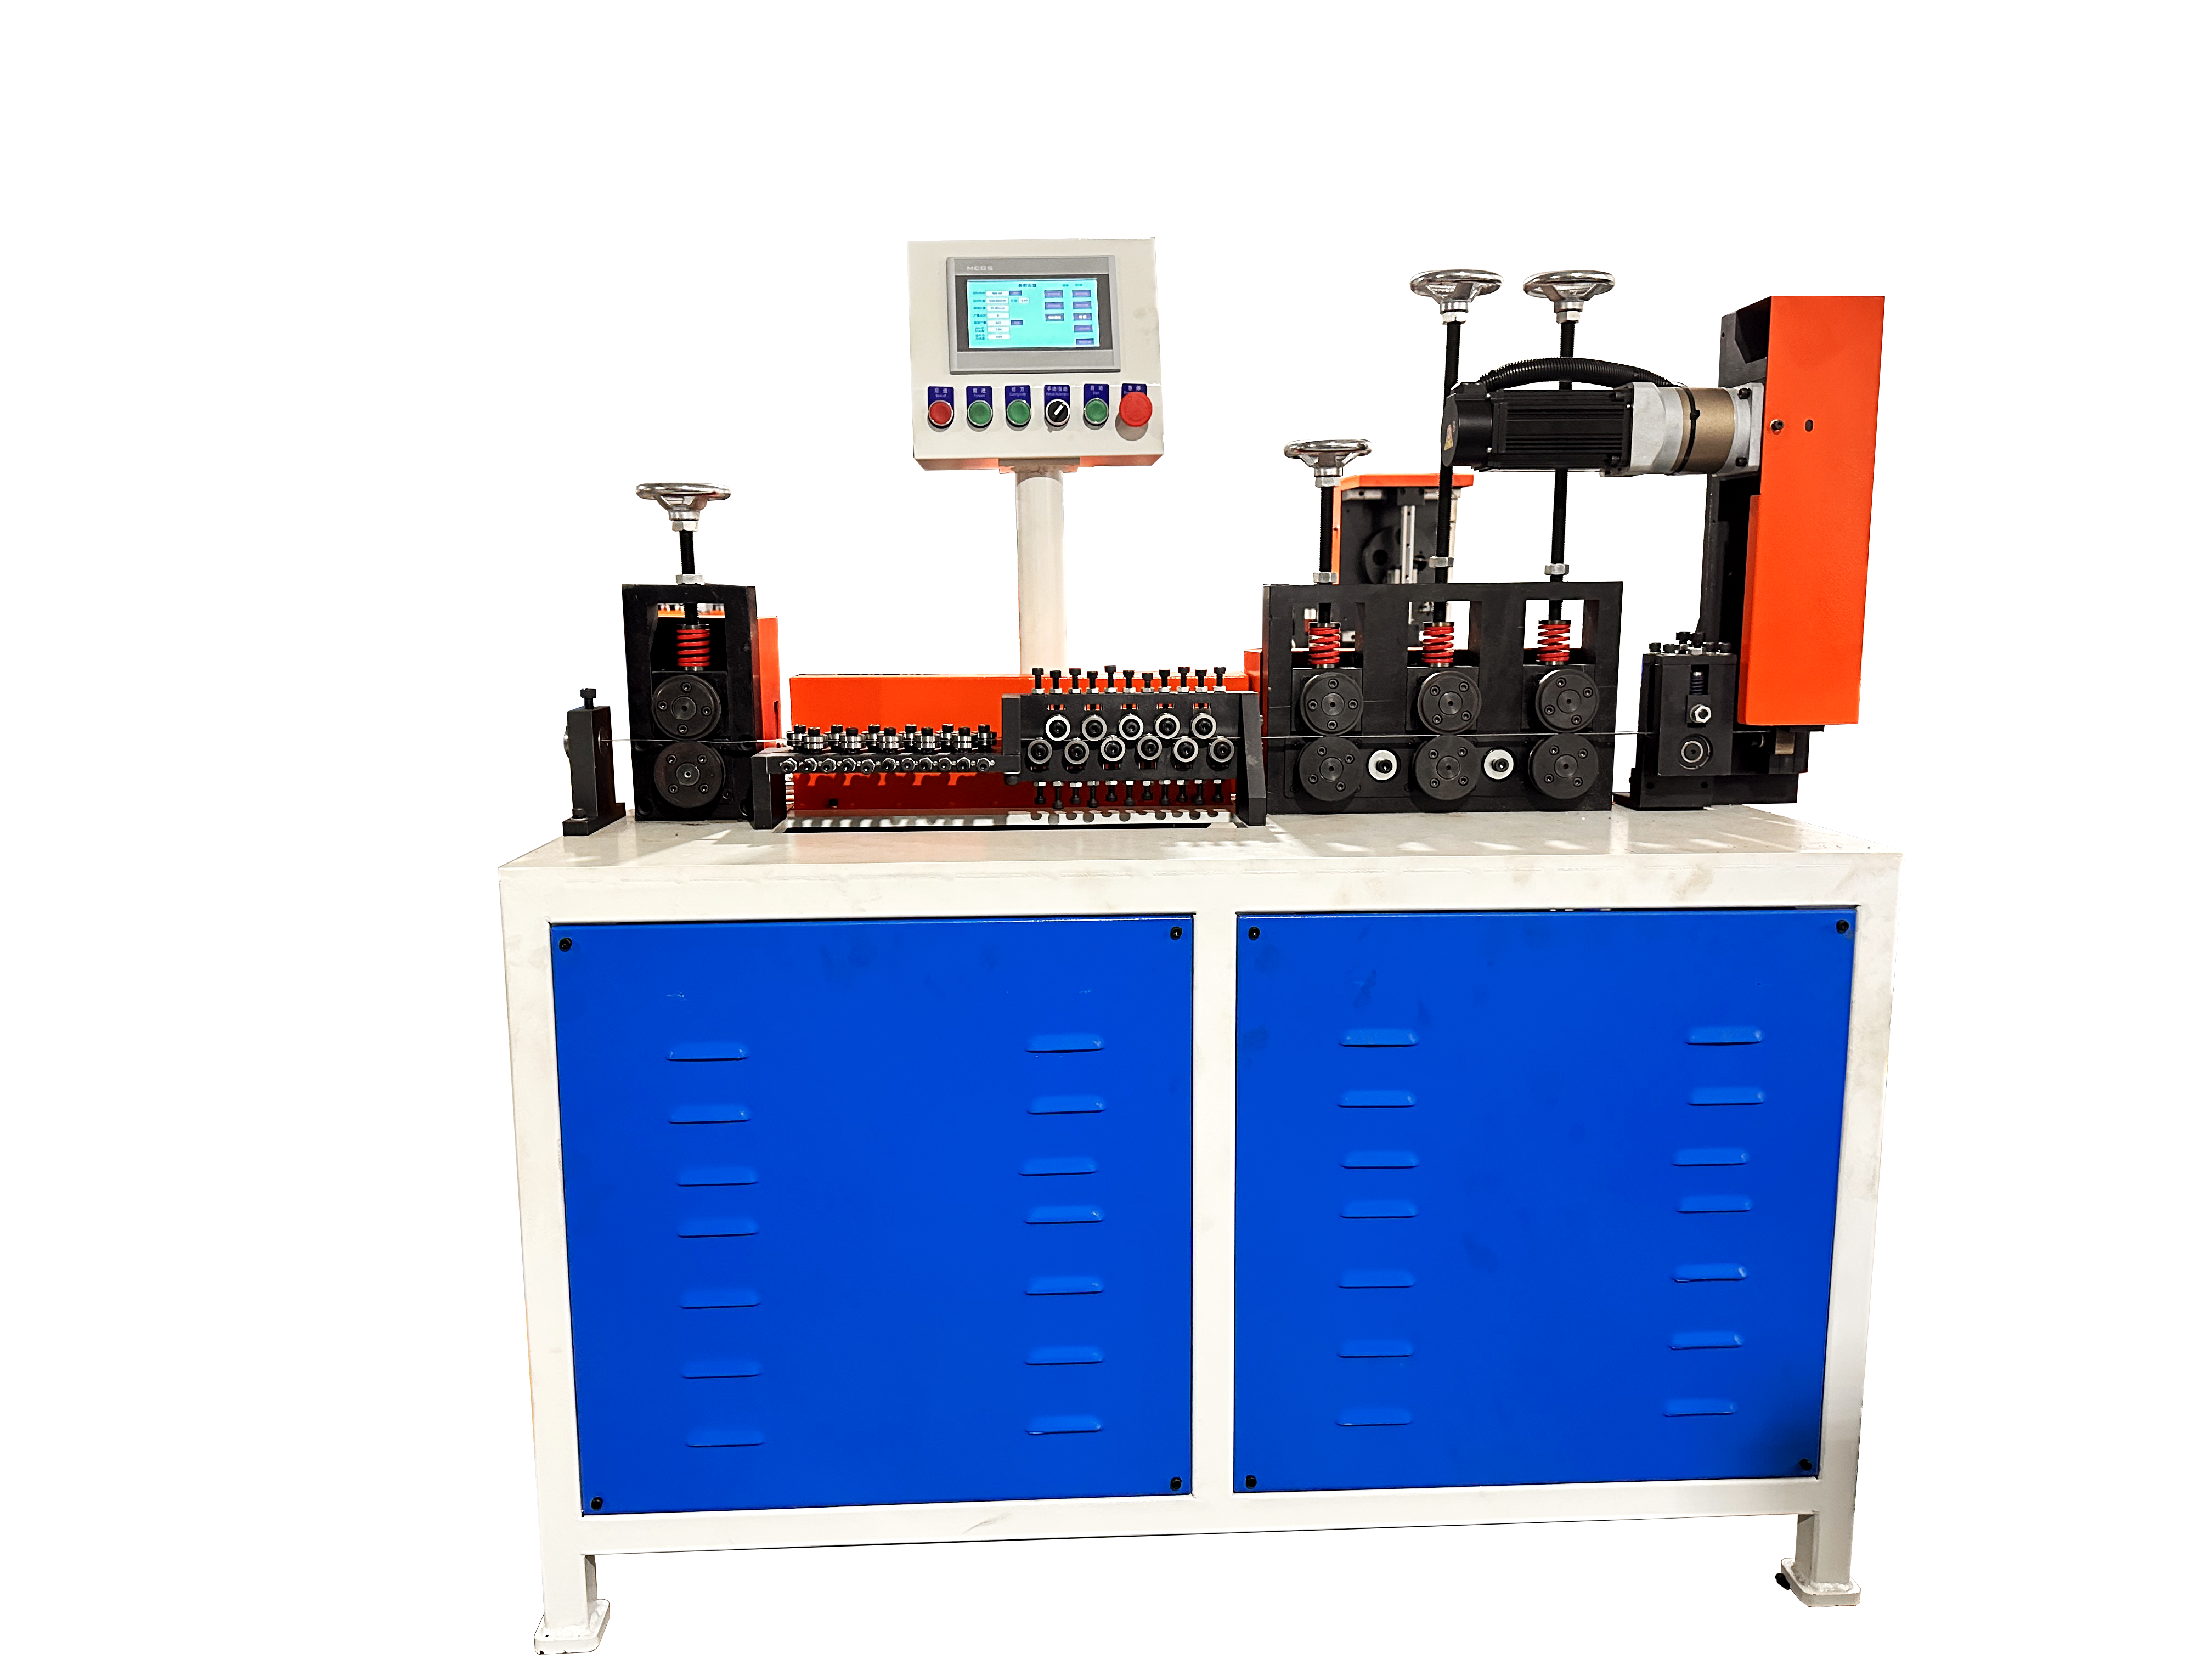
4. Rullekontakt og maskinens konstruktion
Forskellige tværsnit kræver forskellige kontaktstrategier. Rundt tråd kan rettes fra flere retninger med almindelige rulleanordninger. Firkantet tråd kræver stabil fladekontakt og orienteringskontrol. Fladstang kræver ofte retning i mere end én plan, fordi den brede og smalle retning har forskellig stivhed. Rulleprofil, afstand mellem ruller, understøtningspunkter og guideudformning skal derfor tilpasses det faktiske tværsnit i stedet for at behandles som udskiftelige værktøjer.
5. Krav til overfladefinish og belægning
Rustfrit stål, galvaniseret tråd, kobber, aluminium og polerede materialer kan kræve ekstra overfladebeskyttelse. Renne rulleoverflader, glatte guider og kontrolleret tryk er afgørende. Materialestyrken påvirker også, hvor meget rettekraft der kræves; for eksempel retning af højtkulstofstålstråd kræver normalt en anden opsætning end blødt lavkulstoftråd af samme nominel størrelse. Informér leverandøren, hvis synlige rulleafmærkninger, belægningsbeskadigelse eller hjørneforvridning ikke er acceptabel.
6. Sammenligningstabel
Tabellen nedenfor opsummerer de vigtigste forskelle, der bør overvejes før valg af maskine.
Tværsnit |
Nøgledata |
Almindelige defekter |
Maskinfokus |
Typiske anvendelser |
Rund tråd |
Diameter, styrke, spoletilstand |
Residualkurve, bølger, ridser |
Korrektion i flere retninger og stabil tilførsel |
Rammesystemer, stativer, hardware |
Firkantet tråd |
Sidelængde, orientering, torsions tolerance |
Torsion, hjørneskade, fladeafmærkninger |
Orienteringskontrol og fladebeskyttelse |
Rakker, formed-tråddele |
Flad stang |
Bredde × tykkelse, tolerance i kanten |
Bue, sidesvæve, torsion, bølgethed |
Støtte i flere planer og udsavnsmatchet skæring |
Flade stålrammer, beslag, rakker |
7. Hvad der skal sendes til maskinvalg
For rund tråd angives diameteren. For firkantet tråd angives sidelængden og tilladt torsion. For flad stang angives både bredde og tykkelse. For alle tre typer skal der desuden angives materialekvalitet, styrke (hvis kendt), overflade eller belægning, om materialet leveres på spole eller som lige stænger, færdig længde, tolerance, målrettet ydelse samt en tegning af produktet eller et foto af et prøveeksemplar. Denne information er mere nyttig end at anmode om en maskine udelukkende ud fra betegnelser som »3 mm tråd« eller »8 mm stål«.
Konklusion
Start med tværsnits- og færdigdelstolerancerne, og sammenlign derefter hastighed, automatisering og pris. Den rigtige maskinvalg bliver nemmere, når leverandøren kan se det faktiske materiale og produkt. Jinchuns rette-maskinerække omfatter løsninger til rund tråd, firkantet tråd og flad stang, så korrektions- og skære-systemet kan tilpasses den reelle anvendelse.