 EN


Introdução
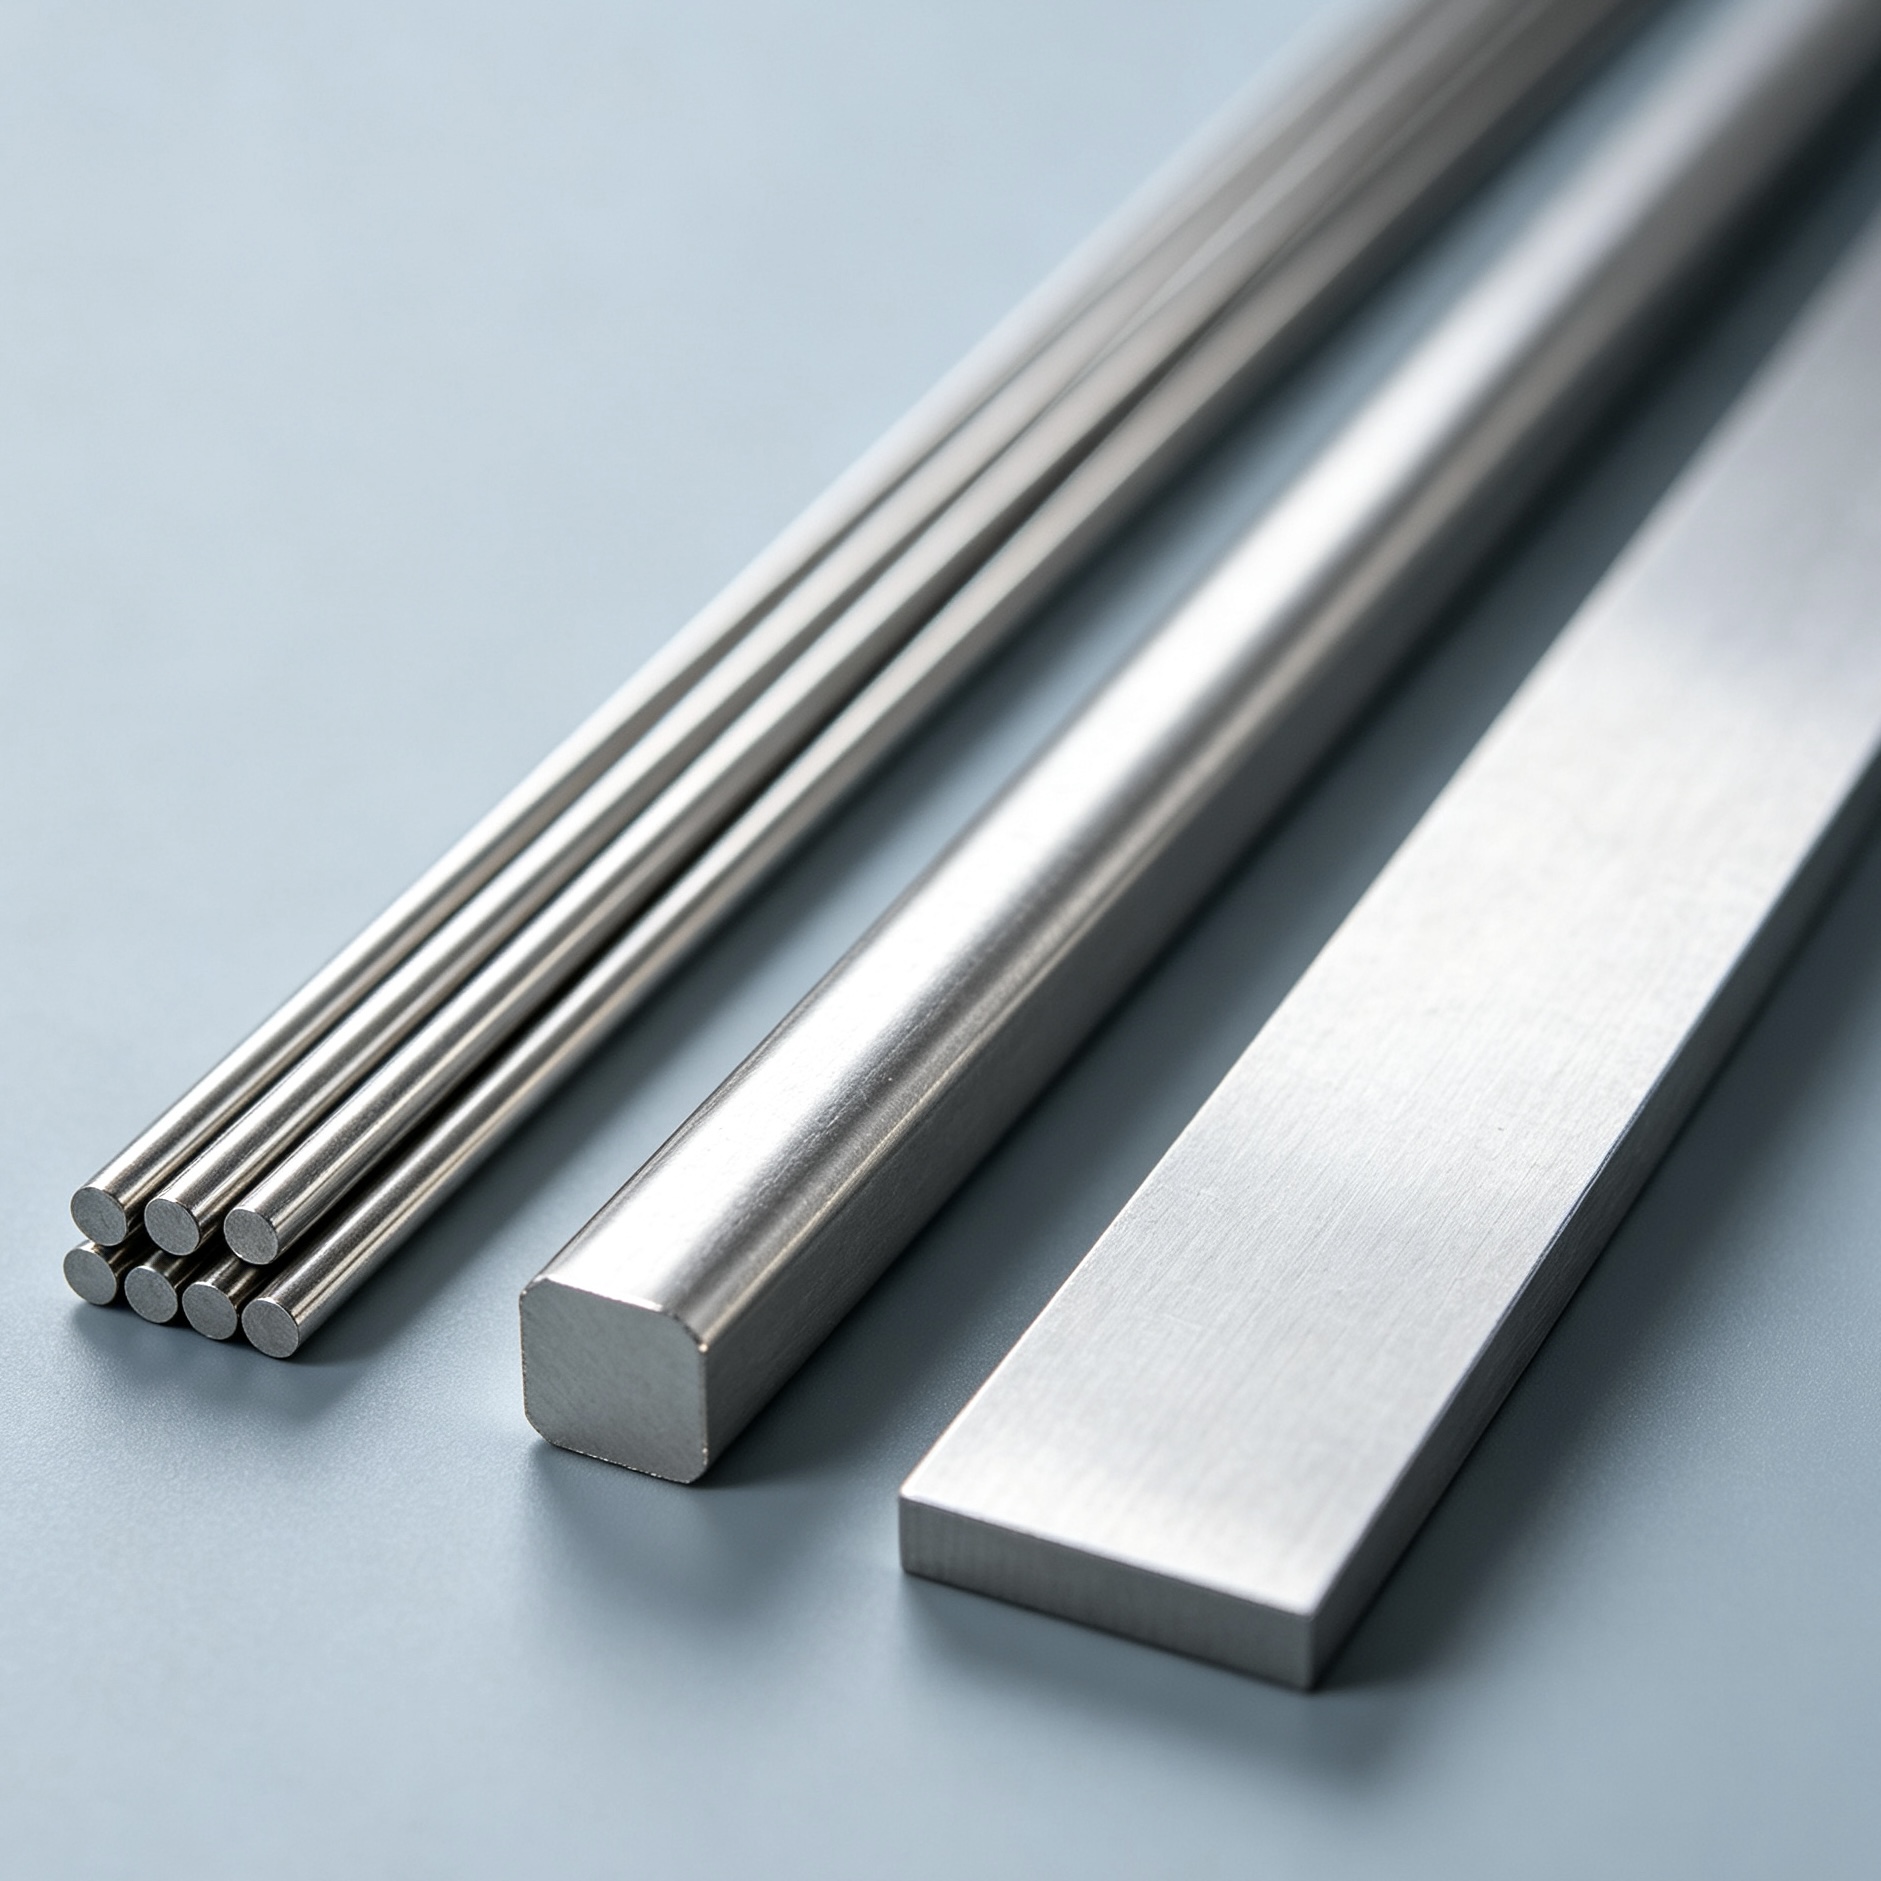
A mudança na seção transversal do material altera a forma como uma máquina de endireitar fios deve suportar, corrigir e cortar a peça de trabalho. O fio redondo é simétrico em rotação, enquanto o fio quadrado possui quatro faces e cantos vulneráveis, e a barra plana tem uma relação largura/espessura que torna mais importantes a flexão de bordo e a torção. Portanto, a "dimensão do fio" não fornece informações suficientes para materiais com perfil definido. A seção transversal, a orientação e a tolerância final devem ser confirmadas primeiro.
1. Endireitamento de fio redondo
O fio redondo é, em geral, a seção transversal mais fácil de guiar, pois sua geometria é idêntica em todas as direções rotacionais. O principal desafio consiste em eliminar a curvatura da bobina sem introduzir novas ondulações ou marcas na superfície. Os parâmetros importantes incluem diâmetro, resistência do material, estado da bobina, acabamento superficial, comprimento final e retilineidade. Aplicações típicas incluem estruturas de arame, suportes, cestos, peças de ferragens e componentes que serão posteriormente dobrados ou soldados. 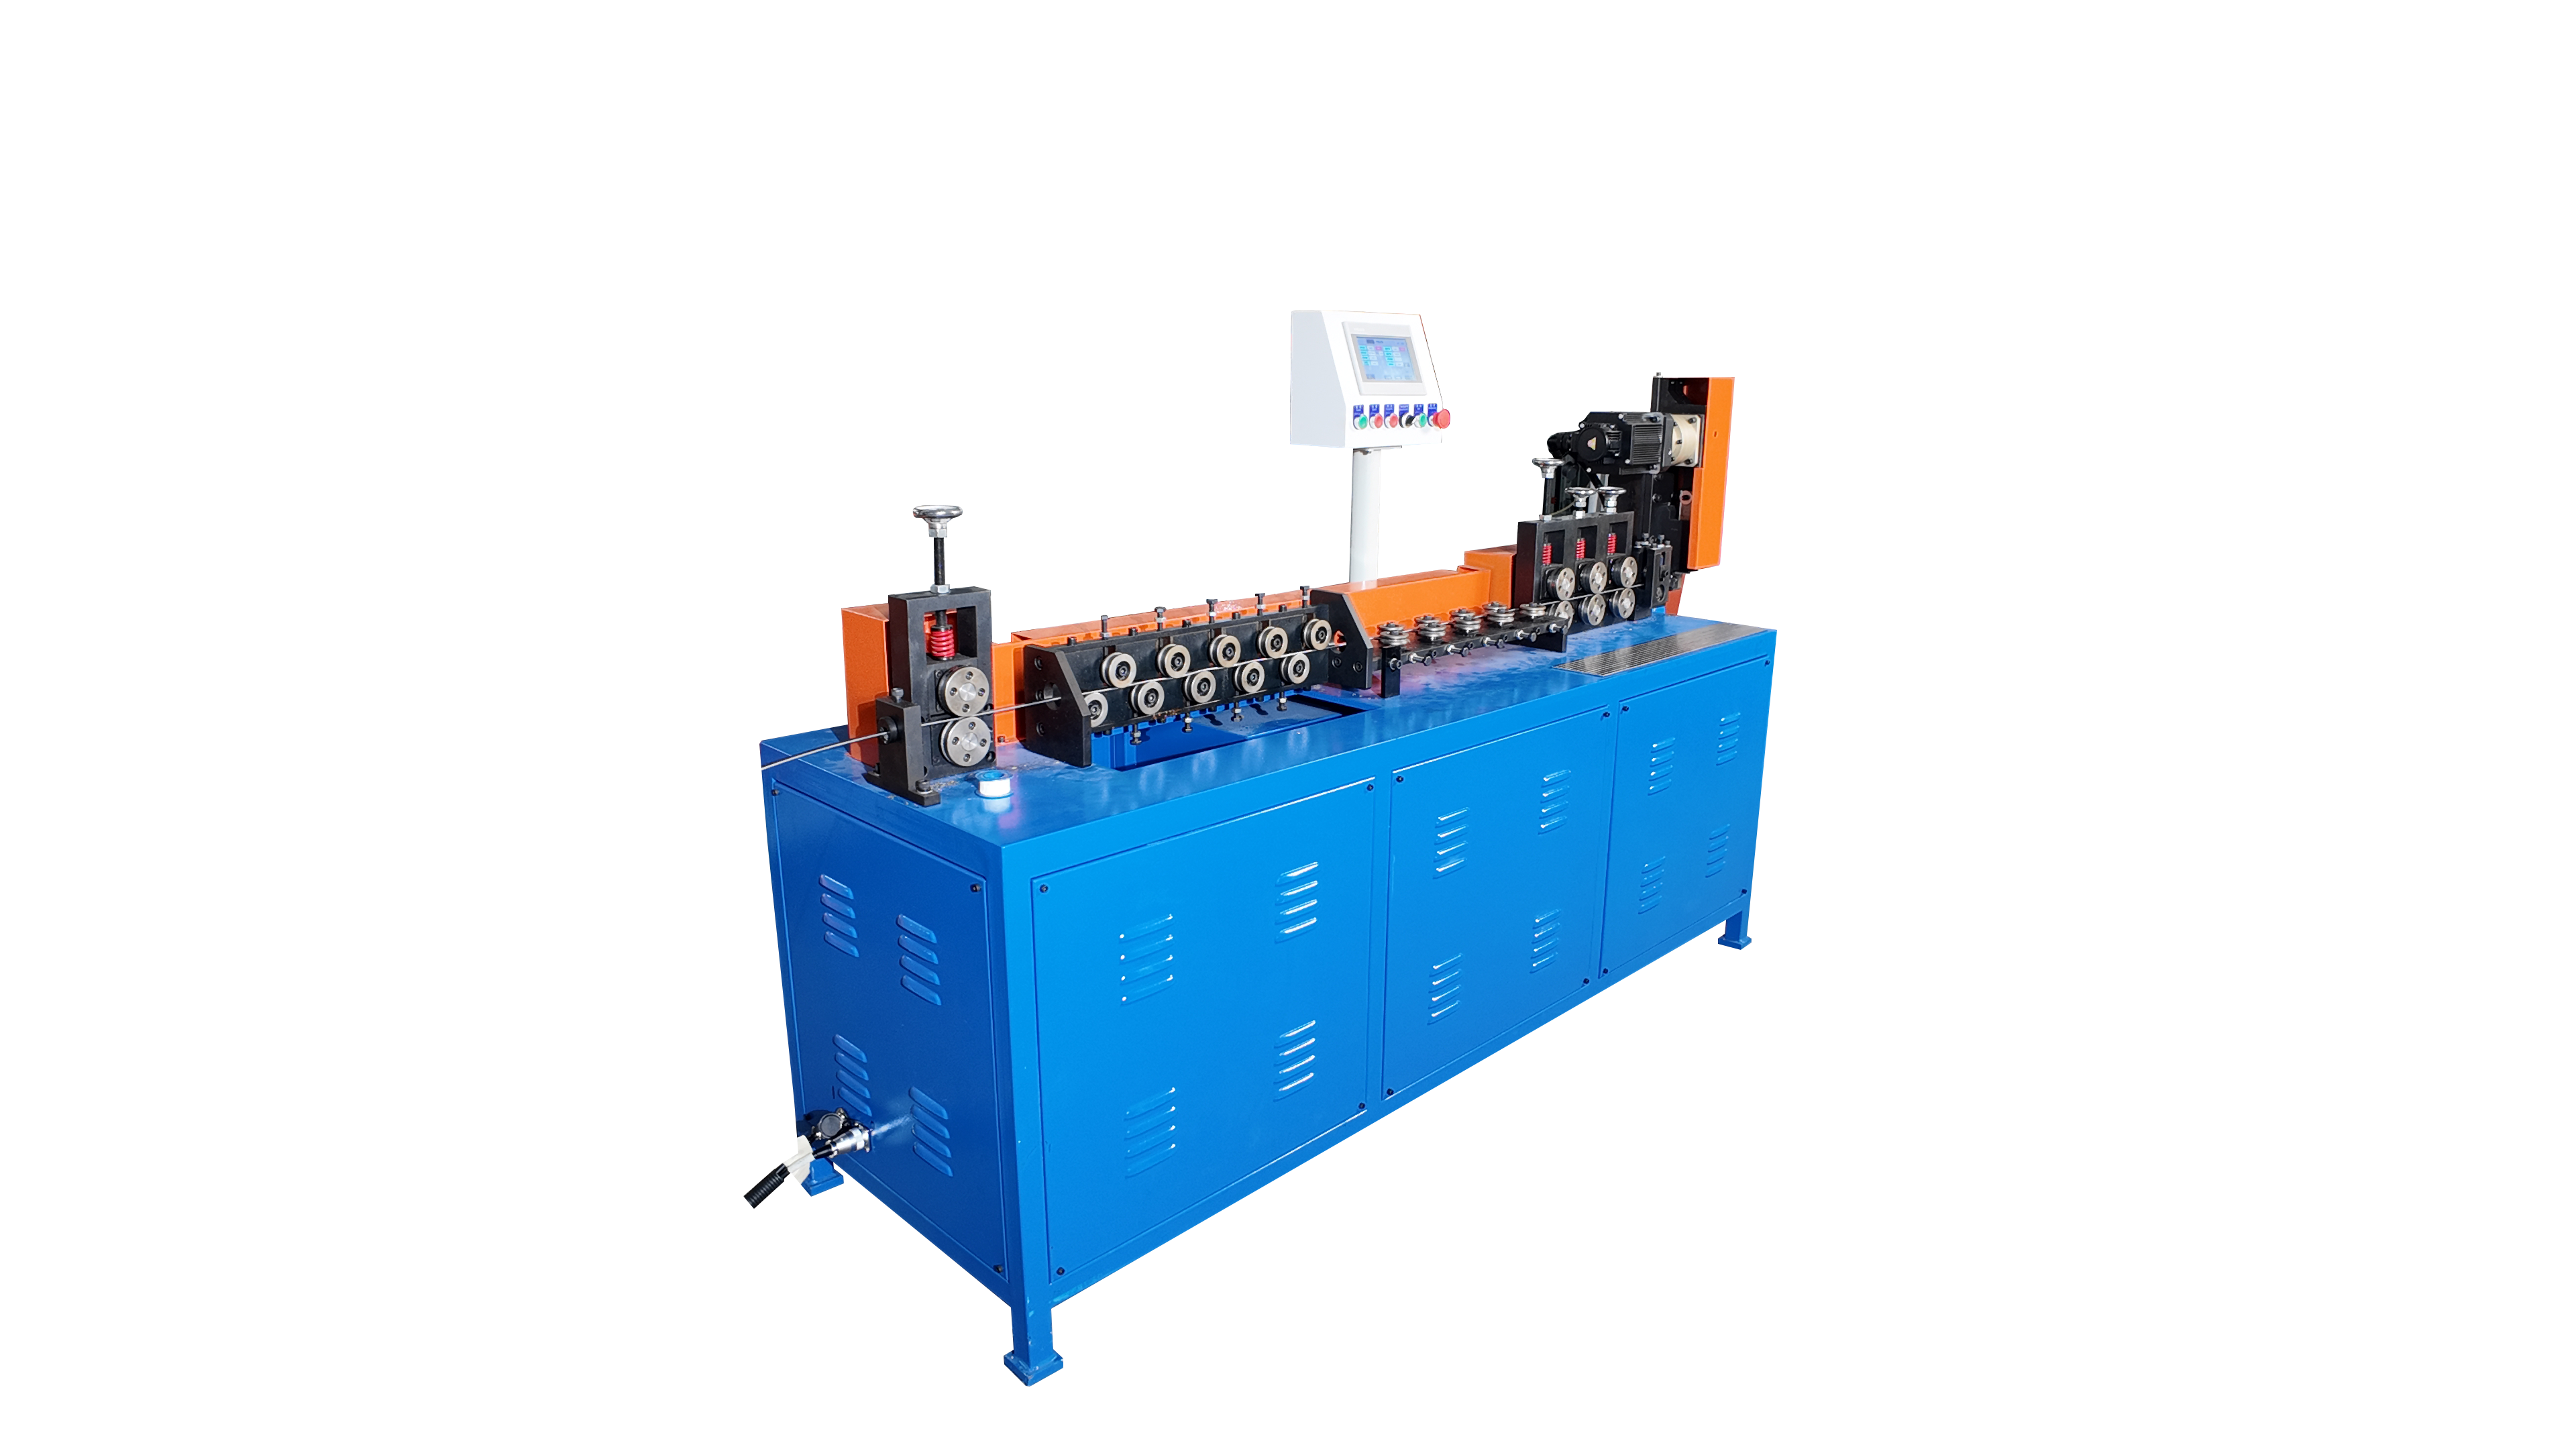
2. Endireitamento de fio quadrado
Aendireitadora de Arame Quadrado deve controlar tanto a retilineidade quanto a rotação. Como o material possui quatro faces planas e quatro cantos, o fio deve entrar no sistema de correção com uma orientação estável. Pressão excessiva pode marcar as faces ou danificar as bordas, enquanto uma orientação inadequada pode permitir que a seção gire e crie torção ao longo do comprimento finalizado. Para trabalhos de precisão, defina não apenas a dimensão lateral, mas também a torção admissível e o estado dos cantos. 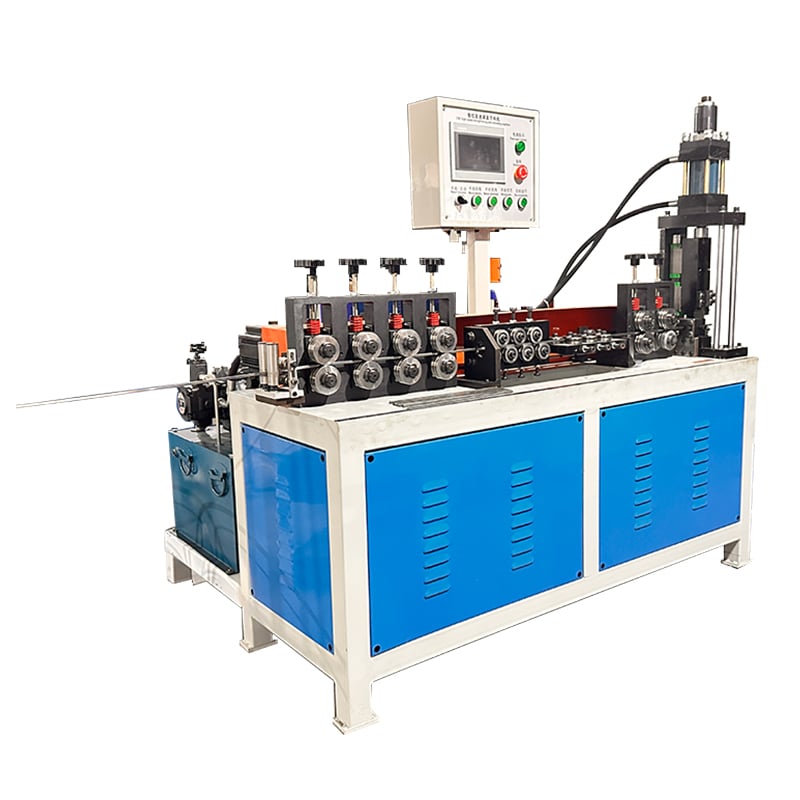
3. Endireitamento de Barras Planas
Uma barra plana pode apresentar diversos defeitos simultaneamente: curvatura ao longo da face larga, curvatura na borda, torção e ondulação local. A largura e a espessura devem, portanto, ser fornecidas separadamente. Uma máquina de Endireitamento e Corte de Barra Chata deve suportar o material nos planos corretos e utilizar um método de corte adequado à seção e à resistência. A máquina deve também oferecer espaço de trabalho e orientação suficientes para impedir que a tira gire durante a alimentação. 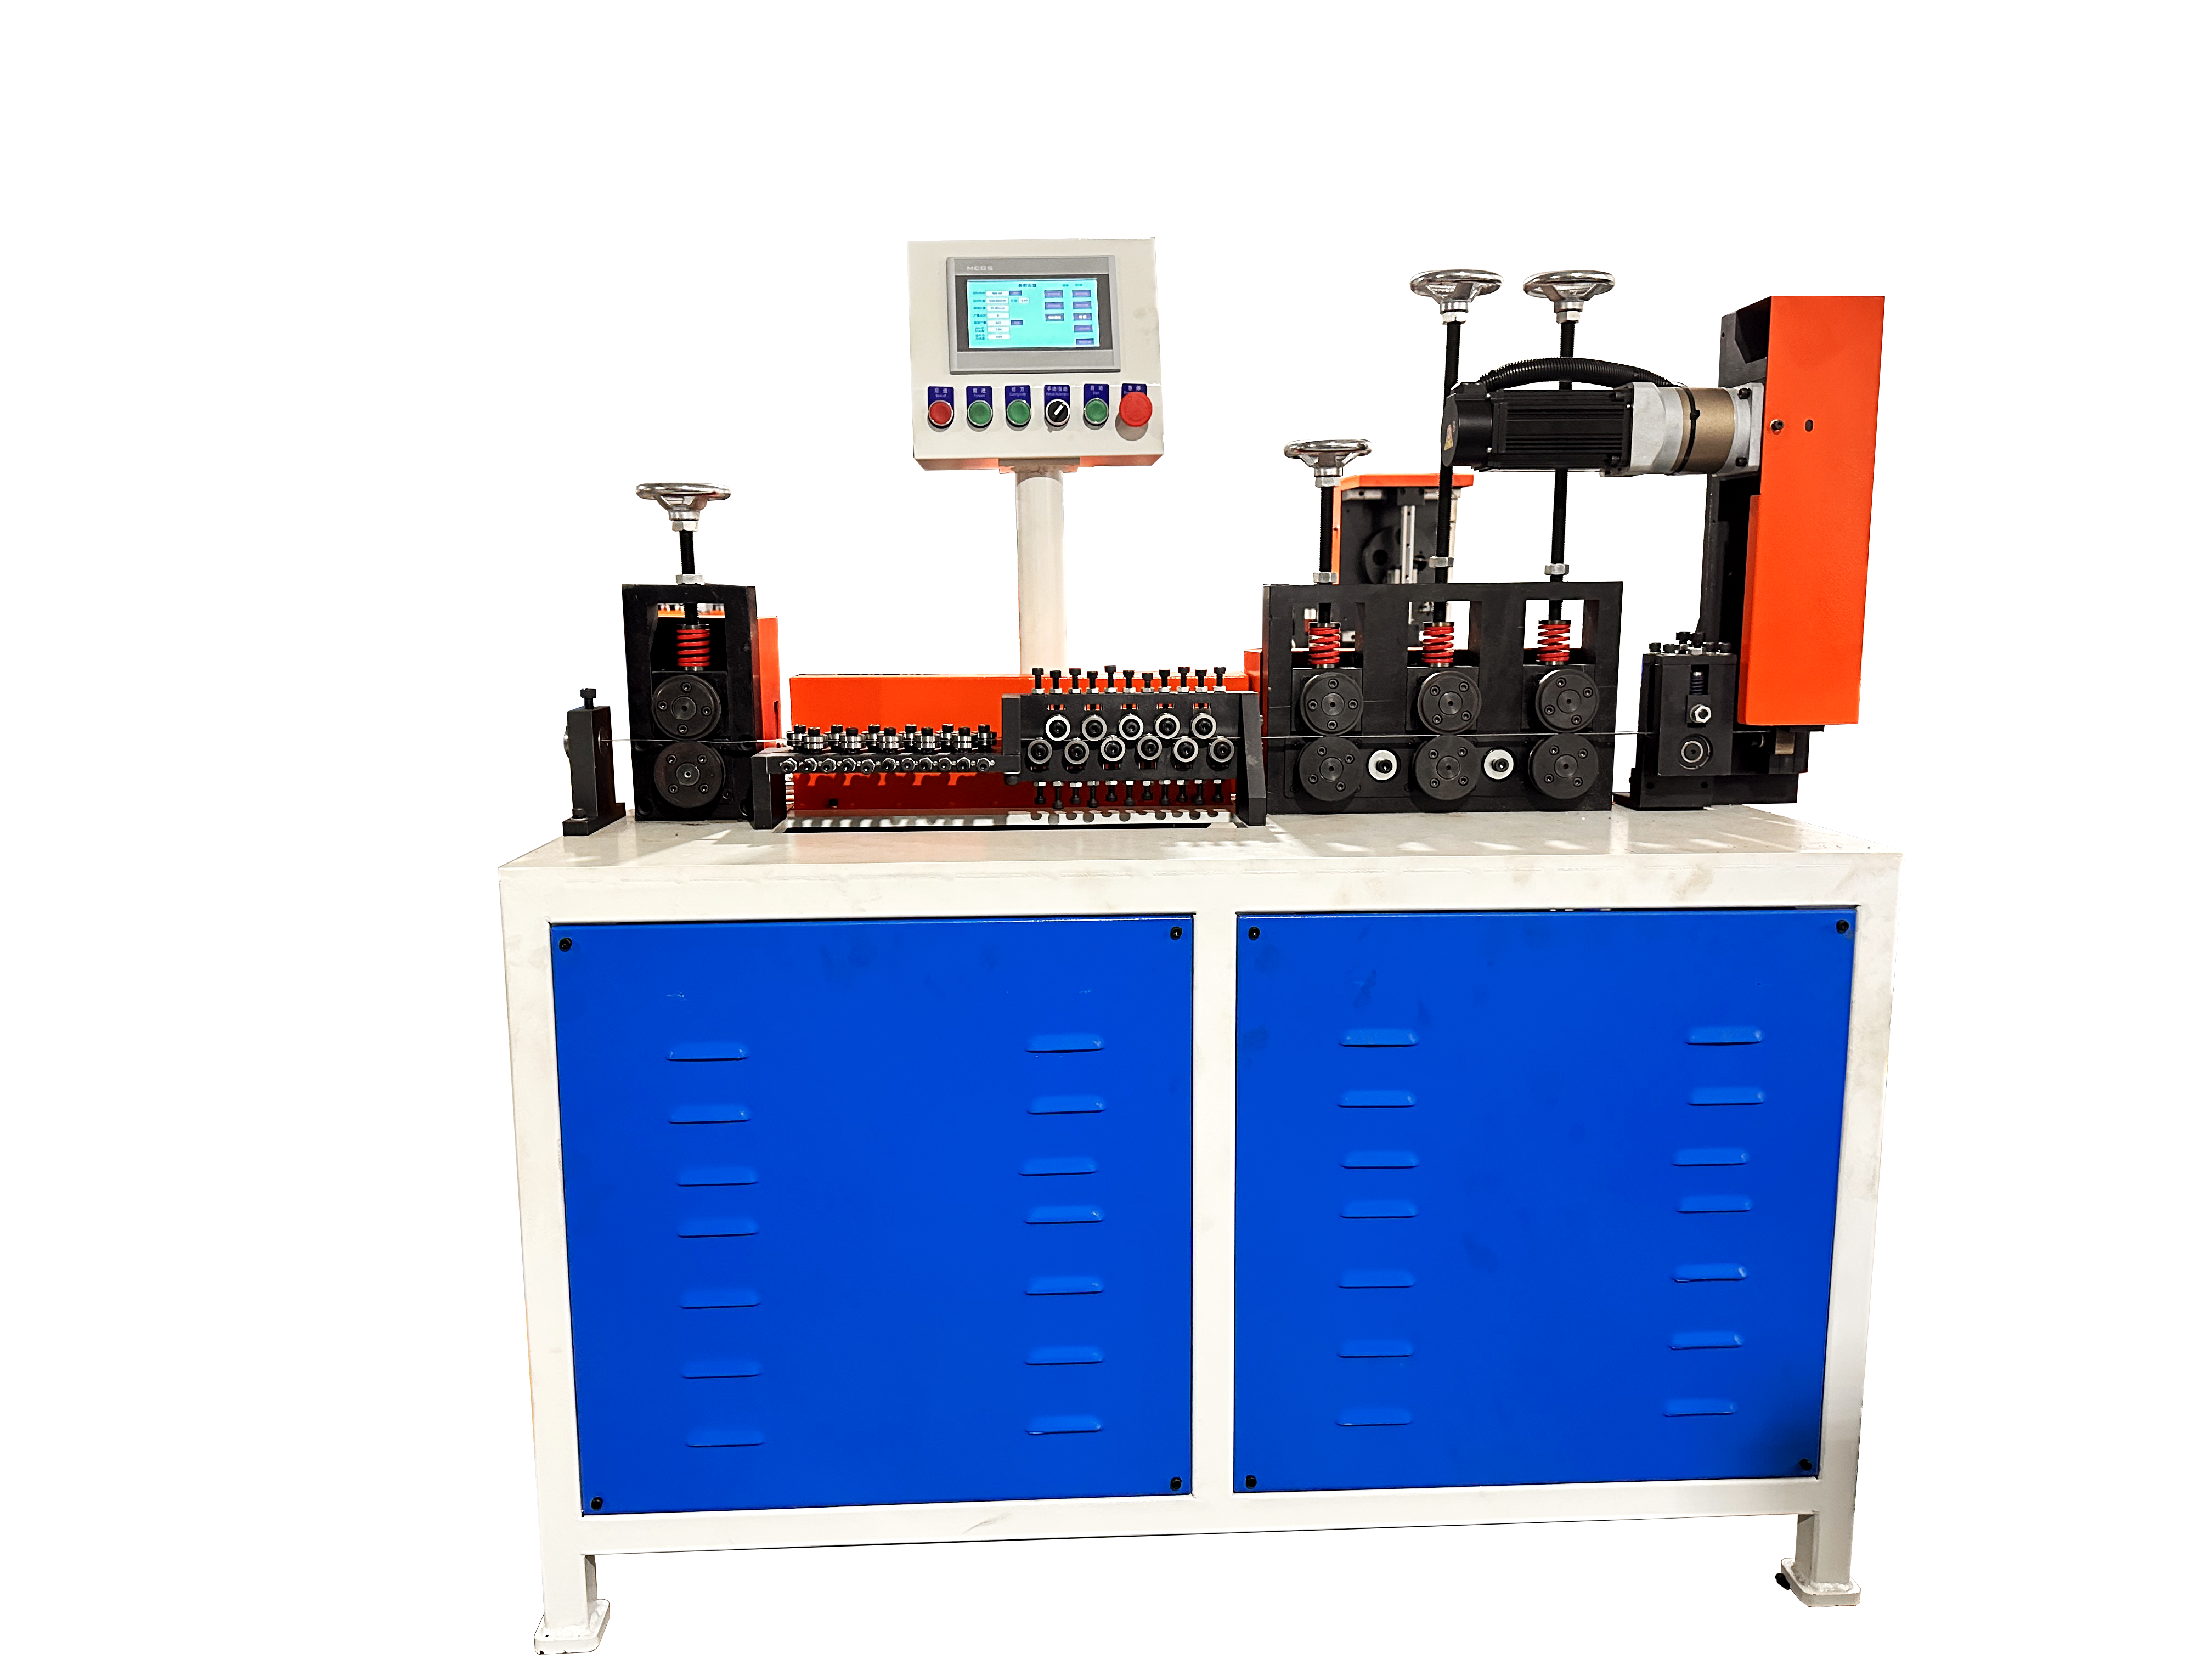
4. Contato com os Roletes e Estrutura da Máquina
Diferentes seções transversais exigem estratégias de contato distintas. Fios redondos podem ser corrigidos a partir de múltiplas direções com arranjos convencionais de rolos. Fios quadrados necessitam de contato estável na face e controle de orientação. Barras planas frequentemente exigem correção em mais de um plano, pois as direções larga e estreita apresentam rigidez distinta. O perfil dos rolos, o espaçamento entre eles, os pontos de apoio e o projeto dos guias devem, portanto, ser adaptados à seção real, em vez de serem tratados como ferramentas intercambiáveis.
5. Requisitos de acabamento superficial e revestimento
Aço inoxidável, fio galvanizado, cobre, alumínio e materiais polidos podem exigir proteção superficial adicional. Superfícies limpas dos rolos, guias lisos e pressão controlada são essenciais. A resistência do material também altera a quantidade de força de correção necessária; por exemplo, retificação de fio de aço de alto carbono normalmente requer uma configuração diferente daquela usada para fio macio de baixo teor de carbono com o mesmo diâmetro nominal. Informe o fornecedor se marcas visíveis de rolos, danos no revestimento ou deformação nos cantos forem inaceitáveis.
6. Tabela Comparativa
A tabela abaixo resume as principais diferenças que devem ser consideradas antes da seleção da máquina.
Seção transversal |
Dados principais |
Defeitos comuns |
Foco da máquina |
Aplicações típicas |
Fio redondo |
Diâmetro, resistência, estado do rolo |
Curvatura residual, ondulações, arranhões |
Correção multidirecional e alimentação estável |
Estruturas, suportes, componentes mecânicos |
Fio quadrado |
Comprimento dos lados, orientação, tolerância à torção |
Torção, danos nos cantos, marcas nas faces |
Controle de orientação e proteção das faces |
Suportes, peças de arame conformado |
Barra plana |
Largura × espessura, tolerância na borda |
Curvatura, desvio lateral, torção, ondulação |
Suporte em múltiplos planos e corte com seção correspondente |
Estruturas planas de aço, suportes, suportes |
7. O que enviar para a seleção da máquina
Para arame redondo, forneça o diâmetro. Para arame quadrado, forneça o comprimento do lado e a torção admissível. Para barra plana, forneça tanto a largura quanto a espessura. Para os três tipos, envie também o grau do material, a resistência (se conhecida), a superfície ou revestimento, a condição de alimentação (bobina ou barra reta), o comprimento final, a tolerância, a produção alvo e um desenho do produto ou uma foto de amostra. Essas informações são mais úteis do que solicitar uma máquina com base apenas em termos como “arame de 3 mm” ou “aço de 8 mm”.
Conclusão
Comece com a tolerância da seção transversal e da peça acabada, depois compare velocidade, automação e preço. A seleção correta da máquina é mais fácil quando o fornecedor pode ver o material e o produto reais. A linha de máquinas endireitadoras da Jinchun inclui soluções para fio redondo, fio quadrado e barra plana, permitindo que o sistema de correção e corte seja adaptado à aplicação real.