 EN


Einführung
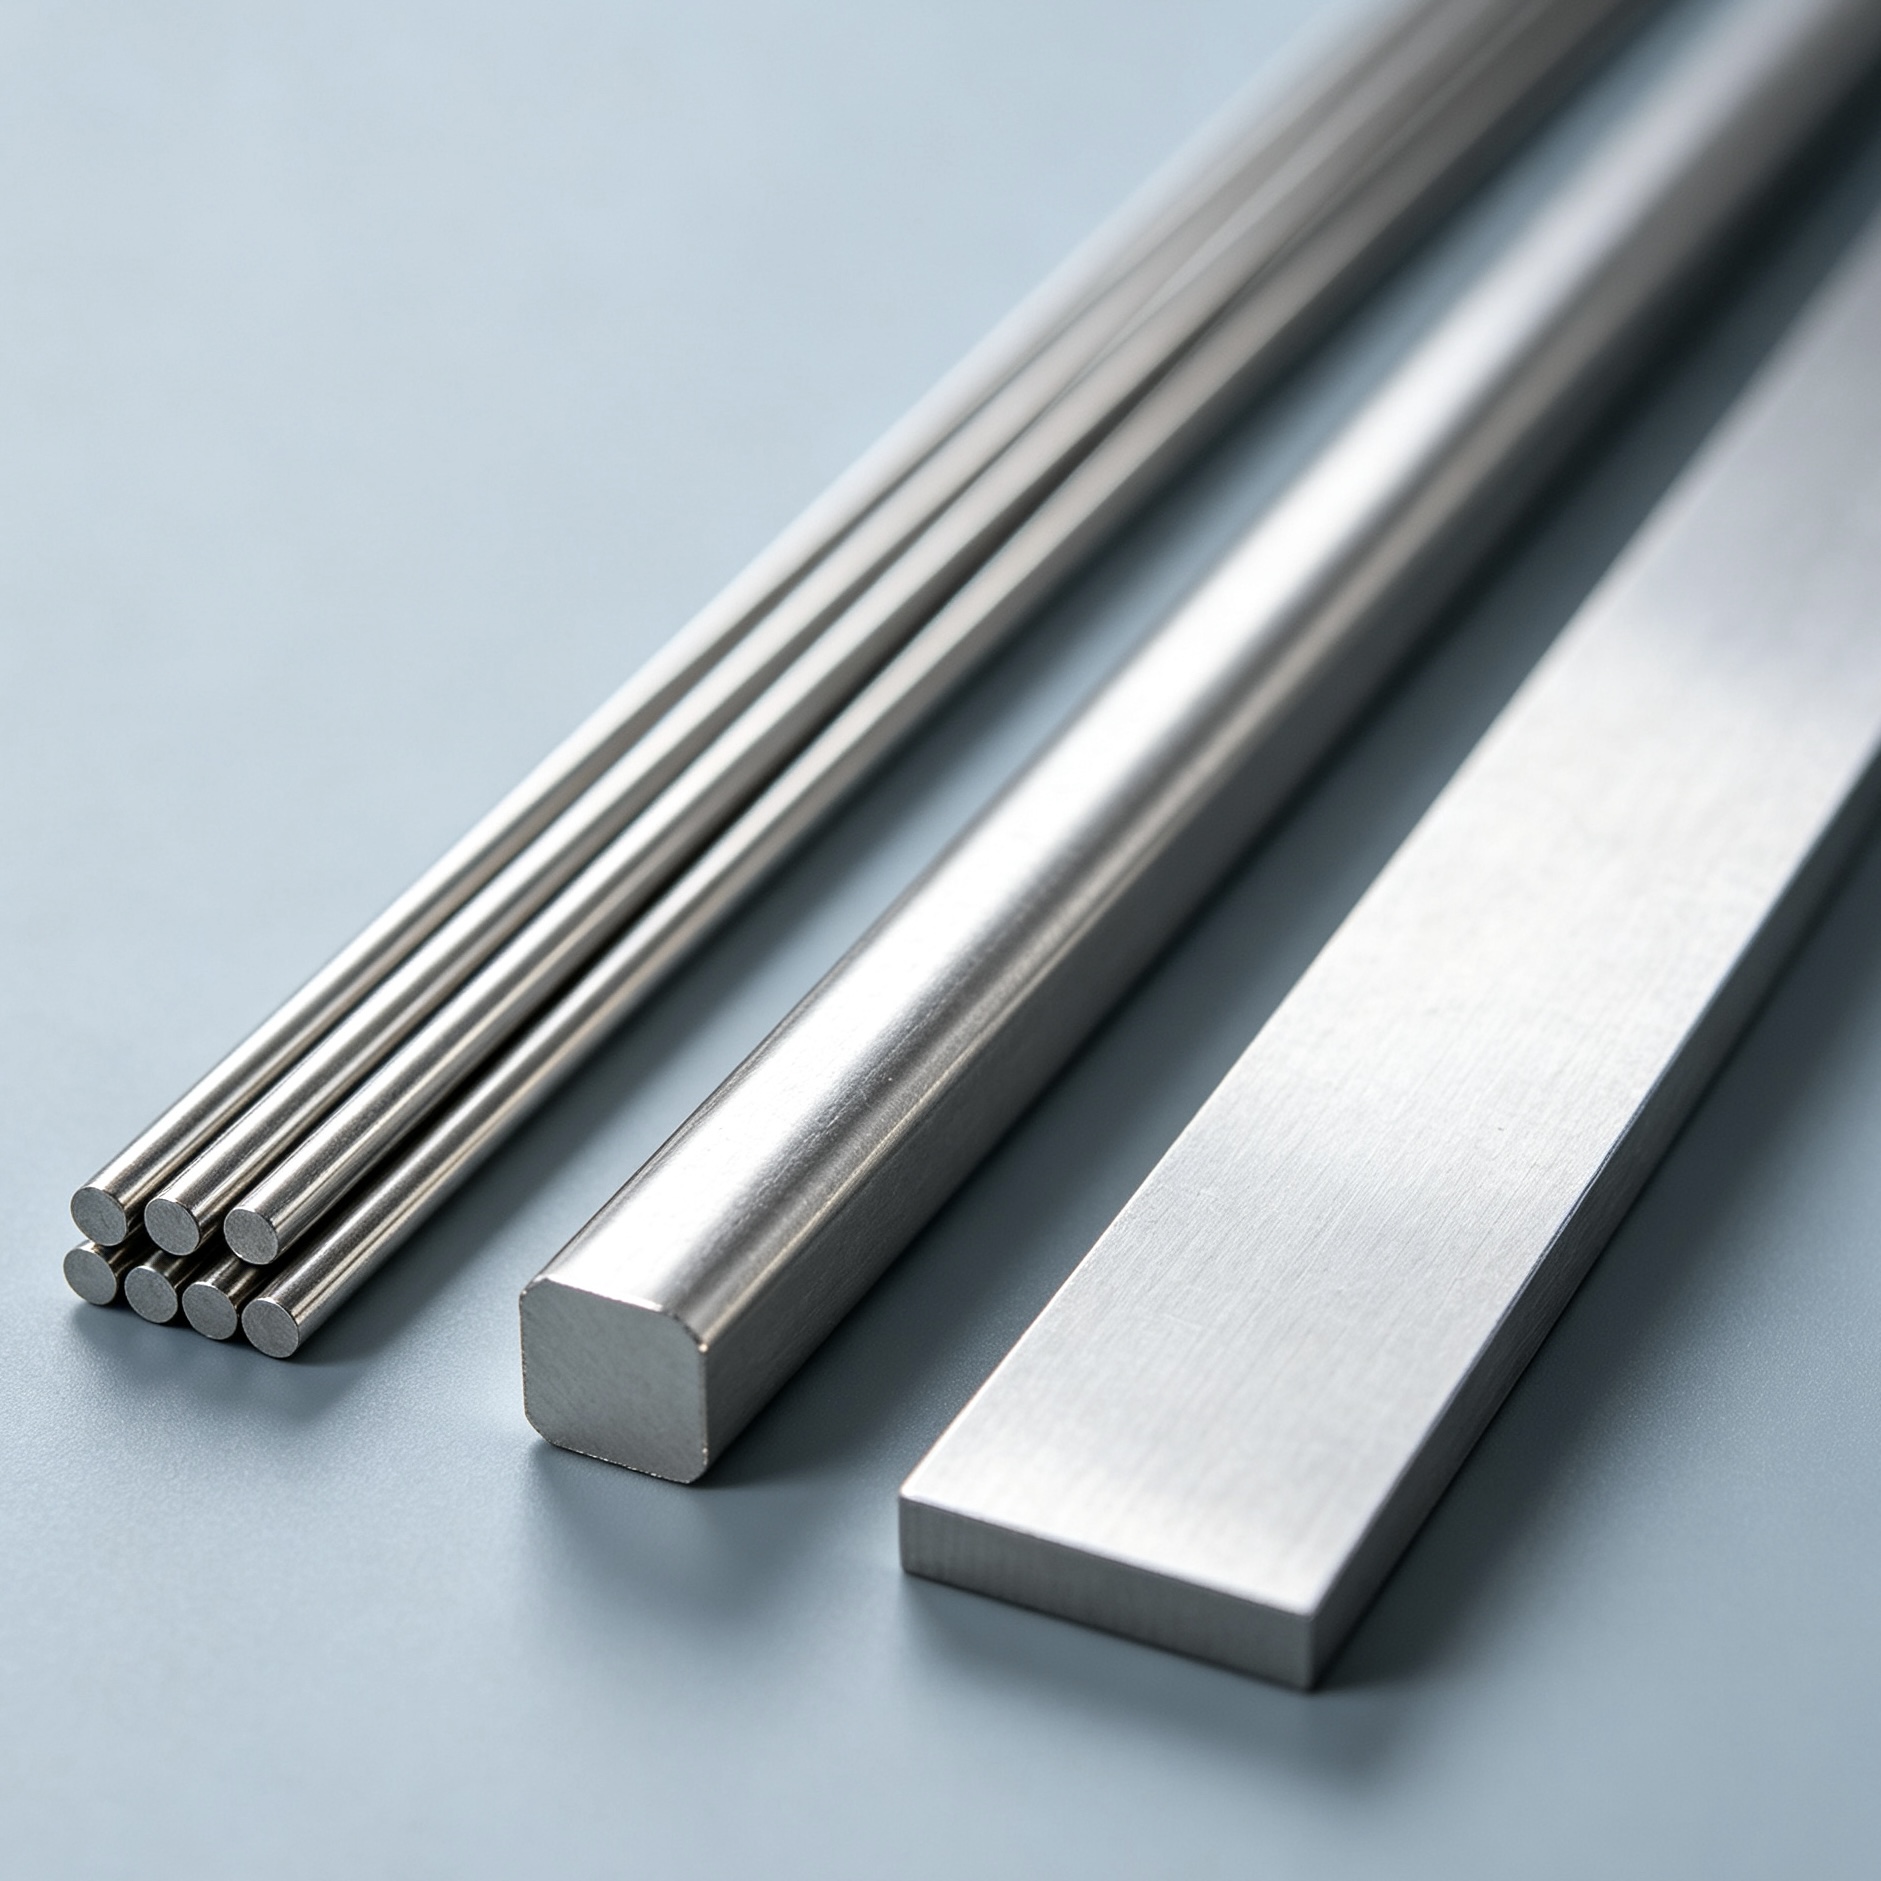
Die Querschnittsform des Materials beeinflusst, wie eine maschine zur Ausrichtung von Draht maschine das Werkstück führen, korrigieren und schneiden muss. Runddraht ist rotationssymmetrisch, während Vierkantdraht vier Seiten und empfindliche Ecken aufweist; Flachstahl hingegen besitzt ein Breiten-zu-Dick-Verhältnis, bei dem Biegen in Kantenlage und Verdrillung stärker ins Gewicht fallen. Daher reicht die Angabe der „Drahtstärke“ für profiliertes Material nicht aus. Vorab sind Querschnitt, Orientierung sowie die geforderte Endtoleranz zu klären.
1. Runddraht-Glättung
Runddraht ist im Allgemeinen der einfachste Querschnitt zum Führen, da seine Geometrie in jeder Drehrichtung identisch ist. Die Hauptaufgabe besteht darin, die Spulkrümmung zu beseitigen, ohne neue Wellen oder Oberflächenmarkierungen einzuführen. Wichtige Eingabeparameter sind Durchmesser, Werkstofffestigkeit, Spulenzustand, Oberflächenbeschaffenheit, gewünschte Endlänge sowie Geradheitsgenauigkeit. Typische Anwendungen umfassen Drahtgestelle, Gestelle, Körbe, Beschlagteile sowie Komponenten, die später gebogen oder geschweißt werden. 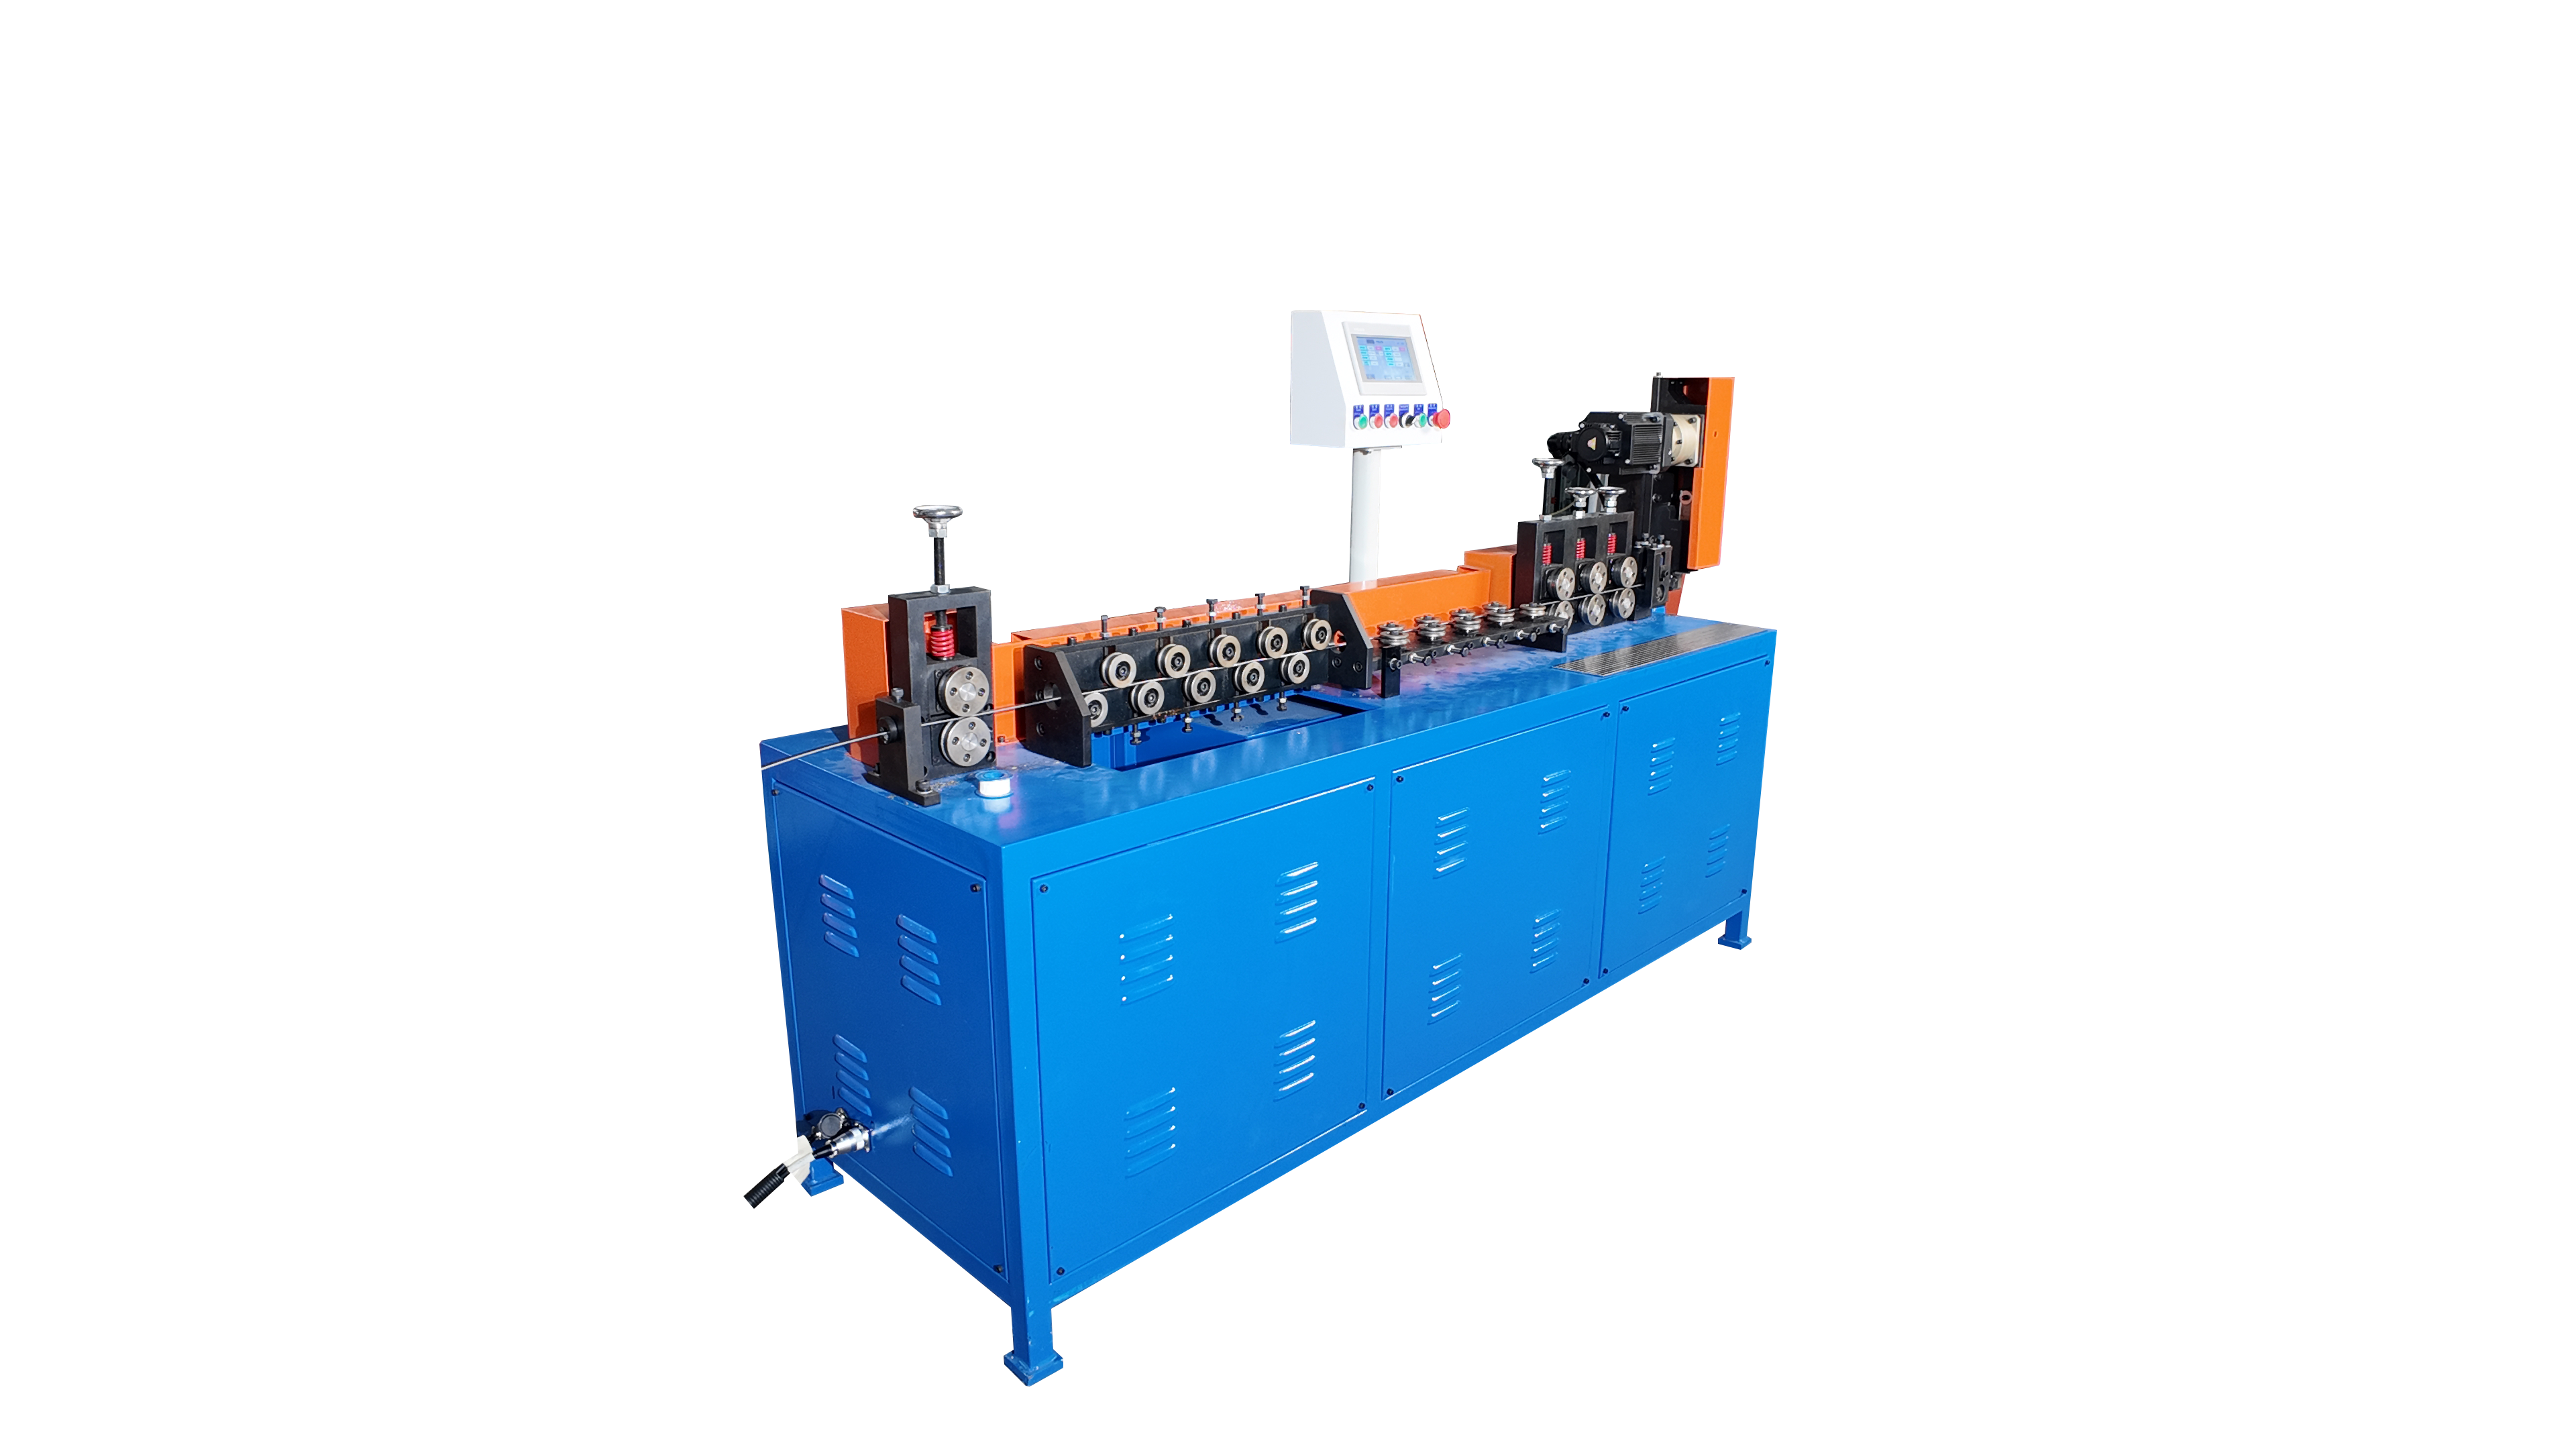
2. Glätten von quadratischem Draht
Arunddraht-Richtmaschine muss sowohl die Geradheit als auch die Drehung kontrollieren. Da das Material vier ebene Flächen und vier Kanten aufweist, muss der Draht mit stabiler Orientierung in das Korrektursystem eintreten. Zu hoher Druck kann die Flächen beschädigen oder die Kanten verletzen, während eine unzureichende Führung eine Verdrehung des Querschnitts und damit eine Verwindung über die gesamte fertige Länge zulässt. Für Präzisionsaufgaben sind nicht nur die Seitenabmessungen, sondern auch die zulässige Verwindung sowie der Zustand der Kanten anzugeben. 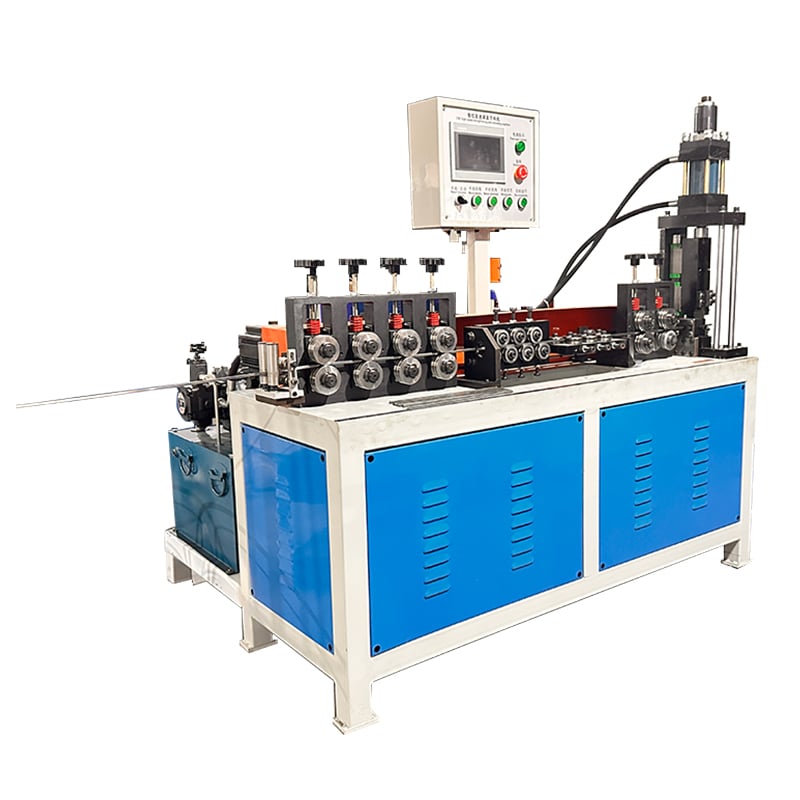
3. Glätten von Flachstahl
Flachstahl kann gleichzeitig mehrere verschiedene Fehler aufweisen: Durchbiegung entlang der breiten Fläche, Krümmung in Kantenrichtung, Verwindung und lokale Wellung. Breite und Dicke müssen daher getrennt angegeben werden. Ein maschine zum Richten und Schneiden von Flachstäben sollte das Material in den richtigen Ebenen stützen und ein Schneidverfahren verwenden, das für den Querschnitt und die Festigkeit geeignet ist. Die Maschine muss zudem ausreichend Arbeitsraum und Führung bieten, um ein Verdrehen des Bandes während des Zuführens zu verhindern. 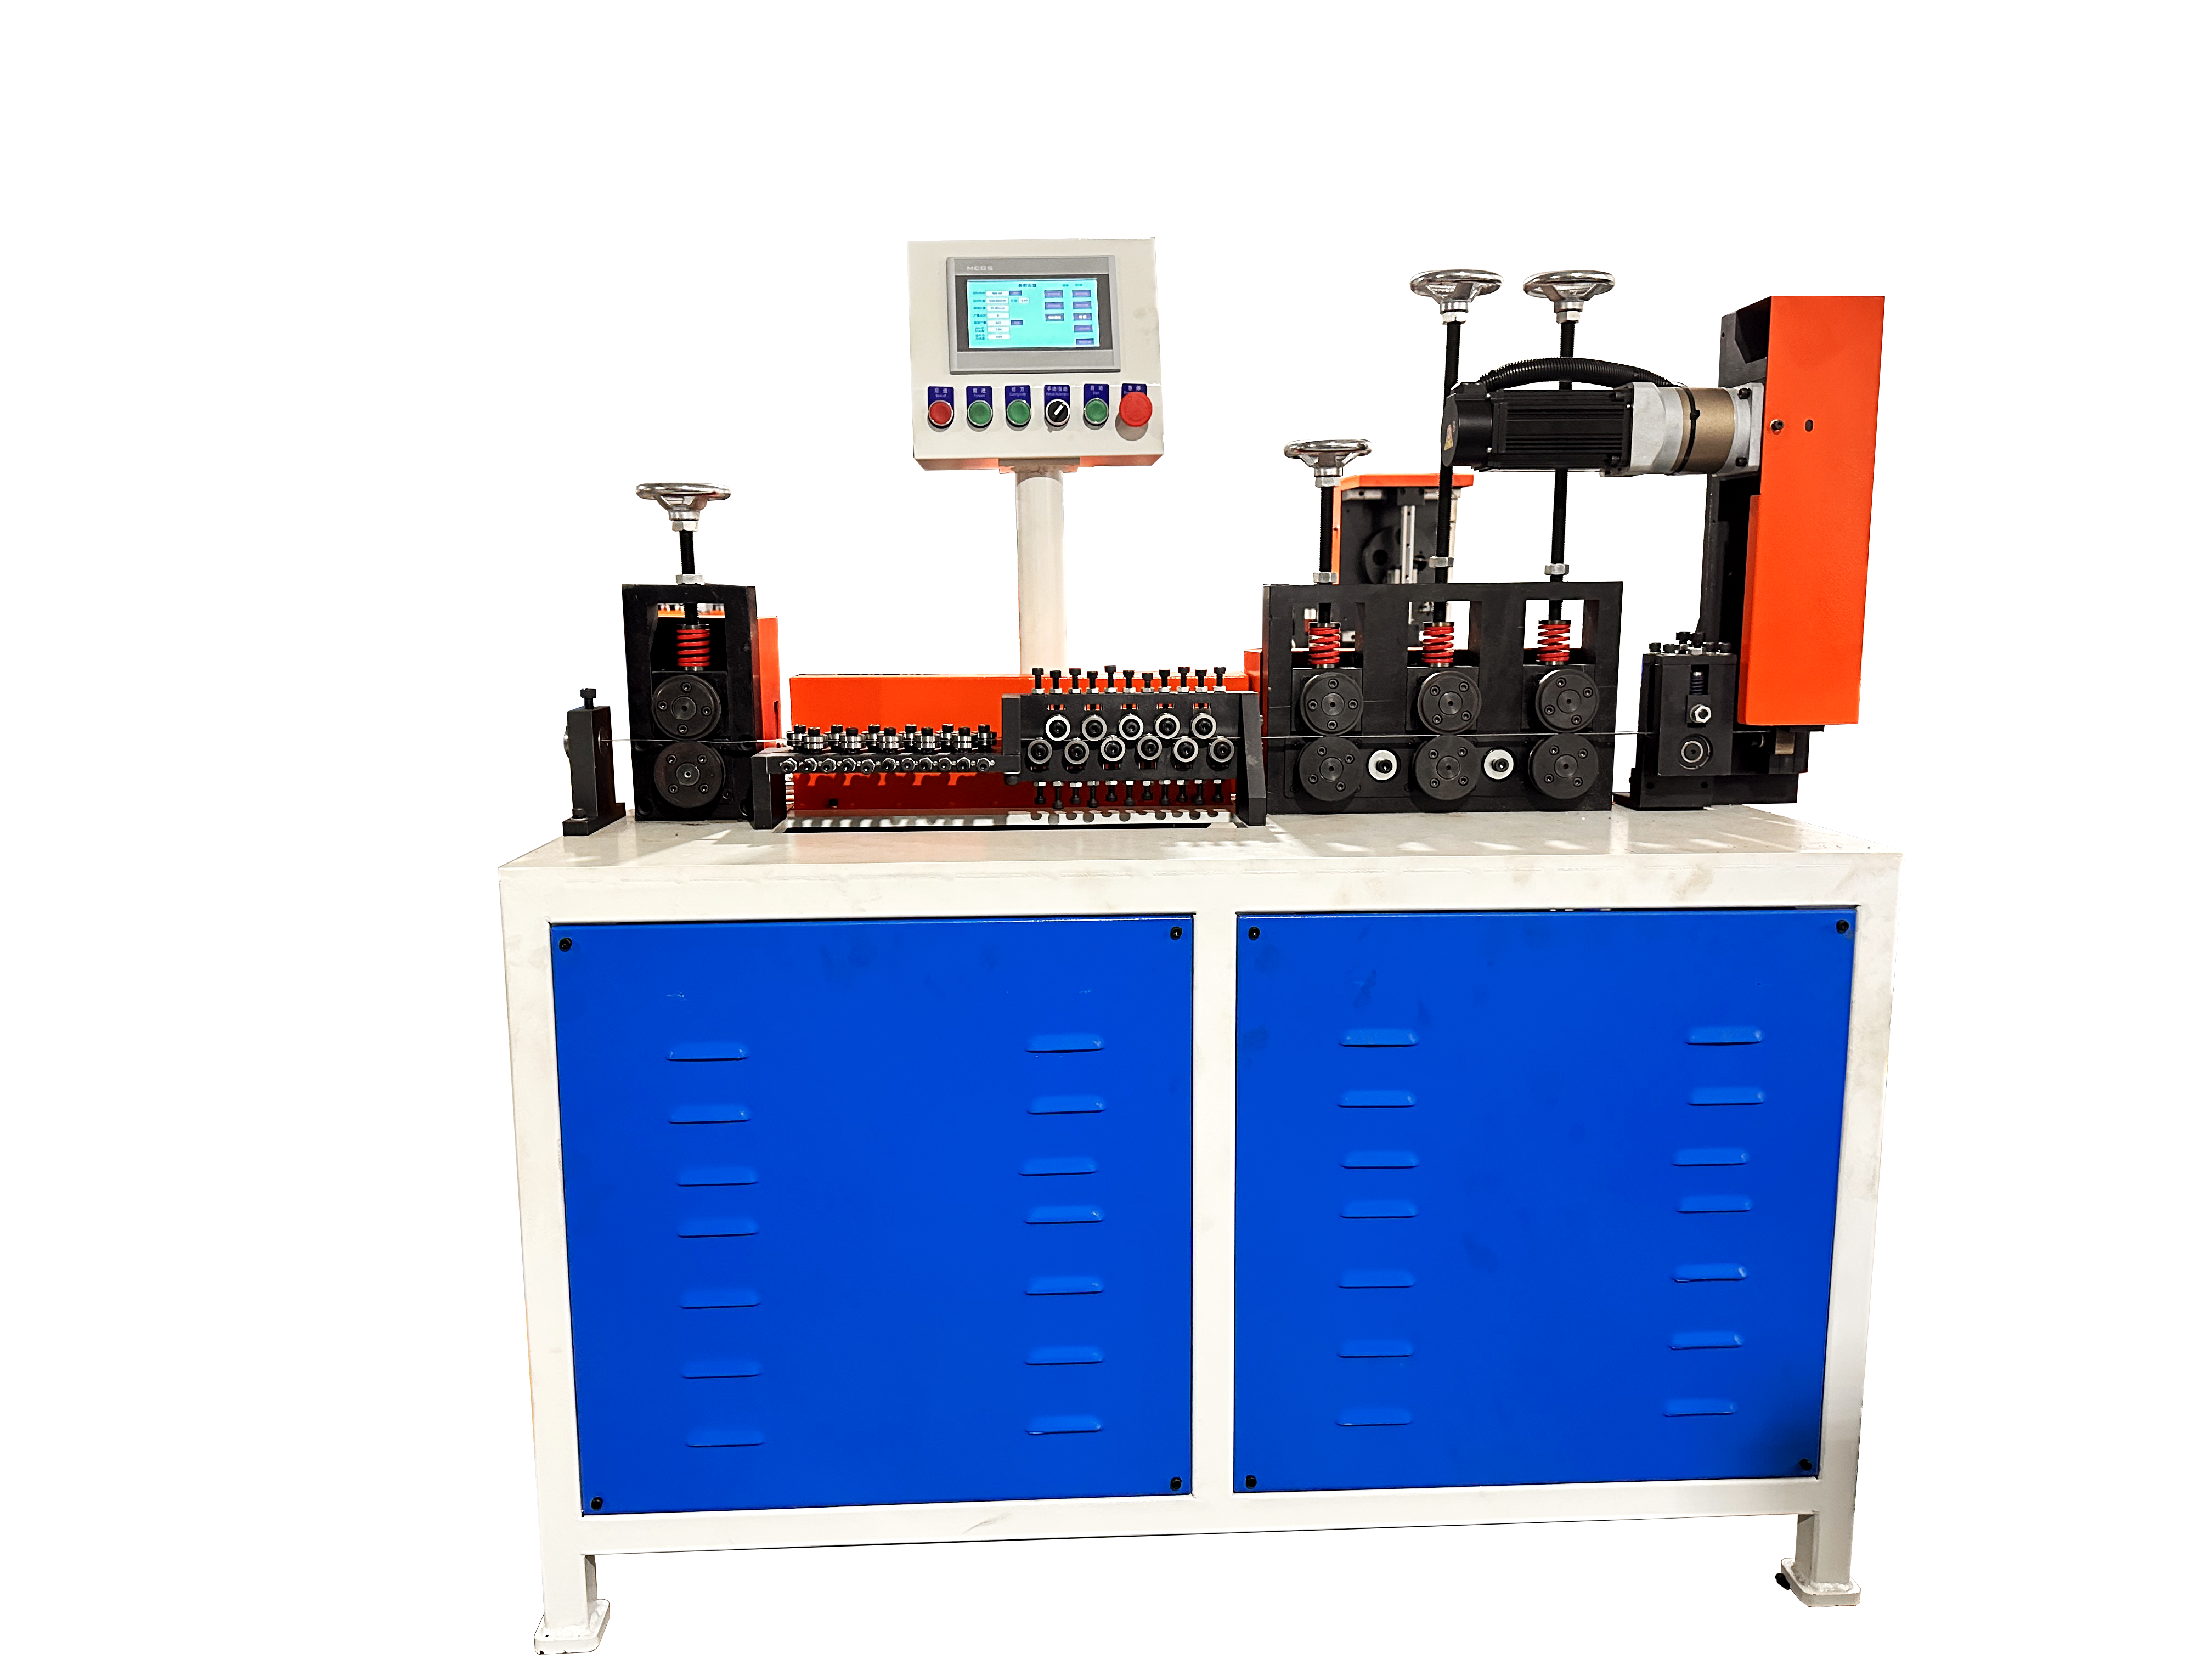
4. Rollenkontakt und Maschinenstruktur
Unterschiedliche Querschnitte erfordern unterschiedliche Kontaktstrategien. Runddraht kann mit herkömmlichen Rollenanordnungen aus mehreren Richtungen korrigiert werden. Vierkantdraht benötigt eine stabile Flächenkontaktierung und Orientierungssteuerung. Flachstahl erfordert häufig eine Korrektur in mehr als einer Ebene, da die breite und die schmale Richtung unterschiedliche Steifigkeit aufweisen. Profil, Abstand und Stützpunkte der Rollen sowie die Führungskonstruktion müssen daher speziell auf den jeweiligen Querschnitt abgestimmt werden und dürfen nicht als austauschbare Werkzeuge betrachtet werden.
5. Oberflächenbeschaffenheit und Beschichtungsanforderungen
Edelstahl-, verzinkter Draht, Kupfer, Aluminium und polierte Materialien können zusätzlichen Oberflächenschutz erfordern. Saubere Rollenoberflächen, glatte Führungen und kontrollierter Druck sind unerlässlich. Die Materialfestigkeit beeinflusst zudem die erforderliche Korrekturkraft; beispielsweise hochfester Stahldraht zum Geraderichten erfordert normalerweise eine andere Einstellung als weicher kohlenstoffarmer Draht mit derselben Nenngröße. Teilen Sie dem Lieferanten mit, falls sichtbare Rollenmarkierungen, Beschichtungsschäden oder Eckverformungen unzulässig sind.
6. Vergleichstabelle
Die nachstehende Tabelle fasst die wichtigsten Unterschiede zusammen, die vor der Maschinenauswahl berücksichtigt werden sollten.
Querschnitt |
Wesentliche Daten |
Häufige Mängel |
Maschinenfokus |
Typische Anwendungen |
Runder Draht |
Durchmesser, Festigkeit, Spulenzustand |
Restkurve, Wellen, Kratzer |
Mehrrichtungskorrektur und stabile Zuführung |
Rahmen, Gestelle, Hardware |
Quadratisches Draht |
Seitenlänge, Ausrichtung, Verdrehungstoleranz |
Verdrehung, Eckschäden, Flächenmarkierungen |
Ausrichtungssteuerung und Flächenschutz |
Gestellteile, Teile aus profiliertem Draht |
Flachstab |
Breite × Dicke, Toleranz an der Kante |
Krümmung, Seitverzug, Verdrillung, Welligkeit |
Mehr-Ebenen-Stützung und schnittgenaue Profilabstimmung |
Flachstahlrahmen, Halterungen, Gestelle |
7. Was zur Maschinenauswahl zu senden ist
Bei Runddraht die Durchmesserangabe; bei Vierkantdraht die Seitenlänge sowie die zulässige Verdrillung; bei Flachstahl die Breite und Dicke. Für alle drei Formen zusätzlich: Werkstoffgüte, Festigkeit (falls bekannt), Oberfläche oder Beschichtung, Zuführbedingung (Spule oder gerade Stäbe), fertige Länge, Toleranz, gewünschte Ausbringungsmenge sowie eine Konstruktionszeichnung oder ein Foto des Produkts. Diese Angaben sind weitaus aussagekräftiger als lediglich nach einer Maschine für „3-mm-Draht“ oder „8-mm-Stahl“ zu fragen.
Fazit
Beginnen Sie mit der Querschnitts- und Fertigteil-Toleranz und vergleichen Sie anschließend Geschwindigkeit, Automatisierung und Preis. Die richtige Maschinenauswahl fällt leichter, wenn der Lieferant das tatsächliche Material und das Produkt einsehen kann. Das Geradeziehmaschinen-Sortiment von Jinchun umfasst Lösungen für Runddraht, Vierkantdraht und Flachstab, sodass das Korrektur- und Schneidsystem optimal auf die konkrete Anwendung abgestimmt werden kann.