 EN


Uvod
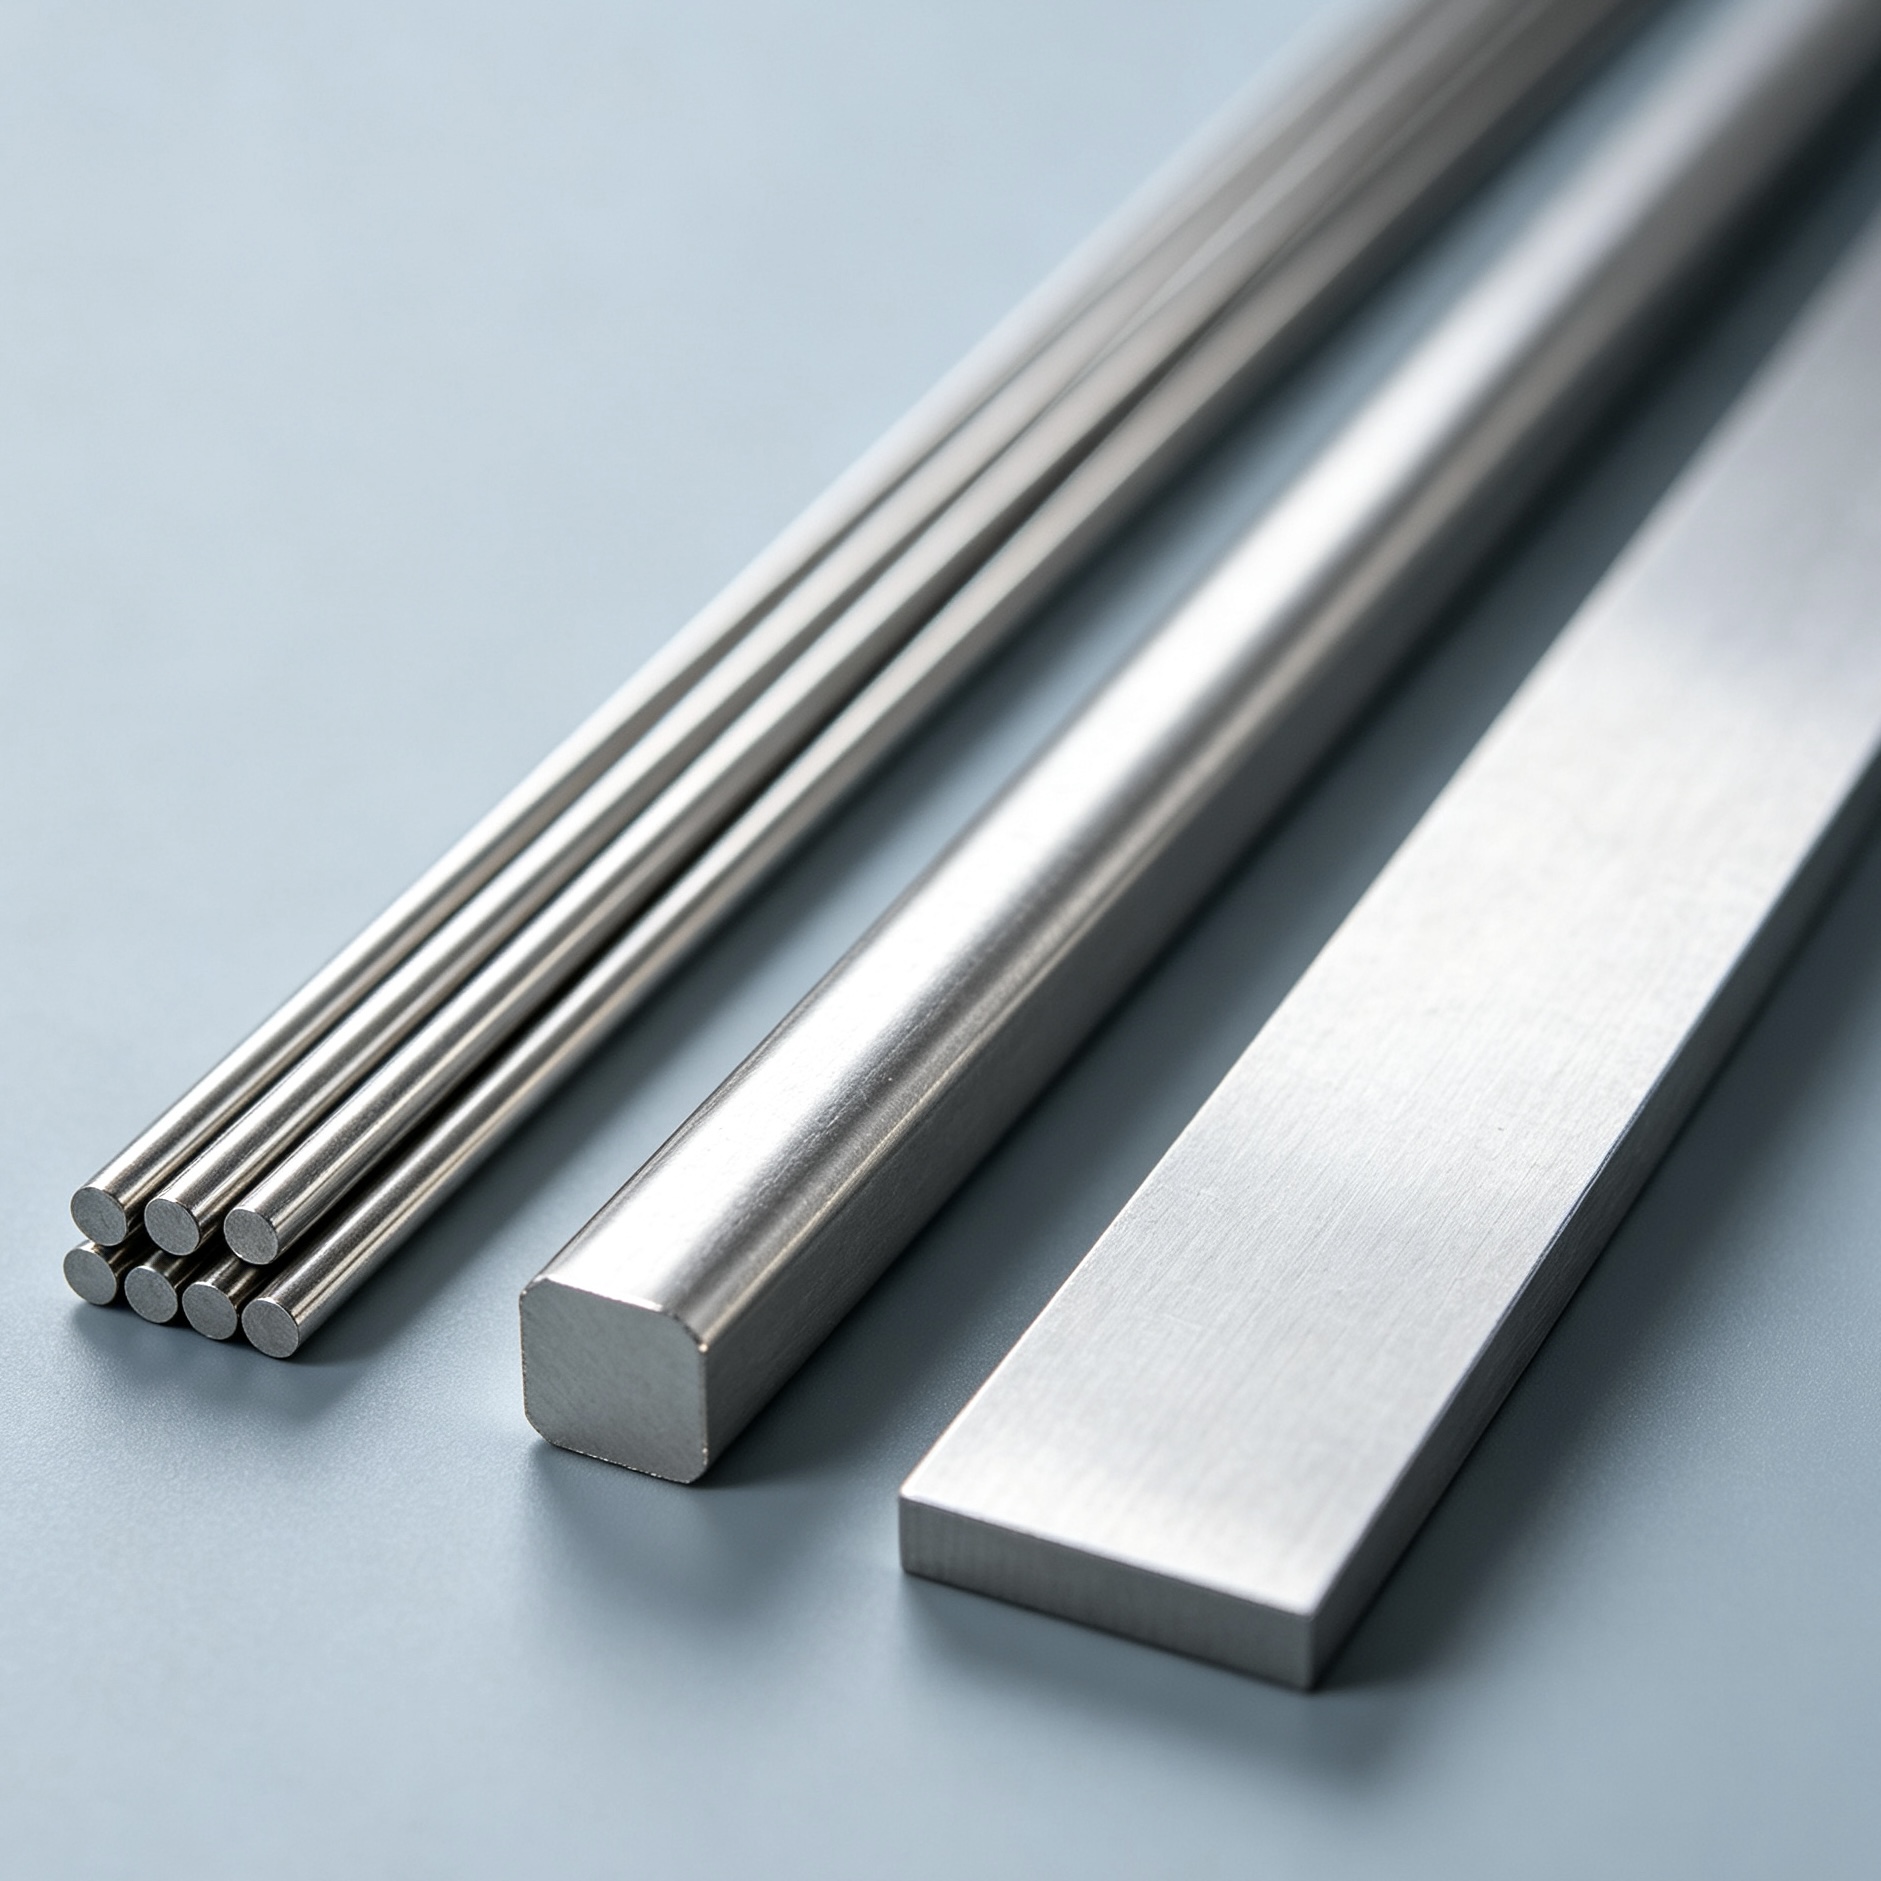
Prekočni presjek materijala mijenja način na koji se stroj za ravnanje žice U slučaju da je proizvodni dio podložan uzorku, mora se poduprijeti, ispraviti i rezati. Okrugla žica je rotativno simetrična, dok kvadratna žica ima četiri lica i ranjive uglove, a ravna šipka ima omjer širine i debljine koji čini ivično savijanje i savijanje važnijim. Stoga veličina žice nije dovoljna informacija za oblikovani materijal. U slučaju da se ne provodi ispitivanje, ispitni sustav mora se upotrijebiti za utvrđivanje vrijednosti.
1. za Izravljanje okrugle žice
Okrugla žica je obično najlakši prijelaz za vodenje jer je njena geometrija ista u svakom smjeru rotacije. Glavni izazov je uklanjanje zakrivljenosti zavojnice bez uvođenja novih valova ili površinskih oznaka. Važni ulazni materijali uključuju prečnik, čvrstoću materijala, stanje zavojnice, završnu površinu, završenu dužinu i ravnoću. Tipične primjene uključuju žičane okvirne konstrukcije, stojala, korpe, hardverske dijelove i komponente koji će se kasnije savijati ili zavarivati. 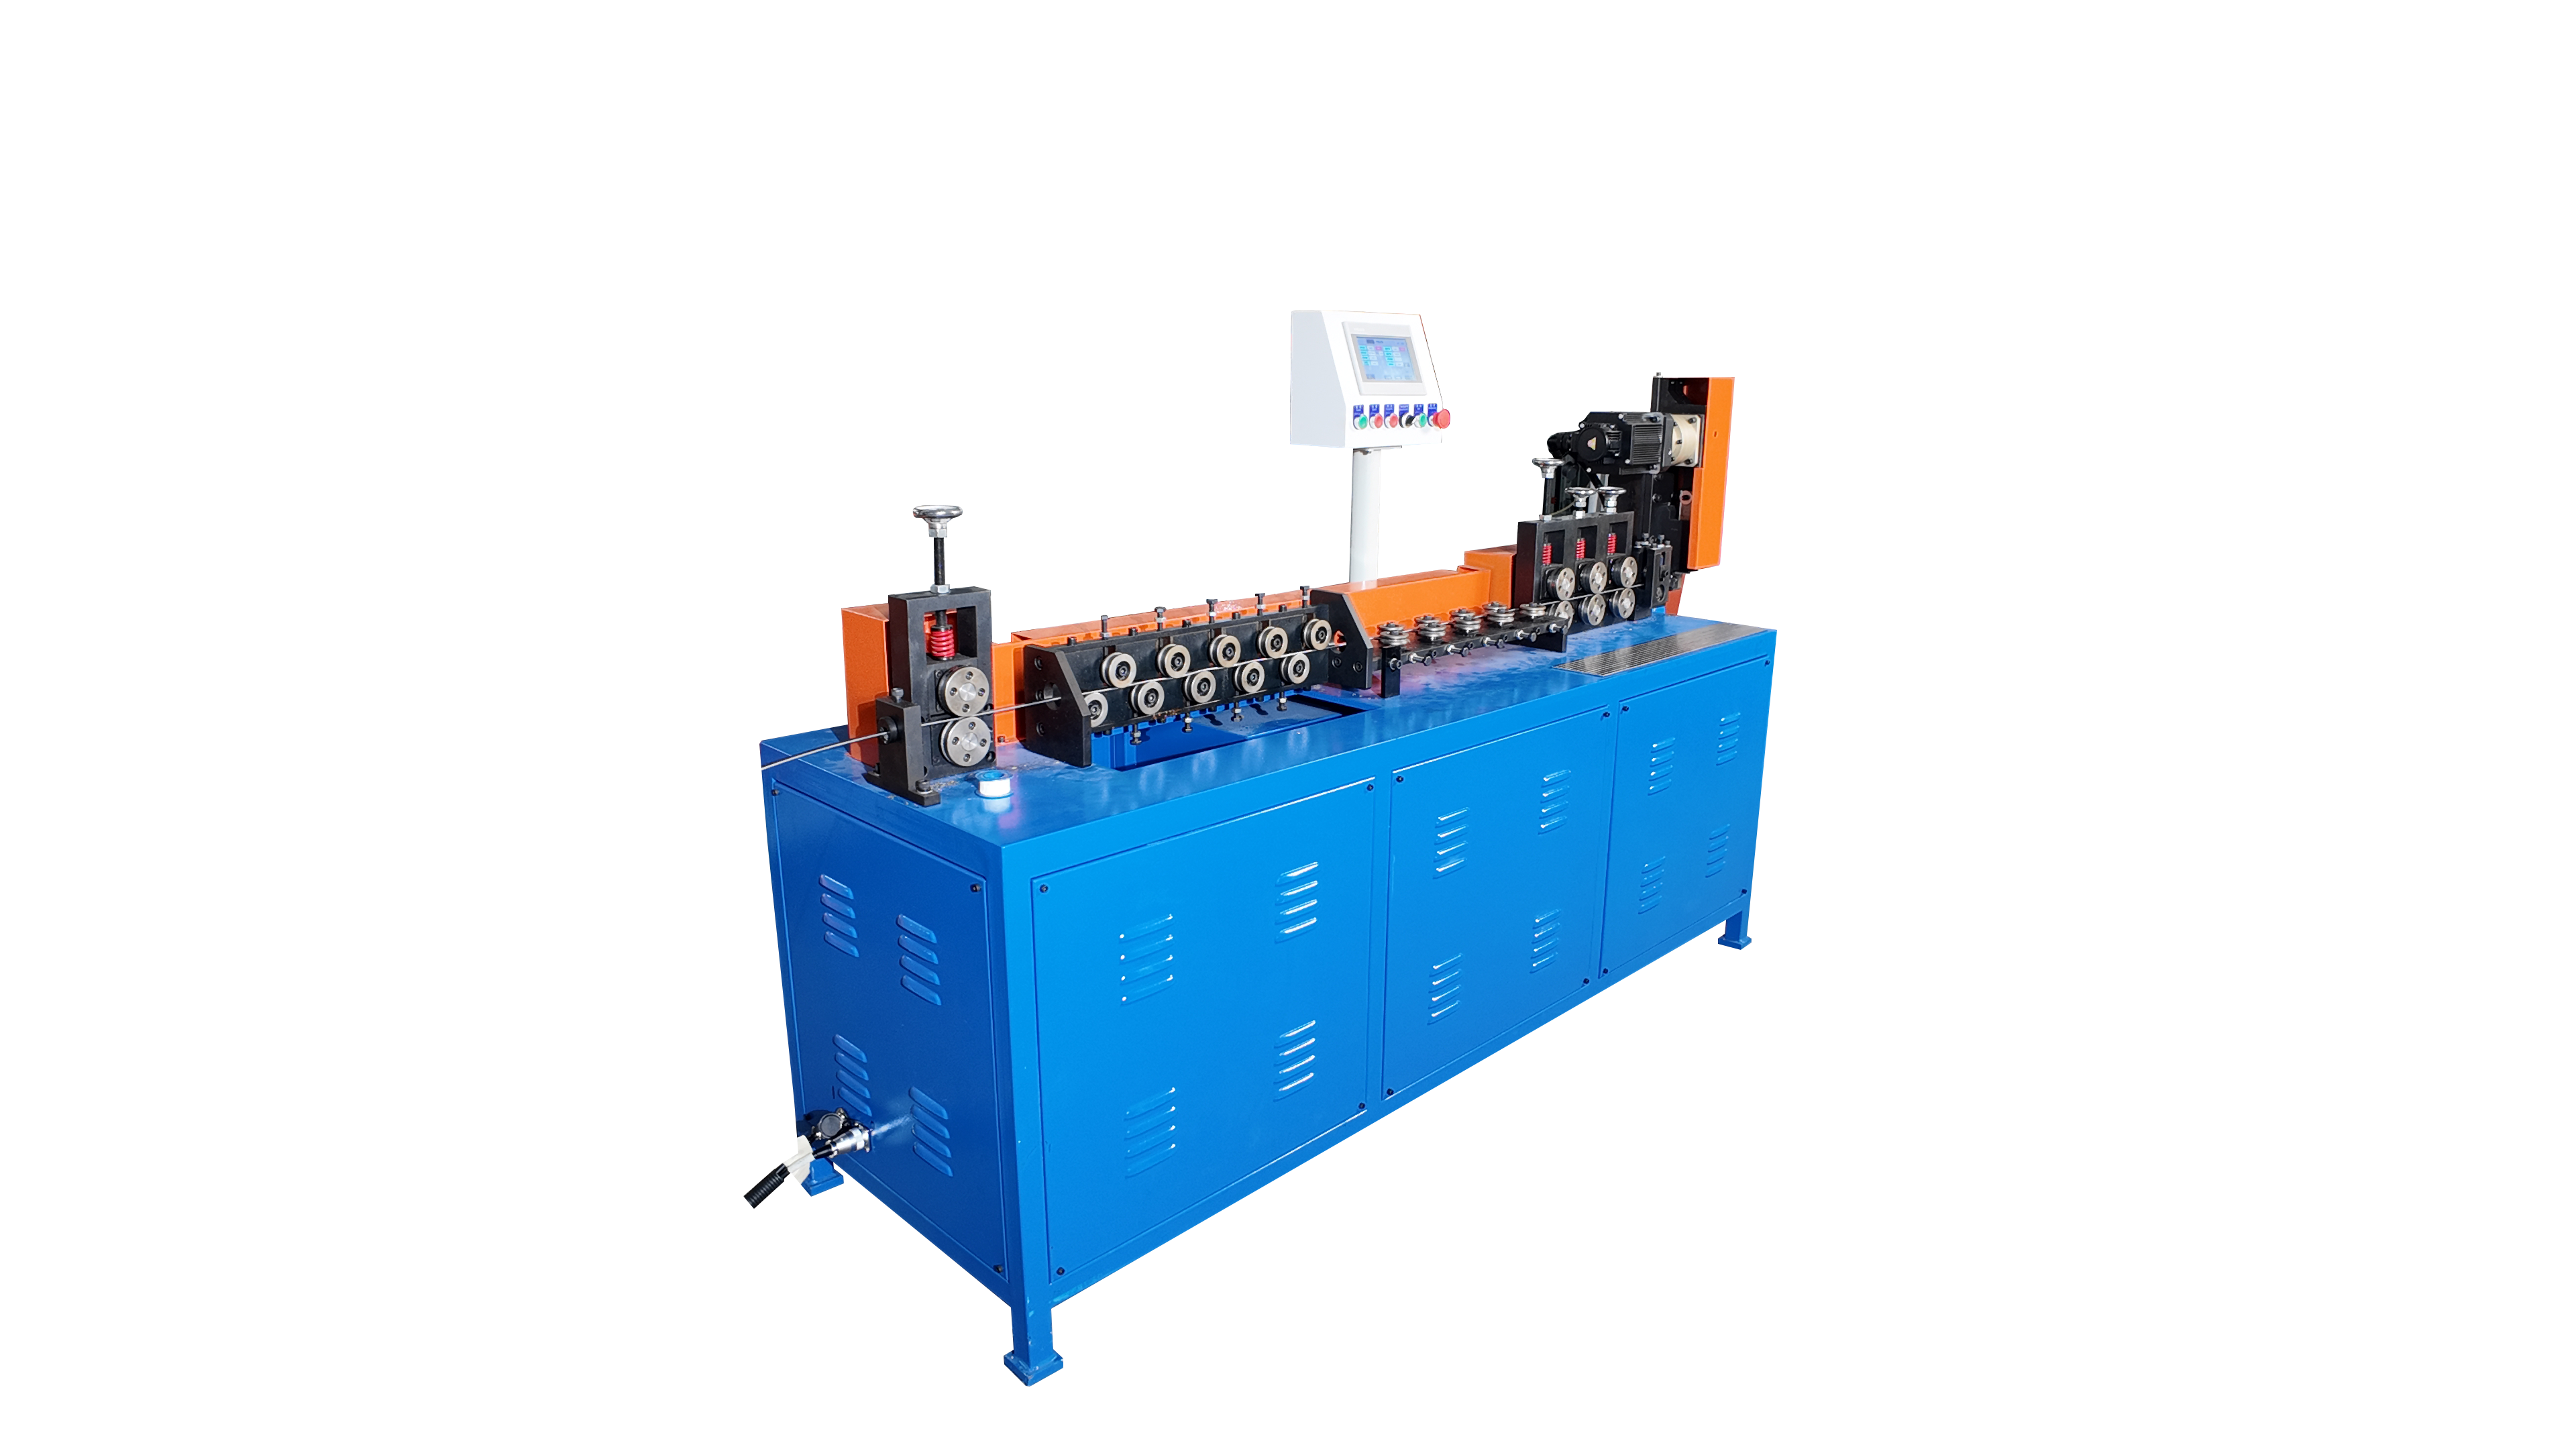
2. - Što? Izravljanje kvadratne žice
A. česticu za ravnanje žice mora kontrolirati i ravnoću i rotaciju. Zbog toga što materijal ima četiri ravne strane i četiri ugla, žica bi trebala ući u sustav korekcije s stabilnom orijentacijom. Prekomjerni pritisak može oštetiti strane ili oštetiti rubove, dok loše vodenje može dopustiti da se dio okreće i stvori zakrčenje duž završene dužine. Za precizne radove treba definirati ne samo bočne dimenzije, već i dopuštene torzije i uglove. 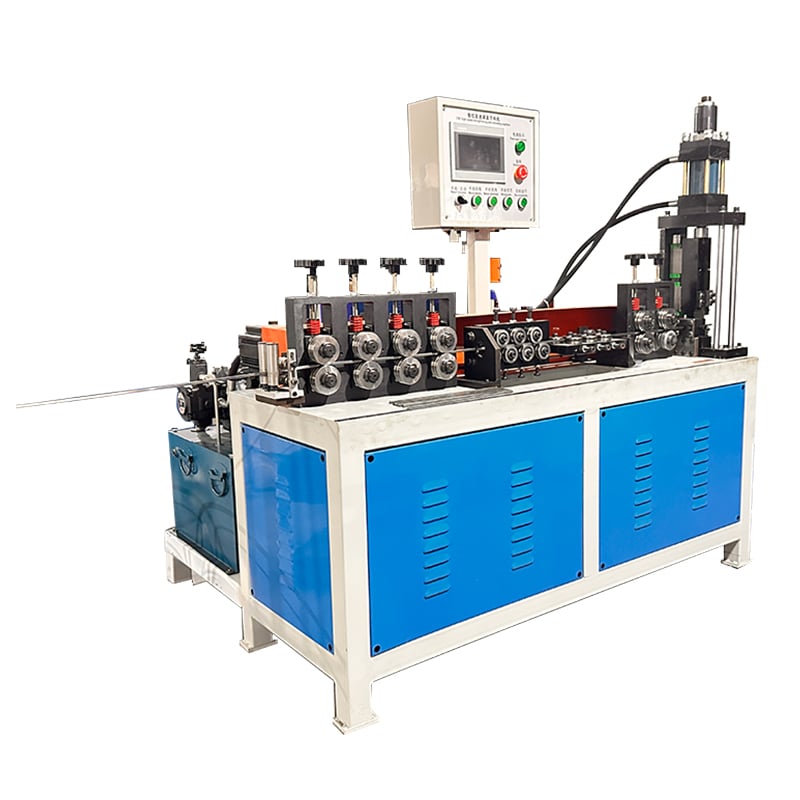
3. Slijedi sljedeće: Izravno ravnanje ravnih šipki
Ravno čestice može pokazati nekoliko različitih defekta u isto vrijeme: nagib duž široke strane, ivično zakrivljenost, okret i lokalne valovitosti. U slučaju da je to potrebno, u skladu s člankom 6. stavkom 1. A. stroj za ispravljanje i rezanje ravne šipke U slučaju da se ne može primijeniti određena metoda, materijal se mora držati u ispravnim ravnicama i koristiti metodu rezanja koja odgovara rezoluciji i čvrstoći. Uređaj mora također osigurati dovoljno radnog prostora i vodstva kako bi se spriječilo okretanje trake tijekom hranjenja. 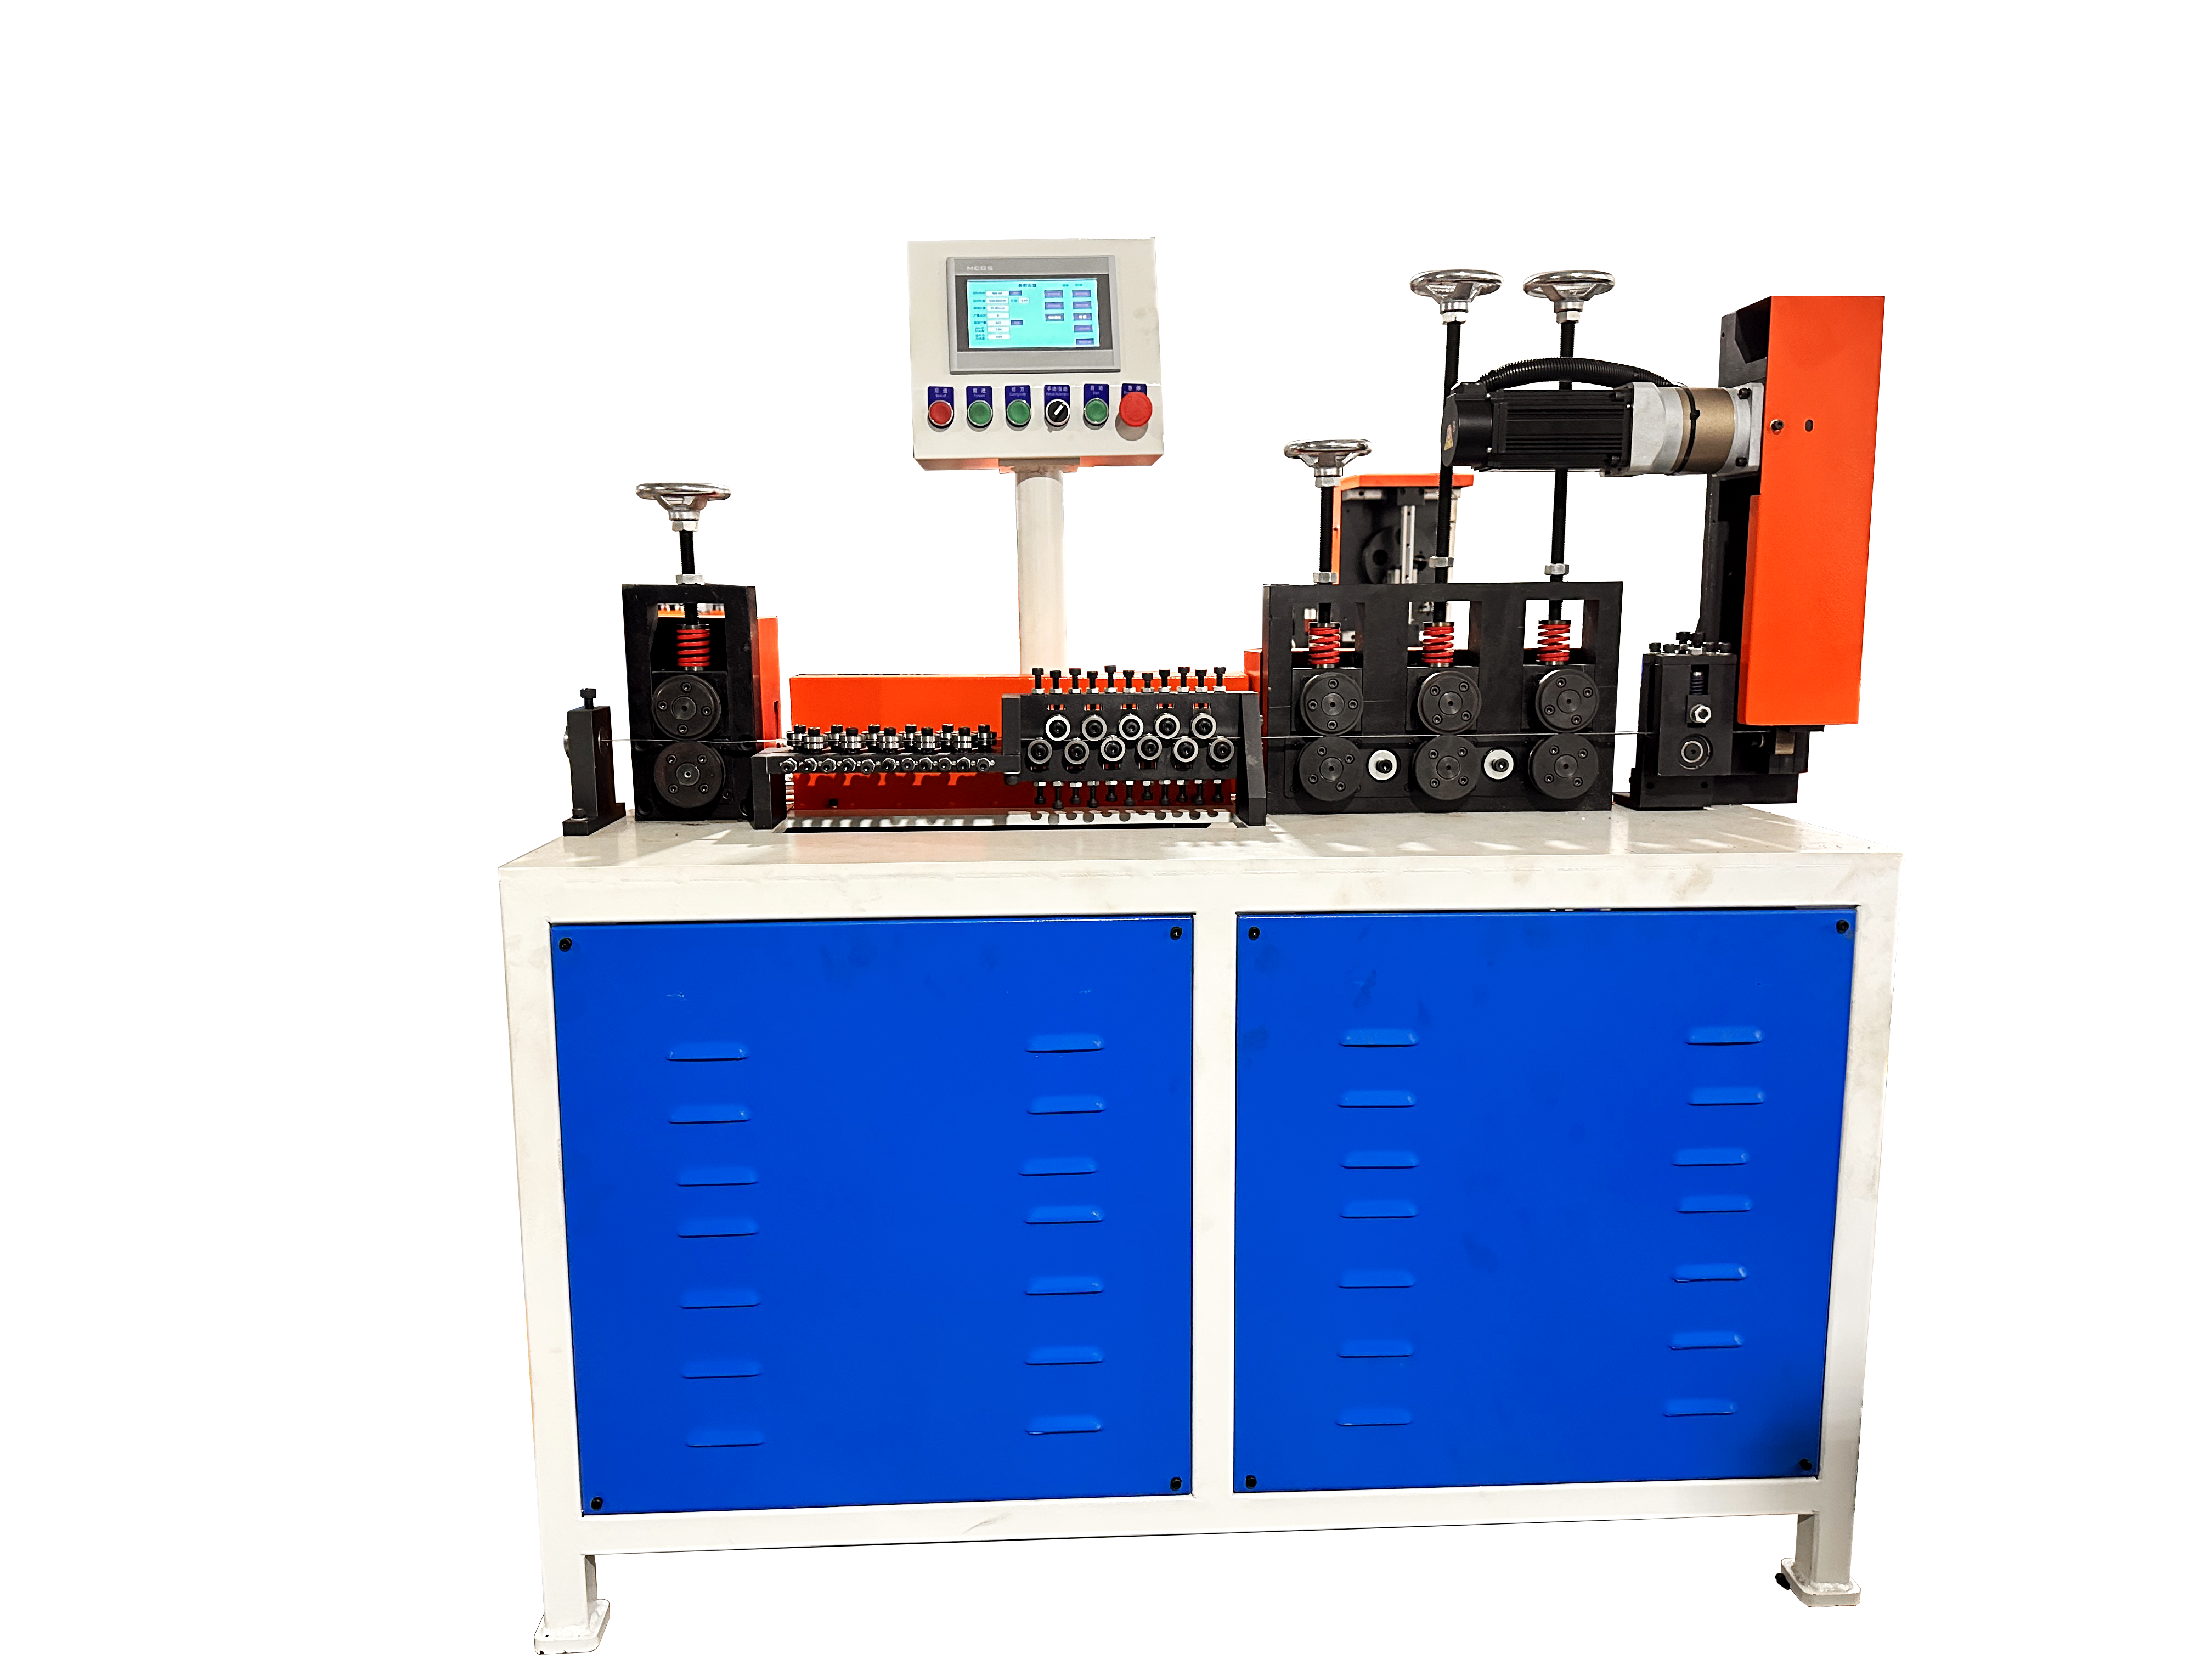
4. - Što? Kontaktni valjci i struktura stroja
Različiti poprečni presjek zahtijevaju različite strategije kontakta. Okrugla žica može se popraviti iz više smjerova konvencionalnim uređenjem valjaka. Kvadratna žica treba stabilan kontakt lica i kontrolu orijentacije. Ravno čestice često zahtijevaju korekciju u više od jedne ravni jer široka i uska smjernica imaju različitu krutost. Profil valjaka, razmak između valjaka, točke podrške i dizajn vodnika stoga bi trebali biti usklađeni s stvarnim dijelom, a ne tretirani kao zamjenjivi alat.
- Pet. U skladu s člankom 6. stavkom 2.
U slučaju da je proizvod iz nehrđajućeg čelika, galvanizirane žice, bakra, aluminija ili poliranog materijala potreban dodatni zaštitni materijal. Čiste površine valjaka, glatke vodnike i kontrolirani pritisak su od suštinske važnosti. Snaga materijala također mijenja koliko je potrebna korekcijska sila; na primjer, Izravljanje žice od visoko ugljikovog čelika U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije iz obnovljivih izvora za proizvodnju električne energije u Uniji, proizvođač mora upotrijebiti: Ako je to moguće, potrebno je osigurati da se ne pojavljuju vidljivi tragovi valjaka, oštećenja premaza ili deformacije ugla.
6. - Što? Udaljenost između
U sljedećoj tablici su sažete glavne razlike koje treba uzeti u obzir prije izbora stroja.
Presjek |
Ključni podaci |
Uobičajeni nedostaci |
Strojno usmjerenost |
Tipične primjene |
Krugla žica |
Promen, čvrstoća, stanje zavojnice |
Ostali krivulja, valovi, ogrebotine |
Korekcija u više smjerova i stabilno hranjenje |
S druge vrste |
Četvorna žica |
U slučaju da je to potrebno, mora se utvrditi da je to potrebno za ispitivanje. |
Izokret, oštećenje ugla, tragovi lica |
Kontrola orijentacije i zaštita lica |
S druge konstrukcije |
Ravnih traku |
U slučaju da je to potrebno, za svaki proizvod koji je pod uvjetom da se upotrijebi u skladu s člankom 6. stavkom 1. |
Nagib, bočni savijanje, okretanje, valovanje |
S druge konstrukcije |
S druge konstrukcije od čelika |
- Sedam. Što poslati za izbor stroja
Za okruglu žicu navesti prečnik. Za kvadratnu žicu, navesti dužinu strane i dopušteni preokret. Za ravnu šipku navesti i širinu i debljinu. Za sve tri, također pošaljite razinu materijala, čvrstoću ako je poznata, površinu ili premaz, stanje hranjenja zavijanjem ili ravnom šipkom, završenu dužinu, toleranciju, ciljanu snagu i crtež proizvoda ili fotografiju uzorka. Ova informacija je korisnija nego da se pita za stroj koji se temelji samo na žicu od 3 mm ili čeliku od 8 mm.
Odluka Komisije
Počnite s tolerancijom poprečnog presjeka i gotovog dijela, a zatim usporedite brzinu, automatizaciju i cijenu. Pravi izbor stroja lakši je kada dobavljač može vidjeti stvarni materijal i proizvod. Jinchun-ova linija strojeva za ravnanje uključuje rješenja za okruglu žicu, kvadratnu žicu i ravnu šipku, što omogućuje prilagođavanje sustava za korekciju i rezanje stvarnoj primjeni.