 EN


Introducere
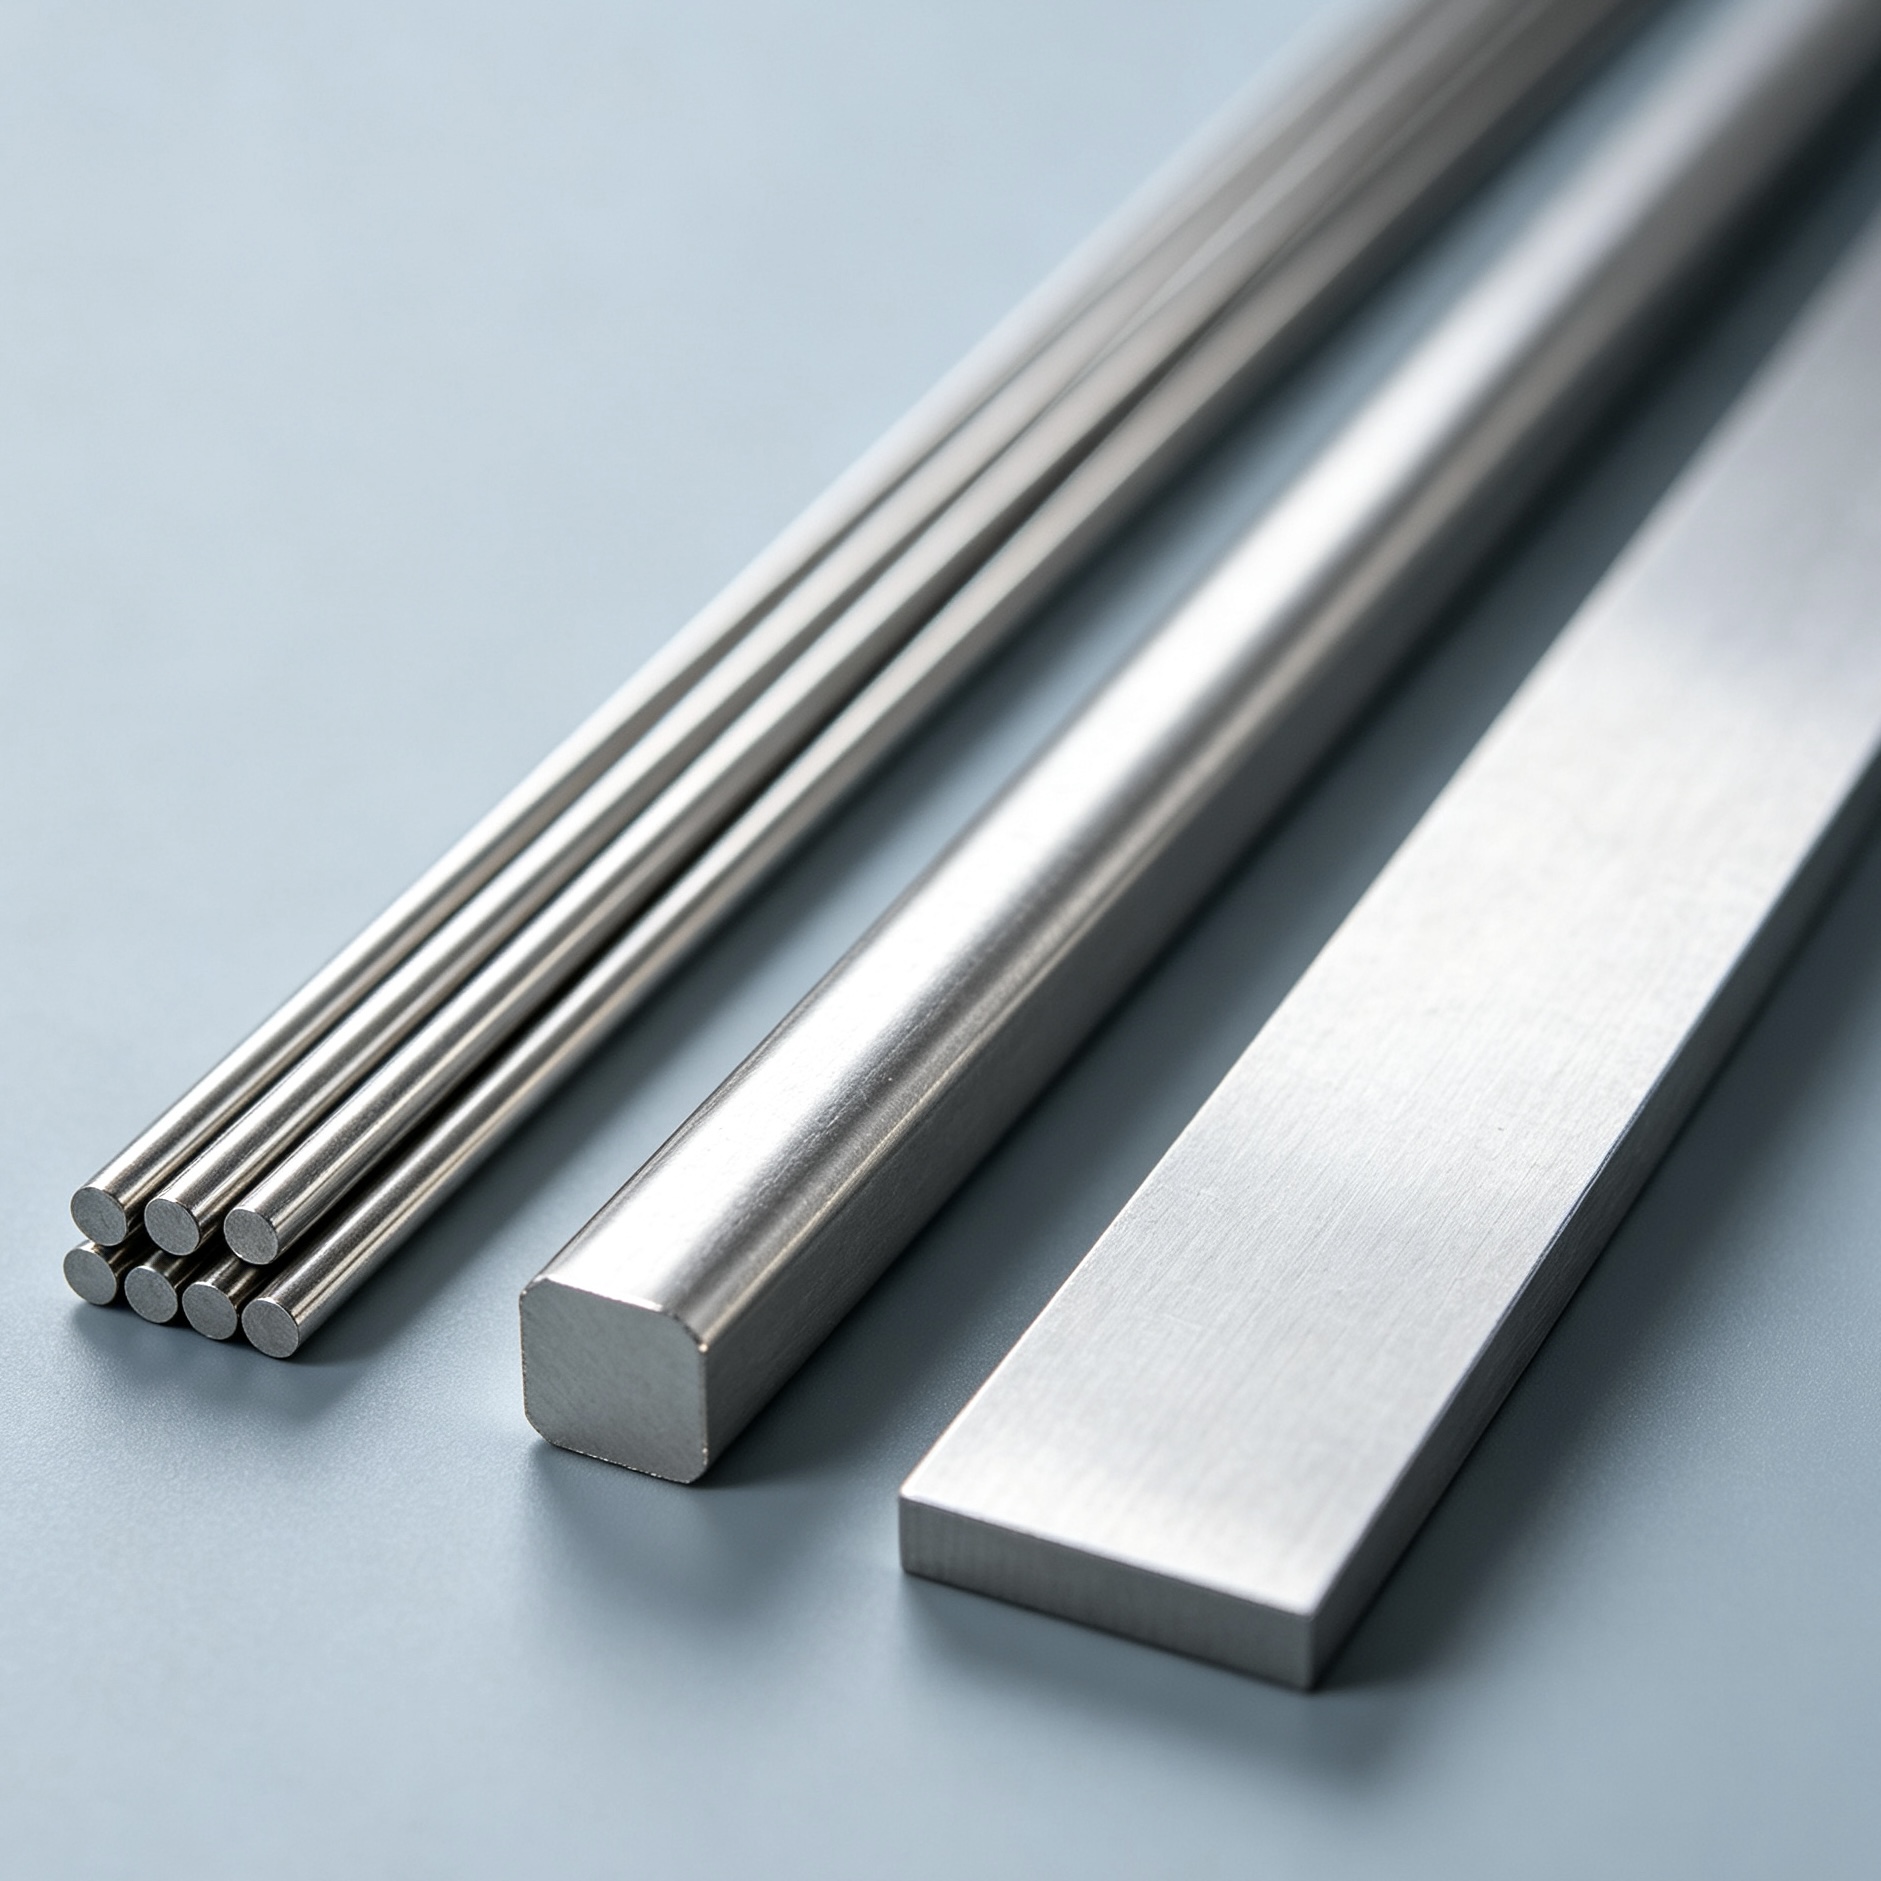
Secțiunea transversală a materialului modifică modul în care o mașina de îndreptat sârma mașină trebuie să susțină, să corecteze și să taie semifabricatul. Sârma rotundă este simetrică în rotație, în timp ce sârma pătrată are patru fețe și colțuri vulnerabile, iar bara plană are un raport lățime/grosime care face mai importantă îndoirea pe muchie și răsucirea. Prin urmare, „dimensiunea sârmei” nu este o informație suficientă pentru materialele profilate. Secțiunea transversală, orientarea și toleranța finală trebuie confirmate în primul rând.
1. Întărirea sârmei rotunde
Sârma rotundă este, în general, cea mai ușor de ghidat dintre secțiunile transversale, deoarece geometria sa este identică în orice direcție de rotație. Principalul provocare constă în eliminarea curbării din bobină fără a introduce unde noi sau urme pe suprafață. Parametrii importanți de intrare includ diametrul, rezistența materialului, starea bobinei, finisajul suprafeței, lungimea finală și rectitudinea. Aplicațiile tipice includ cadre din sârmă, rafturi, coșuri, piese de fixare și componente care vor fi ulterior îndoite sau sudate. 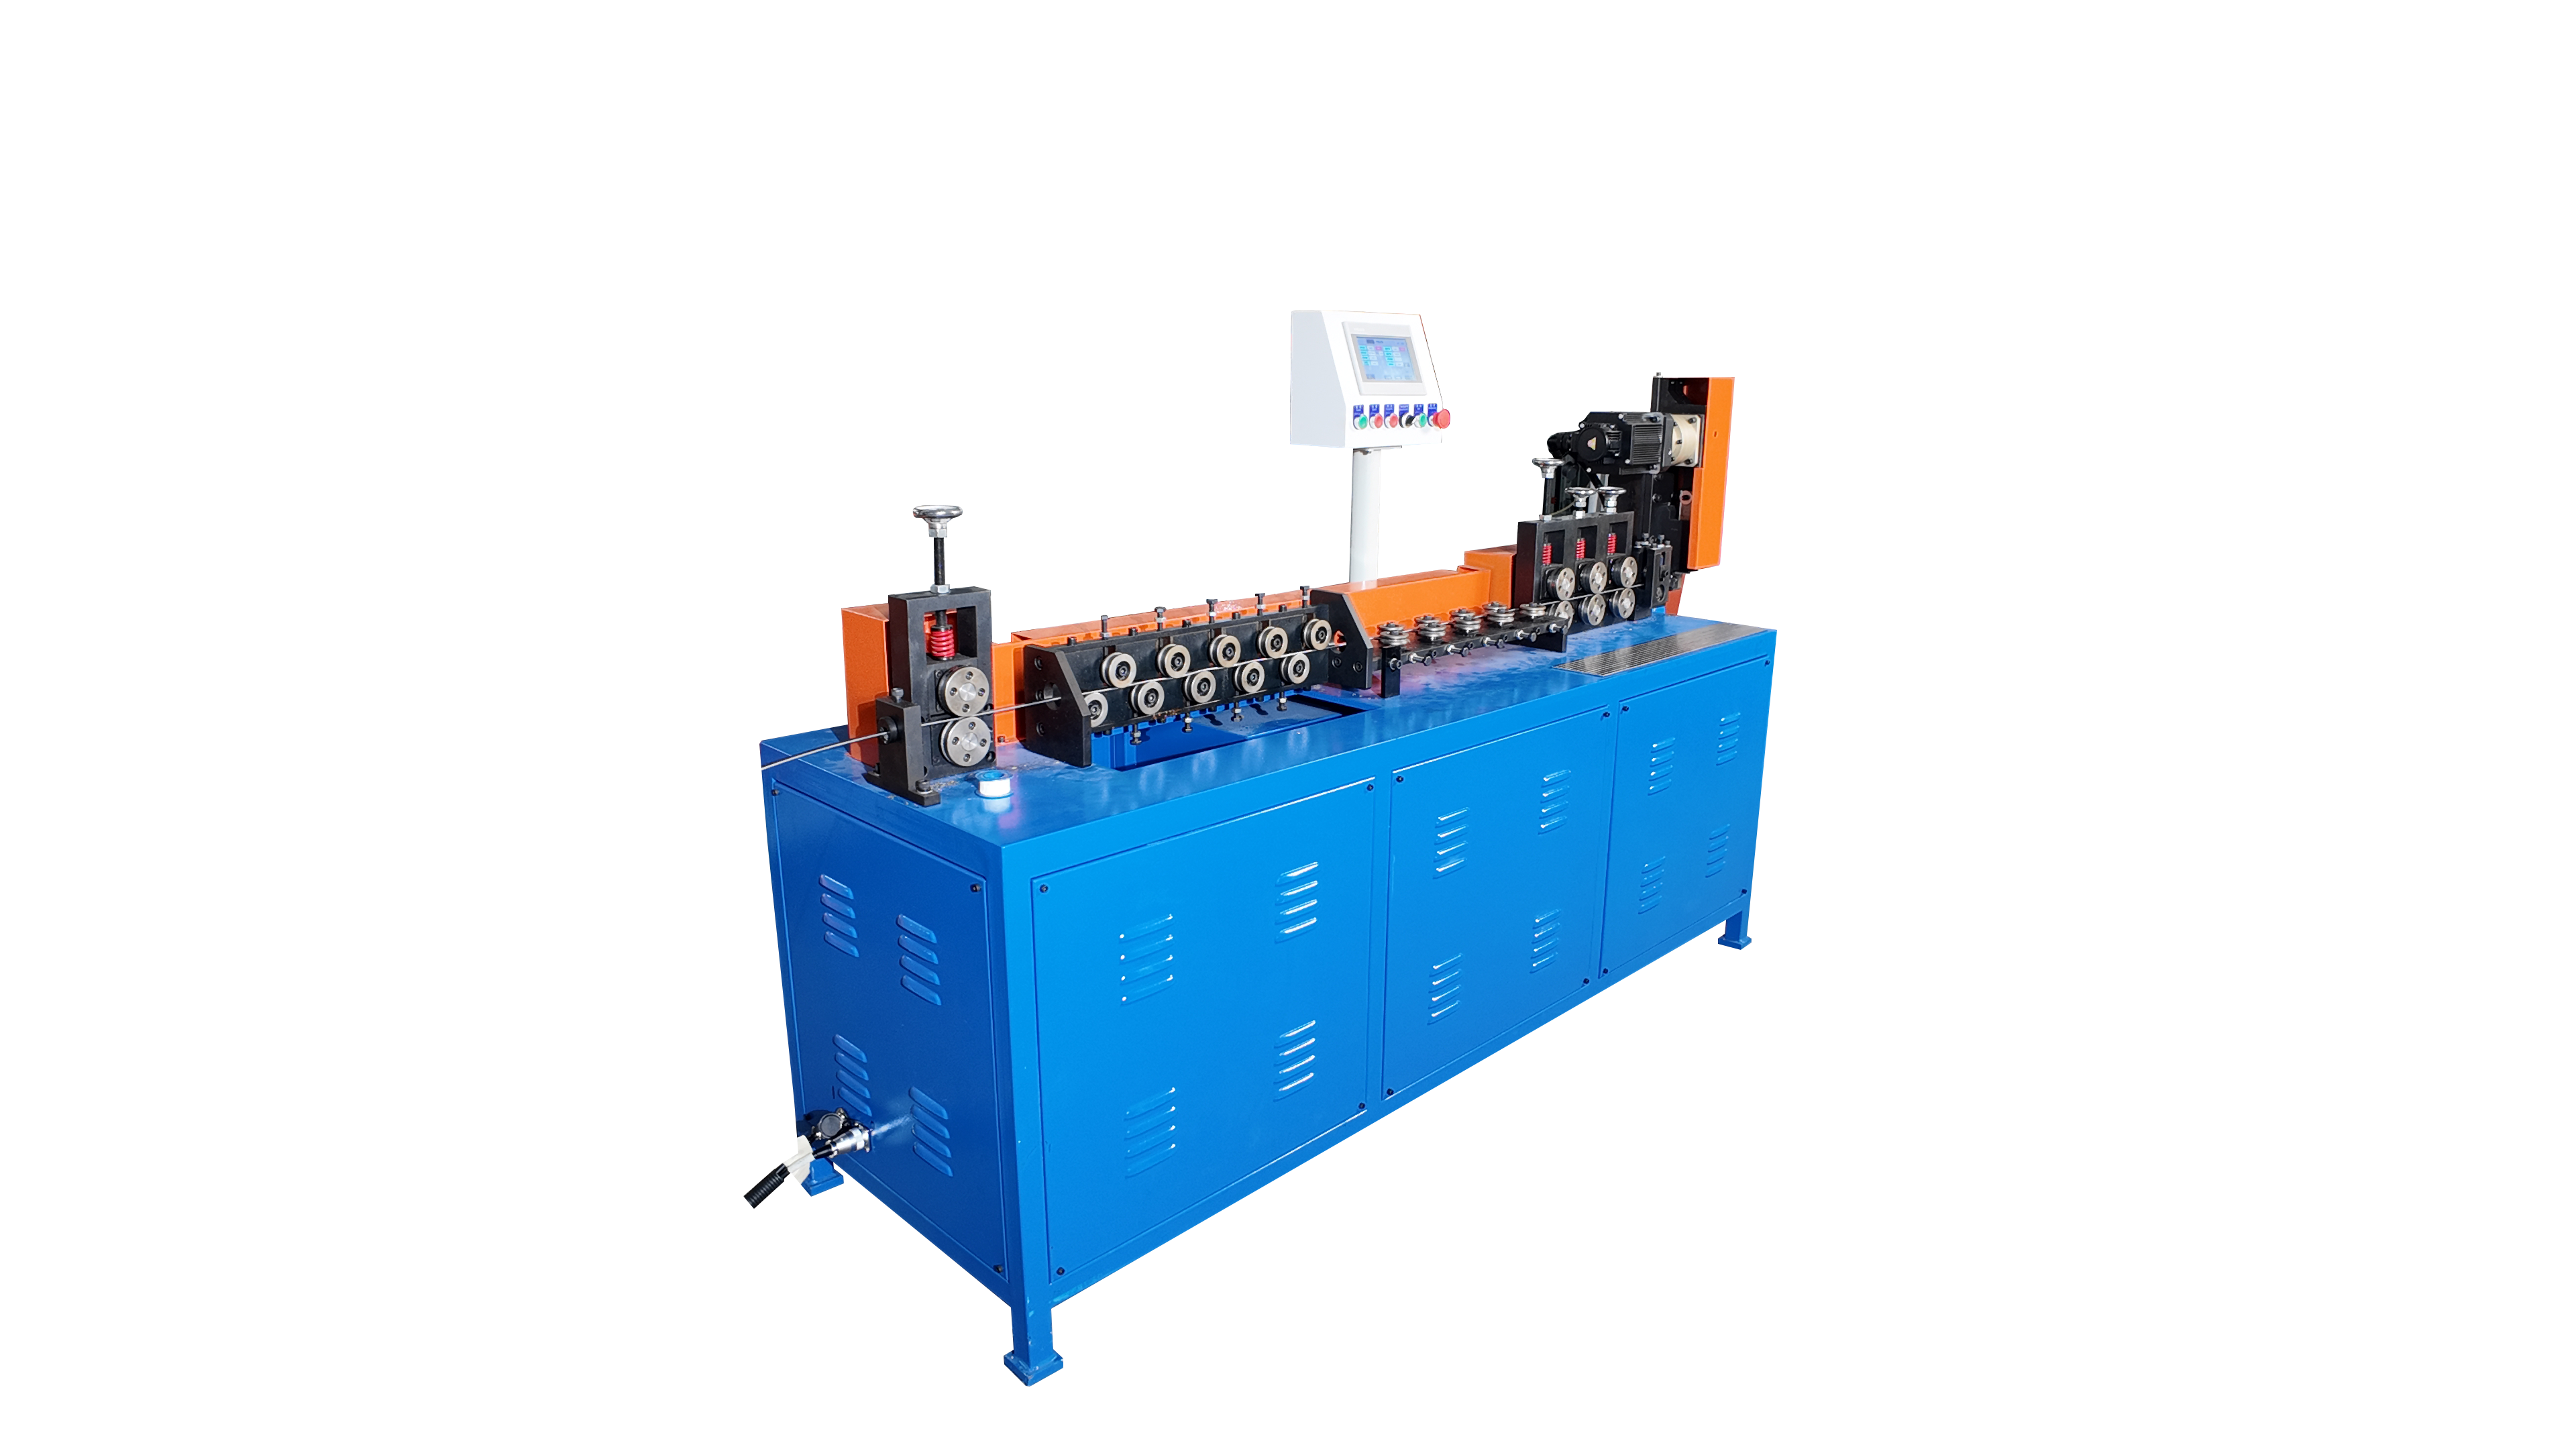
2. Îndreptarea sârmei pătrate
Aîndreptător de sârmă pătrată trebuie să se controleze atât rectitudinea, cât și rotația. Deoarece materialul are patru fețe plane și patru colțuri, sârma trebuie să intre în sistemul de corecție cu o orientare stabilă. O presiune excesivă poate lăsa urme pe fețe sau poate deteriora marginile, iar ghidarea necorespunzătoare poate permite rotirea secțiunii și poate genera torsiune de-a lungul întregii lungimi finite. Pentru lucrările de precizie, trebuie să se specifice nu doar dimensiunea laterală, ci și torsiunea admisibilă, precum și starea colțurilor. 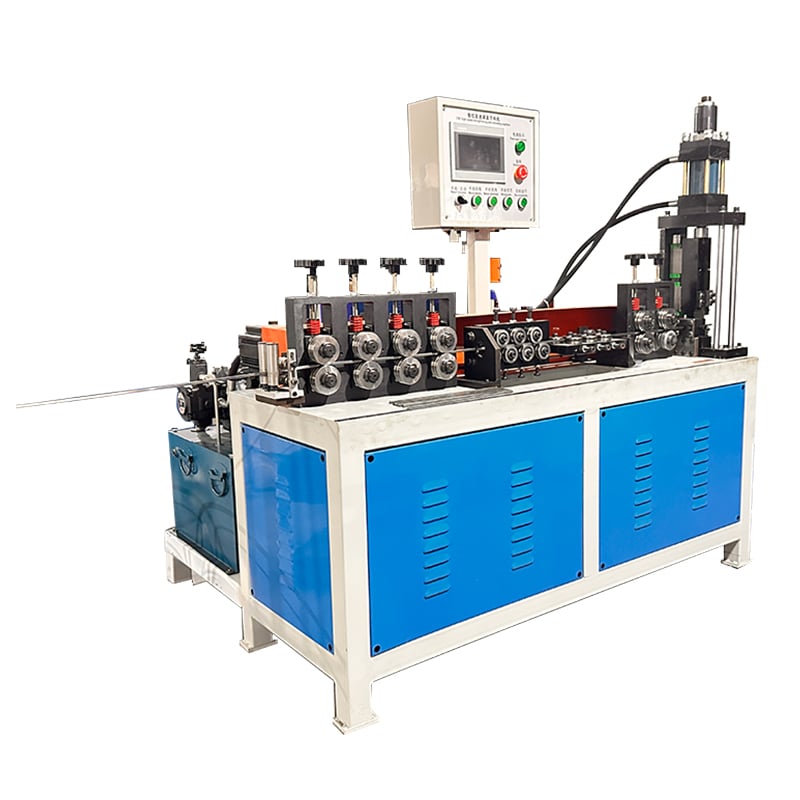
3. Îndreptarea barelor plate
Bara plată poate prezenta simultan mai multe tipuri diferite de defecte: curbare longitudinală pe fața largă, curbare pe muchie, torsiune și ondulații locale. Lățimea și grosimea trebuie, așadar, furnizate separat. O mașină de îndreptat și tăiat bare late trebuie să susțină materialul în planele corespunzătoare și să utilizeze o metodă de tăiere potrivită pentru secțiune și rezistență. Mașina trebuie, de asemenea, să ofere suficient spațiu de lucru și ghidare pentru a preveni răsucirea benzii în timpul alimentării. 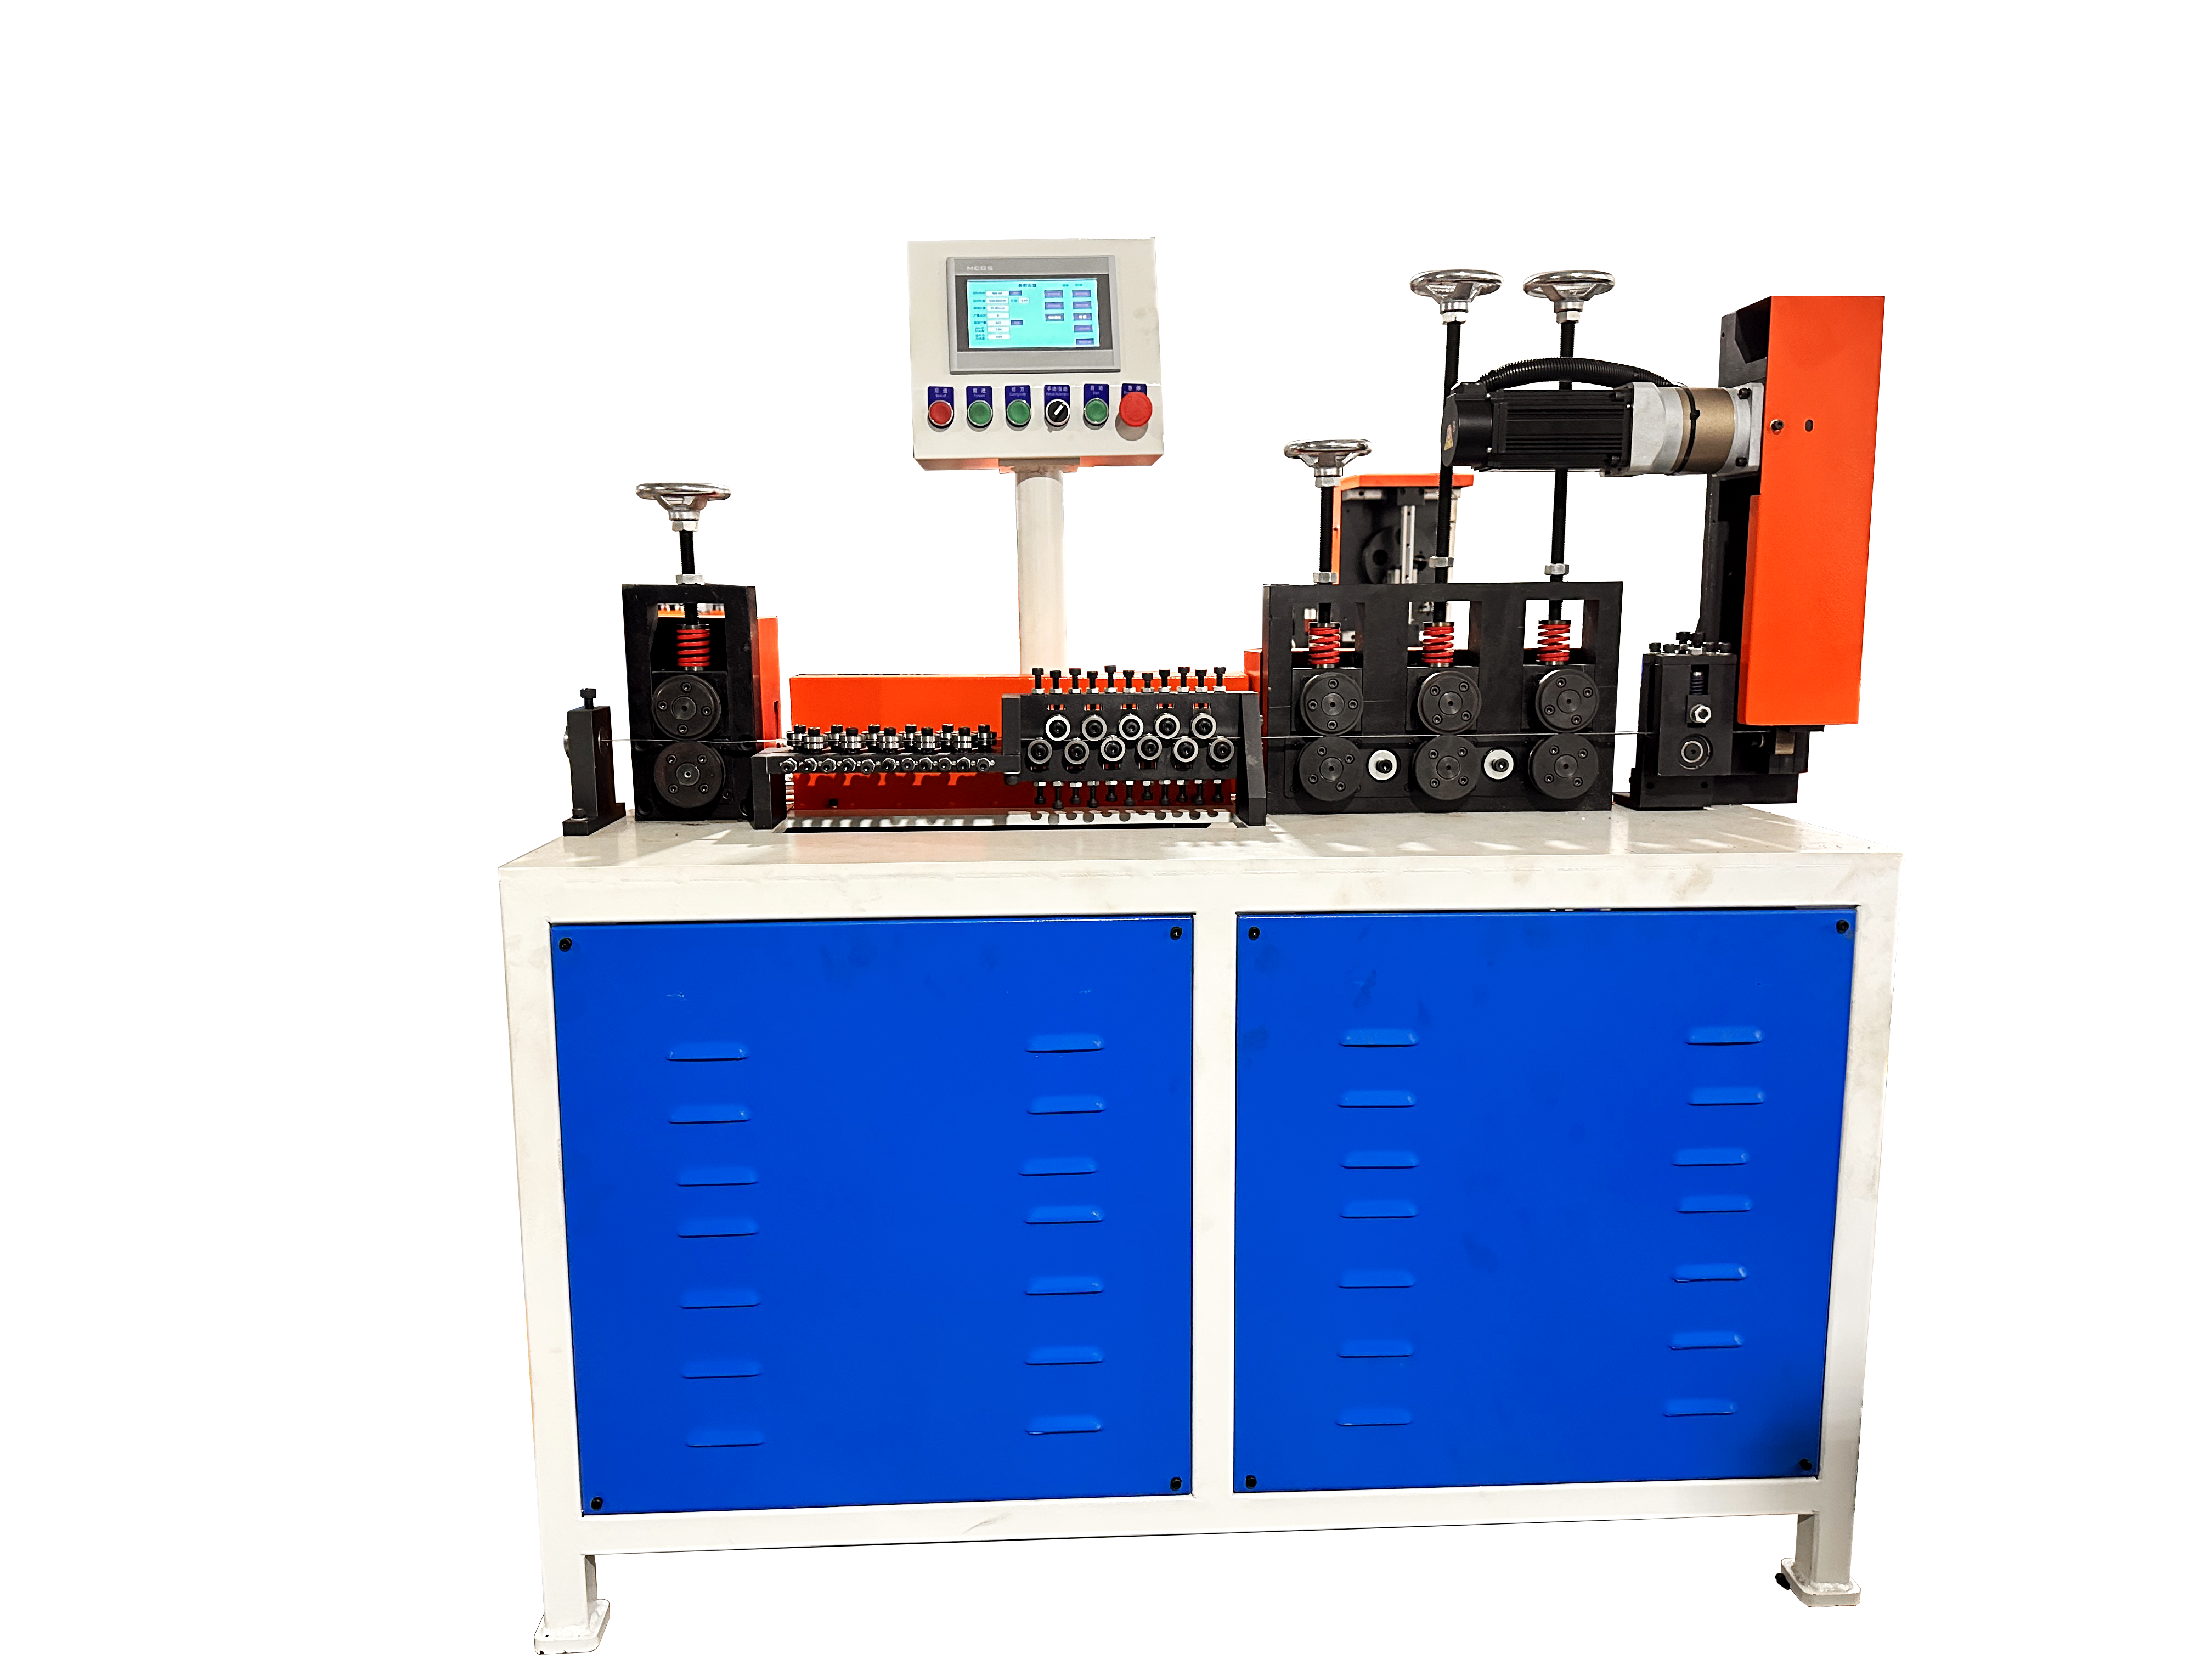
4. Contactul cu rolele și structura mașinii
Secțiunile transversale diferite necesită strategii de contact diferite. Sârma rotundă poate fi corectată din mai multe direcții, folosind aranjamente convenționale de role. Sârma pătrată necesită un contact stabil pe față și controlul orientării. Barele plate necesită adesea corectarea în mai mult de un plan, deoarece direcțiile largă și îngustă au rigidități diferite. Profilul rolelor, distanța dintre ele, punctele de susținere și proiectarea ghidurilor trebuie, așadar, adaptate secțiunii reale, nu tratate ca echipamente interschimbabile.
5. Cerințe privind finisajul suprafeței și acoperirile
Oțelul inoxidabil, sârma zincată, cuprul, aluminiul și materialele lucioase pot necesita o protecție suplimentară a suprafeței. Suprafețele rolelor curate, ghidurile netede și presiunea controlată sunt esențiale. Rezistența materialului modifică, de asemenea, cantitatea de forță de corecție necesară; de exemplu, corectarea sârmei din oțel cu conținut ridicat de carbon de obicei necesită o configurare diferită față de sârma moale cu conținut scăzut de carbon de aceeași dimensiune nominală. Informați furnizorul dacă urmele vizibile ale rolelor, deteriorarea acoperirii sau deformarea colțurilor nu sunt acceptabile.
6. Tabel de comparație
Tabelul de mai jos rezumă principalele diferențe care trebuie luate în considerare înainte de alegerea mașinii.
Secțiune transversală |
Date cheie |
Defecte comune |
Domeniul de aplicare al mașinii |
Aplicații tipice |
Fir rotund |
Diametrul, rezistența, starea bobinei |
Curba reziduală, ondulațiile, zgârieturile |
Corecție multidirecțională și alimentare stabilă |
Cadre, suporturi, echipamente |
Fir pătrat |
Lungimea laturii, orientarea, toleranța la răsucire |
Răsucirea, deteriorarea colțurilor, urmele pe suprafață |
Controlul orientării și protecția feței |
Suporturi, piese din sârmă profilată |
Bară plată |
Lățime × grosime, toleranță pe muchie |
Curbură, îndoire laterală, răsucire, ondulare |
Susținere pe mai multe planuri și tăiere corespunzătoare secțiunii |
Cadre din oțel plan, console, suporturi |
7. Ce trebuie trimis pentru selecția mașinii
Pentru sârmă rotundă, indicați diametrul. Pentru sârmă pătrată, indicați lungimea laturii și răsucirea admisibilă. Pentru bare plate, indicați atât lățimea, cât și grosimea. Pentru toate cele trei tipuri, furnizați, de asemenea, calitatea materialului, rezistența (dacă este cunoscută), suprafața sau învelișul, modul de alimentare (bobină sau bară dreaptă), lungimea finală, toleranța, producția țintă și un desen al produsului sau o fotografie a unui eșantion. Aceste informații sunt mult mai utile decât solicitarea unei mașini doar pe baza expresiilor «sârmă de 3 mm» sau «oțel de 8 mm».
Concluzie
Începeți cu toleranța secțiunii transversale și a piesei finite, apoi comparați viteza, gradul de automatizare și prețul. Alegerea corectă a mașinii este mai ușoară atunci când furnizorul poate vedea materialul și produsul efectiv. Gama de mașini de îndreptare Jinchun include soluții pentru sârmă rotundă, sârmă pătrată și bare plate, permițând adaptarea sistemului de corecție și tăiere la aplicația reală.