 EN


ຄຳແນະນຳ
Aເຄື່ອງດັດລວດ ຕ້ອງຖືກກວດສອບຕາມລຳດັບການຂຶ້ນຮູບທັງໝົດ, ບໍ່ແມ່ນພຽງແຕ່ຂະໜາດສຸດທ້າຍຂອງຊິ້ນສ່ວນເທົ່ານັ້ນ.
ຊິ້ນສ່ວນລວມ 3 ມິຕິອາດຈະເບິ່ງຖືກຕ້ອງໃນແຜນຜັງ, ແຕ່ການຜະລິດຈະຍາກຖ້າອາກາດທີ່ຖືກງອກ່ອນໜ້ານີ້ຂັດຂວາງເຄື່ອງມືງອ, ຊິ້ນງານເກີດການຕິດຕໍ່ກັບເຄື່ອງຈັກ, ຫຼື ຊິ້ນສ່ວນທີ່ສຳເລັດແລ້ວບໍ່ສາມາດຖອນອອກໄດ້. ຄວາມສ່ຽງເຫຼົ່ານີ້ມີຄວາມສຳຄັນເປັນພິເສດສຳລັບຊິ້ນສ່ວນທີ່ມີການງອຢູ່ໃນຫຼາຍແຕ່ລະລະນາບ, ສ່ວນຍືດຍາວ, ການເບື່ອນທີ່ແຄບ, ຫຼື ຮູບຮ່າງທີ່ປິດເຖິງບາງສ່ວນ.
ການວາງແຜນລຳດັບການເຮັດວຽກ ເຊື່ອມຕໍ່ຮູບຮ່າງຂອງຜະລິດຕະພັນເຂົ້າກັບການເຄື່ອນທີ່ທີ່ແທ້ຈິງຂອງເສັ້ນລວມ, ເຄື່ອງມືງອ, ແລະ ຫົວເຄື່ອງ. ມັນຄວນເລີ່ມຕົ້ນກ່ອນການຂຽນໂປຣແກຣມການຜະລິດ ແລະ ຕ້ອງໄດ້ຮັບການຢືນຢັນດ້ວຍວັດຖຸທີ່ຈະໃຊ້ ແລະ ເຄື່ອງມືທີ່ຈະໃຊ້. ເປົ້າໝາຍບໍ່ໄດ້ເປັນພຽງແຕ່ການງອທຸກໆຈຸດເທົ່ານັ້ນ, ແຕ່ເປັນການງອໃນລຳດັບທີ່ສາມາດເຮັດຊ້ຳໄດ້, ມີຄວາມເຂົ້າເຖິງໄດ້ງ່າຍ, ແລະ ສອດຄ່ອງກັບຂະບວນການຜະລິດ.
1. ສ້າງແຜນທີ່ຮູບຮ່າງຂອງຊິ້ນສ່ວນທີ່ສຳເລັດ
ເລີ່ມຕົ້ນດ້ວຍແຜນຜັງທີ່ໄດ້ຮັບການອະນຸມັດຫຼ້າສຸດ ຫຼື ຕົວຢ່າງທີ່ມີການວັດແທກຢ່າງຊັດເຈນ. ເຄື່ອງໝາຍທຸກໆຈຸດທີ່ຕ້ອງງອ, ສ່ວນທີ່ເປັນເສັ້ນຊື່, ການປ່ຽນແປງແຕ່ລະແຜນ, ການເລື່ອນຕຳແໜ່ງ, ແລະ ລັກສະນະທີ່ຢູ່ທ້າຍ. ກຳນົດວ່າມີມີມີຕົວໃດທີ່ຄວບຄຸມການຕິດຕັ້ງ ຫຼື ຟັງຊັນ ແລະ ມີຕົວໃດທີ່ບໍ່ສຳຄັນເທົ່ານັ້ນ. ຊິ້ນສ່ວນທີ່ມີຮູບຮ່າງ 3 ມິຕິຄວນຖືກທົບທວນຈາກມຸມມອງຫຼາຍດ້ານ ເນື່ອງຈາກຈຸດທີ່ງອອາດເບິ່ງເຫັນຢ່າງຊັດເຈນໃນມຸມມອງດ້ານໜ້າ ແຕ່ອາດເກີດການຊ້ຳກັບອີກແຂວງໜຶ່ງເມື່ອເບິ່ງຈາກເທິງ ຫຼື ຈາກຂ້າງ.
ໃຫ້ໃຈເປັນພິເສດຕໍ່ສ່ວນທີ່ຍາວ ແລະ ສ່ວນທີ່ມີຮູບຮ່າງຄ້ອຍ ແລະ ສ່ວນທີ່ເກີດການປິດເຄື່ອງເປັນສ່ວນໜຶ່ງໃນຂະນະທີ່ກຳລັງຂຶ້ນຮູບ. ລັກສະນະເຫຼົ່ານີ້ອາດຈະຈຳກັດການເຂົ້າເຖິງສ່ວນທີ່ຈະຕ້ອງງອງຕໍ່ໄປ. ຖ້າແຜນຜັງບໍ່ສະແດງເຖິງ ຮັດສະໝີຂອງການງອງ ແລະ ແນວກາງຂອງລວມ ຫຼື ຄວາມຖືກຕ້ອງທີ່ສຳຄັນຢ່າງຊັດເຈນ ຕ້ອງປຶກສາໃຫ້ເຂົ້າໃຈກ່ອນຈະເລີ່ມຂຽນໂປຣແກຣມ ແທນທີ່ຈະອີງໃສ່ການປະມານດ້ວຍຕາ. ການມີແບບຈຳລອງທີ່ມີມິຕິທີ່ກຳນົດໄວ້ ຫຼື ແຜນຜັງທີ່ມີມິຕິຈະເຮັດໃຫ້ການສົນທະນາກ່ຽວກັບລຳດັບການງອງກັບຜູ້ສະໜອງເຄື່ອງຈັກມີປະສິດທິພາບຫຼາຍຂຶ້ນ.
2. ກຳນົດຈຸດເລີ່ມຕົ້ນ
ການງອງຄັ້ງທຳອິດຈະມີຜົນຕໍ່ວິທີທີ່ສ່ວນທີ່ເຫຼືອຂອງລວມຈະຖືກຄຳນຶງ ແລະ ຖືກເຂົ້າເຖິງ. ເປີຽບທຽບຈຸດເລີ່ມຕົ້ນທີ່ເປັນໄປໄດ້ ແລະ ຖາມຕົວເອງວ່າ ການງອງໃນຂັ້ນຕົ້ນຈະມີຜົນຕໍ່ຄວາມຍາວທີ່ເຫຼືອເພື່ອການດຳເນີນງານຕໍ່ໄປແນວໃດ. ການເລີ່ມຕົ້ນຈາກຈຸດໜຶ່ງອາດຈະເຮັດໃຫ້ການສົ່ງລວມເຂົ້າໄປໃນເຄື່ອງງ່າຍຂຶ້ນ ໃນຂະນະທີ່ການເລີ່ມຕົ້ນຈາກອີກຈຸດໜຶ່ງອາດຈະຫຼຸດຜ່ອນຄວາມເປັນໄປໄດ້ທີ່ສ່ວນທີ່ຍາວທີ່ຖືກຂຶ້ນຮູບຈະໄປຂັດຂວາງເຄື່ອງມື.
ຢ່າເລືອກຈຸດເລີ່ມຕົ້ນເພີ່ງແຕ່ວ່າມັນເບິ່ງຄືນ້ຳເຂົ້າໃຈຈາກຮູບຮ່າງ. ຕ້ອງທົບທວນຄືນຄຳສັ່ງທັງໝົດ, ລວມທັງການງອງທີ່ສຸດ ແລະ ການຕັດອອກ. ພິຈາລະນາວ່າລວມທັງເສັ້ນລວມຍັງສາມາດຖືກດັນໄປຂ້າງໆໄດ້ຢ່າງເຊື່ອຖືຫຼັງຈາກຮູບຮ່າງທຳອິດຖືກສ້າງຂຶ້ນແລ້ວ ແລະ ວ່າຊິ້ນສ່ວນທີ່ສ້າງເຖິງແຕ່ບໍ່ສົມບູນນີ້ສາມາດຜ່ານການເຄື່ອນທີ່ທີ່ເກີດຂຶ້ນຕໍ່ມາແຕ່ລະຂັ້ນໄດ້ໂດຍບໍ່ຕ້ອງໃຊ້ກຳລັງຫຼືບີບເບືອນ.
3. ຕ້ອງທົບທວນຄືນການເຂົ້າເຖິງເຄື່ອງມື ແລະ ຊ່ອງຫວ່າງທີ່ເຫຼືອ
ແຕ່ລະການງອງຕ້ອງມີພື້ນທີ່ພໍສຳລັບເຄື່ອງມືທີ່ຈະເຂົ້າໄປ, ມາຮັບຮູບຮ່າງເສັ້ນລວມ ແລະ ຖອນຕົວອອກ. ຕ້ອງກວດສອບຊ່ອງຫວ່າງລະຫວ່າງເຄື່ອງມື, ສ່ວນທີ່ຖືກງອງໄວ້ແລ້ວກ່ອນໜ້ານີ້, ການງອງທີ່ຢູ່ຕິດກັນ ແລະ ສ່ວນປະກອບຂອງເຄື່ອງຈັກ. ຊ່ອງຫວ່າງນ້ອຍໆໃນຜະລິດຕະພັນສຸດທ້າຍອາດຈະຍາກທີ່ຈະຜະລິດຖ້າເຄື່ອງມືບໍ່ສາມາດເຂົ້າໄປ ຫຼື ຖອນຕົວອອກໄດ້ຕາມເສັ້ນທາງທີ່ເຮັດວຽກໄດ້.
ລວມເອົາຕົວເຄື່ອງມື ແລະ ການເຄື່ອນທີ່ຂອງມັນ, ບໍ່ແມ່ນພຽງແຕ່ຈຸດທີ່ລວມເສັ້ນລວມເທົ່ານັ້ນ. ລຳດັບການງໍ່ອາດຈະເປັນໄປໄດ້ທາງດ້ານເລຂາຄະນິດສາດ ແຕ່ບໍ່ເປັນໄປໄດ້ທາງດ້ານເຄື່ອງຈັກ ຖ້າເຄື່ອງມືຕ້ອງຜ່ານຊ່ອງທີ່ຄັບ. ສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ, ຕ້ອງທົບທວນການເຂົ້າເຖິງເຄື່ອງມືໃນແຕ່ລະຂັ້ນກາງ ແລະ ກຳນົດຈຸດທີ່ອາດຈະຕ້ອງປ່ຽນລຳດັບການງໍ່, ຮູບຮ່າງຂອງເຄື່ອງມື ຫຼື ການຕັ້ງຄ່າທີ່ປັບແຕ່ງເປັນພິເສດ.
4. ແຜນການການຫັນທີ່ເກີດຂຶ້ນລະຫວ່າງການງໍ່
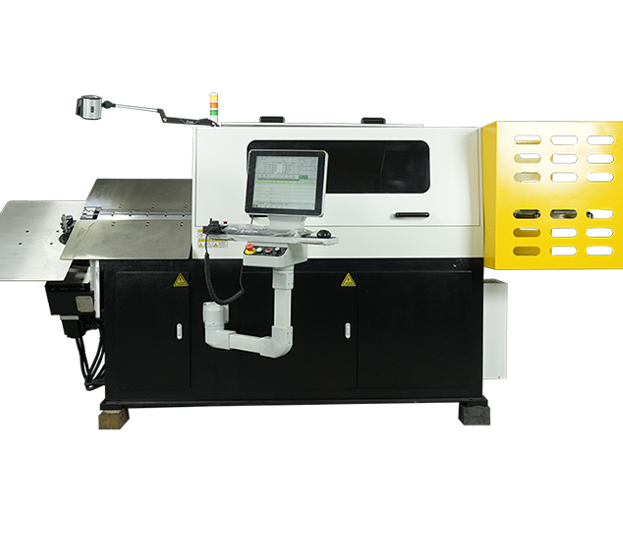
Aເຄື່ອງງໍ່ທີ່ມີຫົວຫັນ 3 ມິຕິ ຄວນຖືກປະເມີນຄວາມເຂົ້າເຖິງຂອງເຄື່ອງມື ແລະ ຊ່ອງຫວ່າງທີ່ເຫຼືອຢູ່ທົ່ວທັງລຳດັບການງໍ່ທີ່ເລືອກ.
ການຂຶ້ນຮູບໃນ 3 ມິຕິຕ້ອງການການປ່ຽນແປງທີ່ເປັນປົກກະຕິໃນຕຳແໜ່ງການສົ່ງເຂົ້າ, ທິດທາງການງໍ່ ແລະ ທິດທາງ. ການຫັນທີ່ໄດ້ວາງແຜນໄວ້ຕ້ອງຖືກປະເມີນຄວາມເໝາະສົມທົ່ວທັງລຳດັບ, ເນື່ອງຈາກວ່າພື້ນທີ່ທີ່ຊິ້ນສ່ວນເຄື່ອນຜ່ານໄປອາດຈະໃຫຍ່ກວ່າຮູບຮ່າງສຸດທ້າຍຂອງມັນຫຼາຍ. ອາວຸດທີ່ຍາວ ແລະ ວົງຈອນທີ່ຖືກຂຶ້ນຮູບແລ້ວອາດຈະເຄື່ອນເຂົ້າຫາເຄື່ອງມື, ການປ້ອງກັນ ຫຼື ເຄື່ອງຈັກໃນເວລາທີ່ຫັນ.
ເປรີຽບທຽບວ່າການຈັດຕັ້ງຄ່າທີ່ເລືອກໄດ້ສ້າງການປ່ຽນແປງແຕ່ລະແຜນໃດ ແລະ ຢືນຢັນວ່າຊິ້ນສ່ວນໃດເคลື່ອນທີ່ໃນຂະນະທີ່ປະຕິບັດ. ຢ່າຄິດວ່າຊິ້ນສ່ວນຈະເຮັດໃຫ້ມີພື້ນທີ່ວ່າງໃນເຄື່ອງຈັກພຽງແຕ່ເນື່ອງຈາກຮູບຮ່າງສຸດທ້າຍຂອງມັນເຂົ້າກັບເຂດການເຮັດວຽກທີ່ກຳນົດໄວ້; ຕ້ອງຢືນຢັນເຂດການເຄື່ອນທີ່ທັງໝົດດ້ວຍແຜນຮ່າງແທ້ຈິງ ແລະ ເຄື່ອງມື.
5. ຄຳນຶງເຖິງການສະໜັບສະໜູນແລະການຖອດຊິ້ນສ່ວນ
ຊິ້ນສ່ວນທີ່ຍາວ ຫຼື ມີນ້ຳໜັກບໍ່ສົມດຸນອາດຈະຫຼຸດ, ສັ່ນ ຫຼື ເຄື່ອນທີ່ຖ້າບໍ່ໄດ້ຮັບການສະໜັບສະໜູນຢ່າງເໝາະສົມ. ຄຳນຶງເຖິງຄວາມຍາວ ແລະ ຄວາມແໜ້ນຂອງລວດ ແລະ ຕຳແໜ່ງຂອງຈຸດກາງນ້ຳໜັກເມື່ອຊິ້ນສ່ວນຖືກສ້າງຂຶ້ນ. ການສະໜັບສະໜູນໃດໆຕ້ອງຊ່ວຍຄວບຄຸມຊິ້ນສ່ວນໂດຍບໍ່ຂັດຂວາງການເຂົ້າເຖິງເຄື່ອງມື ຫຼື ຮີ້ນຮາງການເຄື່ອນທີ່ທີ່ໄດ້ຕັ້ງໂປຣແກຣມໄວ້.
ການຖອດຊີ້ນສ່ວນອອກເປັນສ່ວນໜຶ່ງຂອງແຜນການຂື້ນຮູບ ບໍ່ແມ່ນເລື່ອງທີ່ເຮັດຕາມຫຼັງ. ຊີ້ນສ່ວນທີ່ສຳເລັດແລ້ວອາດຈະຖືກຈັບຢູ່ພາຍໃນຮູບຮ່າງທີ່ປິດ, ຂອງຍາວ, ຫຼື ທິດທາງທີ່ເຮັດການງອດສຸດທ້າຍ. ຕັດສິນໃຈວ່າ ຜູ້ປະຕິບັດງານ ຫຼື ລະບົບການຈັດການອັດຕະໂນມັດຈະຖອດຊີ້ນສ່ວນອອກຢ່າງປອດໄພ ແລະ ສອດຄ່ອງກັນແນວໃດ. ຖ້າຕ້ອງການການຖອດອອກດ້ວຍມື, ຄວນເຫຼືອພື້ນທີ່ທີ່ເຮັດໃຫ້ມືເຂົ້າໄປໄດ້ຢ່າງພຽງພໍ ແລະ ຫຼີກເວັ້ນລຳດັບຂັ້ນຕອນທີ່ເຮັດໃຫ້ຜູ້ປະຕິບັດງານຕ້ອງບີບ, ງອ, ຫຼື ບັງຄັບຊີ້ນສ່ວນທີ່ສຳເລັດ.
6. ຢືນຢັນລຳດັບຂັ້ນຕອນໃນການທົດສອບ
ໃຊ້ການທົດສອບຕົວຢ່າງເພື່ອຢືນຢັນຂະບວນການທີ່ສະເໜີໄວ້ ໂດຍໃຊ້ລວມທັງເຄື່ອງວັດສະດຸ, ອັດຕາເສັ້ນລວມ, ແລະ ເຄື່ອງມືທີ່ກຳນົດໄວ້. ຕາມຂັ້ນຕອນການເລີ່ມຕົ້ນ ແລະ ຂັ້ນຕອນຄວາມປອດໄພຂອງຜູ້ຜະລິດ. ສັງເກດການເຄື່ອນທີ່ທຸກໆຢ່າງຢ່າງຊ້າໆກ່ອນທີ່ຈະປະເມີນວຟົງຈົບ. ສັງເກດເບິ່ງຮ່ອຍທີ່ເກີດຈາກການສຳຜັດ, ການຂັດຂວາງຂອງເຄື່ອງມື, ການເລື່ອນຂອງເສັ້ນລວມ, ການຄືນຕົວທີ່ບໍ່ຄາດຄິດ, ແລະ ຄວາມຍາກໃນການຖອດຊີ້ນສ່ວນອອກ.
ບັນທຶກຜົນໄດ້ຮັບຈາກແຕ່ລະການປ່ຽນແປງ ແທນທີ່ຈະປັບປຸງຫຼາຍຂັ້ນຕອນໃນເວລາດຽວກັນ. ຖ້າມີການຮີບຮ້ອນເກີດຂຶ້ນ ໃຫ້ບັນທຶກຈຸດທີ່ແທ້ຈິງທີ່ການງອງ ຫຼື ການປ່ຽນທິດທາງເລີ່ມຕົ້ນ ແລ້ວທົບທວນລຳດັບການປະມວນຜົນ ການເຂົ້າເຖິງເຄື່ອງມື ແລະ ການຈັດຕັ້ງການສະຫນັບສະຫນູນ. ການກວດສອບມິຕິຕ້ອງປະກອບດ້ວຍຄວາມຍາວທີ່ສຳຄັນ ມຸມ ການເລື່ອນ ແລະ ຈຸດເຊື່ອມຕໍ່ສຸດທ້າຍສຳລັບການປະມວນຜົນ. ຕົວຢ່າງທຳອິດທີ່ສຳເລັດແມ່ນຈຸດເລີ່ມຕົ້ນ; ການທົດສອບຊ້ຳຄືນຈະຊ່ວຍກຳນົດວ່າລຳດັບການປະມວນຜົນນີ້ມີຄວາມສະຖຽນທີ່ແທ້ຈິງຫຼືບໍ່.
7. ບັນທຶກການຈັດຕັ້ງທີ່ໄດ້ຮັບການອະນຸມັດ
ເມື່ອລຳດັບການປະມວນຜົນໄດ້ຮັບການຢືນຢັນແລ້ວ ໃຫ້ເກັບຮັກສາເວີຊັ່ນຂອງໂປຣແກຣມ ການປັບປຸງແຜນຜັງ ຂໍ້ກຳນົດວັດຖຸ ບັນຊີເຄື່ອງມື ແລະ ຜົນການກວດສອບໄວ້ຮ່ວມກັນ. ບັນທຶກບັນທຶກຂອງຜູ້ປະຕິບັດງານທັງໝົດທີ່ກ່ຽວຂ້ອງກັບການເຕີມວັດຖຸ ການສະຫນັບສະຫນູນ ແລະ ການຖອນວັດຖຸອອກ. ສິ່ງນີ້ຈະປ້ອງກັນບໍ່ໃຫ້ການປະມວນຜົນໃນຄັ້ງຕໍ່ໄປໃຊ້ໂປຣແກຣມທີ່ເກີດຂຶ້ນຈາກແຜນຜັງເກົ່າ ຫຼື ການຈັດຕັ້ງເຄື່ອງມືທີ່ແຕກຕ່າງກັນ.
ເມື່ອຜະລິດຕະພັນຫຼາຍຊິ້ນມີຮູບຮ່າງຄ້າຍຄືກັນ ຢ່າສົມມຸດວ່າລຳດັບຂອງມັນສາມາດປ່ຽນແທນກັນໄດ້. ຄວາມແຕກຕ່າງນ້ອຍໆ ໃນຄວາມຍາວຂອງແຂນ ຫຼື ຈຸດທີ່ງໍ່ອາດຈະປ່ຽນແປງເຂດທີ່ມີການເວັ້ນຫ່າງ. ຮັກສາປະຫວັດການປ່ຽນແປງ ແລະ ລະບຸບຸກຄົນທີ່ອະນຸມັດຕົວຢ່າງສຸດທ້າຍ. ເອກະສານເຫຼົ່ານີ້ຊ່ວຍທີມງານດ້ານການບໍາຮັກສາ ແລະ ການຜະລິດໃນການຄືນຄ່າການຕັ້ງຄ່າທີ່ຖືກຕ້ອງຫຼັງຈາກການປ່ຽນແປງ ຫຼື ການສັ່ງຊື້ຊ້ຳ.
ສະຫຼຸບ
ຂໍໃຫ້ ຕິດຕໍ່ Jinchun ດ້ວຍແຜນຜັງຂອງທ່ານ ຂໍ້ກຳນົດວັດຖຸ ແລະ ຂໍ້ກຳນົດການຜະລິດ.
ລຳດັບການງໍ່ລວມ 3D ທີ່ເຊື່ອຖືໄດ້ທີ່ສຸດແມ່ນລຳດັບທີ່ເຄົາລົບຮູບຮ່າງສຸດທ້າຍ ແລະ ສາມາດປະຕິບັດໄດ້ໃນທຸກຂັ້ນຕອນກາງ. ຕິດຕາມລຳດັບການງໍ່ ການເຂົ້າເຖິງເຄື່ອງມື ການເວັ້ນຫ່າງເວລາປ່ຽນທິດທາງ ການສະໜັບສະໜູນ ແລະ ການຖອນອອກຮ່ວມກັນ ແລ້ວຈຶ່ງຢືນຢັນຂະບວນການດ້ວຍວັດຖຸ ແລະ ເຄື່ອງມືທີ່ແທ້ຈິງ.