 EN


Introducere
Amașină de încovoiat fir trebuie verificată în raport cu întreaga secvență de formare, nu doar cu dimensiunile finale ale piesei.
O componentă tridimensională din sârmă poate părea corectă într-un desen, dar poate fi dificil de produs dacă un braț anterior îndoit blochează scula de îndoire, semifabricatul se ciocnește de mașină sau piesa finită nu poate fi descărcată. Aceste riscuri sunt deosebit de importante pentru piese cu îndoituri pe mai multe plane, extensii lungi, decalaje strânse sau forme parțial închise.
Planificarea secvenței leagă geometria produsului de mișcările reale ale sârmei, ale uneltelor de îndoire și ale capului mașinii. Aceasta ar trebui să înceapă înainte de programarea producției și să fie verificată cu materialul și uneltele prevăzute. Scopul nu este doar de a realiza fiecare îndoire, ci de a le efectua într-o ordine care să fie reproductibilă, accesibilă și practică pentru producție.
1. Harta geometriei piesei finite
Începeți cu desenul cel mai recent aprobat sau cu un eșantion clar dimensionat. Marcați fiecare îndoire, lungime dreaptă, schimbare de plan, decalaj și caracteristică finală. Identificați dimensiunile care controlează asamblarea sau funcționarea și cele care sunt mai puțin critice. O piesă 3D trebuie analizată din mai multe perspective, deoarece o îndoire care pare clară în vederea frontală poate suprapune o altă ramură atunci când este privită din sus sau din lateral.
Aveți grijă deosebită de brațele lungi, cârlige, bucle și zonele care devin parțial închise în timpul formării. Aceste caracteristici pot restricționa accesul la îndoirile ulterioare. Dacă desenul nu indică clar razele de îndoire, axa centrală a sârmei sau toleranțele critice, clarificați-le înainte de programare, nu vă bazați pe estimări vizuale. Un model sau un desen cotat facilitează discuțiile privind secvența cu furnizorul mașinii.
2. Definiți capătul de pornire
Prima îndoire influențează modul în care restul sârmei poate fi susținut și accesat. Comparați capetele posibile de pornire și analizați ce efect au îndoirile inițiale asupra lungimii libere disponibile pentru operațiunile ulterioare. Pornirea de la un capăt poate facilita alimentarea sârmei, în timp ce pornirea de la celălalt capăt poate reduce probabilitatea ca un braț lung format să blocheze scula.
Nu selecta capătul de pornire doar pentru că pare natural din desen. Examinează întreaga comandă, inclusiv îndoirea finală și tăierea. Evaluează dacă firul poate fi încă avansat în mod fiabil după formarea primelor caracteristici și dacă componenta parțial realizată poate trece prin fiecare mișcare ulterioară fără a fi forțată sau răsucită.
3. Examinează accesul și spațiul liber pentru scule
Fiecare îndoire necesită suficient spațiu pentru ca scula de formare să se apropie, să angajeze firul și să se retragă. Verifică spațiul liber dintre sculă, secțiunile anterior formate, îndoirile adiacente și structura mașinii. Găurile mici din produsul finit pot fi dificil de realizat dacă sculele nu pot intra sau ieși pe o traiectorie viabilă.
Includeți corpul sculei și mișcarea acesteia, nu doar punctul în care este îndoit cablul. O secvență poate fi geometric posibilă, dar mecanic nepractică, dacă scula trebuie să treacă printr-o deschidere îngustă. Pentru piese complexe, evaluați accesul sculei la fiecare etapă intermediară și identificați momentele în care ar putea fi necesară o altă ordine a îndoirilor, o formă diferită a sculei sau o configurare personalizată.
4. Planificați rotația între îndoiri
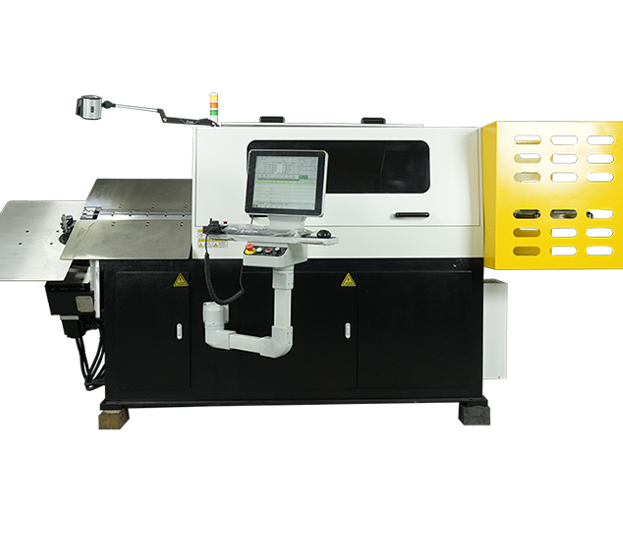
Amașină de îndoit cu cap rotativ tridimensional trebuie evaluată în ceea ce privește accesul sculei și jocul disponibil pe întreaga secvență de îndoire selectată.
Formarea tridimensională necesită modificări coordonate ale poziției de avans, direcției de îndoire și orientării. Rotația planificată trebuie evaluată pe toată durata secvenței, deoarece spațiul balayat de piesa prelucrată poate fi mult mai mare decât conturul final al acesteia. Brațele lungi și buclele deja formate pot intra în contact cu sculele, cu dispozitivele de protecție sau cu carcasă mașinii în timpul unei rotații.
Comparați modul în care configurația aleasă creează fiecare schimbare de plan și confirmați ce componentă se mișcă în timpul operației. Nu presupuneți că o piesă va trece fără probleme pe lângă mașină doar pentru că forma finală se încadrează în aria nominală de lucru; verificați întregul volum de mișcare cu desenul real și sculele.
5. Luați în considerare susținerea și descărcarea piesei
Piesele lungi sau neechilibrate pot ceda, vibra sau se pot deplasa dacă nu sunt susținute corespunzător. Luați în considerare lungimea, rigiditatea și poziția centrului de masă al firului pe măsură ce piesa se dezvoltă. Orice susținere trebuie să contribuie la controlul piesei fără a bloca accesul sculelor sau a interfera cu mișcarea programată.
Descărcarea face parte din planul de formare, nu este o gândire ulterioară. O piesă finalizată poate rămâne prinsă într-o formă închisă, de o brață lungă sau datorită orientării în care se execută ultima îndoire. Stabiliți modul în care operatorul sau sistemul de manipulare automată va elimina piesa în siguranță și în mod constant. Dacă este necesară eliminarea manuală, lăsați suficient spațiu pentru accesul mâinilor și evitați o succesiune care ar forța operatorul să-și răsucească trunchiul sau să aplice forță asupra componentei finite.
6. Verificați succesiunea într-un test
Utilizați un test eșantion pentru a confirma procesul propus cu calitatea specificată de sârmă, diametrul și dotările. Respectați procedurile de punere în funcțiune și de siguranță ale producătorului. Observați fiecare mișcare cu viteză controlată înainte de a evalua ciclul complet. Căutați urme de contact, blocarea sculelor, alunecarea sârmei, revenirea neașteptată a formei și dificultățile de eliminare a piesei.
Înregistrează rezultatul fiecărei modificări, nu ajusta mai mulți pași simultan. Dacă apare o interferență, notează exact îndoirea sau rotația unde aceasta începe, apoi revizuiește ordinea, accesul la scule și aranjamentul de susținere. Inspectia dimensională trebuie să includă lungimile critice, unghiurile, decalajele și interfețele finale de asamblare. Un prim eșantion reușit este un punct de plecare; eșantioanele repetate ajută la stabilirea stabilității secvenței.
7. Înregistrează Configurarea Aprobată
Odată ce secvența este confirmată, păstrează împreună versiunea programului, revizia desenului, specificația materialului, lista sculelor și rezultatele inspecției. Înregistrează orice note ale operatorului privind încărcarea, susținerea și descărcarea. Aceasta previne ca o execuție ulterioară să folosească un program care aparține unui desen anterior sau unei alte aranjări de scule.
Atunci când mai multe produse au geometrii similare, nu presupuneți că secvențele lor sunt interschimbabile. Diferențe mici în lungimea brațului sau în poziția îndoirii pot modifica volumul de gabarit. Păstrați istoricul modificărilor și identificați persoana care a aprobat eșantionul final. Aceste înregistrări ajută echipele de întreținere și producție să restabilească configurația corectă după o schimbare de serie sau o comandă repetată.
Concluzie
Te rog, nu. contactați Jinchun cu desenul dumneavoastră, specificația de material și cerințele de producție.
Secvența cea mai fiabilă de îndoire 3D este cea care respectă geometria finală și rămâne executabilă la fiecare etapă intermediară. Analizați împreună ordinea îndoirilor, accesul sculelor, spațiul de rotație, susținerea și descărcarea, apoi validați procesul cu materialul și sculele reale.
Cuprins
- Introducere
- 1. Harta geometriei piesei finite
- 2. Definiți capătul de pornire
- 3. Examinează accesul și spațiul liber pentru scule
- 4. Planificați rotația între îndoiri
- 5. Luați în considerare susținerea și descărcarea piesei
- 6. Verificați succesiunea într-un test
- 7. Înregistrează Configurarea Aprobată
- Concluzie