 EN


Introduktion
Atrådbøjningsmaskine skal kontrolleres i forhold til hele formningssekvensen, ikke kun de endelige delemaål.
En tredimensionel tråddel kan se korrekt ud på en tegning, men alligevel være svær at fremstille, hvis en tidligere bøjet arm blokerer bøjleværktøjet, arbejdsemnet kolliderer med maskinen, eller den færdige del ikke kan udpakkes. Disse risici er særligt vigtige for dele med bøjninger i flere planer, lange udstrækninger, stramme forskydninger eller delvist lukkede former.
Sekvensplanlægning forbinder produktets geometri med de faktiske bevægelser af tråden, bøjeværktøjerne og maskinhovedet. Den skal påbegyndes før produktionsprogrammering og verificeres med det tilsigtede materiale og værktøj. Målet er ikke blot at udføre hver enkelt bøjning, men at udføre dem i en rækkefølge, der er gentagelig, tilgængelig og praktisk i produktionen.
1. Kortlæg den færdige dels geometri
Start med den seneste godkendte tegning eller en tydeligt dimensioneret prøve. Marker hver bøjning, lige længde, planændring, forskydning og endefunktion. Identificer, hvilke mål der styrer montering eller funktion, og hvilke der er mindre kritiske. En 3D-del skal gennemgås fra flere vinkler, fordi en bøjning, der ser tydelig ud i en forfra-vinkel, muligvis overlapper en anden arm, når den ses ovenfra eller fra siden.
Vær særlig opmærksom på lange arme, kroge, løkker og områder, der bliver delvist lukkede under formningen. Disse funktioner kan begrænse adgangen til senere bøjninger. Hvis tegningen ikke tydeligt viser bøjeradier, trådcentrallinjen eller kritiske tolerancer, skal disse afklares før programmeringen i stedet for at basere sig på visuelle skøn. En dimensioneret model eller tegning gør diskussioner om bøjefølgen med maskinleverandøren mere effektive.
2. Definer startenden
Den første bøjning påvirker, hvordan den resterende tråd kan understøttes og tilgås. Sammenlign mulige startender, og overvej, hvad de tidlige bøjninger vil gøre ved den frie længde, der er til rådighed til senere operationer. At begynde ved den ene ende kan gøre tråden nemmere at føde, mens at starte ved den anden ende måske reducerer risikoen for, at en lang formet arm blokerer værktøjet.
Vælg ikke startenden kun fordi den ser naturlig ud ud fra tegningen. Gennemgå hele ordren, herunder den endelige bøjning og afskæring. Overvej, om tråden stadig kan føres pålideligt fremad, efter at de første profiler er dannet, og om den delvist færdige komponent kan passere igennem hver senere bevægelse uden at blive tvunget eller vredet.
3. Gennemgå værktøjets tilgængelighed og frihedsrum
Hver bøjning kræver tilstrækkeligt plads til, at formeværktøjet kan nærme sig, gribe tråden og trække sig tilbage. Tjek frihedsrummet mellem værktøjet, tidligere formede sektioner, nabobøjninger og maskinens konstruktion. Små mellemrum i det færdige produkt kan være svære at fremstille, hvis værktøjet ikke kan komme ind eller trække sig tilbage langs en brugbar sti.
Inkluder værktøjets krop og dens bevægelse, ikke kun det punkt, hvor tråden bøjes. En sekvens kan være geometrisk mulig, men mekanisk upraktisk, hvis værktøjet skal passere gennem en smal åbning. Ved komplekse dele skal værktøjsadgangen gennemgås ved hver mellemstadie, og der skal identificeres, hvor en anden bøjefølge, anden værktøjsform eller en tilpasset opsætning måske er nødvendig.
4. Plan rotation mellem bøjninger
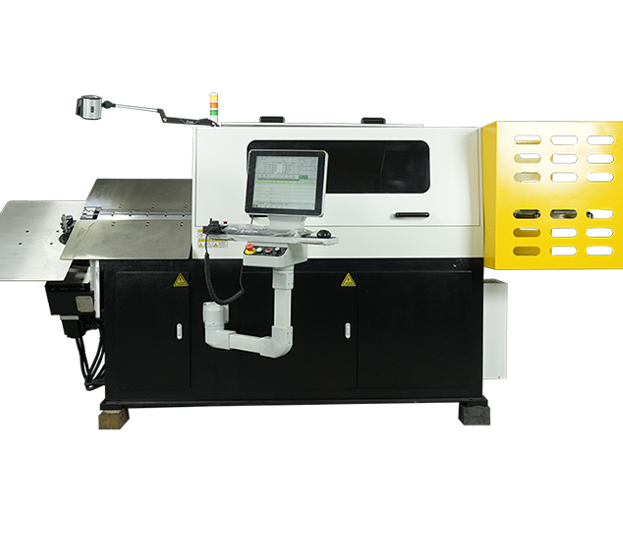
A3D-roterende hoved-bøjemaskine skal vurderes for værktøjsadgang og frihed igennem den valgte bøjefølge.
Tredimensionel formning kræver koordinerede ændringer i feed-position, bøjeretning og orientering. Den planlagte rotation skal vurderes igennem hele sekvensen, fordi det rum, som emnet gennemløber (det såkaldte swept space), kan være langt større end dets endelige omrids. Lange arme og allerede formede løkker kan svinge ind i værktøjer, beskyttelsesafskærmninger eller maskinens ramme under en rotation.
Sammenlign, hvordan den valgte konfiguration udfører hver planændring, og bekræft, hvilken komponent der bevæger sig under driften. Antag ikke, at en del vil passere maskinen uden problemer blot fordi den endelige form passer inden for det nominelle arbejdsområde; verificér hele bevægelsesområdet med den faktiske tegning og værktøjerne.
5. Tag hensyn til delstøtte og udpakning
Lange eller ubalancerede arbejdsemner kan give anledning til nedbøjning, vibration eller forskydning, hvis de ikke støttes korrekt. Overvej trådens længde, stivhed samt placeringen af massecentret, mens deleformen udvikles. Enhver støtte skal hjælpe med at kontrollere arbejdsemnet uden at blokere værktøjsadgangen eller forstyrre den programmerede bevægelse.
Udlæsning er en del af formningsplanen, ikke en eftertanke. En færdigdel kan blive fanget af en lukket form, en lang arm eller den retning, hvori den endelige bøjning udføres. Afgør, hvordan operatøren eller den automatiske håndteringsanordning sikkert og konsekvent vil fjerne dele. Hvis manuel fjernelse kræves, skal der efterlades tilstrækkelig adgang til hånden, og der skal undgås en sekvens, der gør, at operatøren skal dreje eller bruge kraft på den færdige komponent.
6. Verificer sekvensen i en prøve
Brug en prøve til at bekræfte den foreslåede proces med den specificerede trådkvalitet, diameter og værktøjer. Følg fabrikantens idriftsætnings- og sikkerhedsprocedurer. Iagttage hver bevægelse i en kontrolleret hastighed, inden den fuldstændige cyklus vurderes. Søg efter kontaktmærker, værktøjsblokering, trådslidning, uventet springtilbage og vanskeligheder ved fjernelse af dele.
Registrer resultatet af hver enkelt ændring i stedet for at justere flere trin på én gang. Hvis der opstår interferens, notér præcis den bøjning eller rotation, hvor den begynder, og gennemgå derefter rækkefølgen, værktøjsadgangen og understøtningsarrangementet. Måleinspektionen skal omfatte de kritiske længder, vinkler, forskydninger og endelige monteringsgrænseflader. En vellykket første prøve er et udgangspunkt; gentagne prøver hjælper med at fastslå, om rækkefølgen er stabil.
7. Registrer den godkendte opsætning
Når rækkefølgen er bekræftet, skal programversionen, tegningsrevisionen, materialebeskrivelsen, værktøjslisten og inspektionsresultaterne gemmes sammen. Registrer eventuelle operatørnoter om indlæsning, understøtning og aflæsning. Dette forhindrer, at en senere produktion bruger et program, der hører til en tidligere tegning eller et andet værktøjsarrangement.
Hvor flere produkter deler lignende geometrier, skal man ikke antage, at deres sekvenser er udskiftelige. Små forskelle i armlængde eller bøjenes placering kan ændre frihedszonen. Hold styr på ændringshistorikken og identificer, hvem der godkendte den endelige prøve. Disse optegnelser hjælper vedligeholdelses- og produktionsholdene med at genskabe den korrekte opsætning efter en omstilling eller en gentagen ordre.
Konklusion
Venligst kontakt Jinchun med din tegning, materialebeskrivelse og produktionskrav.
Den mest pålidelige 3D-trådbøjningssekvens er den, der respekterer den færdige geometri og forbliver udførbar i alle mellemtrin. Gennemgå bøjnerækkefølgen, værktøjsadgangen, rotationsfriheden, understøttelsen og aflæsningen samlet, og valider derefter processen med faktisk materiale og værktøj.