 EN


مقدمه
ا ماشین انعطاف دهنده سیم باید در مقابل کل دنبالهی شکلدهی — نه صرفاً ابعاد نهایی قطعه — بررسی شود.
یک قطعهی سیمی سهبعدی ممکن است در نقشه صحیح به نظر برسد، اما در صورتی که یک بازوی خمشدهی پیشین ابزار خمکردن را مسدود کند، قطعهی کار با دستگاه برخورد کند یا قطعهی ساختهشده را نتوان از دستگاه خارج کرد، تولید آن دشوار خواهد بود. این خطرات بهویژه برای قطعاتی که دارای خمها در صفحات مختلف، امتدادهای بلند، انحرافهای تنگ یا اشکال جزئیتر بسته هستند، اهمیت بیشتری دارند.
برنامهریزی ترتیب اجرای عملیات، هندسهٔ قطعهٔ تولیدی را با حرکات واقعی سیم، ابزارهای خمکننده و سر دستگاه پیوند میدهد. این فرآیند باید پیش از نوشتن برنامهٔ تولید آغاز شود و با جنس مواد و ابزارهای در نظر گرفتهشده تأیید گردد. هدف این نیست که صرفاً تمام خمها اجرا شوند، بلکه این است که خمها به ترتیبی انجام شوند که در تولید تکرارپذیر، قابلدسترس و عملی باشد.
۱. ترسیم هندسهٔ قطعهٔ نهایی
با آخرین نقشهٔ تأییدشده یا نمونهای با ابعاد مشخص آغاز کنید. هر خم، طول مستقیم، تغییر صفحه، جابهجایی و ویژگی انتهایی را علامتگذاری کنید. ابعادی را که بر مونتاژ یا عملکرد تأثیر میگذارند و ابعاد کماهمیتتر را شناسایی کنید. قطعهٔ سهبعدی باید از دیدگاههای مختلف بررسی شود، زیرا خمی که در نمای جلو واضح به نظر میرسد ممکن است در نمای بالا یا نمای جانبی با بازوی دیگری همپوشانی داشته باشد.
بهطور ویژه به بازوهای بلند، هُکها، حلقهها و نواحی که در حین شکلدهی بخشی از آنها بسته میشود، توجه کنید. این ویژگیها ممکن است دسترسی به خمهای بعدی را محدود کنند. اگر نقشه شعاع خمها، خط مرکزی سیم یا تolerances حیاتی را بهوضوح نشان ندهد، پیش از برنامهنویسی آنها را روشن کنید و بهجای تخمینهای بصری بر آنها متکی نشوید. یک مدل یا نقشه با ابعاد مشخص، بحثهای مربوط به ترتیب عملیات با تأمینکننده دستگاه را کارآمدتر میکند.
۲. تعیین انتهای شروع
اولین خم بر نحوه پشتیبانی و دسترسی به بقیه سیم تأثیر میگذارد. انتهایهای ممکن برای شروع را مقایسه کنید و این پرسش را مطرح کنید که خمهای اولیه چه تأثیری بر طول آزاد موجود برای عملیات بعدی خواهند داشت. شروع از یک انتها ممکن است تغذیه سیم را آسان نگه دارد، درحالیکه شروع از انتهای دیگر ممکن است احتمال اینکه یک بازوی بلند شکلگرفته ابزار را مسدود کند، را کاهش دهد.
فقط به این دلیل که از روی طرح، انتهای شروعِ سیم به نظر طبیعی میرسد، آن را انتخاب نکنید. سفارش کامل را، از جمله خم نهایی و برش نهایی، بررسی کنید. بررسی کنید که آیا همچنان میتوان سیم را بهطور قابل اعتمادی پیش برد پس از ایجاد ویژگیهای اولیه، و آیا قطعهٔ بخشی از تکمیلشده میتواند بدون اعمال فشار یا پیچش، از هر حرکت بعدی عبور کند.
۳. بررسی دسترسی ابزار و فضای لازم برای حرکت آن
هر خم نیازمند فضای کافی برای نزدیکشدن ابزار شکلدهنده، درگیر شدن با سیم و عقبنشینی آن است. فاصلهٔ بین ابزار، بخشهای قبلاً شکلگرفته، خمهای مجاور و ساختار دستگاه را بررسی کنید. شکلگیری شکافهای کوچک در محصول نهایی ممکن است دشوار باشد، اگر ابزار نتواند از مسیری قابلاجرا وارد یا خارج شود.
بدنه ابزار و حرکت آن را در نظر بگیرید، نه صرفاً نقطهای که سیم خم میشود. ممکن است دنبالهای از نظر هندسی قابل اجرا باشد، اما از نظر مکانیکی عملی نباشد اگر ابزار مجبور باشد از یک بازشوی باریک عبور کند. برای قطعات پیچیده، دسترسی ابزار را در هر مرحلهٔ میانی بررسی کنید و مشخص کنید که در کدام مراحل ممکن است ترتیب خمزنی متفاوتی، شکل ابزار متفاوتی یا راهاندازی سفارشیشدهتری لازم باشد.
۴. برنامهریزی چرخش بین خمها
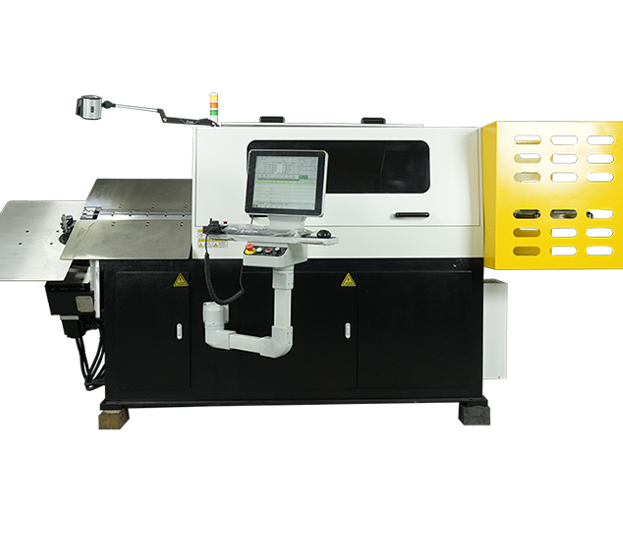
ا دستگاه خمزن سهبعدی با سر چرخان باید از نظر دسترسی ابزار و فاصلهٔ ایمنی در طول دنبالهٔ خمزنی انتخابشده ارزیابی شود.
تشکیل سهبعدی نیازمند تغییرات هماهنگ در موقعیت تغذیه، جهت خمزنی و جهتگیری است. چرخش برنامهریزیشده را در طول کل دنباله ارزیابی کنید، زیرا فضایی که قطعه در حین حرکت طی میکند ممکن است بسیار بزرگتر از خطوط نهایی آن باشد. بازوهای بلند و حلقههایی که قبلاً شکل گرفتهاند ممکن است در حین چرخش به ابزارها، محافظها یا قاب دستگاه برخورد کنند.
مقایسهٔ اینکه چگونه پیکربندی انتخابشده هر تغییر صفحه را ایجاد میکند و تأیید اینکه کدام قطعه در حین عملیات حرکت میکند. فرض نکنید که یک قطعه بهسادگی بهدلیل آنکه شکل نهایی در محدودهٔ کاری اسمی جا میگیرد، از دستگاه عبور میکند؛ باید محدودهٔ کامل حرکت را با نقشهٔ واقعی و ابزارهای مورد استفاده بررسی کنید.
۵. در نظر گرفتن پشتیبانی از قطعه و تخلیهٔ آن
قطعات بلند یا نامتوازن ممکن است در صورت پشتیبانی نادرست، خم شوند، لرزش کنند یا جابهجا شوند. طول سیم، سفتی آن و موقعیت مرکز جرم آن را در طول شکلگیری قطعه در نظر بگیرید. هرگونه پشتیبانی باید به کنترل قطعه کمک کند، بدون اینکه دسترسی ابزار را مسدود یا حرکت برنامهریزیشده را مختل کند.
باربرداری بخشی از طرح شکلدهی است، نه یک امر ثانویه. قطعهای که شکلگرفته ممکن است توسط یک شکل بسته، یک بازوی بلند یا جهتگیریای که در آن خمکردن نهایی انجام میشود، به دام افتاده باشد. نحوهی برداشتن قطعه توسط اپراتور یا سیستم خودکار جابهجایی را بهگونهای ایمن و پایدار تعیین کنید. اگر برداشتن دستی لازم باشد، فضای کافی برای دسترسی دست فراهم کنید و از اجرای ترتیبی که باعث پیچش یا وارد کردن نیروی اضافی توسط اپراتور به قطعهی ساختهشده میشود، اجتناب کنید.
۶. تأیید ترتیب عملیات در یک آزمایش
از یک آزمایش نمونه برای تأیید فرآیند پیشنهادی با درجهی سیم، قطر و ابزارهای مشخصشده استفاده کنید. رویههای راهاندازی و ایمنی تولیدکننده را دنبال کنید. پیش از ارزیابی چرخهی کامل، هر حرکت را با سرعتی کنترلشده مشاهده کنید. علامتهای تماس، مسدود شدن ابزار، لغزش سیم، بازگشت غیرمنتظرهی سیم و دشواری در باربرداری قطعه را بررسی کنید.
نتیجهٔ هر تغییر را ثبت کنید، نه اینکه چند مرحله را همزمان اصلاح کنید. اگر اختلالی رخ دهد، دقیقاً محل خمشدن یا چرخشی که آن را آغاز میکند را یادداشت کنید، سپس ترتیب انجام کار، دسترسی به ابزار و نحوهٔ تکیهگاهگذاری را بازبینی کنید. بازرسی ابعادی باید شامل طولهای حیاتی، زوایا، جابهجاییها و رابطهای نهایی مونتاژ باشد. نمونهٔ اولیهٔ موفق نقطهٔ شروع است؛ نمونههای مکرر کمک میکنند تا پایداری ترتیب انجام کار مشخص شود.
۷. تنظیمات تأییدشده را ثبت کنید
پس از تأیید ترتیب انجام کار، نسخهٔ برنامه، ویرایش نقشه، مشخصات مواد، فهرست ابزارها و نتایج بازرسی را بهصورت یکپارچه حفظ کنید. هر یادداشتی از سوی اپراتور دربارهٔ بارگذاری، تکیهگاهگذاری و باربرداری را نیز ثبت کنید. این کار از اجرای بعدی با برنامهای جلوگیری میکند که متعلق به نقشهای قدیمیتر یا چیدمان ابزاری متفاوت باشد.
در مواردی که چند محصول دارای هندسههای مشابهی هستند، نباید فرض کرد که ترتیب پیچش آنها قابل تعویض است. تفاوتهای جزئی در طول بازو یا موقعیت خم میتواند حجم فضای لازم برای حرکت را تغییر دهد. تاریخچهٔ تغییرات را ثبت کنید و شخصی که نمونهٔ نهایی را تأیید کرده است را مشخص نمایید. این سوابق به تیمهای نگهداری و تولید کمک میکند تا پس از تغییر خط تولید یا سفارش مجدد، تنظیمات صحیح را بازیابی کنند.
نتیجهگیری
لطفا با جینچون تماس بگیرید همراه با نقشهٔ شما، مشخصات مواد و نیازمندیهای تولیدی.
قابلاطمینانترین ترتیب پیچش سیم در سه بعد، ترتیبی است که هندسهٔ نهایی را رعایت کند و در هر مرحلهٔ میانی نیز قابل اجرا باقی بماند. ترتیب پیچش، دسترسی ابزار، فضای لازم برای چرخش، حمایت و تخلیه را بهصورت همزمان بررسی کنید، سپس فرآیند را با مواد و ابزار واقعی اعتبارسنجی نمایید.