 EN


Introduction
Amachine de découpage de fil doit être vérifiée par rapport à l’ensemble de la séquence de formage, et non uniquement aux dimensions finales de la pièce.
Un composant filaire tridimensionnel peut sembler correct sur un dessin, mais s’avérer difficile à produire si un bras préalablement formé bloque l’outil de cintrage, si la pièce entre en collision avec la machine ou si la pièce finie ne peut pas être déchargée. Ces risques sont particulièrement importants pour les pièces comportant des cintrages sur plusieurs plans, des prolongements longs, des décalages serrés ou des formes partiellement fermées.
La planification de la séquence relie la géométrie du produit aux mouvements réels du fil, des outils de cintrage et de la tête de machine. Elle doit commencer avant la programmation de la production et être vérifiée avec le matériau et les outils prévus. L’objectif n’est pas simplement d’effectuer chaque cintrage, mais de les réaliser dans un ordre reproductible, accessible et pratique pour la production.
1. Cartographier la géométrie de la pièce finie
Commencez par le dernier dessin approuvé ou par un échantillon clairement coté. Repérez chaque cintrage, chaque longueur droite, chaque changement de plan, chaque décalage et chaque caractéristique d’extrémité. Identifiez les cotes qui contrôlent l’assemblage ou la fonction, ainsi que celles qui sont moins critiques. Une pièce en 3D doit être examinée sous plusieurs angles, car un cintrage qui semble clair en vue de face peut chevaucher un autre bras lorsqu’il est observé de dessus ou de côté.
Portez une attention particulière aux bras longs, aux crochets, aux boucles et aux zones qui deviennent partiellement fermées pendant le formage. Ces caractéristiques peuvent restreindre l’accès aux pliages ultérieurs. Si le dessin ne précise pas clairement les rayons de pliage, la ligne centrale du fil ou les tolérances critiques, clarifiez-les avant la programmation plutôt que de vous fier à des estimations visuelles. Un modèle ou un dessin coté rend les échanges sur la séquence avec le fournisseur de la machine plus efficaces.
2. Définir l’extrémité de départ
Le premier pliage influence la façon dont le reste du fil peut être soutenu et accessible. Comparez les extrémités de départ possibles et demandez-vous ce que feront les premiers pliages à la longueur libre disponible pour les opérations ultérieures. Commencer par l’une des extrémités peut faciliter l’alimentation du fil, tandis que démarrer par l’autre peut réduire le risque qu’un bras formé long obstrue l’outil.
Ne sélectionnez pas l’extrémité de départ uniquement parce qu’elle semble naturelle d’après le dessin. Examinez la commande dans son intégralité, y compris la courbure finale et la coupe. Évaluez si le fil peut encore être avancé de façon fiable après la formation des premières caractéristiques, et si le composant partiellement achevé peut passer sans contrainte ni torsion à travers chaque mouvement ultérieur.
3. Vérifiez l’accès aux outils et les jeux disponibles
Chaque courbure nécessite suffisamment d’espace pour permettre à l’outil de formage de s’approcher, de saisir le fil puis de se retirer. Vérifiez les jeux entre l’outil, les sections déjà formées, les courbures adjacentes et la structure de la machine. Des espaces réduits dans le produit fini peuvent être difficiles à réaliser si les outillages ne peuvent pas pénétrer ou se retirer selon un trajet praticable.
Inclure le corps de l’outil et son déplacement, pas seulement le point où le fil est cintré. Une séquence peut être géométriquement possible mais mécaniquement irréalisable si l’outil doit passer par une ouverture étroite. Pour les pièces complexes, examiner l’accès de l’outil à chaque étape intermédiaire et identifier les cas où un ordre de cintrage différent, une forme d’outil modifiée ou une configuration personnalisée sont nécessaires.
4. Planifier la rotation entre les cintrages
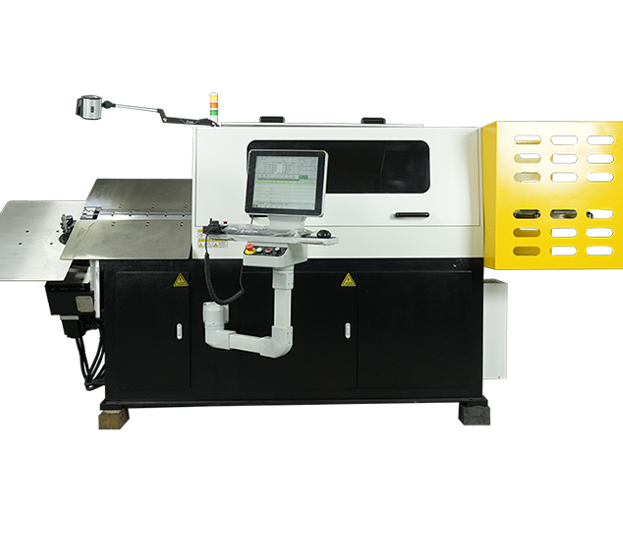
Amachine de cintrage à tête rotative 3D doit être évaluée en ce qui concerne l’accès et le dégagement de l’outil tout au long de la séquence de cintrage retenue.
La formation tridimensionnelle exige des changements coordonnés de position d’alimentation, de direction de cintrage et d’orientation. La rotation prévue doit être évaluée à chaque étape de la séquence, car l’espace balayé par la pièce peut être nettement plus grand que son contour final. Des bras longs ou des boucles déjà formées peuvent heurter des outils, des protections ou le bâti de la machine pendant une rotation.
Comparez comment la configuration choisie permet chaque changement de plan et confirmez quel composant se déplace pendant l’opération. Ne supposez pas qu’une pièce dégagera simplement la machine parce que sa forme finale s’inscrit dans la zone de travail nominale ; vérifiez l’enveloppe complète de déplacement à l’aide du dessin réel et des outillages.
5. Prenez en compte le support de la pièce et son déchargement
Les pièces longues ou déséquilibrées peuvent fléchir, vibrer ou se déplacer si elles ne sont pas correctement supportées. Tenez compte de la longueur du fil, de sa rigidité et de la position de son centre de masse au fur et à mesure de l’usinage de la pièce. Tout support doit contribuer à maîtriser la pièce sans bloquer l’accès de l’outil ni entraver les mouvements programmés.
Le déchargement fait partie intégrante du plan de formage, et non une simple considération secondaire. Une pièce terminée peut rester coincée à cause d’une forme fermée, d’un bras trop long ou de l’orientation adoptée lors du dernier pliage. Déterminez comment l’opérateur ou le dispositif de manutention automatique retirera la pièce en toute sécurité et de façon répétable. Si un retrait manuel est requis, prévoyez un accès suffisant pour les mains et évitez toute séquence obligeant l’opérateur à tordre son corps ou à forcer sur la pièce finie.
6. Vérifier la séquence lors d’un essai
Effectuez un essai pilote afin de valider le procédé proposé avec la nuance de fil, le diamètre et les outillages spécifiés. Suivez scrupuleusement les procédures de mise en service et de sécurité du fabricant. Observez chaque mouvement à vitesse contrôlée avant d’évaluer le cycle complet. Recherchez les marques de contact, les obstacles rencontrés par les outils, le glissement du fil, le retour élastique imprévu ainsi que les difficultés de déchargement de la pièce.
Enregistrer le résultat de chaque modification plutôt que d’ajuster plusieurs étapes simultanément. En cas d’interférence, noter précisément la courbure ou la rotation à partir de laquelle elle apparaît, puis revoir l’ordre des opérations, l’accès aux outils et la disposition des supports. L’inspection dimensionnelle doit inclure les longueurs critiques, les angles, les décalages et les interfaces finales d’assemblage. Un premier échantillon réussi constitue un point de départ ; des échantillons répétés permettent de déterminer si la séquence est stable.
7. Enregistrer la configuration approuvée
Une fois la séquence confirmée, conserver ensemble la version du programme, la révision du plan, la spécification du matériau, la liste des outillages et les résultats des inspections. Noter toute observation de l’opérateur concernant le chargement, les supports et le déchargement. Cela évite qu’une exécution ultérieure n’utilise un programme associé à une version antérieure du plan ou à une disposition d’outillage différente.
Lorsque plusieurs produits partagent des géométries similaires, ne supposez pas que leurs séquences sont interchangeables. De légères différences dans la longueur du bras ou la position de la courbure peuvent modifier l’enveloppe de dégagement. Conservez l’historique des modifications et identifiez la personne ayant approuvé l’échantillon final. Ces enregistrements aident les équipes de maintenance et de production à rétablir la configuration correcte après un changement de série ou une commande répétée.
Conclusion
S'il vous plaît contactez Jinchun avec votre plan, vos spécifications de matière et vos exigences de production.
La séquence de cintrage filaire 3D la plus fiable est celle qui respecte la géométrie finale et reste exécutable à chaque étape intermédiaire. Examinez conjointement l’ordre des cintrages, l’accès des outils, le dégagement en rotation, le support et le déchargement, puis validez le procédé avec la matière réelle et les outillages.
Table des matières
- Introduction
- 1. Cartographier la géométrie de la pièce finie
- 2. Définir l’extrémité de départ
- 3. Vérifiez l’accès aux outils et les jeux disponibles
- 4. Planifier la rotation entre les cintrages
- 5. Prenez en compte le support de la pièce et son déchargement
- 6. Vérifier la séquence lors d’un essai
- 7. Enregistrer la configuration approuvée
- Conclusion