 EN


Pengenalan
Amesin pembengkok wayar mesti disemak terhadap keseluruhan urutan pembentukan, bukan hanya dimensi akhir komponen.
Komponen wayar tiga dimensi mungkin kelihatan betul dalam lukisan, tetapi sukar dihasilkan jika lengan yang telah dibentuk sebelumnya menghalang alat lenturan, benda kerja berlanggar dengan mesin, atau komponen siap tidak dapat dikeluarkan. Risiko-risiko ini amat penting bagi komponen dengan lenturan pada beberapa satah, pelanjutan panjang, anjakan ketat atau bentuk separa tertutup.
Perancangan jujukan menghubungkan geometri produk dengan pergerakan sebenar wayar, alat pembengkok dan kepala mesin. Ia harus bermula sebelum pengaturcaraan pengeluaran dan disahkan dengan bahan serta perkakasan yang dirancang. Matlamatnya bukan sekadar membuat setiap pembengkokan, tetapi membuatnya dalam turutan yang boleh diulang, dapat diakses dan praktikal untuk pengeluaran.
1. Petakan Geometri Komponen Siap
Mulakan dengan lukisan terkini yang diluluskan atau sampel yang berdimensi dengan jelas. Tandakan setiap pembengkokan, panjang lurus, perubahan satah, anjakan dan ciri hujung. Kenal pasti dimensi yang mengawal pemasangan atau fungsi dan yang kurang kritikal. Komponen 3D harus dikaji dari pelbagai pandangan kerana pembengkokan yang kelihatan jelas dalam pandangan depan mungkin bertindih dengan lengan lain apabila dilihat dari atas atau dari sisi.
Berikan perhatian khusus kepada lengan panjang, cangkuk, gelung, dan kawasan yang menjadi sebahagian tertutup semasa proses pembentukan. Ciri-ciri ini boleh menghalang akses kepada lenturan seterusnya. Jika lukisan tidak menunjukkan jejari lenturan, garis tengah dawai, atau toleransi kritikal dengan jelas, nyatakanlah terlebih dahulu sebelum pengaturcaraan, bukannya bergantung pada anggaran visual. Model atau lukisan berdimensi menjadikan perbincangan urutan dengan pembekal mesin lebih cekap.
2. Tentukan Hujung Permulaan
Lenturan pertama mempengaruhi cara bahagian dawai yang tinggal disokong dan diakses. Bandingkan hujung permulaan yang mungkin dan tanyakan apa kesan lenturan awal terhadap panjang bebas yang tersedia untuk operasi seterusnya. Memulakan dari satu hujung mungkin memudahkan penyuapan dawai, manakala memulakan dari hujung lain mungkin mengurangkan risiko lengan terbentuk yang panjang menghalang alat.
Jangan pilih hujung permulaan hanya kerana kelihatan semula jadi daripada lukisan. Semak keseluruhan pesanan, termasuk lengkungan akhir dan pemotongan. Pertimbangkan sama ada wayar masih boleh dihantar secara andal selepas ciri-ciri pertama dibentuk, dan sama ada komponen separa siap boleh melalui setiap pergerakan seterusnya tanpa dipaksakan atau diputar.
3. Semak Capaian dan Kelonggaran Alat
Setiap lengkungan memerlukan ruang yang mencukupi bagi alat pembentuk untuk menghampiri, menyentuh wayar dan menarik diri. Periksa kelonggaran antara alat, bahagian yang telah dibentuk sebelumnya, lengkungan bersebelahan dan struktur mesin. Jurang kecil dalam produk akhir mungkin sukar dihasilkan jika peralatan tidak dapat masuk atau berundur melalui laluan yang boleh digunakan.
Sertakan badan alat dan pergerakannya, bukan hanya titik di mana dawai dibengkokkan. Suatu jujukan mungkin secara geometri boleh dilakukan tetapi secara mekanikal tidak praktikal jika alat perlu melalui bukaan sempit. Bagi komponen kompleks, semak akses alat pada setiap peringkat sementara dan kenal pasti di manakah urutan pembengkokan yang berbeza, bentuk alat atau susunan tersuai mungkin diperlukan.
4. Rancang Putaran Antara Pembengkokan
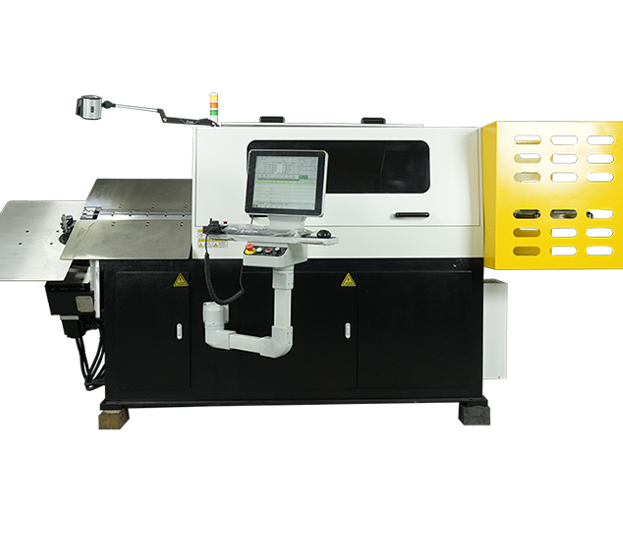
Amesin pembengkokan kepala putar 3D perlu dinilai dari segi akses alat dan keluasan sepanjang jujukan pembengkokan yang dipilih.
Pembentukan tiga dimensi memerlukan perubahan terkoordinasi dalam kedudukan suapan, arah pembengkokan dan orientasi. Putaran yang dirancang mesti dinilai sepanjang jujukan, kerana ruang yang dilalui benda kerja boleh jauh lebih besar daripada garis luar akhirnya. Lengan panjang dan gelung yang sudah dibentuk mungkin berayun ke arah alat, penghadang atau rangka mesin semasa putaran.
Bandingkan bagaimana konfigurasi yang dipilih menghasilkan setiap perubahan satah dan sahkan komponen manakah yang bergerak semasa operasi. Jangan mengandaikan bahawa suatu bahagian akan terus berada di luar mesin hanya kerana bentuk akhirnya muat dalam kawasan kerja nominal; sahkan keseluruhan julat pergerakan dengan lukisan sebenar dan perkakasan.
5. Ambil kira Sokongan dan Pengosongan Bahagian
Bahagian yang panjang atau tidak seimbang mungkin melengkung, bergetar atau berubah kedudukan jika tidak disokong secara sesuai. Pertimbangkan panjang dawai, ketegarannya dan kedudukan pusat jisimnya semasa bahagian dibentuk. Sebarang sokongan mesti membantu mengawal bahagian tanpa menghalang akses alat atau mengganggu pergerakan yang diprogram.
Membuang beban merupakan sebahagian daripada rancangan pembentukan, bukan suatu perkara yang diabaikan. Suatu komponen yang telah siap boleh terperangkap oleh bentuk tertutup, lengan yang panjang atau orientasi ketika lenturan akhir dibuat. Tentukan cara operator atau susunan pemindahan automatik akan mengeluarkan komponen tersebut dengan selamat dan konsisten. Jika pengeluaran secara manual diperlukan, sediakan ruang akses yang mencukupi untuk tangan dan elakkan urutan yang menyebabkan operator memutar atau memaksakan komponen siap.
6. Sahkan Urutan dalam Ujian
Gunakan ujian sampel untuk mengesahkan proses yang dicadangkan dengan gred dawai, diameter dan peralatan yang ditetapkan. Ikuti prosedur pelancaran dan keselamatan pengilang. Perhatikan setiap pergerakan pada kelajuan yang terkawal sebelum menilai satu kitaran penuh. Cari tanda sentuhan, halangan alat, gelinciran dawai, pelentingan tak dijangka dan kesukaran mengeluarkan komponen.
Catat hasil setiap perubahan, bukan menyesuaikan beberapa langkah sekaligus. Jika berlaku gangguan, catat secara tepat bengkokan atau putaran di mana gangguan itu bermula, kemudian semak semula turutan, akses alat dan susunan sokongan. Pemeriksaan dimensi harus merangkumi panjang kritikal, sudut, anjakan dan antara muka pemasangan akhir. Sampel pertama yang berjaya merupakan titik permulaan; sampel berulang membantu menentukan sama ada turutan itu stabil.
7. Catat Susunan yang Diluluskan
Apabila turutan telah disahkan, simpan versi program, revisi lukisan, spesifikasi bahan, senarai perkakasan dan keputusan pemeriksaan secara bersama-sama. Catat sebarang nota operator mengenai pemuatan, sokongan dan pembongkaran. Ini mengelakkan operasi kemudian daripada menggunakan program yang berkaitan dengan lukisan terdahulu atau susunan perkakasan yang berbeza.
Apabila beberapa produk berkongsi geometri yang serupa, jangan menganggap urutan mereka boleh dipertukarkan. Perbezaan kecil dalam panjang lengan atau kedudukan lenturan boleh mengubah ruang bebas. Simpan rekod perubahan dan kenal pasti pihak yang meluluskan sampel akhir. Rekod-rekod ini membantu pasukan penyelenggaraan dan pengeluaran memulihkan tetapan yang betul selepas pertukaran alat atau pesanan ulangan.
Kesimpulan
Tolonglah. hubungi Jinchun bersama lukisan anda, spesifikasi bahan dan keperluan pengeluaran.
Urutan lenturan wayar 3D yang paling boleh dipercayai ialah urutan yang menghormati geometri akhir dan kekal boleh dilaksanakan pada setiap peringkat sementara. Semak bersama-sama urutan lenturan, akses alat, ruang putaran, sokongan dan pengosongan, kemudian sahkan proses tersebut dengan bahan dan alat sebenar.