 EN


Introducción
Amáquina de doblado de alambre debe verificarse frente a toda la secuencia de conformado, no solo frente a las dimensiones finales de la pieza.
Un componente de alambre tridimensional puede parecer correcto en un dibujo, pero resultar difícil de fabricar si un brazo previamente formado bloquea la herramienta de doblado, la pieza en proceso choca contra la máquina o la pieza terminada no puede descargarse. Estos riesgos son especialmente relevantes en piezas con dobleces en varios planos, extensiones largas, desplazamientos ajustados o formas parcialmente cerradas.
La planificación de la secuencia conecta la geometría del producto con los movimientos reales del alambre, las herramientas de doblado y la cabeza de la máquina. Debe iniciarse antes de la programación de producción y verificarse con el material y las herramientas previstos. El objetivo no es simplemente realizar cada doblez, sino ejecutarlos en un orden que sea repetible, accesible y práctico para la producción.
1. Mapear la geometría de la pieza terminada
Comience con el dibujo aprobado más reciente o con una muestra claramente acotada. Marque cada doblez, cada tramo recto, cada cambio de plano, cada desplazamiento y cada característica final. Identifique qué cotas controlan el ensamblaje o la función y cuáles son menos críticas. Una pieza en 3D debe revisarse desde múltiples vistas, porque un doblez que parece claro en la vista frontal puede solaparse con otro brazo al observarse desde arriba o desde el lado.
Preste especial atención a los brazos largos, ganchos, bucles y regiones que quedan parcialmente cerradas durante el doblado. Estas características pueden restringir el acceso a dobleces posteriores. Si el plano no muestra claramente los radios de doblado, la línea central del alambre ni las tolerancias críticas, aclárelos antes de la programación, en lugar de basarse en estimaciones visuales. Un modelo o plano acotado facilita las discusiones sobre la secuencia con el proveedor de la máquina.
2. Defina el extremo inicial
El primer doblez afecta cómo se puede sujetar y acceder al resto del alambre. Compare los posibles extremos iniciales y pregúntese qué efecto tendrán los primeros dobleces sobre la longitud libre disponible para operaciones posteriores. Comenzar por un extremo puede facilitar la alimentación del alambre, mientras que iniciar por el otro puede reducir la probabilidad de que un brazo largo formado obstruya la herramienta.
No seleccione el extremo de inicio únicamente porque parezca natural a partir del dibujo. Revise el pedido completo, incluyendo la curvatura final y el corte. Considere si el alambre aún puede avanzar de forma fiable tras formarse las primeras características, y si el componente parcialmente terminado puede pasar por cada movimiento posterior sin forzarlo ni torcerlo.
3. Revisar el acceso y el espacio libre de la herramienta
Cada curvatura requiere suficiente espacio para que la herramienta de conformado se acerque, enganche el alambre y se retire. Verifique el espacio libre entre la herramienta, las secciones previamente conformadas, las curvaturas adyacentes y la estructura de la máquina. Las brechas pequeñas en el producto terminado pueden ser difíciles de producir si la herramienta no puede entrar ni retirarse a lo largo de una trayectoria factible.
Incluya el cuerpo de la herramienta y su movimiento, no solo el punto donde se dobla el alambre. Una secuencia puede ser geométricamente posible pero mecánicamente inviable si la herramienta debe atravesar una abertura estrecha. Para piezas complejas, revise el acceso de la herramienta en cada etapa intermedia e identifique dónde podría requerirse un orden distinto de doblado, una forma diferente de herramienta o una configuración personalizada.
4. Planifique la rotación entre dobleces
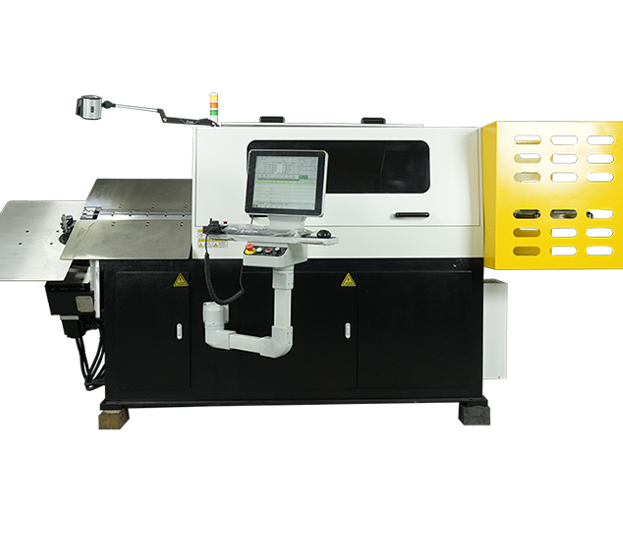
Amáquina de doblado con cabezal rotativo tridimensional debe evaluarse en cuanto al acceso y el espacio libre de la herramienta durante toda la secuencia de doblado seleccionada.
La conformación tridimensional exige cambios coordinados en la posición de avance, la dirección de doblado y la orientación. La rotación planificada debe evaluarse a lo largo de toda la secuencia, ya que el espacio barrido por la pieza puede ser mucho mayor que su contorno final. Brazos largos y bucles ya formados pueden desplazarse hacia las herramientas, las protecciones o el bastidor de la máquina durante una rotación.
Compare cómo la configuración elegida genera cada cambio de plano y confirme qué componente se desplaza durante la operación. No asuma que una pieza se despejará de la máquina simplemente porque su forma final cabe dentro del área de trabajo nominal; verifique el recorrido completo del movimiento con el dibujo real y las herramientas.
5. Tenga en cuenta el soporte y la descarga de la pieza
Las piezas largas o desequilibradas pueden deformarse, vibrar o desplazarse si no cuentan con un soporte adecuado. Considere la longitud del alambre, su rigidez y la posición de su centro de masa a medida que avanza la fabricación de la pieza. Cualquier soporte debe contribuir al control de la pieza sin obstruir el acceso de la herramienta ni interferir con el movimiento programado.
La descarga forma parte del plan de conformado, no es una consideración posterior. Una pieza terminada puede quedar atrapada por una forma cerrada, un brazo largo o la orientación en la que se realiza el doblez final. Decida cómo retirará el operario o el sistema de manipulación automática la pieza de forma segura y consistente. Si se requiere extracción manual, deje suficiente espacio para el acceso con la mano y evite una secuencia que obligue al operario a torcerse o forzar el componente terminado.
6. Verificar la secuencia en una prueba
Utilice una prueba de muestra para confirmar el proceso propuesto con la clase de alambre, el diámetro y las herramientas especificados. Siga los procedimientos del fabricante para la puesta en marcha y la seguridad. Observe cada movimiento a un ritmo controlado antes de evaluar el ciclo completo. Busque marcas de contacto, obstrucción de las herramientas, deslizamiento del alambre, recuperación elástica inesperada y dificultad para extraer la pieza.
Registrar el resultado de cada cambio en lugar de ajustar varios pasos a la vez. Si ocurre interferencia, anotar con exactitud la curvatura o rotación en la que comienza, y luego revisar el orden, el acceso a las herramientas y la disposición de los soportes. La inspección dimensional debe incluir las longitudes críticas, los ángulos, los desplazamientos y las interfaces finales de ensamblaje. Una primera muestra exitosa es un punto de partida; las muestras repetidas ayudan a determinar si la secuencia es estable.
7. Registrar la configuración aprobada
Una vez confirmada la secuencia, conservar juntas la versión del programa, la revisión del plano, la especificación del material, la lista de herramientas y los resultados de la inspección. Registrar cualquier nota del operario sobre la carga, los soportes y la descarga. Esto evita que una ejecución posterior utilice un programa que corresponda a un plano anterior o a una disposición distinta de herramientas.
Cuando varios productos comparten geometrías similares, no suponga que sus secuencias son intercambiables. Pequeñas diferencias en la longitud del brazo o en la posición del doblez pueden modificar el volumen de despeje. Conserve el historial de cambios e identifique a la persona que aprobó la muestra final. Estos registros ayudan a los equipos de mantenimiento y producción a restablecer la configuración correcta tras un cambio de modelo o un pedido repetido.
Conclusión
Por favor póngase en contacto con Jinchun con su plano, especificación de material y requisitos de producción.
La secuencia más fiable de doblado de alambre en 3D es aquella que respeta la geometría final y sigue siendo ejecutable en cada etapa intermedia. Revise conjuntamente el orden de los dobleces, el acceso de las herramientas, el despeje rotacional, el soporte y la descarga; luego valide el proceso con material y herramientas reales.
Tabla de Contenidos
- Introducción
- 1. Mapear la geometría de la pieza terminada
- 2. Defina el extremo inicial
- 3. Revisar el acceso y el espacio libre de la herramienta
- 4. Planifique la rotación entre dobleces
- 5. Tenga en cuenta el soporte y la descarga de la pieza
- 6. Verificar la secuencia en una prueba
- 7. Registrar la configuración aprobada
- Conclusión