 EN


Introduktion
Atrådbuktmaskin måste kontrolleras mot hela formningssekvensen, inte endast de slutliga delmåtten.
En tredimensionell tråddel kan se korrekt ut i en ritning, men ändå vara svår att tillverka om en tidigare böjd arm blockerar böjverktyget, arbetsstycket kolliderar med maskinen eller den färdiga delen inte kan lossas. Dessa risker är särskilt viktiga för delar med böjningar i flera plan, långa utskjutningar, smala förskjutningar eller delvis slutna former.
Sekvensplanering kopplar produktens geometri med de faktiska rörelserna för tråden, böjverktygen och maskinhuvudet. Den bör påbörjas innan produktionsprogrammering och verifieras med avsedd material och verktyg. Målet är inte enbart att utföra varje böjning, utan att utföra dem i en ordning som är upprepningsbar, tillgänglig och praktisk för produktionen.
1. Kartlägg den färdiga delens geometri
Börja med den senaste godkända ritningen eller ett tydligt dimensionerat prov. Markera varje böjning, rakt avstånd, planändring, förskjutning och slutfunktion. Identifiera vilka mått som styr montering eller funktion och vilka som är mindre kritiska. En 3D-del bör granskas från flera vyer eftersom en böjning som verkar tydlig i en framvy kan överlappa en annan arm när den ses uppifrån eller från sidan.
Ägna särskild uppmärksamhet åt långa armar, krokar, slingor och områden som blir delvis stängda under formningen. Dessa egenskaper kan begränsa tillträdet till senare böjningar. Om ritningen inte tydligt visar böjningsradier, trådens mitträd eller kritiska toleranser, bör dessa klargöras innan programmering – snarare än att förlita sig på visuella uppskattningar. En dimensionerad modell eller ritning gör diskussioner om böjningsordning med maskintillverkaren mer effektiva.
2. Definiera startänden
Den första böjningen påverkar hur resterande tråd kan stödjas och nås. Jämför möjliga startändar och fundera på vad de tidiga böjningarna kommer att göra med den fria längden som är tillgänglig för senare operationer. Att börja vid ena änden kan göra tråden lättare att mata, medan att börja vid den andra änden kan minska risken för att en lång formad arm blockerar verktyget.
Välj inte startänden endast för att den verkar naturlig utifrån ritningen. Granska hela ordern, inklusive den slutliga böjningen och avskärningen. Överväg om tråden fortfarande kan matas pålitligt efter att de första formningarna utförts, och om den delvis färdiga komponenten kan passera varje senare rörelse utan att tvingas eller vridas.
3. Granska verktygets tillgänglighet och fria utrymmet
Varje böjning kräver tillräckligt med utrymme för formverktyget att närma sig, gripa tag i tråden och dra sig tillbaka. Kontrollera det fria utrymmet mellan verktyget, tidigare formade sektioner, intilliggande böjningar och maskinens konstruktion. Små mellanrum i det färdiga produkten kan vara svåra att tillverka om verktygen inte kan komma in eller dra sig tillbaka längs en genomförbar väg.
Inkludera verktygskroppen och dess rörelse, inte bara den punkt där tråden böjs. En sekvens kan vara geometriskt möjlig men mekaniskt opraktisk om verktyget måste passera genom en smal öppning. För komplexa delar bör verktygsåtkomst granskas vid varje mellanliggande steg, och det bör identifieras var en annan böjordning, ett annat verktygsformat eller en anpassad installation kan krävas.
4. Planera rotation mellan böjningar
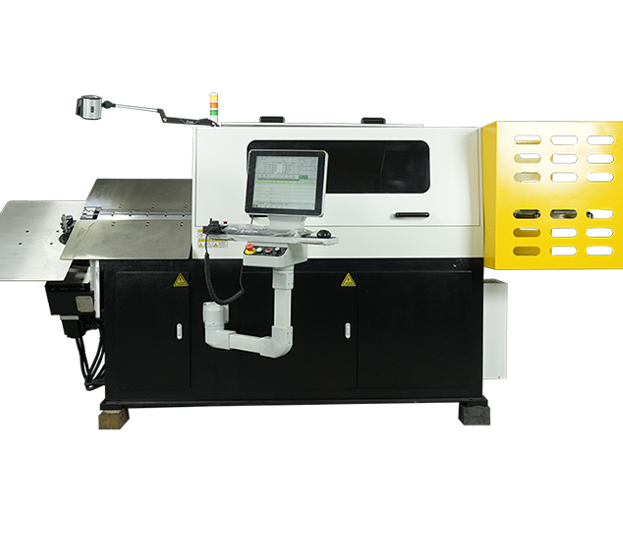
A3D-roterande huvudböjmaskin bör utvärderas avseende verktygsåtkomst och frihetsgrad genom hela den valda böjsekvensen.
Tredimensionell formning kräver samordnade förändringar i fördelningsposition, böjriktning och orientering. Den planerade rotationen måste bedömas genom hela sekvensen, eftersom arbetsstyckets svepta utrymme kan vara mycket större än dess slutgiltiga kontur. Långa armar och redan formade loopar kan svänga in i verktyg, skydd eller maskinramen under en rotation.
Jämför hur den valda konfigurationen skapar varje planändring och bekräfta vilken komponent som rör sig under drift. Anta inte att en del kommer att passera maskinen helt enkelt därför att den slutgiltiga formen får plats inom det nominella arbetsområdet; verifiera hela rörelseomfånget med den faktiska ritningen och verktygen.
5. Ta hänsyn till delens stöd och lossning
Långa eller obalanserade arbetsstycken kan böja sig, vibrera eller förskjutas om de inte stöds på lämpligt sätt. Överväg trådens längd, styvhet och läge för tyngdpunkten när delen utvecklas. Allt stöd måste hjälpa till att kontrollera arbetsstycket utan att blockera verktygsåtkomst eller störa programmerad rörelse.
Lossning är en del av formningsplanen, inte en eftertanke. En färdig del kan fastna i en sluten form, en lång arm eller på grund av orienteringen vid den sista böjningen. Bestäm hur operatören eller den automatiska hanteringsanordningen kommer att ta bort delen på ett säkert och konsekvent sätt. Om manuell lossning krävs ska tillräcklig handåtkomst lämnas och sekvenser undvikas som tvingar operatören att vrida eller använda tvång för att ta bort den färdiga komponenten.
6. Verifiera sekvensen i en provkörning
Använd en provkörning för att bekräfta den föreslagna processen med angiven trådklass, diameter och verktyg. Följ tillverkarens igångsättnings- och säkerhetsförfaranden. Observera varje rörelse i kontrollerad takt innan hela cykeln bedöms. Sök efter kontaktmärken, verktygsblockering, trådsläpp, oväntad återböjning och svårigheter att ta bort delen.
Registrera resultatet av varje ändring istället för att justera flera steg på en gång. Om interferens uppstår ska den exakta böjningen eller rotationen där den börjar noteras, och därefter ska ordningen, verktygsåtkomsten och stödarrangemanget granskas. Dimensionell inspektion ska inkludera kritiska längder, vinklar, förskjutningar och slutliga monteringsgränssnitt. En framgångsrik första provexemplar är en utgångspunkt; upprepade provexemplar hjälper till att fastställa om sekvensen är stabil.
7. Registrera den godkända inställningen
När sekvensen är bekräftad ska programversionen, ritningsrevisionen, materialspecifikationen, verktygslistan och inspektionsresultaten sparas tillsammans. Registrera eventuella operatörens anteckningar om inläsning, stöd och urläsning. Detta förhindrar att en senare produktion kör ett program som hör till en äldre ritning eller en annan verktygsanordning.
När flera produkter har liknande geometrier ska man inte anta att deras böjsekvenser är utbytbara. Små skillnader i armlängd eller böjposition kan påverka frihetsvolymen. Behåll ändringshistoriken och ange vem som godkände den slutgiltiga provexemplaret. Dessa register hjälper underhålls- och produktionslag att återställa rätt inställning efter en omställning eller vid en upprepad beställning.
Slutsats
Vänligen kontakta Jinchun med ditt ritningsunderlag, materialspecifikation och produktionskrav.
Den mest tillförlitliga 3D-trådböjsekvensen är den som respekterar den färdiga geometrin och förblir utförbar i varje mellanliggande steg. Granska böjordningen, verktygsåtkomsten, rotationsfriheten, stödet och urladdningen tillsammans, och validera sedan processen med verkligt material och verktyg.
Innehållsförteckning
- Introduktion
- 1. Kartlägg den färdiga delens geometri
- 2. Definiera startänden
- 3. Granska verktygets tillgänglighet och fria utrymmet
- 4. Planera rotation mellan böjningar
- 5. Ta hänsyn till delens stöd och lossning
- 6. Verifiera sekvensen i en provkörning
- 7. Registrera den godkända inställningen
- Slutsats