 EN


Pengantar
Amesin pengeleman kawat harus diperiksa terhadap seluruh urutan pembentukan, bukan hanya dimensi akhir komponen.
Komponen kawat tiga dimensi mungkin tampak benar dalam gambar teknis, namun sulit diproduksi jika lengan yang telah dibengkokkan sebelumnya menghalangi alat pembengkok, benda kerja bertabrakan dengan mesin, atau komponen jadi tidak dapat dibongkar-muat. Risiko-risiko ini terutama penting untuk komponen dengan tikungan pada beberapa bidang, ekstensi panjang, offset ketat, atau bentuk sebagian tertutup.
Perencanaan urutan menghubungkan geometri produk dengan gerakan aktual kawat, alat pembengkok, dan kepala mesin. Proses ini harus dimulai sebelum pemrograman produksi dan diverifikasi menggunakan bahan serta peralatan yang direncanakan. Tujuannya bukan sekadar mewujudkan setiap pembengkokan, melainkan melaksanakannya dalam urutan yang dapat diulang, dapat diakses, serta praktis untuk produksi.
1. Petakan Geometri Komponen Jadi
Mulailah dari gambar terbaru yang telah disetujui atau dari sampel yang berdimensi jelas. Tandai setiap pembengkokan, panjang lurus, perubahan bidang, offset, dan fitur ujung. Identifikasi dimensi mana yang mengendalikan perakitan atau fungsi serta dimensi mana yang kurang kritis. Komponen 3D harus ditinjau dari berbagai sudut pandang karena pembengkokan yang tampak jelas pada tampilan depan mungkin tumpang tindih dengan lengan lain ketika dilihat dari atas atau dari samping.
Berikan perhatian khusus pada lengan panjang, kait, lingkaran, dan area yang menjadi sebagian tertutup selama proses pembentukan. Fitur-fitur ini dapat membatasi akses ke tikungan berikutnya. Jika gambar tidak menunjukkan jari-jari tikungan, garis tengah kawat, atau toleransi kritis secara jelas, klarifikasikan terlebih dahulu sebelum pemrograman—bukan mengandalkan perkiraan visual. Model atau gambar berskala dimensi membuat diskusi urutan dengan pemasok mesin lebih efisien.
2. Tentukan Ujung Awal
Tikungan pertama memengaruhi cara sisa kawat dapat didukung dan diakses. Bandingkan kemungkinan ujung awal dan tanyakan: apa dampak tikungan awal terhadap panjang bebas yang tersedia untuk operasi berikutnya? Memulai dari satu ujung mungkin memudahkan pemasukan kawat, sedangkan memulai dari ujung lainnya mungkin mengurangi risiko lengan hasil bentuk yang panjang menghalangi alat.
Jangan memilih ujung awal hanya karena tampak alami dari gambar. Tinjau seluruh urutan pengerjaan, termasuk tikungan akhir dan pemotongan. Pertimbangkan apakah kawat masih dapat didorong secara andal setelah fitur pertama dibentuk, serta apakah komponen yang sebagian telah selesai dapat melewati setiap gerakan berikutnya tanpa dipaksakan atau diputar.
3. Tinjau Akses dan Ruang Bebas Alat
Setiap tikungan memerlukan ruang yang cukup agar alat pembentuk dapat mendekat, mengaitkan kawat, dan menarik diri. Periksa jarak bebas antara alat, bagian yang telah dibentuk sebelumnya, tikungan-tikungan berdekatan, serta struktur mesin. Celah-celah kecil pada produk akhir mungkin sulit diwujudkan jika peralatan tidak mampu memasuki atau mundur melalui jalur yang layak.
Sertakan badan alat dan pergerakannya, bukan hanya titik di mana kawat dibengkokkan. Suatu urutan mungkin secara geometris memungkinkan tetapi secara mekanis tidak praktis jika alat harus melewati bukaan sempit. Untuk komponen kompleks, tinjau akses alat pada setiap tahap perantara dan identifikasi di mana urutan pembengkokan berbeda, bentuk perkakas berbeda, atau penyiapan khusus mungkin diperlukan.
4. Rencanakan Rotasi Antarkurva
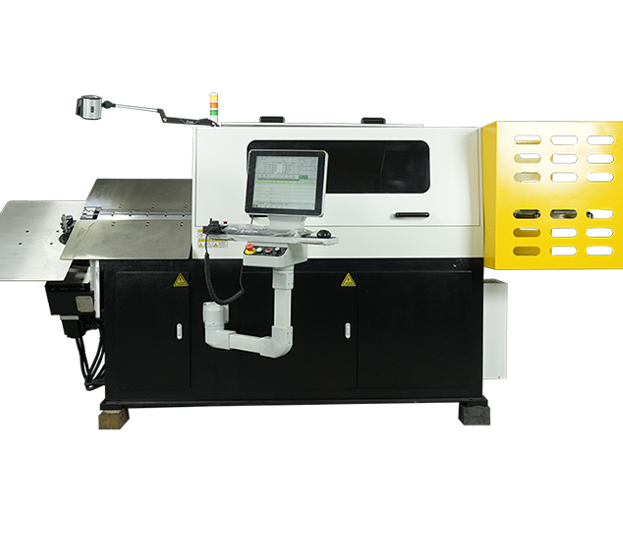
Amesin pembengkok kepala putar 3D harus dievaluasi terkait akses alat dan jarak bebas sepanjang urutan pembengkokan yang dipilih.
Pembentukan tiga dimensi memerlukan perubahan terkoordinasi dalam posisi umpan, arah pembengkokan, dan orientasi. Rotasi yang direncanakan harus dinilai sepanjang seluruh urutan, karena ruang yang dilalui benda kerja dapat jauh lebih besar daripada garis besar akhirnya. Lengan panjang dan loop yang telah dibentuk sebelumnya dapat berayun ke arah alat, pelindung, atau rangka mesin selama rotasi.
Bandingkan cara konfigurasi yang dipilih menghasilkan setiap perubahan bidang dan konfirmasi komponen mana yang bergerak selama operasi. Jangan berasumsi bahwa suatu bagian akan melewati mesin dengan aman hanya karena bentuk akhirnya muat dalam area kerja nominal; verifikasi seluruh rentang gerak menggunakan gambar dan perlengkapan aktual.
5. Pertimbangkan Dukungan dan Pengeluaran Benda Kerja
Benda kerja yang panjang atau tidak seimbang dapat melengkung, bergetar, atau bergeser jika tidak didukung secara memadai. Pertimbangkan panjang kawat, kekakuannya, serta posisi pusat massa benda kerja saat bentuknya berkembang. Setiap dukungan harus membantu mengendalikan benda kerja tanpa menghalangi akses alat atau mengganggu gerakan yang diprogram.
Pelepasan benda kerja merupakan bagian dari rencana pembentukan, bukan hal yang dipertimbangkan belakangan. Komponen jadi dapat terjebak oleh bentuk tertutup, lengan panjang, atau orientasi saat lipatan akhir dibuat. Tentukan cara operator atau sistem penanganan otomatis akan melepas komponen secara aman dan konsisten. Jika pelepasan dilakukan secara manual, pastikan tersedia ruang akses yang cukup untuk tangan dan hindari urutan langkah yang memaksa operator memutar tubuh atau memberi tekanan berlebih pada komponen jadi.
6. Verifikasi Urutan dalam Uji Coba
Gunakan uji coba sampel untuk memastikan proses yang diusulkan sesuai dengan kelas kawat, diameter, dan peralatan yang ditentukan. Ikuti prosedur pengoperasian awal dan keselamatan yang ditetapkan pabrikan. Amati setiap gerakan dengan kecepatan terkendali sebelum menilai siklus lengkap. Perhatikan tanda kontak, hambatan alat, selip kawat, springback tak terduga, serta kesulitan dalam melepas komponen.
Catat hasil dari setiap perubahan, bukan menyesuaikan beberapa langkah sekaligus. Jika terjadi gangguan, catat secara tepat tikungan atau putaran tempat gangguan tersebut dimulai, lalu tinjau kembali urutan proses, akses alat, dan pengaturan penopang. Pemeriksaan dimensi harus mencakup panjang kritis, sudut, offset, serta antarmuka perakitan akhir. Sampel pertama yang berhasil merupakan titik awal; pengambilan sampel berulang membantu menentukan apakah urutan proses tersebut stabil.
7. Catat Pengaturan yang Telah Disetujui
Setelah urutan proses dikonfirmasi, simpan versi program, revisi gambar teknis, spesifikasi bahan, daftar peralatan, dan hasil pemeriksaan secara bersamaan. Catat pula catatan operator mengenai pemuatan, penopangan, dan pembongkaran. Hal ini mencegah pelaksanaan produksi berikutnya menggunakan program yang sesuai dengan gambar teknis versi sebelumnya atau susunan peralatan yang berbeda.
Apabila beberapa produk memiliki geometri yang mirip, jangan menganggap urutan pembengkokannya dapat dipertukarkan. Perbedaan kecil pada panjang lengan atau posisi tikungan dapat mengubah ruang bebas (clearance envelope). Simpan riwayat perubahan dan identifikasi pihak yang menyetujui sampel akhir. Catatan-catatan ini membantu tim pemeliharaan dan produksi memulihkan pengaturan yang tepat setelah pergantian proses atau pemesanan ulang.
Kesimpulan
Tolonglah. hubungi Jinchun dengan gambar Anda, spesifikasi bahan, dan persyaratan produksi.
Urutan pembengkokan kawat 3D yang paling andal adalah urutan yang menghormati geometri akhir dan tetap dapat dijalankan pada setiap tahap perantara. Tinjau bersama urutan tikungan, akses alat, ruang bebas rotasi, penopang, serta pelepasan benda kerja, kemudian validasi proses tersebut dengan bahan dan peralatan aktual.