 EN


Introduzione
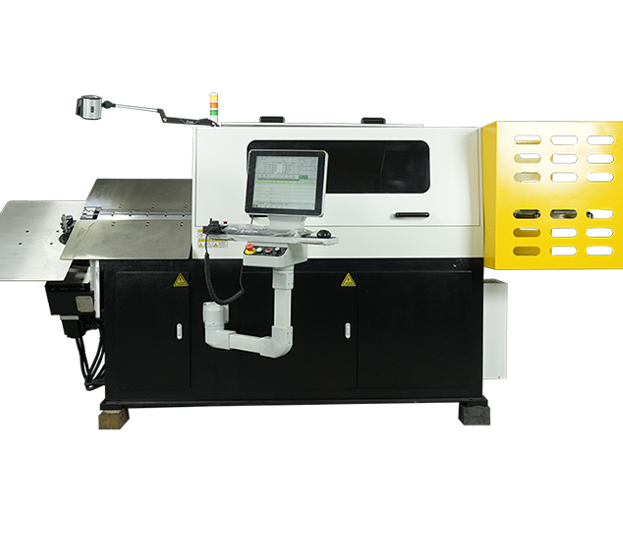
Amacchina per la flessione del filo deve essere verificata rispetto all’intera sequenza di formatura, non solo rispetto alle dimensioni finali del pezzo.
Un componente tridimensionale in filo metallico può apparire corretto su un disegno, ma risultare difficile da produrre se un braccio precedentemente piegato ostacola l’utensile di piegatura, se il pezzo in lavorazione collide con la macchina o se il pezzo finito non può essere scaricato. Questi rischi sono particolarmente rilevanti per i pezzi con pieghe su diversi piani, prolungamenti lunghi, offset stretti o forme parzialmente chiuse.
La pianificazione della sequenza collega la geometria del prodotto ai movimenti effettivi del filo, degli utensili di piegatura e della testa della macchina. Deve iniziare prima della programmazione della produzione ed essere verificata con il materiale e gli utensili previsti. L’obiettivo non è semplicemente eseguire ogni piega, ma eseguirle in un ordine che sia ripetibile, accessibile e pratico per la produzione.
1. Mappare la geometria del pezzo finito
Iniziare dal disegno approvato più recente o da un campione chiaramente quotato. Contrassegnare ogni piega, ogni tratto rettilineo, ogni variazione di piano, ogni spostamento e ogni caratteristica finale. Identificare quali dimensioni controllano l’assemblaggio o la funzionalità e quali sono meno critiche. Un pezzo tridimensionale deve essere esaminato da più punti di vista, poiché una piega che appare chiara nella vista frontale potrebbe sovrapporsi a un altro braccio quando osservata dall’alto o dal lato.
Prestare particolare attenzione a bracci lunghi, ganci, anelli e zone che diventano parzialmente chiuse durante la piegatura. Queste caratteristiche possono limitare l’accesso alle piegature successive. Se il disegno non indica chiaramente i raggi di piegatura, l’asse centrale del filo o le tolleranze critiche, chiarirli prima della programmazione, anziché basarsi su stime visive. Un modello o un disegno quotato rende più efficiente la discussione della sequenza con il fornitore della macchina.
2. Definire l’estremità di partenza
La prima piegatura influenza il modo in cui il resto del filo può essere supportato e raggiunto. Confrontare le possibili estremità di partenza e chiedersi quale impatto avranno le prime piegature sulla lunghezza libera disponibile per le operazioni successive. Iniziare da un’estremità potrebbe facilitare l’alimentazione del filo, mentre partire dall’altra potrebbe ridurre la probabilità che un braccio lungo già piegato ostruisca lo stampo.
Non selezionare l’estremità di partenza soltanto perché sembra naturale dal disegno. Esamina l’intero ordine, compresa la curvatura finale e il taglio. Valuta se il filo possa ancora essere avanzato in modo affidabile dopo la formatura delle prime caratteristiche e se il componente parzialmente completato possa passare attraverso ciascun movimento successivo senza essere forzato o torsionato.
3. Verifica l’accessibilità e il gioco degli utensili
Ogni curvatura richiede uno spazio sufficiente affinché l’utensile di formatura possa avvicinarsi, agganciare il filo e ritirarsi. Controlla il gioco tra l’utensile, le sezioni già formate in precedenza, le curve adiacenti e la struttura della macchina. Gli spazi ridotti nel prodotto finito potrebbero risultare difficili da realizzare se gli utensili non possono entrare o uscire lungo un percorso praticabile.
Includere il corpo dell'utensile e il suo movimento, non solo il punto in cui il filo viene piegato. Una sequenza può essere geometricamente possibile ma meccanicamente impraticabile se l'utensile deve passare attraverso un'apertura stretta. Per pezzi complessi, verificare l'accessibilità dell'utensile in ogni fase intermedia e identificare i punti in cui potrebbe essere necessario modificare l'ordine delle pieghe, la forma dell'utensile o la configurazione personalizzata.
4. Pianificare la rotazione tra le pieghe
Amacchina per piegatura con testa rotante tridimensionale deve essere valutata per quanto riguarda l'accessibilità e il gioco dell'utensile lungo l'intera sequenza di piegatura selezionata.
La formatura tridimensionale richiede variazioni coordinate della posizione di alimentazione, della direzione di piegatura e dell'orientamento. La rotazione pianificata deve essere valutata lungo tutta la sequenza, poiché lo spazio spazzato dal pezzo in lavorazione può risultare molto più ampio del suo contorno finale. Bracci lunghi e anelli già formati possono urtare contro utensili, protezioni o il telaio della macchina durante una rotazione.
Confronta in che modo la configurazione scelta genera ciascun cambio di piano e verifica quale componente si muove durante l’operazione. Non assumere che una parte possa superare agevolmente la macchina soltanto perché la forma finale rientra nell’area di lavoro nominale; verifica invece l’intero inviluppo di movimento utilizzando il disegno effettivo e gli utensili.
5. Considera il supporto del pezzo e lo scarico
Pezi lunghi o non bilanciati potrebbero incurvarsi, vibrare o spostarsi se non adeguatamente supportati. Tieni conto della lunghezza del filo, della sua rigidità e della posizione del suo baricentro man mano che il pezzo prende forma. Ogni supporto deve contribuire a controllare il pezzo senza ostacolare l’accesso dell’utensile né interferire con i movimenti programmati.
Lo scarico fa parte del piano di formatura, non è un'aggiunta successiva. Un componente finito potrebbe rimanere intrappolato da una forma chiusa, da un braccio lungo o dall’orientamento assunto nell’ultima piega. Stabilire in anticipo come l’operatore o il sistema di movimentazione automatico rimuoverà il pezzo in modo sicuro e ripetibile. Se è richiesto lo scarico manuale, prevedere spazio sufficiente per l’accesso manuale e evitare sequenze che costringano l’operatore a torcere il corpo o forzare il componente finito.
6. Verificare la sequenza con una prova
Eseguire una prova su campione per confermare il processo proposto, utilizzando la classe di filo, il diametro e gli utensili specificati. Seguire le procedure del produttore per la messa in servizio e per la sicurezza. Osservare ogni movimento a velocità controllata prima di valutare l’intero ciclo. Controllare la presenza di segni di contatto, ostruzioni degli utensili, scivolamento del filo, ritorno elastico imprevisto e difficoltà nello scarico del pezzo.
Registrare il risultato di ogni singola modifica, anziché apportare correzioni su più passaggi contemporaneamente. In caso di interferenze, annotare con precisione la curvatura o la rotazione in corrispondenza della quale l’interferenza ha inizio, quindi riesaminare l’ordine delle operazioni, l’accessibilità degli utensili e la disposizione dei supporti. L’ispezione dimensionale deve includere le lunghezze critiche, gli angoli, gli scostamenti e le interfacce finali di assemblaggio. Un primo campione riuscito rappresenta un punto di partenza; campioni ripetuti aiutano a stabilire se la sequenza è stabile.
7. Registrare la configurazione approvata
Una volta confermata la sequenza, conservare insieme la versione del programma, la revisione del disegno, la specifica del materiale, l’elenco degli utensili e i risultati dell’ispezione. Registrare eventuali note dell’operatore relative al caricamento, ai supporti e allo scaricamento. Ciò evita che una successiva esecuzione utilizzi un programma appartenente a un disegno precedente o a una diversa disposizione di utensili.
Quando diversi prodotti condividono geometrie simili, non si deve presupporre che le loro sequenze siano intercambiabili. Piccole differenze nella lunghezza del braccio o nella posizione della piega possono modificare l’inviluppo di tolleranza. Conservare la cronologia delle modifiche e indicare chi ha approvato il campione finale. Questi registri aiutano i team di manutenzione e produzione a ripristinare la configurazione corretta dopo un cambio di produzione o un ordine ripetuto.
Conclusione
Per favore contattare Jinchun con il vostro disegno, la specifica del materiale e i requisiti di produzione.
La sequenza di piegatura 3D più affidabile è quella che rispetta la geometria finale e rimane eseguibile in ogni fase intermedia. Esaminare insieme l’ordine delle pieghe, l’accessibilità degli utensili, lo spazio libero per la rotazione, il supporto e lo scarico, quindi convalidare il processo con materiale e utensileria reali.
Indice dei Contenuti
- Introduzione
- 1. Mappare la geometria del pezzo finito
- 2. Definire l’estremità di partenza
- 3. Verifica l’accessibilità e il gioco degli utensili
- 4. Pianificare la rotazione tra le pieghe
- 5. Considera il supporto del pezzo e lo scarico
- 6. Verificare la sequenza con una prova
- 7. Registrare la configurazione approvata
- Conclusione