 EN


Вступ
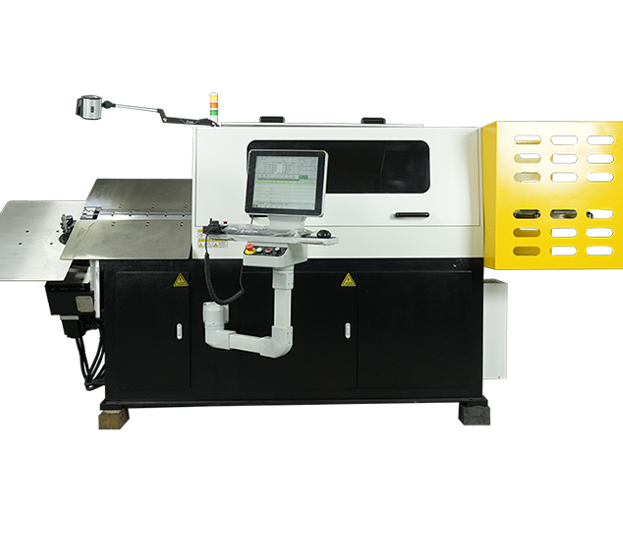
А машина для гнучення дроту необхідно перевіряти на всій послідовності формування, а не лише за кінцевими розмірами деталі.
Тривимірна дротова деталь може виглядати правильно на кресленні, але бути важкою у виготовленні, якщо раніше сформована ділянка блокує інструмент для вигинання, заготовка стикається з верстатом або готову деталь неможливо розвантажити. Ці ризики особливо важливі для деталей із вигинами в кількох площинах, довгими виступами, малими зміщеннями або частково замкненими формами.
Планування послідовності зв’язує геометрію виробу з реальними рухами дроту, інструментів для згинання та головки верстата. Його слід починати до програмування виробництва й перевіряти за допомогою передбаченого матеріалу та оснащення. Мета полягає не просто у виконанні кожного згину, а у виконанні їх у такій послідовності, яка є відтворюваною, доступною й практичною для виробництва.
1. Відображення геометрії готового виробу
Розпочніть із останнього затвердженого креслення або чітко проставленого зразка. Позначте кожен згин, прямий відрізок, зміну площини, зсув та кінцеву особливість. Визначте, які розміри впливають на збирання чи функціонування, а які є менш критичними. Тривимірний виріб слід перевіряти з кількох точок зору, оскільки згин, який здається очевидним у фронтальному вигляді, може перекривати іншу частину при перегляді згори або збоку.
Зверніть особливу увагу на довгі виступи, гачки, петлі та ділянки, які частково замикатимуться під час формування. Ці елементи можуть обмежувати доступ до подальших згинів. Якщо креслення не чітко показує радіуси згинів, центральну лінію дроту або критичні допуски, уточніть їх до програмування, а не спирайтеся на візуальні оцінки. Модель або креслення з розмірами робить обговорення послідовності з постачальником верстата більш ефективним.
2. Визначте початковий кінець
Перший згин впливає на те, як решту дроту можна буде підтримувати й до якої частини буде забезпечено доступ. Порівняйте можливі початкові кінці й запитайте себе, як ранні згини вплинуть на вільну довжину, доступну для подальших операцій. Початок з одного кінця може полегшити подачу дроту, тоді як початок з іншого кінця може зменшити ймовірність того, що довгий сформований виступ перекриє інструмент.
Не вибирайте початковий кінець лише тому, що він здається природним із креслення. Перегляньте повне замовлення, у тому числі остаточний вигин і обрізання. Розгляньте, чи можна надійно продовжувати подавання дроту після формування перших елементів, а також чи може частково завершена деталь проходити через кожну наступну рухову операцію без примусового натискання або скручування.
3. Перевірте доступ інструменту та зазори
Для кожного вигину потрібно достатньо місця, щоб формувальний інструмент міг наблизитися, зачепити дріт і відійти. Перевірте зазори між інструментом, раніше сформованими ділянками, сусідніми вигинами та конструкцією верстата. Малі зазори в готовому виробі можуть бути важко виконати, якщо інструмент не може увійти або вийти по технічно реалізовному шляху.
Включіть корпус інструменту та його рух, а не лише точку, де згинуто дріт. Послідовність може бути геометрично можливою, але механічно непрактичною, якщо інструмент має проходити через вузьке отвір. Для складних деталей перевірте доступ інструменту на кожному проміжному етапі й визначте, де може знадобитися інший порядок згинання, інша форма інструменту чи спеціальна настройка.
4. Заплануйте обертання між згинами
А тривимірний гнучий верстат із обертальним шпинделем потрібно оцінити щодо доступу інструменту та зазору протягом усієї обраної послідовності згинання.
Тривимірне формування вимагає узгоджених змін положення подачі, напрямку згинання та орієнтації. Заплановане обертання потрібно оцінювати протягом усієї послідовності, оскільки простір, який «замітає» заготовка, може бути значно більшим за її кінцевий контур. Довгі плечі та вже сформовані петлі можуть вдарятися об інструменти, захисні пристрої чи раму верстата під час обертання.
Порівняйте, як обрана конфігурація забезпечує кожну зміну площини, і підтвердьте, який компонент рухається під час операції. Не припускати, що деталь вільно пройде повз верстат лише тому, що кінцева форма вміщується в номінальну робочу зону; перевірте повний об’єм руху за допомогою фактичного креслення та інструментів.
5. Врахуйте підтримку деталі та її вивантаження
Довгі або незбалансовані заготовки можуть прогинатися, вібрувати або зміщуватися, якщо їх недостатньо підтримувати. Розгляньте довжину дроту, його жорсткість та положення центру маси заготовки під час її формування. Будь-яка підтримка має забезпечувати контроль над заготовкою, не перешкоджаючи доступу інструменту чи не втручаючись у запрограмований рух.
Розвантаження є частиною плану формування, а не додатковою операцією. Готова деталь може застрягти у замкненій формі, довгому важелі або через орієнтацію, у якій виконується останній згин. Визначте, як оператор або автоматична система обробки будуть безпечно й послідовно видаляти деталь. Якщо потрібне ручне видалення, залиште достатній доступ для рук і уникайте послідовності, що змушує оператора скручувати тіло чи прикладати зусилля до готової деталі.
6. Перевірте послідовність під час пробного запуску
Використовуйте пробний зразок, щоб підтвердити запропонований процес із вказаною маркою дроту, його діаметром та інструментом. Дотримуйтесь процедур введення в експлуатацію та правил безпеки виробника. Спостерігайте кожний рух у контрольованому темпі, перш ніж оцінювати повний цикл. Звертайте увагу на сліди контакту, перешкоди для інструменту, прослизання дроту, неочікуване пружне відновлення форми та утруднення видалення деталі.
Фіксуйте результат кожної зміни окремо, а не вносіть кілька змін одночасно. Якщо виникає перешкода, зафіксуйте точне місце згину чи обертання, де вона починається, а потім перевірте послідовність операцій, доступ інструменту та розташування опор. Вимірювальний контроль має охоплювати критичні довжини, кути, зміщення та кінцеві стикові поверхні збірки. Успішний перший зразок — це лише початкова точка; повторні зразки допомагають визначити, чи є послідовність стабільною.
7. Зареєструйте затверджену налаштовку
Після підтвердження послідовності збережіть разом версію програми, ревізію креслення, специфікацію матеріалу, перелік інструментів та результати контролю. Запишіть будь-які зауваження оператора щодо завантаження, опор та розвантаження. Це запобігає використанню пізніше програми, яка належить попередньому кресленню або іншій конфігурації інструментів.
У разі, коли кілька продуктів мають подібну геометрію, не вважайте їхні послідовності взаємозамінними. Незначні відмінності у довжині руки або положенні згину можуть змінити об’єм зазору. Зберігайте історію змін та вказуйте особу, яка затвердила остаточний зразок. Ці записи допомагають командам технічного обслуговування й виробництва відновити правильну налаштування після заміни або повторного замовлення.
Висновок
Будь ласка. зв’яжіться з Jinchun з вашим кресленням, специфікацією матеріалу та вимогами до виробництва.
Найбільш надійна тривимірна послідовність згинання дроту — це та, що враховує готову геометрію й залишається виконуваною на кожному проміжному етапі. Разом проаналізуйте порядок згинів, доступ інструменту, зазор при обертанні, підтримку та вивантаження, а потім перевірте процес за допомогою справжнього матеріалу й інструментів.
Зміст
- Вступ
- 1. Відображення геометрії готового виробу
- 2. Визначте початковий кінець
- 3. Перевірте доступ інструменту та зазори
- 4. Заплануйте обертання між згинами
- 5. Врахуйте підтримку деталі та її вивантаження
- 6. Перевірте послідовність під час пробного запуску
- 7. Зареєструйте затверджену налаштовку
- Висновок