 EN


ごあいさつ
Aワイヤーベンディングマシン 最終的な部品寸法だけでなく、成形全体の順序に対して必ず検証する必要があります。
3次元ワイヤー部品は図面上では正しく見えても、既に成形されたアームが曲げ工具を妨げたり、ワークピースが機械本体と干渉したり、完成品が取り出せなかったりする場合があり、製造が困難になることがあります。このようなリスクは、複数の平面で曲げ加工が必要な部品、長尺の延長部を持つ部品、狭いオフセット部、あるいは一部が閉じた形状の部品において特に重要です。
シーケンス計画は、製品の形状とワイヤー、ベンディングツール、マシンヘッドの実際の動きを連携させるものです。生産用プログラミングに着手する前に開始し、想定される材料および工具を用いて検証する必要があります。目的は単にすべての曲げを実行することではなく、量産現場で再現可能で、作業が容易かつ現実的な順序で曲げを行うことにあります。
1. 完成品の形状をマッピングする
最新の承認済み図面、あるいは明確な寸法が記載された実物サンプルから始めます。すべての曲げ部、直線部、平面変化部、オフセット部、端部の特徴を明記します。組立や機能に影響を与える寸法と、それほど重要でない寸法をそれぞれ特定します。3D部品については、複数の視点から確認する必要があります。正面図では明瞭に見える曲げでも、上方または側面から見ると他のアームと重なって見える場合があるためです。
長尺のアーム、フック、ループ、および成形時に部分的に閉じる領域に特に注意してください。これらの形状は、後続の曲げ工程へのアクセスを制限する可能性があります。図面に曲げ半径、ワイヤー中心線、または重要公差が明確に示されていない場合は、視覚的な推定に頼るのではなく、プログラム作成前に必ず確認・明確化してください。寸法付きの3Dモデルまたは図面があると、機械メーカーとの曲げ順序に関する打ち合わせがより効率的になります。
2. 始端を定義する
最初の曲げは、残りのワイヤーの支持方法およびアクセス方法に影響を与えます。考えられる始端を比較し、「初期の曲げが、後続工程で確保できる自由長にどのような影響を与えるか」を検討してください。一方の端から開始するとワイヤーの送りが容易になる場合がありますが、他方の端から開始すれば、長い成形アームが工具を妨げるリスクを低減できる場合もあります。
図面から自然に思われるからといって、単に始端側を選択しないでください。最終的な曲げや切断を含む注文全体を確認し、最初の成形部が形成された後もワイヤーを確実に送り続けられるかどうか、また部分的に成形された部品がその後の各工程を強制・ねじれることなく通過できるかどうかを検討してください。
3.工具のアプローチとクリアランスの確認
各曲げには、成形工具が十分なスペースを確保してワイヤーに接近・接触・離脱できる必要があります。工具と既に成形済みの部位、隣接する曲げ部、および機械本体との間に十分なクリアランスがあるかを確認してください。完成品上の狭い隙間は、工具が作業可能な経路で進入・退避できない場合、製造が困難になることがあります。
ワイヤーが曲げられる点だけでなく、工具本体とその移動も含めて検討してください。幾何学的には実現可能でも、工具が狭い開口部を通過しなければならない場合、機械的には非現実的となることがあります。複雑な部品では、各中間工程における工具のアプローチ可能性を確認し、異なる曲げ順序、工具形状、またはカスタマイズされたセットアップが必要となる箇所を特定してください。
4. 曲げ間の回転を計画する
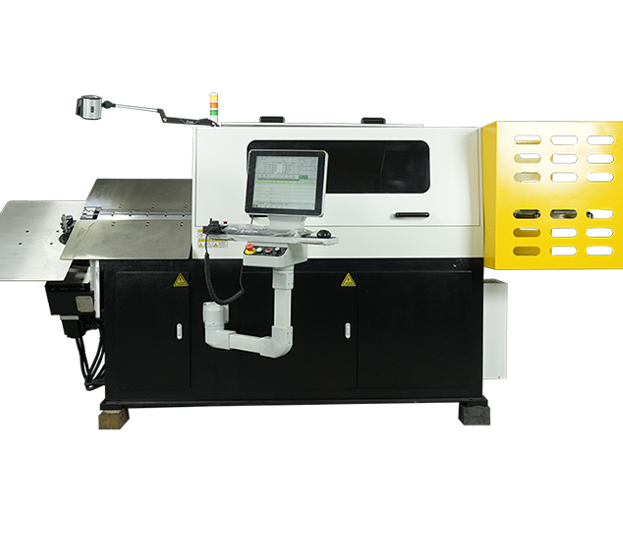
A3次元ロータリーヘッド曲げ機 選択された曲げ工程全体を通じて、工具のアプローチ可能性とクリアランスを評価する必要があります。
3次元成形には、送り位置、曲げ方向、および姿勢の連携した変更が必要です。計画された回転動作は工程全体で検討する必要があります。なぜなら、ワークピースが通過する空間(スイープ領域)は、最終的な外形よりもはるかに大きくなることがあるからです。長いアームやすでに形成されたループが、回転中に工具、ガード、あるいは機械フレームに干渉する可能性があります。
選択した構成で各平面変更がどのように行われるかを比較し、操作中にどの部品が移動するかを確認してください。最終的な形状が公称加工範囲内に収まっているからといって、部品が機械内を安全に通過すると単純に想定しないでください。実際の図面および工具を用いて、全移動範囲を検証してください。
5.部品の支持および取り出しを考慮すること
長さが大きい、あるいは重心が偏ったワークピースは、適切に支持されないとたわみ、振動、または位置ずれを起こす可能性があります。ワイヤーの長さや剛性、および加工が進むにつれて変化するワークピースの重心位置を考慮してください。支持具は、工具へのアクセスを妨げたり、プログラムされた動作を阻害したりすることなく、ワークピースの動きを確実に制御できるものでなければなりません。
卸し工程は成形計画の一部であり、後から考え付くようなものではありません。完成品が閉じた形状や長いアーム、あるいは最終曲げの向きによって挟まれてしまうことがあります。オペレーターまたは自動ハンドリング装置が、安全かつ確実に部品を取り出せるように、あらかじめ取り出し方法を決定してください。手作業による取り出しを想定する場合は、十分な手の届きやすさを確保し、オペレーターがねじれたり、無理な力を加えたりせずに済む工程順序とします。
6.試作による工程順序の確認
指定されたワイヤー材質・直径および金型を用いて試作を行い、提案された加工工程を検証します。メーカーが定める据付手順および安全手順を厳守してください。全工程の動作を評価する前に、各動作をゆっくりと確認しながら観察します。接触痕、金型の干渉、ワイヤーの滑り、予期しないスプリングバック、および部品の取り出し難さなどに注意してください。
一度に複数の工程を調整するのではなく、各変更の結果を個別に記録してください。干渉が発生した場合は、干渉が始まる正確な曲げ位置または回転位置を記録し、その後、工程順序、工具のアクセス性および支持配置を再検討してください。寸法検査には、重要な長さ、角度、オフセット、および最終組立時の接合面が含まれます。初回の合格品は出発点にすぎません。複数回の試作を重ねることで、工程順序の安定性を確認できます。
7.承認済みのセットアップを記録する
工程順序が確定したら、プログラムのバージョン、図面の改訂番号、材料仕様、治具一覧、および検査結果を一括して保存してください。また、作業者が部品の装着、支持、および取り外しに関して記したメモも併せて記録します。これにより、後続の生産で、以前の図面や異なる治具構成に対応するプログラムが誤って使用されるのを防ぎます。
複数の製品が類似した形状を共有する場合でも、それらの折り曲げ順序が互換可能であると勝手に判断しないでください。アーム長や曲げ位置のわずかな違いによって、クリアランス領域が変化する可能性があります。変更履歴を確実に記録し、最終サンプルの承認者を明記してください。これらの記録は、工程切替時や再発注時の正しいセットアップ復元に、保守および生産チームを支援します。
まとめ
お願いします ジンチュンまでご連絡ください ご提出いただいた図面、材質仕様、および生産要件に基づき対応いたします。
完成形状を忠実に再現し、中間工程のいずれにおいても実行可能な3Dワイヤー曲げ順序こそが、最も信頼性の高いものです。曲げ順序、工具のアクセス性、回転クリアランス、支持方法、およびアンローディングを総合的に検討したうえで、実際の材料と工具を用いて工程を検証してください。