 EN


مقدمة
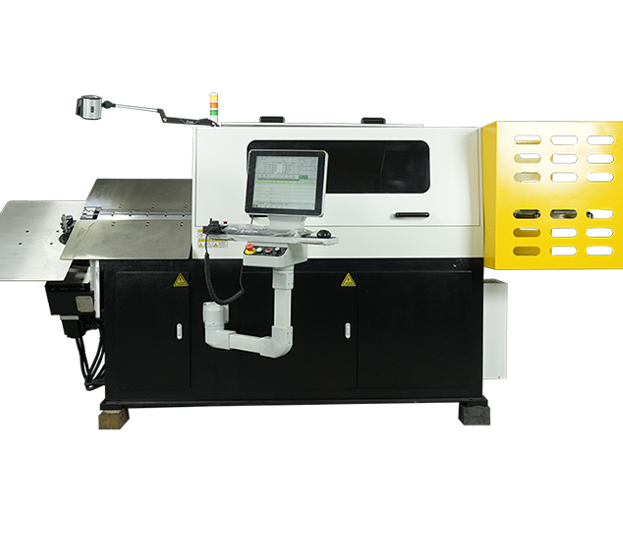
ا wire bending machine يجب التحقق منها مقابل التسلسل الكامل للتشكيل، وليس فقط أبعاد القطعة النهائية.
قد تبدو مكوّنات الأسلاك ثلاثية الأبعاد صحيحة في الرسم البياني، ومع ذلك يصعب إنتاجها إذا اعترض ذراعٌ مُشكَّل مسبقًا أداة الثني، أو اصطدم الجسم مع الماكينة، أو لم تُستَوعَب القطعة المُصنَّعة عند الإخراج. وتكتسب هذه المخاطر أهميةً خاصةً في القطع التي تحتوي على منحنيات في مستويات متعددة، أو امتدادات طويلة، أو انحرافات ضيقة، أو أشكال مغلقة جزئيًّا.
تربط تخطيط التسلسل بين هندسة المنتج والحركة الفعلية للسلك وأدوات الثني ورأس الجهاز. ويجب أن يبدأ هذا التخطيط قبل برمجة الإنتاج، وأن يتم التحقق منه باستخدام المادة والأدوات المُقررة. والهدف ليس مجرد تنفيذ كل ثنية، بل تنفيذها بالترتيب الذي يضمن التكرار والوصول إليها بسهولة والممارسة العملية في خط الإنتاج.
١. رسم هندسة الجزء النهائي
ابدأ بأحدث رسم معتمد أو عينة مُحدَّدة الأبعاد بوضوح. وسِّم كل ثنية، وكل طول مستقيم، وكل تغيُّر في المستوى، وكل انحراف، وكل سمة عند الطرف. وحَدِّد الأبعاد التي تتحكم في التجميع أو الأداء، وتلك الأبعاد الأقل أهميةً. ويجب مراجعة الجزء ثلاثي الأبعاد من عدة زوايا، لأن ثنية قد تبدو واضحة في المنظور الأمامي، لكنها قد تتداخل مع ذراع أخرى عند النظر إليها من الأعلى أو من الجانب.
أولِ ما يُولى اهتمامٌ خاصٌّ للأذرع الطويلة والخطافات والحلقات والمناطق التي تصبح مغلقةً جزئيًّا أثناء التشكيل. وقد تحدُّ هذه السمات من إمكانية الوصول إلى الثنيات اللاحقة. وإذا لم تُظهر الرسومات نصف قطر الثنيات أو خط وسط السلك أو التحملات الحرجة بوضوح، فيجب توضيحها قبل البرمجة بدلًا من الاعتماد على التقديرات البصرية. فوجود نموذج أو رسم مُقاسٍ يجعل مناقشة تسلسل العمليات مع مورِّد الماكينة أكثر كفاءة.
٢. تحديد الطرف الابتدائي
تؤثِّر أول ثنيةٍ في كيفية دعم باقي أجزاء السلك وإمكانية الوصول إليها. وعليك مقارنة الطرفين الممكنين للبدء، وطرح السؤال التالي: ما التأثير الذي ستتركه الثنيات المبكرة على الطول الحر المتاح للعمليات اللاحقة؟ فقد يؤدي البدء من أحد الطرفين إلى تسهيل إدخال السلك في الماكينة، بينما قد يؤدي البدء من الطرف الآخر إلى الحدِّ من احتمال انسداد الأداة بسبب ذراعٍ طويلةٍ مشكَّلة.
لا تختار الطرف الابتدائي فقط لأن الرسم يوحي بذلك بشكل طبيعي. راجع الطلب كاملاً، بما في ذلك الانحناء النهائي والقطع. وفكّر فيما إذا كان من الممكن إدخال السلك بثبات بعد تشكيل الخصائص الأولى، وما إذا كان الجزء شبه المكتمل قادرًا على المرور عبر كل حركة لاحقة دون أن يُجبر أو يلتف.
٣. راجع إمكانية وصول الأداة والمسافات الآمنة
يتطلب كل انحناء مساحة كافية لتتيح للأداة التشكيلية الاقتراب من السلك والانخراط معه ثم الانسحاب. تحقَّق من المسافات الآمنة بين الأداة والأجزاء المشكَّلة سابقًا والانحناءات المجاورة وهيكل الجهاز. وقد يصعب إنتاج الفراغات الصغيرة في المنتج النهائي إذا لم تتمكن الأدوات من الدخول أو الانسحاب عبر مسار عملي.
يشمل جسم الأداة وحركتها، وليس فقط النقطة التي تنحني فيها السلك. قد تكون التسلسلات هندسيًّا ممكنة لكنها غير عملية ميكانيكيًّا إذا اضطرت الأداة إلى المرور عبر فتحة ضيِّقة. وللأجزاء المعقدة، يجدر مراجعة إمكانية وصول الأداة في كل مرحلة وسيطة، وتحديد النقاط التي قد تتطلب ترتيب انحناء مختلف أو شكل أداة مغاير أو تركيبًا مخصَّصًا.
٤. تخطيط الدوران بين الانحناءات
ا آلة انحناء ذات رأس دوار ثلاثي الأبعاد يجب تقييم إمكانية وصول الأداة والمسافة الآمنة لها طوال التسلسل المختار للانحناء.
يتطلَّب التشكيل ثلاثي الأبعاد تغييرات منسَّقة في موضع التغذية واتجاه الانحناء والتوجيه. ويجب تقييم الدوران المخطط له طوال التسلسل كاملاً، لأن الحيز الذي تكتسحه القطعة أثناء الحركة قد يكون أكبر بكثير من حدودها النهائية. فقد تتأرجح الأذرع الطويلة والحلقات المُشكَّلة مسبقًا نحو الأدوات أو الحواجز أو هيكل الآلة أثناء الدوران.
قارن كيف تُنشئ التكوين المختار كل تغيير في المستوى وتأكد من المكوّن الذي يتحرّك أثناء التشغيل. ولا تفترض أن جزءًا ما سيمرّ بسلاسة دون اصطدام بالآلة لمجرد أن الشكل النهائي يناسب المساحة التشغيلية الاسميّة؛ بل تحقّق من مسار الحركة الكامل باستخدام الرسم الفعلي والأدوات.
٥. خذ دعم القطعة وتفريغها في الاعتبار
قد تنحني أو تهتز أو تزيح القطع الطويلة أو غير المتوازنة إذا لم تُدعَم بشكل مناسب. وخذ في الاعتبار طول السلك وصلابته وموقع مركز كتلته أثناء تشكّل القطعة. ويجب أن يساعد أي دعمٍ على التحكم في قطعة العمل دون حجب وصول الأداة أو التداخل مع الحركة المبرمجة.
إن إخراج القطعة يُعَد جزءًا من خطة التشكيل، وليس أمرًا يتم التفكير فيه لاحقًا. فقد تعلق القطعة المُكتملة داخل شكل مغلق، أو بسبب ذراعٍ طويلة، أو بسبب الاتجاه الذي تُنفَّذ فيه الثنيّة النهائية. وعليك أن تقرّر كيف سيقوم العامل أو نظام المناولة الآلي بإخراج القطعة بأمانٍ وثباتٍ. وإذا اقتضى الأمر إخراجها يدويًّا، فاجعل هناك مساحة كافية لإدخال اليد، وتجنَّب أي تسلسل يؤدي إلى اضطرار العامل إلى الالتواء أو استخدام القوة لإخراج المكوِّن النهائي.
٦. تحقَّق من التسلسل خلال تجربة تجريبية
استخدم عيّنة تجريبية للتأكد من صحة العملية المقترحة باستخدام درجة السلك والمقطع والتجهيزات المحدَّدة. واتبع إجراءات التشغيل الأولي وإجراءات السلامة الصادرة عن الشركة المصنِّعة. وراقب كل حركة بمعدلٍ منضبط قبل تقييم الدورة الكاملة. وابحث عن آثار التلامس، أو انسداد الأدوات، أو انزياح السلك، أو الانحناء العكسي غير المتوقع، أو صعوبة إخراج القطعة.
سجّل نتيجة كل تغييرٍ على حدة بدلًا من تعديل عدة خطوات دفعة واحدة. وإذا حدث تداخل، فثبّت بالضبط الانحناء أو الدوران الذي يبدأ عنده، ثم راجع الترتيب ووصول الأداة وترتيب الدعم. ويجب أن تشمل الفحوصات البُعدية الأطوال الحرجة والزوايا والانزياحات وواجهات التجميع النهائية. وتشكّل العيّنة الأولى الناجحة نقطة انطلاق؛ أما العيّنات المتكررة فهي تساعد في تحديد ما إذا كان التسلسل مستقرًّا أم لا.
٧. سجّل إعدادَ التصريح
وبمجرد تأكيد التسلسل، احفظ نسخة البرنامج والمراجعة الخاصة بالرسم الفني ومواصفات المادة وقائمة الأدوات ونتائج الفحص معًا. وسجّل أي ملاحظات يقدّمها المشغّل بشأن التحميل والدعم وإفراغ القطعة. وهذا يمنع تنفيذ تشغيلة لاحقة باستخدام برنامجٍ يخص رسمًا فنيًّا سابقًا أو ترتيب أدوات مختلف.
عندما تشترك عدة منتجات في أشكال هندسية متشابهة، لا تفترض أن تسلسلها قابل للتبديل. فحتى الفروق الصغيرة في طول الذراع أو موقع الانحناء قد تُغيّر نطاق التصامح. احتفظ بسجل التغييرات وحدّد الشخص الذي وافق على العينة النهائية. وتُساعد هذه السجلات فرق الصيانة والإنتاج في استعادة الإعداد الصحيح بعد التبديل بين المنتجات أو عند تنفيذ طلب مكرر.
الخاتمة
من فضلك اتصل بجينتشون مع رسمك الفني ومواصفات المادة ومتطلبات الإنتاج.
أوثق تسلسل ثني الأسلاك ثلاثي الأبعاد هو التسلسل الذي يراعي الشكل النهائي ويظل قابلاً للتنفيذ في كل مرحلة وسيطة. راجع ترتيب الانحناءات، وإمكانية وصول الأدوات، والتصامح الدوراني، والدعم، وإخراج القطعة معاً، ثم قم بالتحقق من صحة العملية باستخدام المادة والأدوات الفعلية.