 EN


Wprowadzenie
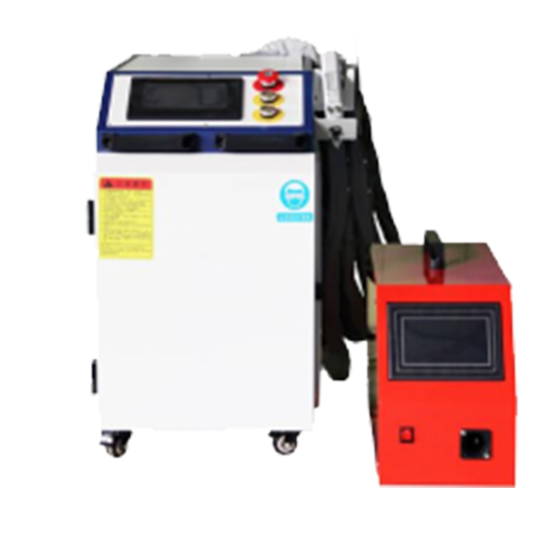
Wybór systemu spawania laserowego rozpoczyna się od części metalowej i złącza, które ma być wykonane, a nie od mocy podanej w ofercie. Dwie części wykonane z tego samego metalu mogą wymagać różnych podejść, jeśli zmienia się ich grubość, dopasowanie, położenie złącza lub wymagania estetyczne. maszyna do spawania laserowego przygotuj reprezentatywne rysunki, rzeczywiste materiały oraz jasno określone kryteria akceptowalnego spoiny. Te informacje pomagają dostawcy ocenić zastosowanie i zaproponować próbę zamiast zakładać, że jedna konfiguracja nadaje się do każdego produktu.
1. Określ materiały i ich grubości
Zapisz gatunek materiału dla każdego elementu, w tym informację o tym, czy połączenie łączy różne gatunki lub grubości. Ogólna nazwa, np. stal nierdzewna lub stal węglowa, może nie dostarczać wystarczających informacji do oceny procesu. Podaj nominalną grubość, rzeczywiste odchylenia grubości oraz wszelkie istotne obróbki cieplne. Zidentyfikuj powłoki cynkowe, farby, oleje, tlenki, folie ochronne lub inne warunki powierzchniowe w miejscu spawania. Powłoki i zanieczyszczenia mogą wpływać na jakość spoiny oraz potrzeby związane z kontrolą oparów, dlatego nie zakładaj, że mogą pozostać bez zmian. Zanotuj, czy wykończenie powinno zostać zachowane w pobliżu połączenia. W przypadku niepewności co do specyfikacji prześlij rzeczywiste próbki materiału i rozróżnij materiał przeznaczony do normalnej produkcji od wygodnego materiału testowego.
2. Opisz konstrukcję połączenia
Wyświetl typ połączenia na rysunku: czołowe, nakładkowe, narożne, krawędziowe lub inne ułożenie. Zaznacz zamierzony obszar spawania, jego długość i orientację, w tym połączenia znajdujące się wewnątrz ramy lub w pobliżu przeszkód. Określ, które elementy przenoszą obciążenie, a które połączenia mają głównie charakter estetyczny. Powierzchnia styku, przejście grubości materiału oraz kierunek dostępu mogą wpływać na wybór odpowiedniej metody spawania. Jeśli element zawiera kilka typów połączeń, udokumentuj każdy z nich osobno zamiast wykorzystywać wyłącznie najprostszy typ jako jedyną próbę. Załącz zdjęcia zmontowanego elementu oraz poszczególnych części, aby dostawca mógł zrozumieć, jak połączenie będzie prezentować się w trakcie produkcji.
3. Sprawdź dopasowanie i dostępność
Spawanie laserem wymaga powtarzalnego pozycjonowania i odpowiedniego przygotowania złącza. Zmierz typowe oraz najgorsze przypadki szczelin, niezgodności krawędzi i odchylenia wyrównania, używając części produkcyjnych. Opisz, w jaki sposób operatorzy obecnie lokalizują i zaciskają elementy. Złącze, które wydaje się łatwo dostępne na płaskim rysunku, może okazać się trudne do osiągnięcia po zamontowaniu zespołu w uchwycie. Sprawdź luz narzędzi, ścieżkę spawania, kąt podejścia oraz konieczność obrotu części. Nie zapewniaj, że proces jest w stanie pokonać nieokreśloną szczelinę. Próba próbna powinna wykorzystywać rzeczywiste wariacje montażu i pokazywać, czy konieczne są zmiany w poprzednich etapach cięcia lub projektowaniu uchwytów.
4. Porównaj opcje manipulacji
Obsługa powinna uwzględniać geometrię części, wielkość partii oraz wymagania dotyczące powtarzalności. Ręczne podejście może zostać rozważone w przypadku łatwo dostępnych połączeń i zmiennych zadań, pod warunkiem zastosowania odpowiednio zaprojektowanego układu zapewniającego bezpieczeństwo podczas pracy z laserem. Stała oprawka może pomóc w stabilizacji powtarzalnych części. Większy stopień automatyzacji ruchu może być warty oceny dla powtarzalnych torów ruchu i zastosowań o wyższej objętości, lecz wymaga spójnej prezentacji części oraz niezawodnego ich załadunku. Należy porównać działania operatora, ponowne pozycjonowanie, zmianę oprawek oraz usuwanie części – nie tylko ruchy związane z spawaniem. Przed stwierdzeniem dostępności określonego trybu obsługi lub funkcji zautomatyzowanej należy potwierdzić rzeczywiste możliwości maszyny oraz oferowane opcje.
5. Określenie kryteriów akceptacji spoin
Określ, czego musi osiągnąć akceptowalne spawanie przed rozpoczęciem próby. Kryteria wizualne mogą obejmować wygląd powierzchni, jednolitość, przebarwienia oraz widoczne wady. Kryteria wymiarowe mogą dotyczyć odkształceń, położenia połączenia oraz dopasowania zespółu spawanego. Kryteria funkcjonalne zależą od zastosowania: uchwyt nośny, szczelny pojemnik i element dekoracyjny wymagają różnych metod walidacji. Uzgodnij odpowiednie metody kontroli lub badań niszczących z klientem oraz odpowiednim zespołem inżynieryjnym lub jakościowym. Zapisz metody kontroli, liczbę próbek oraz granice akceptacji na rysunku technicznym lub w planie badań. Estetyczny szew sam w sobie nie gwarantuje, że połączenie spełnia wymagania eksploatacyjne.
6. Przegląd kompletnego stanowiska roboczego
Oferta powinna określać pełny zaproponowany stanowisko robocze, a nie traktować źródła laserowego jako całościowego rozwiązania. Należy przeanalizować zabezpieczenia, kontrolowany dostęp, blokady bezpieczeństwa tam, gdzie są stosowane, ochronę przystosowaną do działania laserów, odprowadzanie oparów, wentylację, chłodzenie oraz inne systemy pomocnicze zgodnie ze specyficznym sprzętem i lokalnymi wymaganiami. Sprawdzić zasilanie elektryczne, dostępne miejsce, przepływ materiałów, dostarczanie uchwytów, dostęp do konserwacji oraz szkolenie operatorów. Bezpieczeństwo związane z użytkowaniem laserów musi zostać ocenione dla rzeczywistej instalacji; zwykłe ekrany spawalnicze nie zastąpią odpowiednio zaprojektowanej ochrony przed promieniowaniem laserowym. Należy poprosić dostawcę o wyodrębnienie sprzętu wchodzącego w skład oferty, pozycji opcjonalnych oraz obowiązków związanych z miejscem montażu, aby jasne było całkowite zakres projektu.
7. Zorganizować próbę reprezentatywnego próbnego wzorca
Dostarcz materiały, rysunki, standardowe przygotowanie złączy oraz reprezentatywne zespoły w wersji produkcyjnej. Wybierz zarówno łatwe, jak i trudne złącza, w tym oczekiwane wariacje szczelin oraz miejsca o ograniczonym dostępie. Podczas prób dokumentuj ustawienia, czynności obsługowe, wygląd spoin oraz wyniki kontroli. Jeśli czas cyklu ma znaczenie, mierz czas załadunku, dokręcania, spawania, przemieszczania i rozładowania – a nie tylko czas działania wiązki. Przeprowadź inspekcję próbek zgodnie z uzgodnionymi kryteriami i zachowaj zdjęcia, parametry oraz raporty testowe, o ile są dostępne. W przypadku niepowodzenia próbki określ, czy przyczyną jest dopasowanie elementów, stan materiału, projekt uchwytów czy wybór procesu, zanim podejmiesz decyzję dotyczącą maszyny.
Wniosek
Odpowiednia konfiguracja spawania to ta, która została zademonstrowana na reprezentatywnych częściach zgodnie z uzgodnionymi kryteriami akceptacji. Dokładny zakres wyposażenia oraz systemy wspomagające potwierdź dopiero po przeanalizowaniu wyników prób. Aby omówić rysunki, materiały oraz praktyczny plan prób, skontaktuj się z Jinchun z danymi dotyczącymi współpracy oraz przewidywaną objętością produkcji.