 EN


Esittely
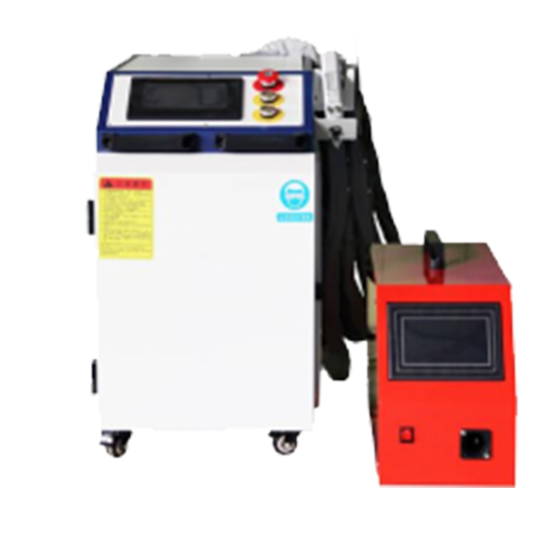
Laserhitsausjärjestelmän valinta alkaa metalliosasta ja siitä liitoksesta, joka on tehtävä, ei tarjouksessa ilmoitetusta tehoarvosta. Kaksi samasta metallista valmistettua osaa voi vaatia erilaisia lähestymistapoja, kun niiden paksuus, osien sovitus, liitoksen sijainti tai ulkonäkövaatimukset vaihtuvat. Ennen kuin vertaat laserhitsauskone , valmistele edustavat piirustukset, todelliset materiaalit ja selkeä määritelmä hyväksyttävästä hitsauksesta. Tämä tieto auttaa toimittajaa arvioimaan sovellusta ja ehdottamaan kokeilua sen sijaan, että oletettaisiin yhden konfiguraation sopivan kaikkiin tuotteisiin.
1. Määritä materiaalit ja paksuudet
Kirjaa materiaalin laatu jokaiselle komponentille, mukaan lukien se, yhdistävätkö liitos eri laatuja tai paksuuksia. Yleisnimitykset, kuten ruostumaton teräs tai hiiliteräs, eivät välttämättä anna riittävästi tietoa prosessin arviointia varten. Sisällytä nimellispaksuus, todellinen paksuusvaihtelu ja mahdollinen lämpökäsittely. Tunnista sinkkipinnoitteet, maalit, öljyt, okсидit, suojakalvot tai muut pinnan olosuhteet hitsauskohdassa. Pinnan pinnoitteet ja saastuminen voivat vaikuttaa hitsaustulokseen ja savunhallintatarpeisiin, joten älä oleta niiden voivan jäädä muuttumattomiksi. Huomaa, onko pinta-ala liitoksen läheisyydessä säilytettävä alkuperäisessä tilassa. Lähetä todellisia materiaalinäytteitä, jos määritelmä on epäselvä, ja erottele normaali tuotantomateriaali kätevästä testikorvaamasta.
2. Kuvaile liitoksen muotoilua
Näytä liitostyyppi piirroksessa: päästä päähän, päällekkäin, kulmassa, reunassa tai muussa järjestelyssä. Merkitse tarkoitetun hitsauspaikan sijainti, pituus ja suuntaus, mukaan lukien kehikon sisäpuolella tai esteen läheisyydessä olevat liitokset. Tunnista, mitkä osat kantavat kuormaa ja mitkä liitokset ovat pääasiassa esteettisiä. Kosketuspinta, paksuuden siirtymä ja pääsy-suunta voivat vaikuttaa sopivaan menetelmään. Jos osassa on useita liitostyyppejä, dokumentoi jokainen erikseen eikä käytä helpointa liitosta ainoana kokeiluna. Toimita valokuvia kokoonpanotilanteesta sekä yksittäisistä osista, jotta toimittaja voi ymmärtää, kuinka liitos esitetään tuotannossa.
3. Tarkista asennus ja pääsy
Laserhitsausta riippuu toistettavasta sijoituksesta ja sopivasta liitoksen valmistelusta. Mittaa tyypilliset ja pahimmat mahdolliset välykset, reunien epätasaisuudet ja sijoituksen vaihtelut käyttäen tuotannossa käytettyjä osia. Kuvaile, miten työntekijät tällä hetkellä sijoittavat ja kiinnittävät osat. Liitos, joka näyttää helposti saavutettavalta tasaisella piirustuksella, saattaa olla vaikeasti saavutettavissa, kun kokoonpano on asennettu kiinnityslaitteeseen. Tarkista työkalun vapaa tila, hitsaustie, lähestymiskulma ja se, täytyykö osaa kiertää. Älä lupaa, että prosessi voi korvata määrittelemättömän välyksen. Kokeilunäyte pitää tehdä todellisilla sijoitusten vaihteluilla ja sen avulla on osoitettava, tarvitaanko muutoksia edellä olevaan leikkausprosessiin tai kiinnityslaitteen suunnitteluun.
4. Vertaa käsittelyvaihtoehtoja
Käsittelyn tulisi noudattaa osan geometriaa, erän kokoa ja toistettavuusvaatimuksia. Käsin pidettävää lähestymistapaa voidaan harkita sopivien, helposti saavutettavien liitosten ja vaihtelevan työn yhteydessä, mikäli laseriturvajärjestelmä on suunniteltu asianmukaisesti. Kiinteä kiinnitin voi auttaa vakauttamaan toistuvia osia. Enemmän automatisoitu liike voi olla arvokas vaihtoehto toistettaville poluille ja suurempitehoisempiin sovelluksiin, mutta se vaatii johdonmukaisen osien esityksen ja luotettavan latauksen. Vertaa operaattorin toimintoja, uudelleensijoittelua, kiinnittimen vaihtoa ja osien poistoa, ei ainoastaan hitsausliikettä. Vahvista todellinen kone ja tarjolla olevat vaihtoehdot ennen kuin ilmoitat tietyn käsittelytavan tai automatisoidun toiminnon olevan saatavilla.
5. Määritä hitsauksen hyväksyntäkriteerit
Määritä, mitä hyväksyttävän hitsausliitoksen tulee saavuttaa ennen kokeilun aloittamista. Visuaaliset kriteerit voivat sisältää pinnan ulkonäön, yhtenäisyyden, värimuutokset ja näkyvät virheet. Mittakriteerit voivat koskea muodonmuutoksia, liitoksen sijaintia ja hitsattavan kokoonpanon sovintaa. Toiminnalliset kriteerit riippuvat käytöstä: kuormitettu kiinnike, tiukka säiliö ja koristeellinen komponentti vaativat erilaisia validointeja. Sovi asiakkaan ja asianmukaisen insinööri- tai laatuosaston kanssa sopivista tarkastus- tai tuhoavista testimenetelmistä. Kirjaa tarkastusmenetelmät, otoskoko ja hyväksyntärajat piirustukseen tai testisuunnitelmaan. Pelkkä houkutteleva hitsausnurkka ei takaa, että liitos täyttää käyttövaatimuksensa.
6. Tarkista koko työasema
Tarjouksessa tulisi määritellä koko ehdotettu työasema, ei pelkästään lasersäteen lähdettä kokonaisratkaisuna. Tarkista suojaukset, rajoitettu pääsy, tarvittaessa turvakytkimet, lasersuojausluokan mukaiset suojat, savunpoisto, ilmanvaihto, jäähdytys ja muut apujärjestelmät tarkkaan laitteiston ja paikallisten vaatimusten mukaan. Tarkista sähköntarve, tila, materiaalin kulku, kiinnitysosien tarjoaminen, huollon mahdollisuudet ja käyttäjien koulutus. Laserturvallisuus on arvioitava todellisessa asennuksessa; tavallisilla hitsausnäytöillä ei voida korvata asianmukaisesti suunniteltua lasersuojaa. Pyydä toimittajaa erottamaan tarjoukseen sisällytetyt laitteet, valinnaiset tuotteet ja asiakkaan vastuualueet, jotta koko hankkeen laajuus on selkeä.
7. Järjestä edustavan näytteen kokeilu
Toimita tuotantotasoisia materiaaleja, piirroksia, tavallisia liitosten valmisteluja ja edustavia kokoonpanoja. Valitaan sekä helpot että vaikeat liitokset, mukaan lukien odotettavat välykset ja rajoitettu pääsy. Kokeilun aikana tallennetaan asetukset, käsittelyvaiheet, hitsausnäytteiden ulkonäkö ja tarkastustulokset. Jos kiertoaika on tärkeä, mitataan lataus-, kiinnitys-, hitsaus-, uudelleenasennus- ja purkuaika eikä pelkästään säteen käyttöaikaa. Näytteet tarkastetaan sovitun hyväksyntäkriteeristön mukaisesti, ja valokuvat, asetukset ja testiraportit säilytetään, jos niitä on saatavilla. Jos näyte epäonnistuu, selvitetään ensin, johtuuko virhe liitoksen tarkkuudesta, materiaalin tilasta, kiinnityslaitteen suunnittelusta vai prosessin valinnasta, ennen kuin päätetään koneen valinnasta.
Yhteenveto
Sopiva hitsauskonfiguraatio on se, joka on osoitettu edustavilla osilla sovittujen hyväksyntäkriteerien mukaisesti. Tarkka laitteiston laajuus ja tukevat järjestelmät vahvistetaan vasta näytetulosten tarkastelun jälkeen. Piirrosten, materiaalien ja käytännöllisen kokeilusuunnitelman keskustelua varten, ota yhteyttä Jinchuniin yhteisten tietojen ja odotetun tuotantomäärän kanssa.