 EN


Introduktion
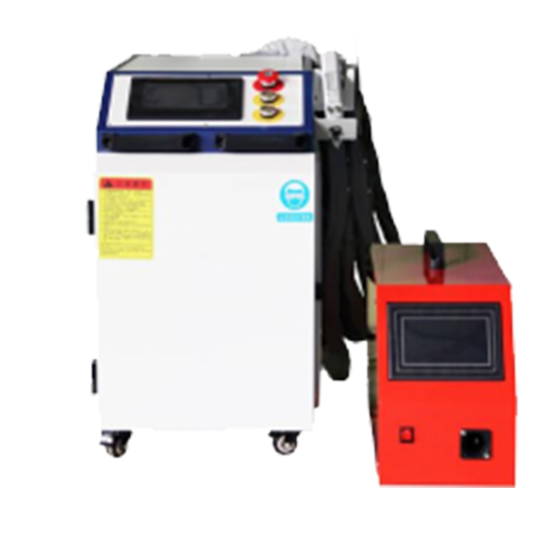
Valet av ett laserlänkningssystem börjar med metallkomponenten och fogen den ska skapa, inte med en effektklass i ett offertförslag. Två komponenter av samma metall kan kräva olika tillvägagångssätt om deras tjocklek, passform, fogplacering eller krav på ytkvalitet skiljer sig åt. Innan du jämför en lasersvetsmaskin , förbered representativa ritningar, verkliga material och en tydlig definition av en godtagbar länkning. Denna information hjälper en leverantör att utvärdera applikationen och föreslå en provlänkning istället för att anta att en konfiguration passar alla produkter.
1. Definiera material och tjocklekar
Registrera materialklassen för varje komponent, inklusive om fogningen kombinerar olika klasser eller tjocklekar. En allmän benämning som rostfritt stål eller kolstål kan inte ge tillräckligt med information för processutvärdering. Inkludera nominell tjocklek, faktisk tjockleksvariation och eventuell relevant värmebehandling. Identifiera zinkbeläggningar, färg, olja, oxid, skyddsfilm eller andra yttillstånd på svetstället. Beläggningar och föroreningar kan påverka svetskvaliteten och kraven på rökutsläppskontroll, så anta inte att de kan lämnas oförändrade. Notera om ytytan måste bevaras nära fogningen. Skicka faktiska materialprov när en specifikation är osäker, och skilj mellan normalt produktionsmaterial och ett bekvämt provmaterial.
2. Beskriv fogdesignen
Visa sammanfogningsarten på en ritning: stump-, överlappnings-, hörn-, kant- eller annan anordning. Markera den avsedda svetssplatsen, längden och riktningen, inklusive sammanfogningar på insidan av en ram eller nära en hinder. Identifiera vilka delar som bär last och vilka sammanfogningar som främst är estetiska. Kontaktytan, tjockleksövergången och tillvägagångssättet kan påverka den lämpliga procedurvalet. Om en del innehåller flera sammanfogningsarter ska varje typ dokumenteras separat istället för att endast använda den enklaste sammanfogningsarten som enskild provsvetsning. Leverera foton av den monterade konfigurationen samt av enskilda delar så att leverantören kan förstå hur sammanfogningsytan presenteras under produktionen.
3. Kontrollera passform och tillgänglighet
Laserlänkning kräver återkommande positionering och lämplig fogförberedelse. Mät typiska och värsta fall av luckor, kantfel och justeringsvariationer med hjälp av produktionsdelar. Beskriv hur operatörer för närvarande lokaliserar och spänner fast delarna. En fog som verkar tillgänglig på en platt ritning kan vara svår att nå när monteringen är installerad i en fästutrustning. Kontrollera verktygsfrihetsavstånd, svettpath, infallsvinkel och om delen måste roteras. Loval inte att processen kan täcka en oangiven lucka. Ett provexempel bör använda den faktiska fogmonteringsvariationen och visa om ändringar i tidigare skärnings- eller fästutrustningsdesign är nödvändiga.
4. Jämför hanteringsalternativ
Hantering bör anpassas efter delens geometri, partiets storlek och kraven på upprepelighet. En handhållen metod kan övervägas för lättillgängliga fogar och varierande arbete, förutsatt att en korrekt konstruerad lasersäkerhetsanordning finns på plats. En fast fästutrustning kan hjälpa till att stabilisera upprepande delar. Mer automatiserad rörelse kan vara värd att utvärdera för upprepbara banor och applikationer med högre volym, men kräver konsekvent presentation och pålitlig inlämning. Jämför inte bara svetsrörelsen, utan även operatörens åtgärder, ompositionering, byten av fästutrustning och borttagning av delar. Bekräfta den faktiska maskinen och de erbjudna alternativen innan du anger att en viss hanteringsmetod eller automatiserad funktion är tillgänglig.
5. Definiera kriterier för godkännande av svetsningar
Ange vad en acceptabel svets måste uppnå innan provet påbörjas. Visuella kriterier kan inkludera ytutseende, enhetlighet, förfärgning och synliga defekter. Mätbara kriterier kan avse deformation, fogens läge och passformen hos den sammanvetsade konstruktionen. Funktionskriterier beror på användning: en bärande fästplåt, en tät behållare och en dekorativ komponent kräver olika validering. Kom överens med kunden samt det relevanta ingenjörs- eller kvalitetsteamet om lämplig inspektion eller destruktiv provning. Registrera inspektionsmetoder, urvalsstorlek och godtagbarhetsgränser i ritningen eller provplanen. En estetiskt tilltalande svetsrad garanterar inte att en fog uppfyller sina driftkrav.
6. Granska hela arbetsstationen
Ett offertförslag bör identifiera hela den föreslagna arbetsplatsen i stället för att behandla laserkällan som hela lösningen. Granska skyddsanordningar, kontrollerad tillträdeskontroll, säkringar där det är tillämpligt, laserskydd av godkänd kvalitet, rökgasutsläpp, ventilation, kylning och andra hjälpsystem enligt den specifika utrustningen och lokala krav. Kontrollera elmatning, utrymme, materialflöde, fästmedel, underhållstilgänglighet och operatörsträning. Lasersäkerhet måste utvärderas för den faktiska installationen; vanliga svetsskärmar är inte ett substitut för lämpligt utformat laserskydd. Be leverantören att separera inkluderad utrustning, valfria artiklar och platsansvar så att hela projektomfattningen blir tydlig.
7. Ordna en representativ provkörning
Leverera material av produktionskvalitet, ritningar, normal förberedelse av sammanfogningar och representativa monteringsdelar. Välj både enkla och svåra sammanfogningar, inklusive förväntad variation i fogbredd och begränsad tillgänglighet. Under provsvetsningen ska inställning, hanteringssteg, svetsutseende och inspektionsresultat registreras. Om cykeltid är avgörande bör lastning, spänning, svetsning, ompositionering och urlastning mätas istället för att endast ange stråltid. Inspektera provbitar enligt de överenskomna kriterierna och spara fotografi, inställningar och provrapporter där sådana finns tillgängliga. När en provbit misslyckas ska orsaken fastställas – t.ex. passform, materialtillstånd, fästutrustningsdesign eller processval – innan en maskin väljs.
Slutsats
Den lämpliga svetskonfigurationen är den som demonstrerats på representativa delar mot de överenskomna godkännandekriterierna. Bekräfta exakt utrustningsomfattning och stödsystem endast efter granskning av provresultaten. För att diskutera ritningar, material och en praktisk provplan, kontakta Jinchun med era gemensamma uppgifter och förväntad produktionsvolym.