 EN


Inleiding
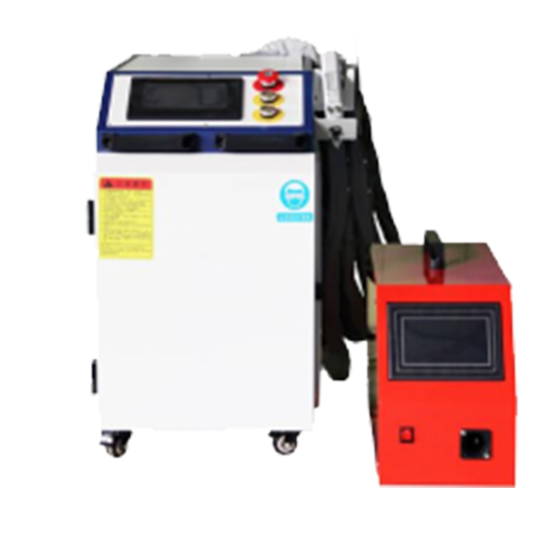
De keuze van een lasersysteem begint bij het metalen onderdeel en de lasnaad die het moet vormen, niet bij een vermogensaanduiding in een offerte. Twee onderdelen van hetzelfde metaal kunnen verschillende aanpakken vereisen wanneer hun dikte, pasvorm, positie van de lasnaad of eisen aan het uiterlijk veranderen. Voordat u een laserlasmachine , bereid representatieve tekeningen, werkelijke materialen en een duidelijke omschrijving van een aanvaardbare las voor. Deze informatie helpt een leverancier de toepassing te beoordelen en een proefopstelling voor te stellen, in plaats van te veronderstellen dat één configuratie geschikt is voor elk product.
1. Definieer de materialen en diktes
Registreer de materiaalkwaliteit voor elk onderdeel, inclusief of de verbinding verschillende kwaliteiten of diktes combineert. Een algemene aanduiding zoals roestvast staal of koolstofstaal kan onvoldoende informatie bieden voor procesbeoordeling. Geef de nominale dikte, de werkelijke diktevariatie en eventuele relevante warmtebehandeling op. Identificeer zinkcoatings, verf, olie, oxide, beschermfolie of andere oppervlaktoestanden op de laslocatie. Coatings en verontreinigingen kunnen van invloed zijn op de laskwaliteit en de behoeften aan dampafzuiging, dus neem niet aan dat deze ongewijzigd mogen blijven. Vermeld of de afwerking in de buurt van de verbinding behouden moet worden. Stuur daadwerkelijke materiaalmonsters als een specificatie onduidelijk is, en onderscheid het normale productiemateriaal van een geschikte testvervanging.
2. Beschrijf het verbindingontwerp
Toon het verbindingstype op een tekening: boutverbinding, overlappende verbinding, hoekverbinding, randverbinding of een andere opstelling. Markeer de beoogde laslocatie, -lengte en -oriëntatie, inclusief verbindingen aan de binnenzijde van een frame of dicht bij een obstakel. Geef aan welke onderdelen belasting dragen en welke verbindingen voornamelijk cosmetisch zijn. Het contactoppervlak, de dikteovergang en de toegangsrichting kunnen de geschikte lasmethode beïnvloeden. Als een onderdeel meerdere verbindingstypen bevat, documenteer dan elk type afzonderlijk, in plaats van uitsluitend het eenvoudigste verbindingstype als proef te gebruiken. Lever foto’s van de gemonteerde staat evenals van afzonderlijke onderdelen, zodat de leverancier kan begrijpen hoe de verbinding tijdens de productie wordt gepresenteerd.
3. Controleer de passpas en toegankelijkheid
Laserlassen is afhankelijk van herhaalbare positionering en een geschikte voorbereiding van de lasnaad. Meet typische en extreem slechte spelingen, randverschuivingen en uitlijningsafwijkingen met behulp van productieonderdelen. Beschrijf hoe operators momenteel de onderdelen positioneren en vastklemmen. Een naad die op een vlakke tekening toegankelijk lijkt, kan moeilijk bereikbaar zijn zodra de assemblage in een montagefixture is geïnstalleerd. Controleer de ruimte voor gereedschap, het laspad, de benaderingshoek en of het onderdeel moet worden gedraaid. Beloof niet dat het proces een ongespecificeerde speling kan overbruggen. Een proefopname moet de werkelijke montageafwijkingen gebruiken en aantonen of wijzigingen in de upstream-snijprocessen of de fixtureontwerp noodzakelijk zijn.
4. Vergelijk handlingsmogelijkheden
De handeling moet afgestemd zijn op de onderdeelgeometrie, de partijgrootte en de vereiste herhaalbaarheid. Een handbediende aanpak kan worden overwogen voor geschikte toegankelijke verbindingen en variabele werkzaamheden, mits een adequaat ontworpen lasveiligheidsvoorziening aanwezig is. Een vaste opspanning kan helpen bij het stabiliseren van herhaalde onderdelen. Meer geautomatiseerde beweging kan worden bekeken voor herhaalbare trajecten en toepassingen met hogere volumes, maar vereist consistente presentatie en betrouwbare belading. Vergelijk de acties van de operator, het herpositioneren, het wisselen van opspanningen en het verwijderen van onderdelen, niet alleen de lasbeweging. Bevestig de daadwerkelijk beschikbare machine en opties voordat u verklaart dat een specifieke handelingswijze of geautomatiseerde functie beschikbaar is.
5. Bepaal de acceptatiecriteria voor lassen
Geef aan wat een aanvaardbare las moet bereiken voordat de proef begint. Visuele criteria kunnen het oppervlak, de consistentie, verkleuring en zichtbare gebreken omvatten. Dimensionale criteria kunnen zich richten op vervorming, positie van de verbinding en pasvorm van de gelaste assemblage. Functionele criteria hangen af van het gebruik: een dragende beugel, een afgesloten container en een decoratief onderdeel vereisen verschillende validatie. Kom met de klant en het betreffende technische of kwaliteitsteam overeen welke inspectie- of destructieve test geschikt is. Noteer de inspectiemethoden, steekproefomvang en acceptatiegrenzen in de tekening of testplan. Een aantrekkelijke lasnaad alleen garandeert niet dat de verbinding voldoet aan de functionele eisen.
6. Beoordeel de volledige werkstation
Een offerte dient de volledige voorgestelde werkstation te identificeren, in plaats van de lasersbron als gehele oplossing te beschouwen. Beoordeel afscherming, gecontroleerde toegang, veiligheidsvergrendelingen indien van toepassing, lasergecertificeerde bescherming, dampafzuiging, ventilatie, koeling en andere hulp-systemen conform de specifieke apparatuur en lokale eisen. Controleer de elektrische voorziening, beschikbare ruimte, materiaalstromen, voorziening van spanmiddelen, onderhoudstoegang en operatoropleiding. Laserveiligheid moet worden beoordeeld voor de daadwerkelijke installatie; gewone lasschermen zijn geen vervanging voor adequaat ontworpen laserbescherming. Vraag de leverancier om de meegeleverde apparatuur, optionele items en site-verantwoordelijkheden duidelijk te scheiden, zodat het totale projectomvang duidelijk is.
7. Regelen van een representatief monsterproef
Lever de productieklaar materiaal, tekeningen, normale voorbereiding van verbindingen en representatieve assemblages. Selecteer eenvoudige en moeilijke verbindingen, inclusief verwachte spleetvariatie en beperkte toegankelijkheid. Tijdens de proefregistratie van de instelling, handelingsstappen, lasvoorkomen en inspectieresultaten. Indien cyclusduur van belang is, meet dan het laden, vastzetten, lassen, herpositioneren en lossen in plaats van alleen de straal-op-tijd te vermelden. Controleer monsters volgens de overeengekomen criteria en bewaar, indien beschikbaar, foto’s, instellingen en testrapporten. Wanneer een monster mislukt, bepaal dan of de oorzaak verband houdt met de pasvorm, materiaaltoestand, constructie van de spanvorment of proceskeuze, voordat u beslist op een machine.
Conclusie
De juiste lasconfiguratie is die welke is gedemonstreerd op representatieve onderdelen tegenover de overeengekomen acceptatiecriteria. Bevestig de exacte apparatuurscope en ondersteunende systemen pas nadat u de resultaten van de monsters hebt bekeken. Voor een bespreking van tekeningen, materialen en een praktisch proefplan, neem contact op met Jinchun met uw gezamenlijke gegevens en verwachte productievolume.
Inhoudsopgave
- Inleiding
- 1. Definieer de materialen en diktes
- 2. Beschrijf het verbindingontwerp
- 3. Controleer de passpas en toegankelijkheid
- 4. Vergelijk handlingsmogelijkheden
- 5. Bepaal de acceptatiecriteria voor lassen
- 6. Beoordeel de volledige werkstation
- 7. Regelen van een representatief monsterproef
- Conclusie