 EN


Вступ
Вибір системи лазерного зварювання починається з металевої деталі та зварного шва, який вона має утворити, а не з потужності, вказаної в комерційній пропозиції. Дві деталі з одного й того самого металу можуть вимагати різних підходів, якщо змінюються їхня товщина, точність підгонки, розташування зварного шва чи вимоги до зовнішнього вигляду. Перш ніж порівнювати лазерна зварювальна машина підготуйте представницькі креслення, справжні матеріали та чітке визначення припустимого зварного шва. Ця інформація допоможе постачальникові оцінити застосування й запропонувати пробне зварювання замість припущення, що одна конфігурація підходить для всіх виробів.
1. Визначте матеріали та їхню товщину
Записати марку матеріалу для кожного компонента, у тому числі вказати, чи з’єднуються в шві різні марки або товщини. Загальна назва, наприклад «нержавіюча сталь» або «вуглецева сталь», може не надавати достатньо інформації для оцінки процесу. Включити номінальну товщину, фактичні відхилення товщини та будь-яку відповідну термічну обробку. Визначити цинкові покриття, фарбу, мастило, оксид, захисну плівку або інші поверхневі стані в зоні зварювання. Покриття та забруднення можуть впливати на якість зварного шву та потреби у контролі парів, тому не слід припускати, що вони можуть залишатися незмінними. Вказати, чи потрібно зберегти оздоблення поблизу з’єднання. Надсилати справжні зразки матеріалу, якщо специфікація є невизначеною, і розрізняти матеріал для звичайного виробництва від зручного тестового замінника.
2. Опис конструкції з’єднання
Показати тип з’єднання на кресленні: стик, накладний, кутовий, крайовий або інше розташування. Позначити передбачене місце зварювання, його довжину та орієнтацію, у тому числі з’єднання всередині рами або поблизу перешкоди. Визначити, які деталі несуть навантаження, а які з’єднання є переважно декоративними. Площа контакту, перехід товщини та напрямок доступу можуть впливати на вибір відповідного методу. Якщо деталь містить кілька типів з’єднань, документувати кожен окремо, а не використовувати найпростіший тип як єдиний для випробування. Надати фотографії зібраних деталей та окремих компонентів, щоб постачальник міг зрозуміти, як з’єднання буде представлено під час виробництва.
3. Перевірити збірку та доступність
Лазерне зварювання залежить від повторюваного позиціонування та належної підготовки стику. Виміряйте типові та найгірші випадки зазорів, розбіжності кромок і варіацій у вирівнюванні, використовуючи деталі, виготовлені в серійному виробництві. Опишіть, як оператори зараз локалізують і фіксують деталі. Стик, що виглядає доступним на плоскому кресленні, може виявитися важкодоступним після встановлення зборки в пристрій. Перевірте зазор для інструменту, траєкторію зварювання, кут підходу та необхідність обертання деталі. Не гарантуйте, що процес зможе «перемостити» невизначений зазор. У пробному зразку слід використовувати реальні варіації збирання й продемонструвати, чи потрібні зміни у попередніх етапах різання або проектуванні пристроїв.
4. Порівняйте варіанти обробки
Обробку слід здійснювати з урахуванням геометрії деталі, розміру партії та вимог до повторюваності. Для зручно доступних з’єднань і змінних робіт можна розглянути ручний підхід за умови належно спроектованого рішення щодо лазерної безпеки. Фіксований пристрій може сприяти стабілізації деталей при повторюваних операціях. Більш автоматизовані системи руху варто оцінити для повторюваних траєкторій і застосувань у великих обсягах, але вони вимагають постійного способу подачі деталей і надійного завантаження. Порівнюйте дії оператора, переорієнтацію деталей, заміну пристроїв і видалення деталей — не лише рухи під час зварювання. Перед тим як стверджувати, що певний спосіб обробки або автоматизована функція доступні, переконайтеся у наявності відповідного обладнання та його комплектації.
5. Визначте критерії прийнятності зварних швів
Визначте, чого має досягти прийнятний зварний шов до початку випробування. Візуальні критерії можуть включати зовнішній вигляд поверхні, однорідність, потемніння та видимі дефекти. Розмірні критерії можуть стосуватися спотворення, положення з’єднання та точності підгонки зварної конструкції. Функціональні критерії залежать від призначення: для несучої скоби, герметичного контейнера та декоративного елемента потрібні різні методи перевірки. Узгодьте з замовником та відповідною інженерною або якісною командою підходящі методи неруйнівного або руйнівного контролю. Зафіксуйте методи перевірки, обсяг вибірки та граничні значення прийнятності у кресленні або плані випробувань. Привабливий вигляд шва сам по собі не свідчить про те, що з’єднання відповідає вимогам його експлуатації.
6. Перегляньте повну робочу станцію
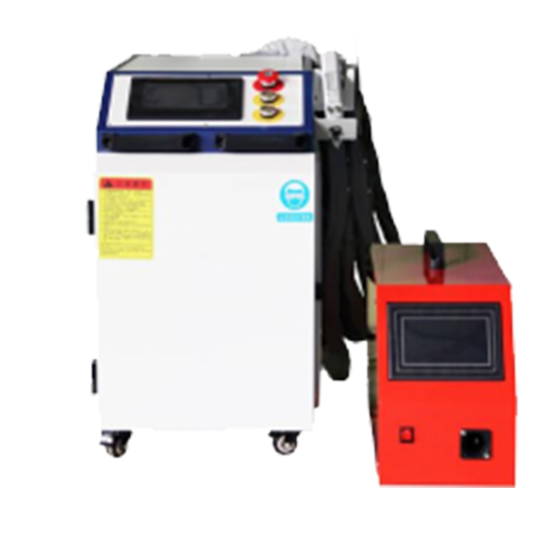
Пропозиція має визначати повну запропоновану робочу станцію, а не розглядати лазерне джерело як повне рішення. Перевірте системи захисту, контрольований доступ, блокувальні пристрої (за наявності), захисні засоби, що відповідають вимогам до лазерів, витяг диму, вентиляцію, охолодження та інші допоміжні системи з урахуванням конкретного обладнання й місцевих вимог. Перевірте електроживлення, наявність простору, потік матеріалів, забезпечення пристосувань, доступ для технічного обслуговування та підготовку операторів. Безпеку роботи з лазерами слід оцінювати для фактичної установки; звичайні екрани для зварювання не є заміною спеціально розробленим засобам лазерного захисту. Зверніться до постачальника з проханням окремо вказати обладнання, що входить у комплект, додаткові опції та обов’язки замовника, щоб чітко визначити загальні межі проекту.
7. Організуйте випробування репрезентативного зразка
Поставити матеріали виробничого рівня, креслення, звичайну підготовку стиків та типові збірки. Вибрати прості й складні стики, у тому числі очікувані варіації зазорів та обмежений доступ. Під час випробування фіксувати налаштування, етапи роботи, вигляд швів та результати інспекції. Якщо важливий цикл виконання, вимірювати час завантаження, затискання, зварювання, перевстановлення та розвантаження, а не лише час впливу променя. Інспектувати зразки за домовленими критеріями й зберігати фотографії, параметри налаштувань та звіти про випробування, якщо такі є. У разі невдачі зразка визначити, чи пов’язана причина зі збиранням, станом матеріалу, конструкцією пристосування чи вибором процесу, перш ніж приймати рішення щодо обладнання.
Висновок
Відповідна конфігурація зварювання — це та, що продемонстрована на типових деталях відповідно до домовлених критеріїв прийняття. Точний охоплюваний обсяг обладнання та допоміжних систем підтверджується лише після аналізу результатів зразків. Щоб обговорити креслення, матеріали та практичний план випробувань, зв’яжіться з Jinchun з вашими спільними даними та очікуваним обсягом виробництва.