 EN


مقدمه
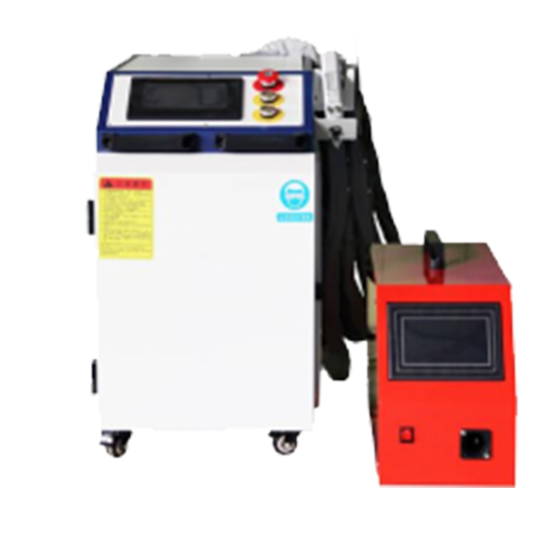
انتخاب سیستم جوشکاری لیزری از قطعه فلزی و اتصالی که باید ایجاد شود آغاز میشود، نه از درجه توان ذکر شده در پیشفاکتور. دو قطعه ساختهشده از یک فلز ممکن است با تغییر ضخامت، انطباق قطعات، مکان اتصال یا نیازهای ظاهری، رویکردهای متفاوتی را طلب کنند. پیش از مقایسهٔ یک ماشین جوشکاری لیزری ، نقشههای نماینده، مواد واقعی و تعریف روشنی از جوش قابل قبول آماده کنید. این اطلاعات به تأمینکننده کمک میکند تا کاربرد را ارزیابی کرده و پیشنهاد آزمایش دهد، نه اینکه فرض کند یک تنظیم برای همه محصولات مناسب است.
۱. مواد و ضخامتها را تعریف کنید
درجهٔ ماده را برای هر مؤلفه ثبت کنید، از جمله اینکه آیا اتصال ترکیبی از درجات یا ضخامتهای متفاوت است یا خیر. برچسب عمومی مانند «فولاد ضدزنگ» یا «فولاد کربنی» ممکن است برای ارزیابی فرآیند اطلاعات کافی نداشته باشد. ضخامت اسمی، تغییرات ضخامت واقعی و هر نوع عملیات حرارتی مرتبط را ذکر کنید. پوششهای رویی، رنگ، روغن، اکسید، فیلم محافظ یا سایر شرایط سطحی در محل جوش را شناسایی کنید. پوششها و آلودگیها ممکن است بر کیفیت جوش و نیازهای کنترل دود تأثیر بگذارند؛ بنابراین فرض نکنید که میتوانند بدون تغییر باقی بمانند. مشخص کنید که آیا پرداخت نهایی در نزدیکی اتصال باید حفظ شود یا خیر. در صورت عدم قطعیت دربارهٔ مشخصات فنی، نمونههای واقعی ماده را ارسال کنید و مواد مورد استفاده در تولید عادی را از جایگزین آزمایشی مناسب تمییز دهید.
۲. طراحی اتصال را توصیف کنید
نوع اتصال را روی نقشه نمایش دهید: اتصال سربهسر، اتصال همپوشانی، اتصال گوشهای، اتصال لبهای یا آرایش دیگری. محل مورد نظر برای جوشکاری، طول و جهت آن را علامتگذاری کنید، از جمله اتصالهایی که در داخل قاب یا نزدیک به مانعی قرار دارند. مشخص کنید کدام قطعات بار را تحمل میکنند و کدام اتصالها عمدتاً ظاهری هستند. سطح تماس، تغییر ضخامت و جهت دسترسی میتوانند روش مناسب جوشکاری را تغییر دهند. اگر قطعهای شامل چندین نوع اتصال باشد، هر کدام را جداگانه مستند کنید و تنها از سادهترین اتصال بهعنوان آزمون استفاده نکنید. تصاویری از وضعیت مونتاژشده و همچنین تصاویر جداگانهی قطعات را ارائه دهید تا تأمینکننده بتواند نحوهی ارائهی اتصال را در فرآیند تولید درک کند.
۳. بررسی انطباق و دسترسی
جوشکاری با لیزر به موقعیتدهی قابل تکرار و آمادهسازی مناسب درز وابسته است. شکافهای معمول و بدترین حالتها، نامتناظری لبهها و تغییرات در همترازی را با استفاده از قطعات تولیدی اندازهگیری کنید. توضیح دهید که اپراتورها در حال حاضر چگونه قطعات را در جای خود قرار میدهند و ثابت میکنند. درزی که در یک نقشه تخت قابل دسترس به نظر میرسد، ممکن است پس از نصب مجموعه در فیکسچر، دسترسی به آن دشوار باشد. فضای لازم برای ابزار، مسیر جوشکاری، زاویه ورود و اینکه آیا قطعه باید چرخانده شود یا خیر را بررسی کنید. وعدهای مبنی بر اینکه این فرآیند میتواند شکافی با مشخصات نامشخص را پُر کند، داده نشود. آزمایش نمونه باید از تغییرات واقعی در مونتاژ استفاده کند و نشان دهد که آیا تغییراتی در برشهای قبلی یا طراحی فیکسچر لازم است یا خیر.
۴. مقایسه گزینههای حملونقل
مدیریت باید مطابق با هندسه قطعه، اندازه دسته و نیازمندیهای تکرارپذیری انجام شود. برای اتصالاتی که بهراحتی قابل دسترسی هستند و در کارهای متغیر، رویکرد دستی ممکن است در نظر گرفته شود، مشروط بر اینکه ترتیبات ایمنی لیزر بهدرستی طراحی شده باشند. یک سیستم ثابت میتواند در پایدارسازی قطعات تکراری کمککننده باشد. حرکتهای خودکارتر ممکن است برای مسیرهای تکراری و کاربردهای با حجم بالاتر ارزیابی شوند، اما نیازمند ارائهی یکنواخت و بارگذاری قابل اعتماد هستند. عملیات اپراتور، تغییر موقعیت، تعویض فیکسچر و خارجسازی قطعه را مقایسه کنید، نه صرفاً حرکت جوشکاری. پیش از اینکه اعلام کنید که یک روش خاص مدیریت یا قابلیت خودکار موجود است، ماشین و گزینههای واقعی ارائهشده را تأیید کنید.
۵. تعریف معیارهای پذیرش جوش
مشخص کردن اینکه جوشی که پذیرفته میشود باید چه اهدافی را پیش از آغاز آزمایش تأمین نماید. معیارهای بصری میتوانند شامل ظاهر سطح، یکنواختی، تغییر رنگ و نقصهای قابل مشاهده باشند. معیارهای ابعادی ممکن است به تحریف، موقعیت اتصال و تناسب مجموعه جوشخورده مربوط شوند. معیارهای عملکردی بسته به کاربرد متغیرند: برای نگهدارندهای تحملکننده بار، ظرفی درببسته و قطعهای تزئینی، اعتبارسنجیهای متفاوتی لازم است. با مشتری و تیم مهندسی یا کیفیت مرتبط، روش مناسب بازرسی یا آزمایش تخریبی را توافق کنید. روشهای بازرسی، حجم نمونهبرداری و حدود پذیرش را در نقشه یا برنامه آزمایش ثبت نمایید. صرفاً داشتن یک خط جوش جذاب، تضمینکننده این نیست که اتصال نیازهای عملیاتی خود را برآورده کرده است.
۶. بازبینی کامل ایستگاه کاری
پیشفاکتور باید ایستگاه کاری پیشنهادی را بهصورت کامل شناسایی کند، نه اینکه منبع لیزر را بهعنوان کل راهحل در نظر بگیرد. سیستمهای محافظتی، دسترسی کنترلشده، قفلهای ایمنی (در صورت لزوم)، تجهیزات حفاظتی مخصوص لیزر، سیستمهای جمعآوری دود، تهویه، خنککننده و سایر سیستمهای کمکی را بر اساس تجهیزات خاص و الزامات محلی بررسی کنید. تأمین برق، فضای مورد نیاز، جریان مواد، تأمین فیکسچرها، دسترسی برای تعمیر و نگهداری و آموزش اپراتور را نیز بررسی نمایید. ایمنی لیزر باید برای نصب واقعی ارزیابی شود؛ صفحات معمولی جوشکاری جایگزین طراحیشدهی مناسب برای حفاظت در برابر لیزر نیستند. از تأمینکننده بخواهید تجهیزات شاملشده، موارد اختیاری و مسئولیتهای مربوط به محل نصب را از یکدیگر جدا کند تا دامنهی کلی پروژه بهوضوح مشخص باشد.
۷. ترتیب دادن آزمایش نمونهی نماینده
موادِ تولیدیِ باکیفیت، نقشهها، آمادهسازی معمولی اتصالات و مجموعههای نماینده را فراهم کنید. اتصالات ساده و دشوار را انتخاب کنید، از جمله تغییرات پیشبینیشده در شکاف و دسترسی محدود. در طول آزمایش، تنظیمات، مراحل کاربرد، ظاهر جوش و نتایج بازرسی را ثبت کنید. اگر زمان چرخه اهمیت دارد، زمان بارگذاری، قلابزنی، جوشکاری، تغییر موقعیت و تخلیه را اندازهگیری کنید نه اینکه صرفاً زمان تابش پرتو را ذکر کنید. نمونهها را بر اساس معیارهای توافقشده بازرسی کنید و عکسها، تنظیمات و گزارشهای آزمون را در صورت موجود بودن نگهداری کنید. هنگامی که نمونهای شکست میخورد، پیش از تصمیمگیری دربارهٔ دستگاه، علت شکست را در مورد انطباق قطعات، وضعیت مواد، طراحی فیکسچر یا انتخاب فرآیند تعیین کنید.
نتیجهگیری
پیکربندی مناسب جوشکاری، همان پیکربندی است که روی قطعات نماینده و در برابر معیارهای پذیرش توافقشده نمایش داده شده است. دامنهٔ دقیق تجهیزات و سیستمهای پشتیبان را تنها پس از بررسی نتایج نمونهها تأیید کنید. برای بحث دربارهٔ نقشهها، مواد و برنامهٔ عملی آزمایش، با جینچون تماس بگیرید با جزئیات مشترک شما و حجم تولید پیشبینیشده.