 EN


مقدمه
بررسی کنید راهحلهای خط تولید همراه با فضای کف موجود، جریان مواد و شرایط نصب.
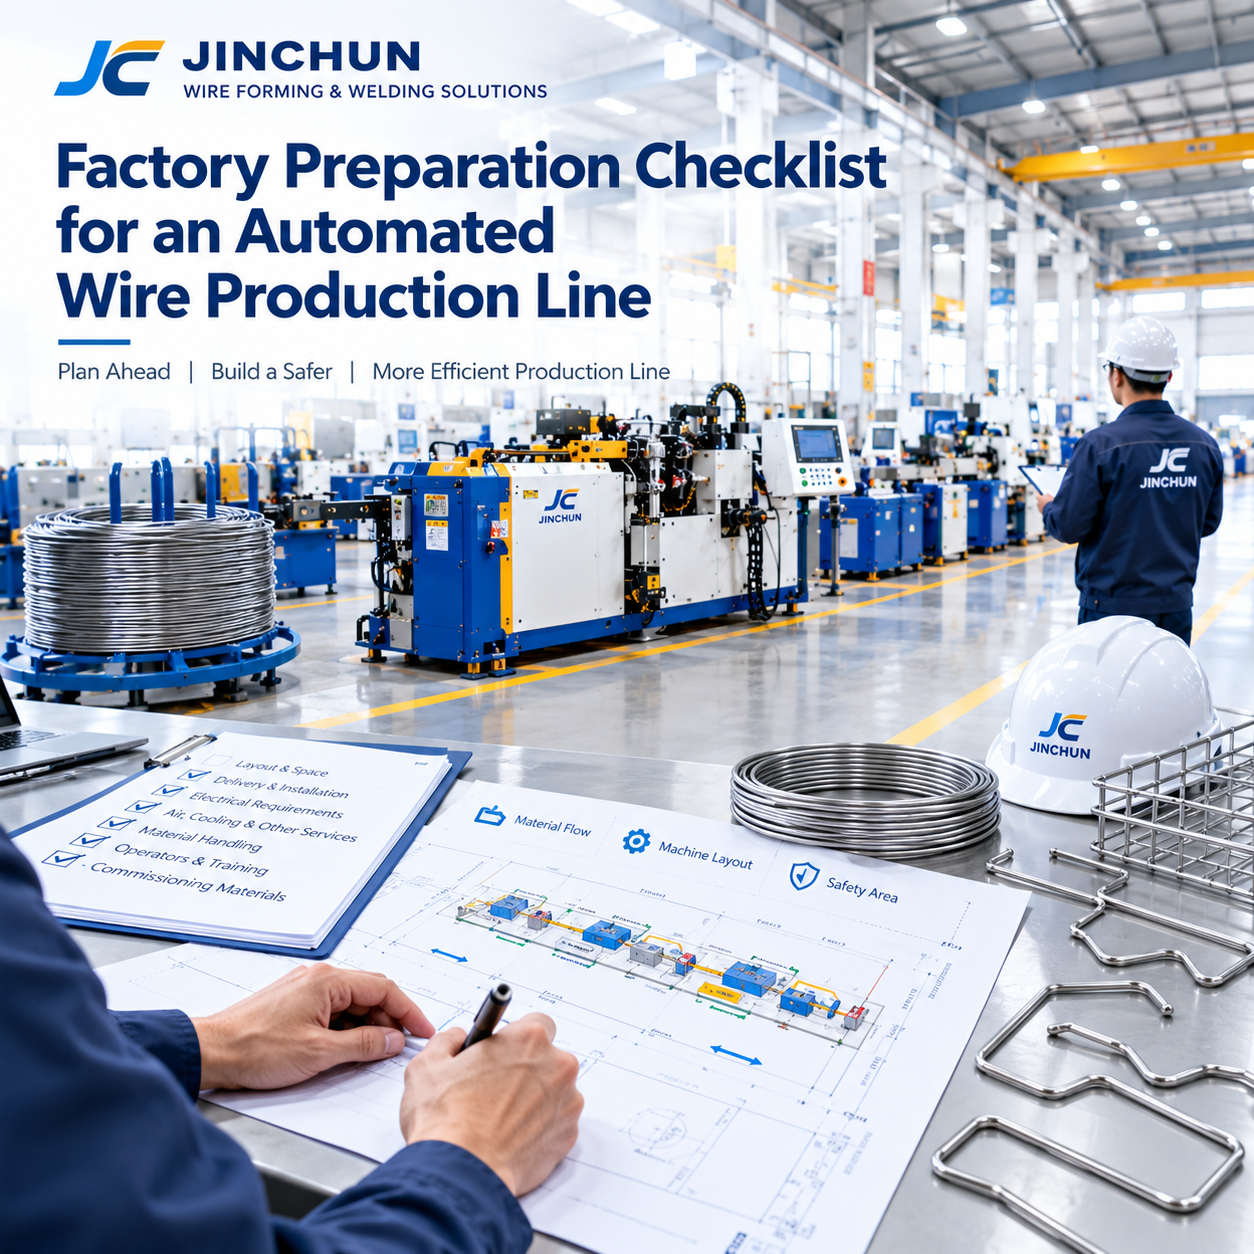
آمادهسازی یک کارخانه برای تولید خودکار سیم بیش از این است که فقط فضای کافی برای دستگاهها را اختصاص دهیم. خط تولید همچنین نیازمند مسیرهای عملی برای جابهجایی مواد، دسترسی ایمن برای اپراتورها و تعمیرات، تأمین مناسب انرژی و برنامهریزی روشنی برای نصب و راهاندازی است.
بررسی این جزئیات پیش از ارسال تجهیزات آسانتر از پس از وصول دستگاههاست. چکلیست نهایی آمادهسازی باید بین مشتری و تأمینکننده تجهیزات بر اساس مشخصات انتخابشده دستگاه و شرایط واقعی محل توافق شود. چکلیست عمومی برای برنامهریزی مفید است، اما نیازمندیهای دقیق برقی، پنوماتیک، خنککننده و چیدمان باید برای پیکربندی انتخابشده تأیید گردد.
۱. توافق بر سر چیدمان تجهیزات
با طرحی آغاز کنید که ابعاد کلی هر دستگاه، ناحیهٔ عملیاتی، جهت ورود و خروج مواد، موقعیت کابینت کنترل و دسترسی برای تعمیر و نگهداری را نشان میدهد. واحدهای پایانی (payoff)، ذخیرهسازی سیم، بافرهای میانی، ایستگاههای بازرسی و سیستمهای پردازش قطعات تکمیلشده را نیز در صورتی که بخشی از خط تولید هستند، در این طرح بگنجانید. تنها مشخص کردن سطح اشغالی دستگاه (footprint) فضای لازم برای بهرهبرداری ایمن از آن را نشان نمیدهد.
جریان مواد مورد نظر را از پیچهای ورودی از طریق صافکنی، برش، شکلدهی، جوشکاری و پردازش نهایی (در صورت لزوم) ترسیم کنید. از چیدمانهایی که موجب عبور مکرر اپراتورها از مسیرهای مواد یا جابهجایی پیچهای سنگین در فضاهای شلوغ کاری میشوند، اجتناب کنید. قبل از تعیین نهایی موقعیت دستگاهها، چیدمان را با ستونهای ساختمان، درها، راهروها و سایر موانع ثابت تأیید کنید.
۲. دسترسی برای تحویل و نصب را بررسی کنید
مسیر از نقطهٔ تخلیه تا مکان نهایی نصب را تأیید کنید. دسترسی وسایل نقلیه، تجهیزات تخلیه، عرض و ارتفاع درها، پیچهای راهرو، تغییرات سطح کف و هرگونه محدودیت بالاسری را بررسی کنید. ابعاد بستهبندیشده ممکن است بزرگتر از دستگاه بدون بستهبندی باشد؛ بنابراین برای برنامهریزی جابهجایی به داخل کارخانه از اطلاعات حملونقل ارائهشده توسط تأمینکننده استفاده کنید.
تجهیزات و پرسنل لازم برای تخلیه و قرارگیری را شناسایی کنید و مسئولیت هر وظیفه را با طرفین مربوطه توافق کنید. اطمینان حاصل کنید که سطح کف در نظر گرفتهشده قادر به تحمل تجهیزات در شرایط نصب مشخصشده است. قبل از تحویل، مسیر را خالی نگه دارید و فضای کافی برای کار تکنسینها جهت بازکردن بستهها، قراردهی، ترازکردن و بازرسی ایمن دستگاهها اختصاص دهید.
۳. تأیید نیازمندیهای برقی
نیازهای تأمین برق را برای هر دستگاه انتخابشده، بر اساس مشخصات رسمی آن و تأیید کتبی تأمینکننده تأیید کنید. مواردی که باید بررسی شوند ممکن است شامل ولتاژ، فاز، فرکانس، بار متصل، حفاظت، اتصال به زمین و محل اتصال برقی باشند. فرض نکنید که تمام دستگاهها در یک خط تولید به دلیل اینکه در یک کارخانه کار میکنند، نیازهای برقی یکسانی دارند.
از یک برقکار محلی صلاحیتدار بخواهید تأمین برق کارخانه را بررسی کند و اتصالات لازم را مطابق با مقررات محلی آماده کند. مشخص کنید که آیا مدارهای جداگانه یا سایر اقدامات خاصی توسط تجهیزات انتخابشده مورد نیاز است یا خیر. نیازهای تأییدشده را در پروندهٔ نصب ثبت کنید و هرگونه تناقضی را پیش از ارسال یا راهاندازی حل نمایید، نه اینکه بر اساس فرضیههای غیررسمی دربارهٔ برق موجود در محل عمل کنید.
۴. تأیید هوای مورد نیاز، سیستم خنککننده و سایر خدمات
نیازهای خدمات عمومی برای تجهیزات وصل کردن فلزات باید از مشخصات دستگاه انتخابشده تأیید شود.
بسته به پیکربندی واقعی، یک خط تولید ممکن است علاوه بر برق، به هوای فشرده، آب خنککننده یا سایر خدمات نیز نیاز داشته باشد. نیازهای همه ماشینها یکسان نیست، بنابراین نیازهای هر تجهیز را بهصورت جداگانه شناسایی کنید.
فشار، دبی، اندازه اتصال، کیفیت آب یا سایر شرایط مشخصشده را در صورت لزوم با تأمینکننده تأیید کنید. محل نقاط خدمات را طوری برنامهریزی کنید که لولهها و شلنگها به دسترسی اپراتور، جابهجایی مواد یا تعمیر و نگهداری مانع نشوند. اگر خنککننده یا هوای فشرده بین چند ماشین بهاشتراک گذاشته میشود، بررسی کنید که ظرفیت موجود برای تقاضای همزمان پیشبینیشده کافی باشد.
۵. برنامهریزی حملونقل مواد اولیه و قطعات تمامشده
محل دریافت، شناسایی و انبار کردن پیچههای سیم خام را برنامهریزی کنید و نحوه انتقال آنها به هر ماشین را تعیین نمایید. ابعاد و وزن پیچهها، تجهیزات جابهجایی و مسیر لازم برای تأمین مجدد خط تولید را در نظر بگیرید. چیدمان باید مانع از انسداد دسترسی به ماشینها توسط مواد ورودی یا اختلاط مواد بین درجات و قطرهای مختلف شود.
همچنین نحوهٔ ذخیرهسازی موقت، بازرسی، برچسبگذاری و انتقال محصولات نیمهساخته و کامل به فرآیند بعدی را تعریف کنید. ظروف، قفسهها و نقاط جمعآوری باید با ابعاد محصول هماهنگ باشند و از آسیبدیدن قطعات شکلدادهشده یا اتصالات جوشخورده جلوگیری کنند. اگر تولید شامل چند خانوادهٔ محصولی باشد، نحوهٔ شناسایی قطعات در حال تولید را تعریف کنید تا قطعات و دستههای مواد قابل ردیابی باقی بمانند.
۶. اختصاص اپراتورها و آموزش
افرادی را که مسئول بارگیری مواد، انجام هر فرآیند، بازرسی کیفیت، تعویض ابزارها، مدیریت قطعات تکمیلشده و انجام نگهداری دورهای هستند، مشخص کنید. ممکن است برخی عملیات در یک خط تولید اتوماتیک باشند، اما همچنان نیازمند حضور انسان برای تأمین مواد، راهاندازی، بازرسی و عیبیابی باشند. تعداد پرسنل باید بر اساس جریان واقعی کار و الگوی تولید پیشبینیشده تعیین شود.
آموزش اپراتورها و پرسنل نگهداری را پیش از آغاز تولید عادی برنامهریزی کنید. این آموزش باید شامل عملیات عادی، بارگیری و تخلیه ایمن، مراحل تغییر تنظیمات مورد تأیید، بازرسیهای اولیه، واکنش به هشدارها و رویههای ارتقای آنها باشد. از ارائهدهنده تأیید کنید که چه اسنادی، نسخههای زبانی کدام و ثبتهای آموزشی ارائه خواهند شد. استفاده از یک ماتریس واضح از مسئولیتها به جلوگیری از نادیده گرفتن وظایف مهم بین شیفتها یا بخشها کمک میکند.
۷. آمادهسازی مواد راهاندازی
پیش از راهاندازی، جدیدترین نقشههای محصول، مشخصات مواد، نمونههای نماینده مواد اولیه، نمونههای تأییدشده و معیارهای بازرسی را آماده کنید. آزمایش باید با مادهای انجام شود که شرایط تولید قصدشده را منعکس کند. اگر چند محصول در خط تولید اجرا خواهند شد، توافق کنید که کدام محصولات برای تأیید هر عملکرد مربوطه ماشین و تغییر تنظیمات استفاده خواهند شد.
پیش از آزمایش، سندهای پذیرش را تعریف کنید؛ این سند شامل ابعاد یا ویژگیهای جوشکاری که باید بازرسی شوند، تعداد نمونهها و افراد مسئول تأیید است. فهرستی از مسائل باز، اصلاحات توافقشده و نتایج آزمایش مجدد را نگه دارید. همچنین پیش از حضور تکنسینهای تأمینکننده، امکانات محل نصب، دسترسی به نصب و اقدامات ایمنی را تأیید کنید. این آمادهسازی، راهاندازی را منظمتر میکند و سند مشترکی از مواردی که تأیید شدهاند برای هر دو طرف فراهم میسازد.
نتیجهگیری
لطفا با جینچون تماس بگیرید همراه با نقشهٔ شما، مشخصات مواد و نیازمندیهای تولیدی.
یک خط تولید خودکار سیم موفق، وابسته به آمادهسازی هماهنگ طرحبندی، امکانات، جریان مواد، نیروی کار و برنامه راهاندازی است. تمام رابطها را در برابر تجهیزات انتخابشده و شرایط واقعی کارخانه تأیید کنید.