 EN


Введение
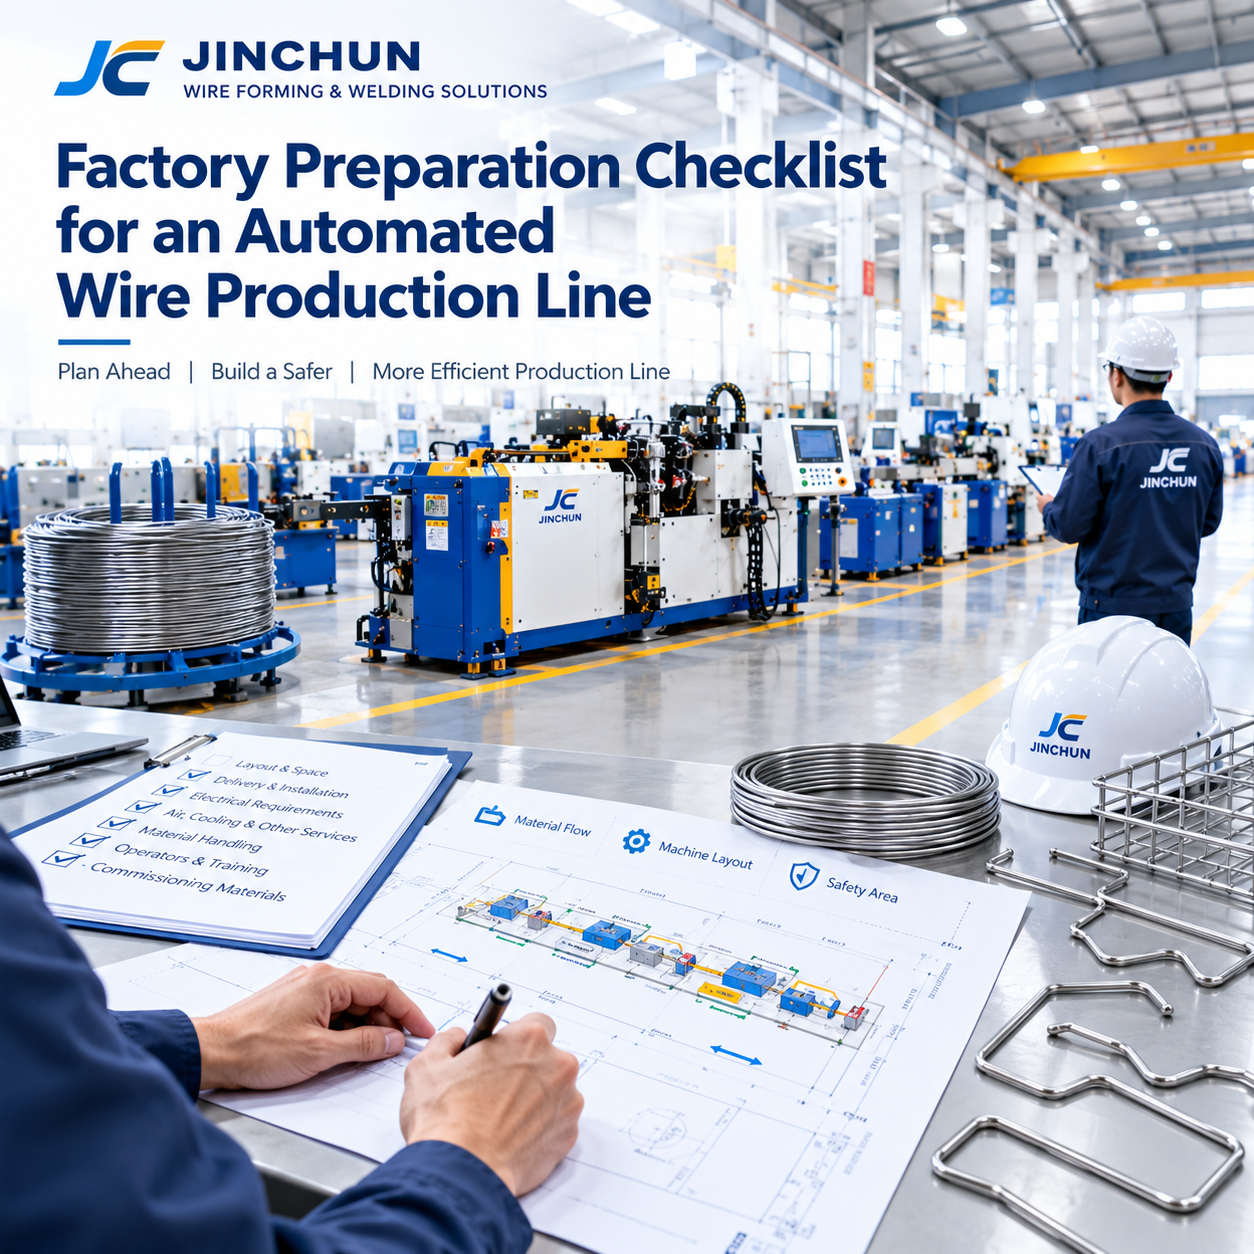
Обзор решения для производственной линии вместе с имеющейся площадью пола, потоком материалов и условиями монтажа.
Подготовка завода к автоматизированному производству проводов включает не только резервирование достаточного места для оборудования. Линия также требует функциональных маршрутов подачи материалов, безопасного доступа операторов и технического персонала, подходящих коммуникаций, а также чёткого плана монтажа и пусконаладки.
Решить эти вопросы проще до отгрузки оборудования, чем после прибытия машин на место. Окончательный чек-лист подготовки должен быть согласован между заказчиком и поставщиком оборудования на основе выбранных технических характеристик машин и реальных условий объекта. Общий чек-лист полезен для планирования, однако точные требования к электропитанию, пневмосистеме, охлаждению и компоновке необходимо подтвердить для выбранной конфигурации.
1. Согласование компоновки оборудования
Начните с компоновочной схемы, показывающей габаритные размеры каждого станка, рабочую зону, направление подачи и вывода заготовок, расположение шкафа управления и доступа для технического обслуживания. Включите размоточные устройства, складские ёмкости для проволоки, промежуточные буферы, контрольные станции и оборудование для обработки готовых изделий — там, где они являются частью линии. Одна лишь площадь основания станка не отражает пространство, необходимое для его безопасной эксплуатации.
Составьте схему предполагаемого потока материала — от поступающих рулонов через выравнивание, резку, формовку, сварку и отделку (по мере необходимости). Избегайте компоновок, при которых операторам приходится многократно пересекать маршруты движения материалов или перемещать тяжёлые рулоны через перегруженные рабочие зоны. Перед окончательным определением положения станков проверьте компоновку относительно реальных колонн здания, дверных проёмов, проходов и других неподвижных препятствий.
2. Проверьте доступность для доставки и монтажа
Подтвердите маршрут от точки разгрузки до конечного места установки. Проверьте доступ для транспортного средства, оборудование для разгрузки, ширину и высоту дверей, повороты в коридорах, переходы между этажами и любые ограничения по высоте. Габариты упакованного оборудования могут превышать размеры станка без упаковки, поэтому при планировании перемещения в цех используйте информацию о доставке от поставщика.
Определите необходимое оборудование и персонал для разгрузки и позиционирования, согласовав ответственность за каждую задачу. Проверьте несущую способность указанной напольной зоны при заданных условиях монтажа. Оставьте маршрут свободным до поставки и обеспечьте достаточное рабочее пространство для безопасной распаковки, установки, выравнивания и проверки оборудования техниками.
3. Подтвердите электрические требования
Подтвердите требования к электропитанию для каждой выбранной машины на основе её официальной технической спецификации и письменного подтверждения от поставщика. Проверяемые параметры могут включать напряжение, число фаз, частоту, подключённую нагрузку, защиту, заземление и место подключения к электросети. Не предполагайте, что все машины в линии имеют одинаковые требования к электропитанию только потому, что они будут эксплуатироваться на одном заводе.
Попросите квалифицированного местного электрика проверить электропитание завода и подготовить необходимые подключения в соответствии с местными нормативными требованиями. Уточните, требуются ли для выбранного оборудования отдельные электрические цепи или иные особые условия. Зафиксируйте подтверждённые требования в файле монтажа и устраните любые расхождения до отгрузки или ввода в эксплуатацию, а не полагайтесь на неофициальные предположения относительно доступного на объекте электропитания.
4. Подтвердите требования к сжатому воздуху, системам охлаждения и другим вспомогательным услугам
Требования к вспомогательным системам для сварочное оборудование должны быть подтверждены на основе технических спецификаций выбранной машины.
В зависимости от фактической конфигурации линия может требовать сжатого воздуха, охлаждающей воды или других вспомогательных ресурсов помимо электропитания. Требования к каждому станку различны, поэтому определите потребности по каждому оборудованию отдельно.
Согласуйте с поставщиком давление, расход, размеры соединений, качество воды или другие указанные условия, если это применимо. Заранее спланируйте расположение точек подключения так, чтобы шланги и трубопроводы не мешали доступу операторов, перемещению материалов или техническому обслуживанию. Если охлаждение или подача воздуха осуществляются совместно для нескольких станков, проверьте, достаточна ли имеющаяся мощность для ожидаемой одновременной нагрузки.
5. Планирование транспортировки сырья и готовых изделий
Определите места приёма, идентификации и хранения исходных бухт проволоки, а также способ их подачи к каждому станку. Учитывайте габариты и массу бухт, используемое оборудование для их перемещения и маршрут пополнения линии. Компоновка должна исключать блокирование доступа к станкам поступающим сырьём, а также предотвращать смешивание бухт разных марок и диаметров.
Также определите, как будут буферизоваться, проверяться, маркироваться и перемещаться на следующий этап полуфабрикаты и готовые изделия. Контейнеры, стеллажи и точки сбора должны соответствовать габаритам изделий и исключать повреждение формованных деталей или сварных швов. Если в производстве участвуют несколько семейств изделий, определите способ идентификации незавершённой продукции, чтобы обеспечить прослеживаемость деталей и партий материалов.
6. Назначение операторов и обучение
Определите, кто будет отвечать за загрузку материала, эксплуатацию каждого технологического процесса, контроль качества, замену инструмента, обработку готовых деталей и выполнение регламентного технического обслуживания. Некоторые операции на линии могут быть автоматизированы, однако для пополнения запасов, наладки, контроля и устранения неисправностей по-прежнему потребуется участие персонала. Укомплектование персоналом должно основываться на реальном рабочем процессе и ожидаемом характере производства.
Организовать обучение операторов и персонала по техническому обслуживанию до начала регулярного производства. Обучение должно охватывать нормальную эксплуатацию, безопасную загрузку и выгрузку, утверждённые процедуры смены настроек, базовые проверки, реагирование на аварийные сигналы и процедуры эскалации. Подтвердить, какие документы, языковые версии и протоколы обучения будут предоставлены. Чёткая матрица ответственности помогает предотвратить пропуск важных задач при смене смен или между отделами.
7. Подготовка материалов для пусконаладочных работ
Перед пусконаладочными работами подготовить актуальные конструкторские чертежи изделий, технические условия на материалы, типовые исходные материалы, утверждённые образцы и критерии контроля. Испытание должно проводиться с использованием материалов, отражающих предполагаемые условия производства. Если на линии планируется выпуск нескольких изделий, согласовать, какие изделия будут использоваться для проверки каждой соответствующей функции оборудования и смены настроек.
Определите протоколы приемки до начала испытаний, включая габаритные размеры или характеристики сварных швов для проверки, количество образцов и ответственных за утверждение лиц. Ведите список нерешённых вопросов, согласованных корректирующих действий и результатов повторных испытаний. Также подтвердите наличие инженерных коммуникаций на площадке, доступ для монтажа и меры безопасности до прибытия технических специалистов поставщика. Такая подготовка делает пусконаладочные работы более структурированными и обеспечивает обеим сторонам общую запись о том, что было проверено.
Заключение
Пожалуйста свяжитесь с Цзиньчунем с вашим чертежом, спецификацией материала и требованиями к производству.
Успешная автоматизированная линия по производству провода зависит от скоординированной подготовки планировки, инженерных коммуникаций, потока материалов, штатного расписания и плана пусконаладочных работ. Подтвердите все интерфейсы в соответствии с выбранным оборудованием и фактическими условиями завода.
Содержание
- Введение
- 1. Согласование компоновки оборудования
- 2. Проверьте доступность для доставки и монтажа
- 3. Подтвердите электрические требования
- 4. Подтвердите требования к сжатому воздуху, системам охлаждения и другим вспомогательным услугам
- 5. Планирование транспортировки сырья и готовых изделий
- 6. Назначение операторов и обучение
- 7. Подготовка материалов для пусконаладочных работ
- Заключение