 EN


ごあいさつ
レビュー 生産ラインソリューション 床面積、材料の流れ、設置条件を含む。
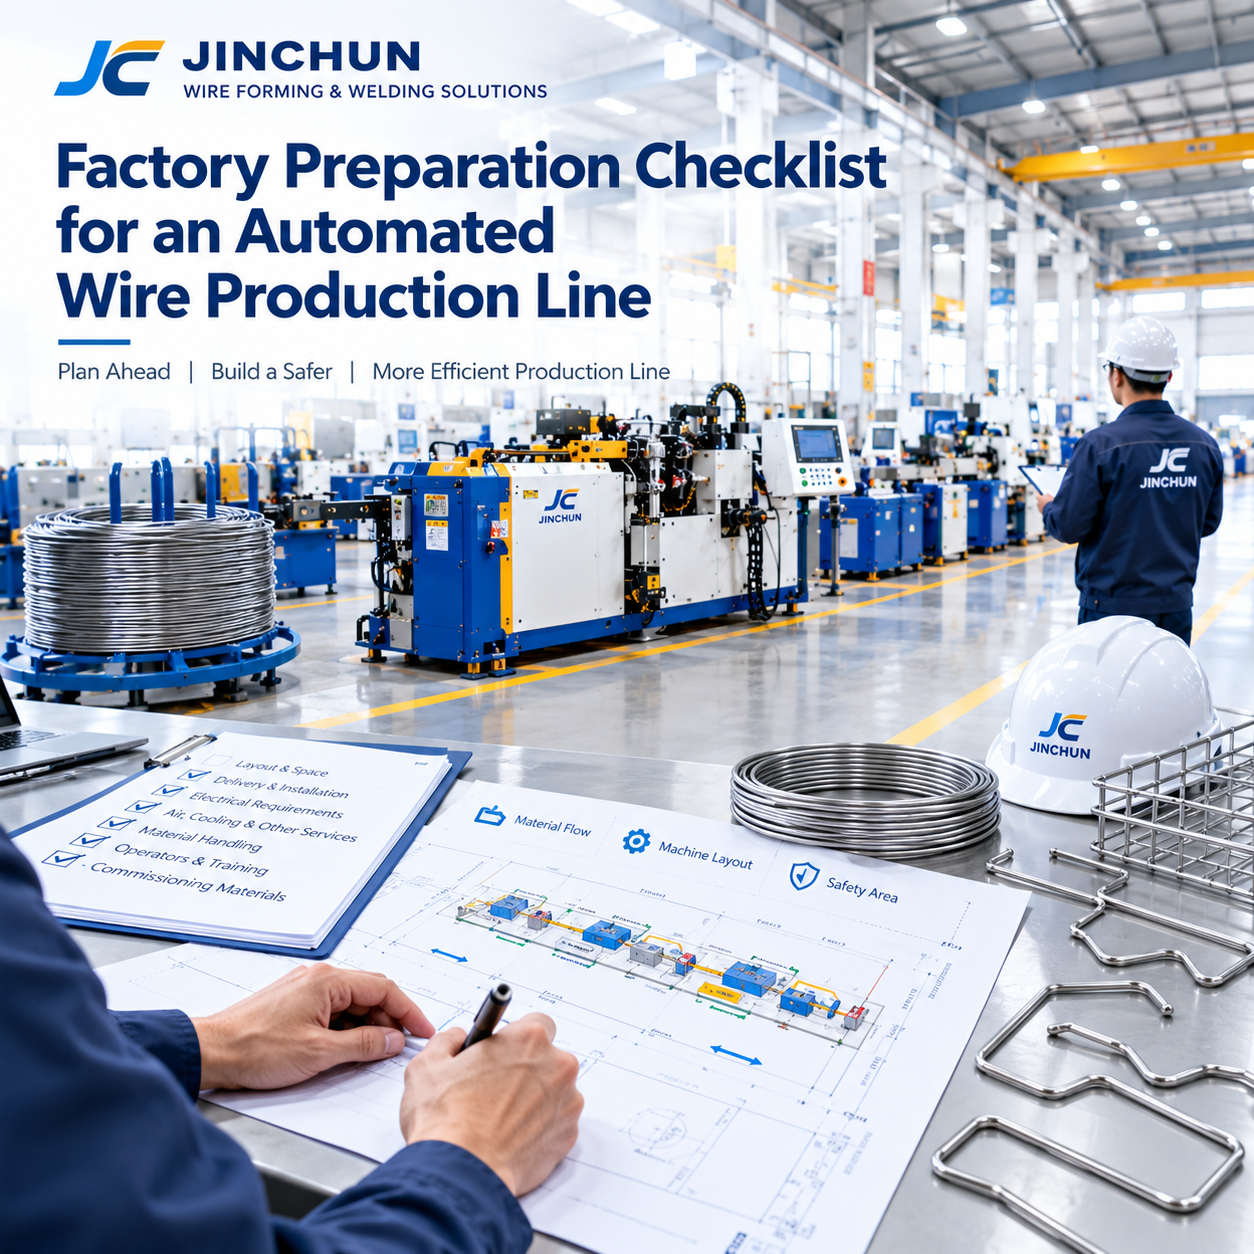
自動ワイヤー生産ラインの導入に際しては、単に機械を収容する十分なスペースを確保するだけでは不十分です。作業員や保守担当者の安全な出入りが可能な動線、材料の効率的な搬入・搬出ルート、適切な電源・空気圧源・冷却設備なども必要です。また、設置および試運転に向けた明確な計画も不可欠です。
これらの課題は、機器の出荷前に解決しておく方が、現地到着後に対応するよりもはるかに容易です。最終的な準備チェックリストは、顧客と機器サプライヤーが選定した機器仕様および実際の現場条件をもとに共同で策定・合意する必要があります。一般的なチェックリストは計画段階で有用ですが、電気・空気圧・冷却・レイアウトに関する具体的な要件は、選択された構成に基づき個別に確認しなければなりません。
1.機器配置の合意
各機械の全体寸法、作業エリア、材料供給・排出方向、制御盤の設置位置、および保守点検用のアクセス空間を示すレイアウト図から始めます。ラインに組み込まれる場合は、送り出し装置(ペイオフユニット)、ワイヤー保管装置、中間バッファ、検査ステーション、完成品搬送装置なども含めて記載します。単に機械の設置面積(フットプリント)だけでは、安全に運用するのに必要なスペースは示せません。
入荷コイルから、必要に応じて矯正・切断・成形・溶接・仕上げまでの想定される材料流れをマップ化します。作業者が材料の搬送路を何度も横断したり、混雑した作業区域内で重いコイルを移動させざるを得ないようなレイアウトは避けます。機械の最終配置を決定する前に、実際の建物内の柱・ドア・通路その他の固定障害物と照合して確認します。
2.納入および据付時の搬入経路の確認
荷卸し場から最終設置場所までの搬入経路を確認してください。車両の進入可否、荷卸し用機器、ドアの幅および高さ、通路の曲がり角、床面の段差、天井付近の障害物などもチェックします。梱包状態での寸法は、本体単体よりも大きくなる場合があるため、工場内への搬入計画には、サプライヤーが提供する出荷情報をお使いください。
荷卸しおよび据付に必要な機器と作業員を特定し、各作業項目について誰が責任を持つのかを事前に合意してください。想定される設置場所の床が、指定された設置条件のもとで機器の荷重に耐えられるかどうかを確認します。納入前に搬入経路を確保し、技術者が安全に開梱・据付・水平調整・点検を行えるよう、十分な作業スペースを確保してください。
3. 電源仕様の確認
選択した各機械の電源仕様について、メーカー公表の仕様書およびサプライヤーからの書面による確認を必ず行うこと。確認項目には、電圧、相数、周波数、接続負荷、保護方式、アース(接地)および電気接続位置が含まれる。同一工場内で稼働するからといって、生産ライン上のすべての機械が同じ電源仕様を有すると単純に想定してはならない。
資格を有する地元の電気技術者に工場の電源状況を確認させ、地元の規制に従って必要な配線工事を実施してもらうこと。また、選択した機器が個別の回路やその他の特別な措置を要するかどうかを明確にすること。確認済みの電源仕様は設置ファイルに記録し、出荷または据付開始前に仕様の不整合を解消すること。現場の電源状況について非公式な想定に依存してはならない。
4.空気・冷却・その他のサービスの確認
のユーティリティ(公共設備)仕様は、 接合装置 選択した機械の仕様書に基づき確認すること。
実際の構成に応じて、電源に加えて、圧縮空気や冷却水などの他のサービスが必要になる場合があります。すべての機械が同じ要件を満たすわけではないため、機械ごとに必要なサービスを特定してください。
圧力、流量、接続口径、水質など、該当する場合はサプライヤーと仕様条件を確認してください。ホースや配管が作業者の立ち入り、資材の搬送、保守作業の妨げとならないよう、サービス供給ポイントの設置場所を計画してください。複数の機械で冷却水や圧縮空気を共有する場合は、予想される同時使用量に対して、供給能力が十分であるかを確認してください。
5.資材および完成品の取扱い計画
原材料のワイヤーコイルがどこで受領・識別・保管され、各機械へどのように供給されるかを計画してください。コイルの寸法や重量、ハンドリング用機器、およびラインへの補充に必要な搬送ルートを考慮してください。レイアウトは、入荷資材が機械へのアクセスを妨げたり、材質や線径ごとの混同を招いたりしないよう配慮してください。
また、半製品および完成品のバッファリング、検査、ラベリング、および次の工程への搬送方法を定義します。コンテナ、ラック、収集場所は製品の寸法に合っており、成形部品や溶接継手を損傷させないよう配慮する必要があります。生産対象が複数の製品ファミリーにわたる場合は、工程内在庫(WIP)をどのように識別するかを明確にし、部品および材料ロットのトレーサビリティを確保します。
6.作業者配置と教育
材料の投入、各工程の操作、品質チェック、工具交換、完成品の取り扱い、日常点検・保守作業など、それぞれの業務を誰が担当するかを特定します。ラインの一部工程は自動化されていても、資材の補充、セットアップ、検査、トラブルシューティングなどには依然として人手が必要となる場合があります。人員配置は、実際のワークフローおよび想定される生産パターンに基づいて行う必要があります。
通常生産開始前に、オペレーターおよび保守担当者向けの訓練を実施してください。訓練内容には、通常運転、安全な荷役(荷受け・荷出し)、承認済みの機種切替手順、基本点検、アラーム対応およびエスカレーション手順が含まれます。提供される文書、言語バージョン、訓練記録の種類を明確に確認してください。また、責任分界明細表(RACIチャートなど)を作成することで、シフト間や部門間で重要な作業が見落とされるのを防ぐことができます。
7.試運転用資料の準備
試運転開始前には、最新版の製品図面、材料仕様書、代表的な原材料、承認済みサンプル、検査基準を準備してください。試運転では、実際の量産条件を反映した材料を用いる必要があります。複数の製品を同一ラインで生産する場合、各関連機器機能および機種切替の検証に使用する製品を事前に合意してください。
試験開始前に、検査対象となる寸法や溶接特性、サンプル数、承認責任者を明確にした受入記録を定義してください。また、未解決の課題一覧、合意済みの是正措置、再試験結果も記録しておいてください。さらに、サプライヤーの技術者が到着する前に、現場の電源・空調・給排水などの設備状況、設置作業へのアクセス条件、安全対策を確認しておいてください。こうした準備により、据付・試運転作業が体系的に行え、双方で何が確認済みかを共有できる記録が得られます。
まとめ
お願いします ジンチュンまでご連絡ください ご提出いただいた図面、材質仕様、および生産要件に基づき対応いたします。
自動化ワイヤ生産ラインの成功は、レイアウト、設備電源・空調・給排水などのユーティリティ、資材の流れ、人員配置、据付・試運転計画といった各要素の連携した準備にかかっています。選定した機器と実際の工場条件との間で、すべての接続・連携箇所を確認してください。