 EN


Pengantar
ULASAN solusi Lini Produksi bersama dengan luas lantai yang tersedia, alur material, dan kondisi pemasangan.
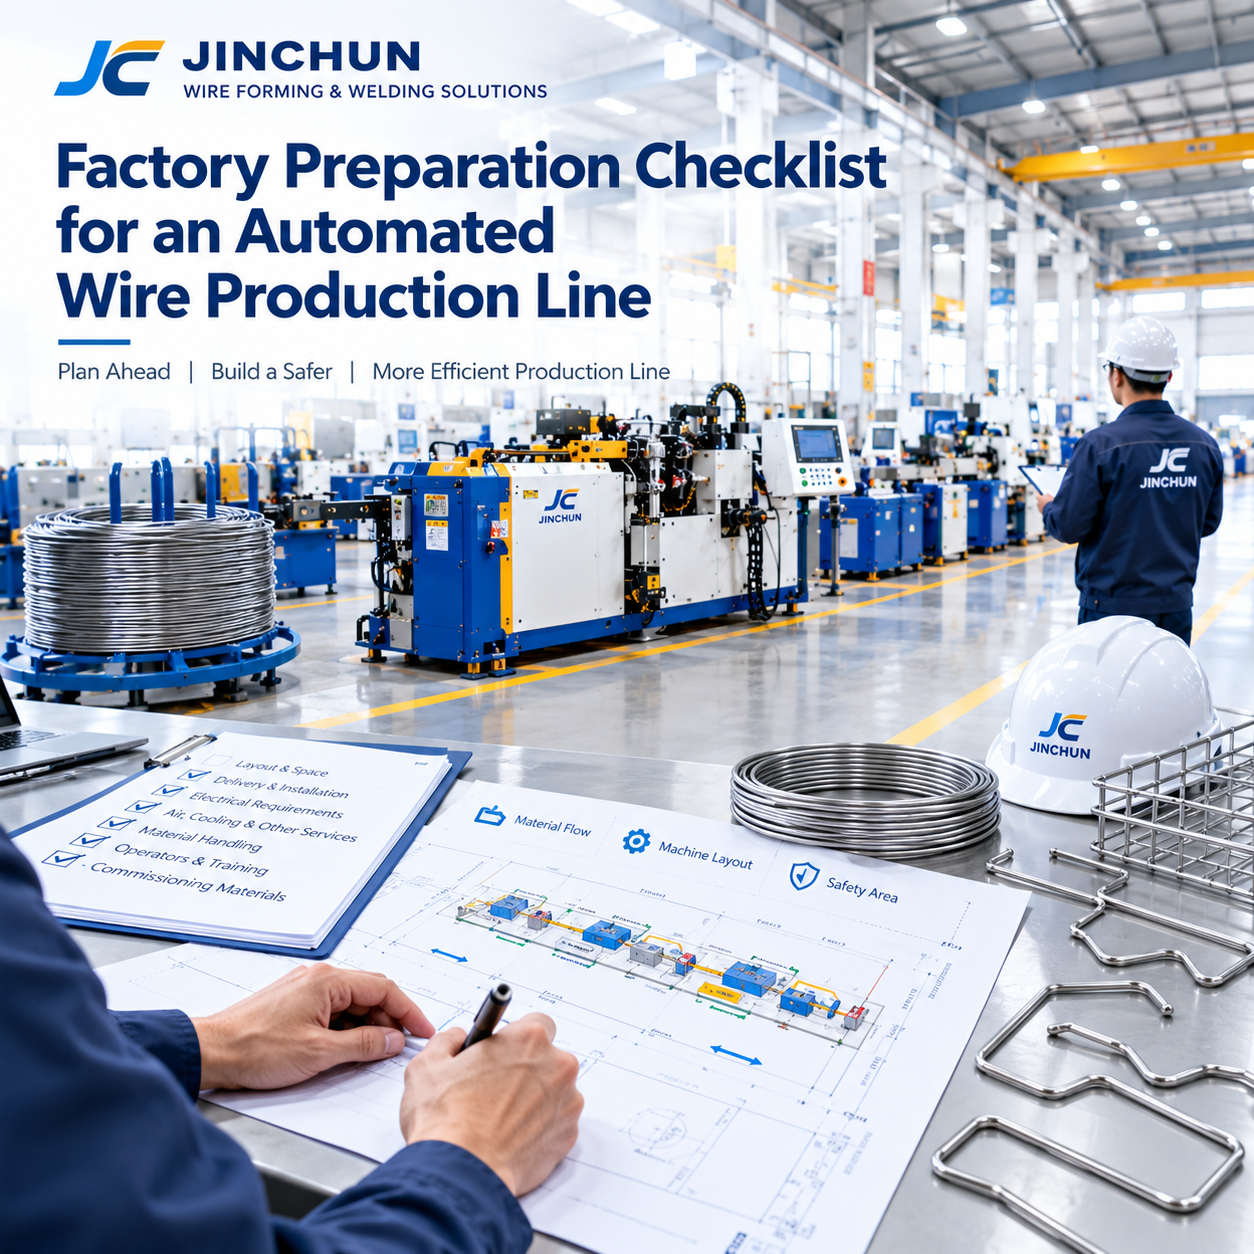
Mempersiapkan pabrik untuk produksi kawat otomatis melibatkan lebih dari sekadar menyediakan ruang yang cukup bagi mesin. Jalur produksi juga memerlukan rute material yang layak, akses yang aman bagi operator dan tim pemeliharaan, utilitas yang sesuai, serta rencana yang jelas untuk pemasangan dan commissioning.
Detail-detail ini lebih mudah diselesaikan sebelum pengiriman peralatan daripada setelah mesin tiba. Daftar periksa persiapan akhir harus disepakati antara pelanggan dan pemasok peralatan berdasarkan spesifikasi mesin yang dipilih serta kondisi lokasi aktual. Daftar periksa umum berguna untuk perencanaan, namun kebutuhan listrik, pneumatik, pendinginan, dan tata letak yang tepat harus dikonfirmasi sesuai konfigurasi yang dipilih.
1. Menyetujui Tata Letak Peralatan
Mulai dengan tata letak yang menunjukkan dimensi keseluruhan setiap mesin, area pengoperasian, arah masuk dan keluar bahan, posisi kabinet kontrol, serta akses untuk perawatan. Sertakan unit payoff, penyimpanan kawat, buffer antara, stasiun inspeksi, dan penanganan komponen jadi apabila komponen-komponen tersebut merupakan bagian dari lini produksi. Tata letak jejak kaki mesin saja tidak menunjukkan ruang yang diperlukan untuk mengoperasikan mesin secara aman.
Petakan alur material yang direncanakan, mulai dari gulungan bahan masuk melalui proses peluruskan, pemotongan, pembentukan, pengelasan, dan penyelesaian (jika berlaku). Hindari tata letak yang memaksa operator melintasi jalur material berulang kali atau memindahkan gulungan berat melalui area kerja yang ramai. Verifikasi tata letak terhadap kolom bangunan, pintu, lorong pejalan kaki, dan rintangan tetap lainnya sebelum menetapkan posisi akhir mesin.
2. Periksa Akses Pengiriman dan Pemasangan
Konfirmasi rute dari titik bongkar ke lokasi pemasangan akhir. Periksa akses kendaraan, peralatan bongkar, lebar dan tinggi pintu, belokan koridor, transisi lantai, serta semua pembatasan di atas kepala. Dimensi kemasan mungkin lebih besar daripada mesin tanpa kemasan, sehingga gunakan informasi pengiriman dari pemasok saat merencanakan perpindahan ke dalam pabrik.
Identifikasi peralatan dan personel yang diperlukan untuk bongkar muat dan penempatan, serta sepakati siapa yang bertanggung jawab atas masing-masing tugas. Pastikan area lantai yang dituju mampu menopang peralatan dalam kondisi pemasangan yang ditentukan. Jaga rute tetap bebas sebelum pengiriman dan sediakan ruang kerja yang cukup bagi teknisi untuk membongkar kemasan, menempatkan, meratakan, serta memeriksa mesin secara aman.
3. Konfirmasi Persyaratan Listrik
Konfirmasi kebutuhan pasokan untuk setiap mesin yang dipilih berdasarkan spesifikasi resminya dan konfirmasi tertulis dari pemasok. Item yang perlu diverifikasi antara lain tegangan, fasa, frekuensi, beban terhubung, proteksi, pentanahan, serta lokasi sambungan listrik. Jangan berasumsi bahwa semua mesin dalam satu lini memiliki kebutuhan daya yang sama hanya karena mesin-mesin tersebut akan dioperasikan di satu pabrik yang sama.
Minta insinyur listrik lokal yang berkualifikasi untuk meninjau pasokan listrik pabrik dan menyiapkan sambungan yang diperlukan sesuai dengan peraturan setempat. Perjelas apakah sirkuit terpisah atau ketentuan lainnya diperlukan oleh peralatan yang dipilih. Simpan kebutuhan yang telah dikonfirmasi dalam berkas instalasi dan selesaikan setiap perbedaan sebelum pengiriman atau commissioning, bukan dengan mengandalkan asumsi tidak formal mengenai ketersediaan daya di lokasi.
4. Konfirmasi Udara, Pendinginan, dan Layanan Lainnya
Kebutuhan utilitas untuk peralatan Las harus dikonfirmasi berdasarkan spesifikasi mesin yang dipilih.
Bergantung pada konfigurasi aktualnya, suatu lini mungkin memerlukan udara bertekanan, air pendingin, atau layanan lain selain daya listrik. Tidak semua mesin memiliki kebutuhan yang sama, sehingga identifikasi kebutuhan peralatan harus dilakukan per peralatan.
Konfirmasikan tekanan, laju aliran, ukuran sambungan, kualitas air, atau kondisi spesifik lainnya dengan pemasok bila berlaku. Rencanakan lokasi titik layanan sedemikian rupa sehingga selang dan pipa tidak menghalangi akses operator, perpindahan material, maupun pemeliharaan. Jika pasokan pendingin atau udara dibagi antar beberapa mesin, periksa apakah kapasitas yang tersedia cukup untuk permintaan simultan yang diperkirakan.
5. Rencanakan Penanganan Material dan Komponen Jadi
Rencanakan di mana gulungan kawat baku akan diterima, diidentifikasi, dan disimpan, serta bagaimana gulungan tersebut akan mencapai tiap mesin. Pertimbangkan dimensi gulungan, beratnya, peralatan penanganannya, dan rute yang diperlukan untuk mengisi ulang lini. Tata letak harus mencegah material masuk menghalangi akses ke mesin atau tercampur antar kelas dan diameter.
Juga tentukan cara produk setengah jadi dan produk jadi akan ditampung, diperiksa, diberi label, serta dipindahkan ke proses berikutnya. Wadah, rak, dan titik pengumpulan harus sesuai dengan dimensi produk serta menghindari kerusakan pada bagian yang telah dibentuk atau sambungan las. Jika produksi mencakup beberapa keluarga produk, tentukan cara identifikasi barang dalam proses sehingga komponen dan lot bahan tetap dapat dilacak.
6. Tetapkan Operator dan Pelatihan
Identifikasi pihak yang bertanggung jawab atas pemuatan bahan, pengoperasian tiap proses, pemeriksaan kualitas, penggantian alat, penanganan komponen jadi, serta pelaksanaan perawatan rutin. Suatu lini mungkin terotomatisasi pada sebagian operasi, namun tetap memerlukan tenaga manusia untuk pengisian ulang, persiapan awal, pemeriksaan, dan pemecahan masalah. Penempatan staf harus didasarkan pada alur kerja aktual dan pola produksi yang diharapkan.
Atur pelatihan untuk operator dan personel pemeliharaan sebelum produksi rutin dimulai. Pelatihan harus mencakup operasi normal, prosedur pemuatan dan pembongkaran yang aman, langkah-langkah pergantian yang disetujui, pemeriksaan dasar, respons terhadap alarm, serta prosedur eskalasi. Konfirmasi dokumen mana, versi bahasa mana, dan catatan pelatihan yang akan disediakan. Matriks tanggung jawab yang jelas membantu mencegah tugas penting terlewat antar-shift atau antar-departemen.
7. Siapkan Bahan Uji Coba
Sebelum uji coba, siapkan gambar produk terbaru, spesifikasi bahan, bahan baku representatif, sampel yang disetujui, serta kriteria inspeksi. Uji coba harus menggunakan bahan yang mencerminkan kondisi produksi yang direncanakan. Jika beberapa produk akan dijalankan di lini tersebut, sepakati produk mana yang akan digunakan untuk memverifikasi fungsi masing-masing mesin terkait serta prosedur pergantian.
Tentukan catatan penerimaan sebelum uji coba, termasuk dimensi atau karakteristik las yang akan diperiksa, jumlah sampel, serta pihak yang bertanggung jawab atas persetujuan. Simpan daftar masalah terbuka, koreksi yang disepakati, dan hasil pengujian ulang. Selain itu, konfirmasi juga ketersediaan fasilitas di lokasi, akses pemasangan, serta ketentuan keselamatan sebelum teknisi pemasok tiba. Persiapan semacam ini membuat proses commissioning lebih terstruktur dan memberikan catatan bersama bagi kedua belah pihak mengenai hal-hal yang telah diverifikasi.
Kesimpulan
Tolonglah. hubungi Jinchun dengan gambar Anda, spesifikasi bahan, dan persyaratan produksi.
Garis produksi kawat otomatis yang sukses bergantung pada persiapan terkoordinasi terkait tata letak, fasilitas pendukung, alur material, penempatan tenaga kerja, serta rencana commissioning. Konfirmasi semua antarmuka berdasarkan peralatan yang dipilih dan kondisi pabrik aktual.