 EN


Wprowadzenie
Recenzja rozwiązania Linii Produkcji wraz z dostępną powierzchnią podłogi, przepływem materiałów oraz warunkami montażu.
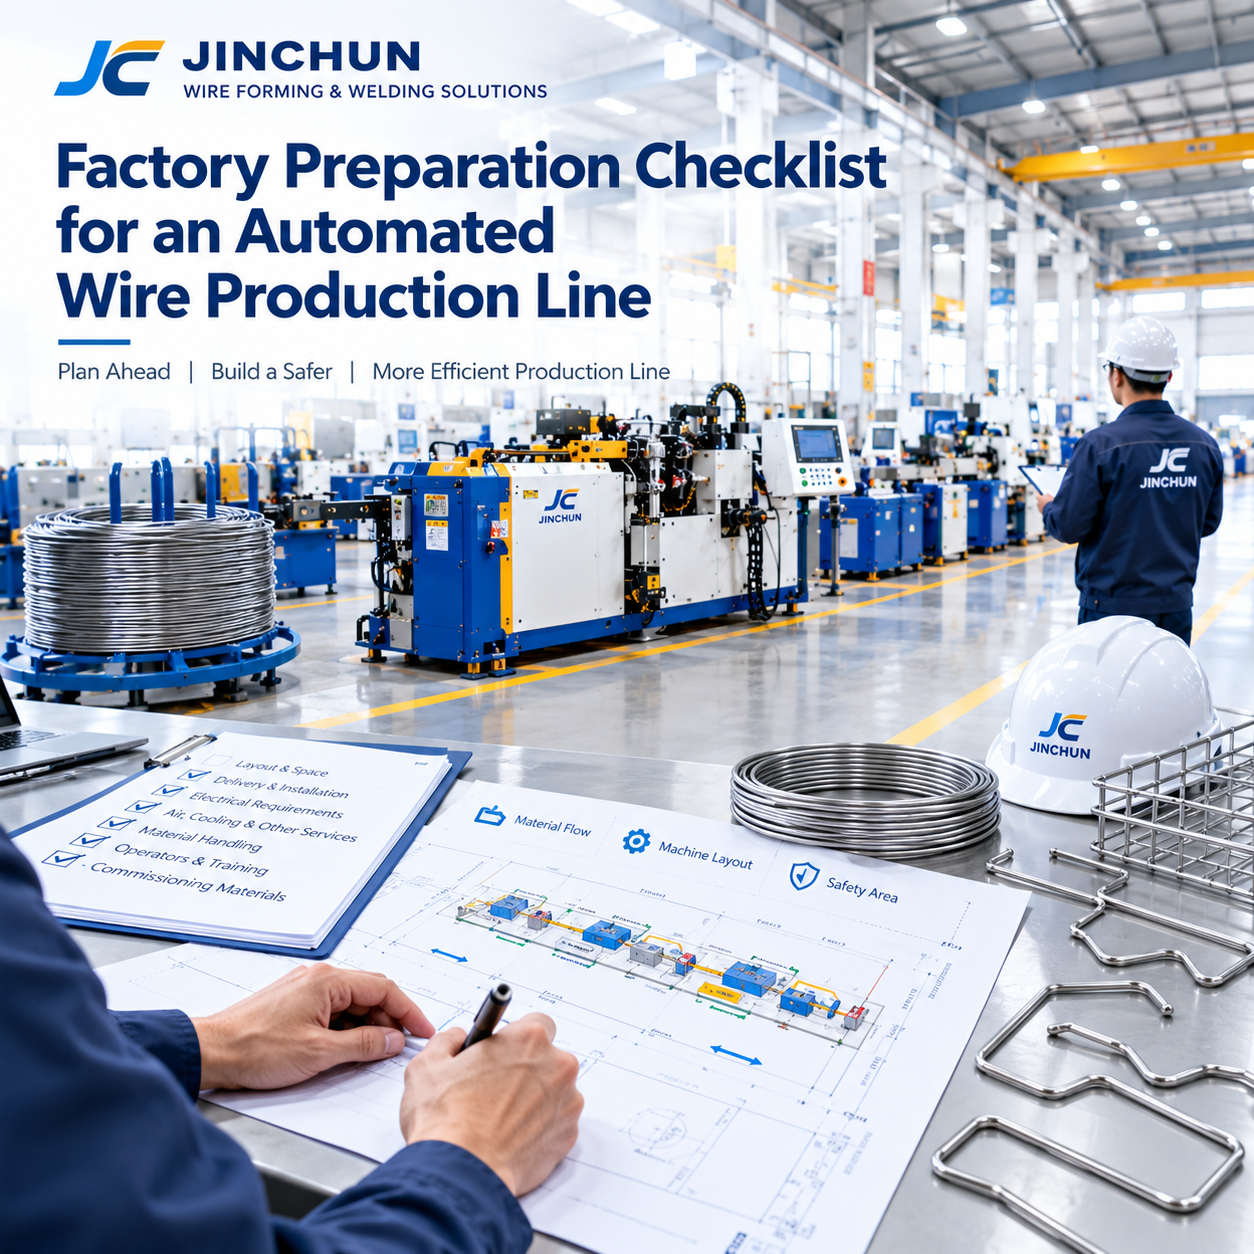
Przygotowanie fabryki do zautomatyzowanej produkcji przewodów wymaga więcej niż tylko zastrzeżenia wystarczającej przestrzeni na maszyny. Linia potrzebuje również funkcjonalnych tras transportu materiałów, bezpiecznego dostępu dla operatorów i personelu serwisowego, odpowiednich mediów oraz jasnego planu montażu i uruchomienia.
Te szczegóły łatwiej rozwiązać przed wysyłką sprzętu niż po przybyciu maszyn. Ostateczna lista kontrolna przygotowań powinna zostać uzgodniona między klientem a dostawcą sprzętu na podstawie wybranych specyfikacji maszyn oraz rzeczywistych warunków miejsca instalacji. Ogólna lista kontrolna jest przydatna w fazie planowania, ale dokładne wymagania dotyczące zasilania elektrycznego, zasilania pneumatycznego, chłodzenia oraz układu przestrzennego muszą zostać potwierdzone dla wybranej konfiguracji.
1. Uzgodnić układ sprzętu
Zacznij od układu pokazującego ogólne wymiary każdej maszyny, obszar roboczy, kierunek dopływu i odpływu materiału, położenie szafy sterowniczej oraz dostęp do konserwacji. Do układu należy włączyć jednostki odwijania, magazyn drutu, buforów pośrednich, stacje inspekcyjne oraz urządzenia do obsługi gotowych części, o ile stanowią one część linii produkcyjnej. Sam tylko zarys maszyny nie przedstawia przestrzeni niezbędnej do jej bezpiecznej eksploatacji.
Zamapuj planowany przepływ materiału – od cewek wejściowych przez prostowanie, cięcie, kształtowanie, spawanie i wykańczanie, w zależności od przypadku. Unikaj układów, które zmuszają operatorów do wielokrotnego przecinania tras materiału lub przenoszenia ciężkich cewek przez zatłoczone obszary robocze. Przed ostatecznym ustaleniem położenia maszyn zweryfikuj układ względem rzeczywistych kolumn budynku, drzwi, ścieżek poruszania się oraz innych stałych przeszkód.
2. Sprawdź dostępność dostawy i montażu
Potwierdź trasę od punktu rozładunku do ostatecznego miejsca instalacji. Sprawdź dostępność pojazdów, sprzęt do rozładunku, szerokość i wysokość drzwi, zakręty w korytarzach, przejścia między posadzkami oraz wszelkie ograniczenia związane z przestrzenią nad urządzeniem. Wymiary opakowania mogą być większe niż wymiary samego urządzenia, dlatego przy planowaniu transportu do fabryki należy korzystać z informacji dostawcy dotyczących wysyłki.
Określ sprzęt i personel potrzebny do rozładunku i pozycjonowania oraz uzgodnij, kto odpowiada za poszczególne zadania. Sprawdź, czy zaplanowana powierzchnia podłogi wytrzyma obciążenie urządzenia w określonych warunkach instalacyjnych. Przed dostawą upewnij się, że trasa pozostaje wolna, a także zarezerwuj wystarczającą przestrzeń roboczą dla techników, aby bezpiecznie rozpakować, ustawić, wyregulować poziom i sprawdzić urządzenia.
3. Potwierdź wymagania dotyczące zasilania elektrycznego
Potwierdź wymagania dotyczące zasilania dla każdej wybranej maszyny na podstawie jej oficjalnej specyfikacji oraz pisemnego potwierdzenia od dostawcy. Elementy do weryfikacji mogą obejmować napięcie, fazę, częstotliwość, obciążenie przyłączeniowe, ochronę, uziemienie oraz położenie połączenia elektrycznego. Nie zakładaj, że wszystkie maszyny w linii mają takie same wymagania zasilania wyłącznie dlatego, że będą działać w jednej fabryce.
Zleć kwalifikowanemu lokalnemu elektrykowi przeanalizowanie zasilania fabrycznego oraz przygotowanie niezbędnych połączeń zgodnie z lokalnymi przepisami. Wyjaśnij, czy wybrany sprzęt wymaga oddzielnych obwodów lub innych rozwiązań. Zapisz potwierdzone wymagania w pliku instalacyjnym i rozstrzygnij wszelkie rozbieżności przed wysyłką lub wprowadzeniem do eksploatacji, zamiast polegać na nieoficjalnym założeniu dotyczącym dostępnej mocy na miejscu.
4. Potwierdzenie zapotrzebowania na powietrze, chłodzenie oraz inne usługi
Wymagania dotyczące mediów dla urządzenia spawalnicze należy potwierdzić na podstawie specyfikacji wybranej maszyny.
W zależności od rzeczywistej konfiguracji linia może wymagać oprócz zasilania elektrycznego również sprężonego powietrza, wody chłodzącej lub innych usług. Nie każda maszyna ma takie same wymagania, dlatego należy określić potrzeby poszczególnych urządzeń.
Potwierdź u dostawcy ciśnienie, przepływ, rozmiar połączenia, jakość wody lub inne określone warunki, o ile są one stosowne. Zaplanuj położenie punktów zasilania tak, aby przewody i rury nie utrudniały dostępu operatorów, przemieszczania materiałów ani konserwacji. Jeśli chłodzenie lub zasilanie powietrzem jest wspólne dla kilku maszyn, sprawdź, czy dostępna moc jest wystarczająca do obsługi oczekiwanej jednoczesnej zapotrzebowania.
5. Zaplanowanie obsługi materiałów i gotowych wyrobów
Zaplanuj miejsca, w których będą odbierane, identyfikowane i przechowywane surowe cewki drutu oraz sposób ich transportu do każdej maszyny. Wziąć pod uwagę wymiary i masę cewek, sprzęt do ich obsługi oraz trasę niezbędną do uzupełniania linii. Układ powinien uniemożliwiać blokowanie dostępu do maszyn przez materiał wejściowy oraz mieszanie się materiałów o różnych gatunkach i średnicach.
Określ także, w jaki sposób półwyroby i wyroby gotowe będą buforowane, inspekcjonowane, oznaczane etykietami oraz przekazywane do kolejnego procesu. Pojemniki, stojaki i punkty zbiorcze powinny odpowiadać wymiarom produktów i zapobiegać uszkodzeniom części kształtowanych lub spoin zgrzewanych. Jeśli produkcja obejmuje kilka rodzin produktów, określ, w jaki sposób będzie identyfikowany materiał w toku produkcji, aby zapewnić śledzalność części i partii materiałów.
6. Przydział operatorów i szkolenia
Zidentyfikuj osoby odpowiedzialne za załadunek materiału, obsługę poszczególnych procesów, kontrolę jakości, wymianę narzędzi, obsługę wyrobów gotowych oraz wykonywanie rutynowej konserwacji. Linia może być zautomatyzowana w niektórych operacjach, ale nadal wymagać obecności ludzi do uzupełniania zapasów, przygotowania linii, inspekcji i rozwiązywania problemów. Obsadzenie personelu powinno opierać się na rzeczywistym przepływie pracy oraz oczekiwanym wzorcu produkcji.
Zorganizować szkolenia dla operatorów i personelu serwisowego przed rozpoczęciem rutynowej produkcji. Szkolenia powinny obejmować normalny tryb pracy, bezpieczne załadunek i rozładunek, zatwierdzone kroki przełączania, podstawowe kontrole, reagowanie na alarmy oraz procedury eskalacji. Potwierdzić, jakie dokumenty, wersje językowe oraz protokoły szkoleń zostaną dostarczone. Wyraźna macierz odpowiedzialności pomaga zapobiegać pomijaniu ważnych zadań między zmianami lub działami.
7. Przygotowanie materiałów do uruchomienia
Przed uruchomieniem przygotować najnowsze rysunki produktu, specyfikacje materiałów, reprezentatywne surowce oraz zatwierdzone próbki i kryteria inspekcji. Test powinien być przeprowadzony z wykorzystaniem materiałów odzwierciedlających zamierzone warunki produkcji. Jeśli na linii będzie produkowanych kilka produktów, uzgodnić, które z nich będą użyte do weryfikacji każdej istotnej funkcji maszyny oraz przełączeń.
Zdefiniuj protokoły akceptacji przed próbą, w tym wymiary lub cechy spawów do kontroli, liczbę próbek oraz osoby odpowiedzialne za zatwierdzenie. Przechowuj listę otwartych problemów, uzgodnionych korekt oraz wyników ponownych testów. Potwierdź również dostępność mediów na miejscu, możliwość montażu oraz środki bezpieczeństwa przed przybyciem techników dostawcy. Takie przygotowanie czyni uruchomienie bardziej uporządkowanym i zapewnia obu stronom wspólny zapis zweryfikowanych elementów.
Wniosek
Prosimy skontaktuj się z Jinchun z Twoim rysunkiem, specyfikacją materiału oraz wymaganiami produkcyjnymi.
Skuteczna zautomatyzowana linia produkcyjna do przewodów zależy od zsynchronizowanego przygotowania układu przestrzennego, mediów, przepływu materiałów, obsadzenia personelu oraz planu uruchomienia. Potwierdź wszystkie interfejsy zgodnie z wybranym sprzętem oraz rzeczywistymi warunkami fabrycznymi.
Spis treści
- Wprowadzenie
- 1. Uzgodnić układ sprzętu
- 2. Sprawdź dostępność dostawy i montażu
- 3. Potwierdź wymagania dotyczące zasilania elektrycznego
- 4. Potwierdzenie zapotrzebowania na powietrze, chłodzenie oraz inne usługi
- 5. Zaplanowanie obsługi materiałów i gotowych wyrobów
- 6. Przydział operatorów i szkolenia
- 7. Przygotowanie materiałów do uruchomienia
- Wniosek