 EN


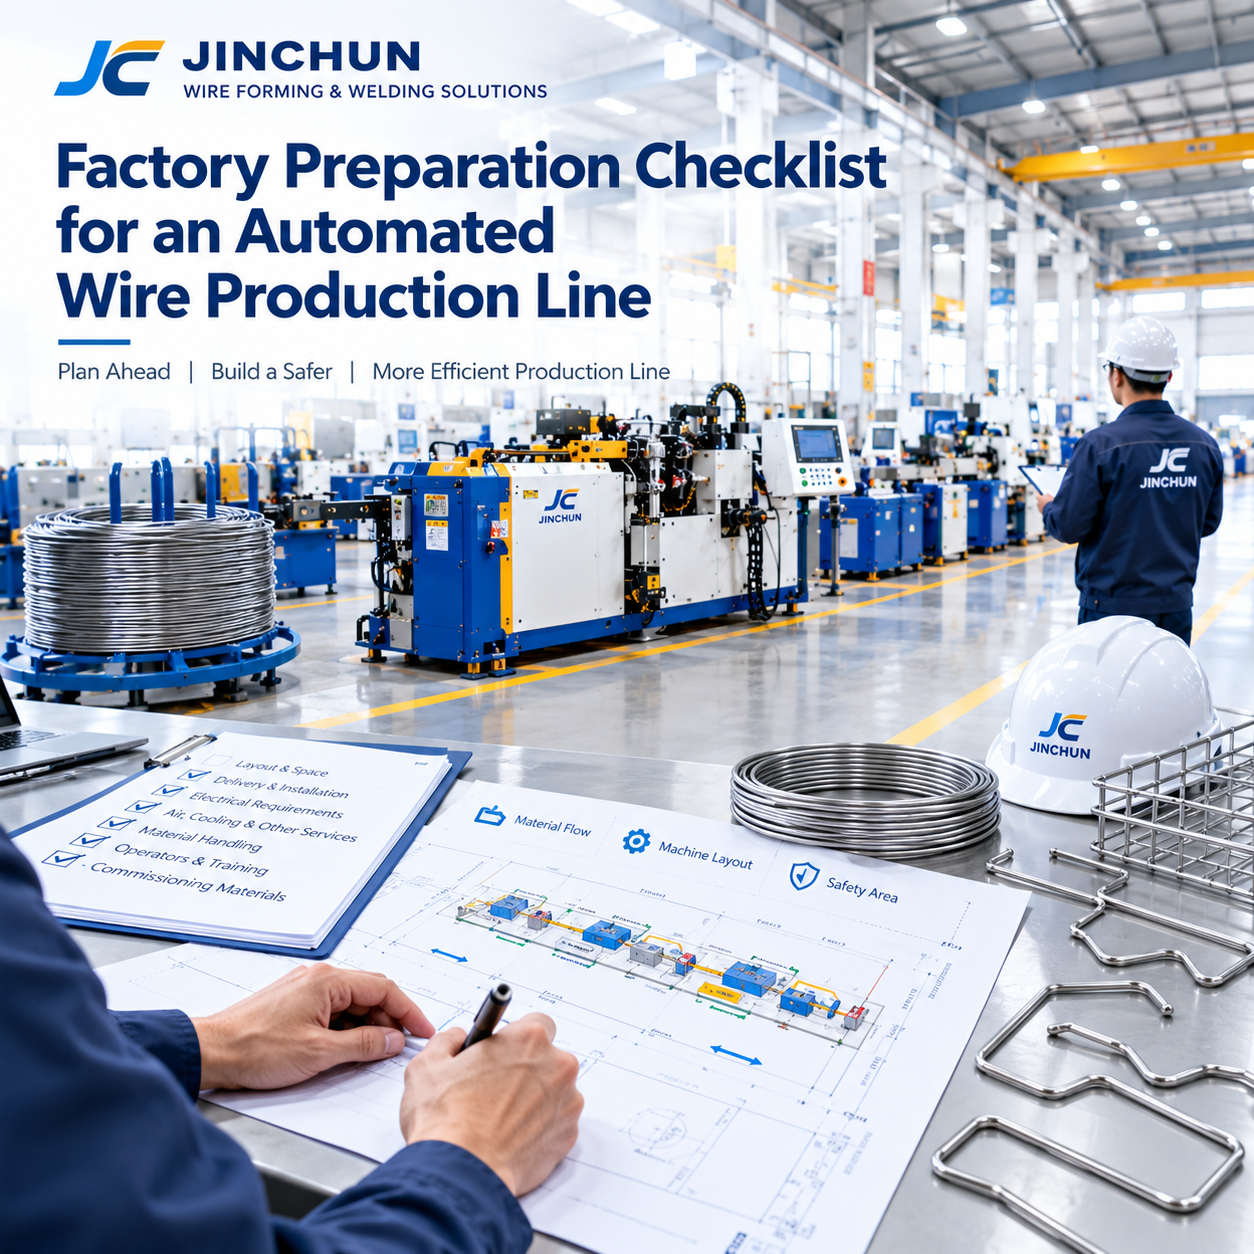
Introduksjon
Gjennomgang produksjonslinje-løsninger sammen med tilgjengelig gulvareal, materialestrøm og installasjonsforhold.
Å forberede en fabrikk for automatisk ledningsproduksjon innebär mer enn å reservere tilstrekkelig plass for maskinene. Linjen krever også fungerende materialeruter, trygg adgang for operatører og vedlikehold, passende hjelpemidler og en tydelig plan for installasjon og igangsetting.
Disse detaljene er lettere å løse før utstyrets forsendelse enn etter at maskinene har ankommet. Den endelige forberedelsessjekklisten skal avtales mellom kunden og utstyrsleverandøren ved bruk av de valgte maskinspesifikasjonene og faktiske stedskondisjonene. En generell sjekkliste er nyttig for planlegging, men nøyaktige krav til elektrisitet, pneumatiske systemer, kjøling og oppsett må bekreftes for den valgte konfigurasjonen.
1. Enes om utstyrsoppsettet
Start med en oppstilling som viser hver maskins totale dimensjoner, driftsområde, inngangs- og utgangsretning, plassering av kontrollskap og tilgang til vedlikehold. Inkluder avviklingsenheter, trådlager, mellomlagre, inspeksjonsstasjoner og håndtering av ferdige deler der de inngår i linjen. Kun maskinens grunnflate viser ikke det rommet som kreves for trygg drift.
Kartlegg den planlagte materialestrømmen fra innkomne spoler gjennom retting, skjæring, forming, sveising og finishing, etter behov. Unngå oppstillinger som tvinger operatører til å krysse materialestrømmer gjentatte ganger eller bevege tunge spoler gjennom overfylte arbeidsområder. Bekreft oppstillingen mot faktiske bygningsstolper, dører, gangveier og andre faste hindringer før endelig plassering av maskiner.
2. Sjekk leverings- og installasjonsadgang
Bekreft ruten fra utlastepunktet til den endelige installasjonslokasjonen. Sjekk biltilgang, utlasteutstyr, dørbredde og -høyde, korridorgir, gulvoverganger og eventuelle begrensninger over hodet. Pakkemålene kan være større enn maskinen uten emballasje, så bruk leverandørens fraktinformasjon når du planlegger transporten inn i fabrikken.
Identifiser utstyret og personell som trengs for utlasting og plassering, og bli enige om hvem som er ansvarlig for hver oppgave. Sjekk at det avtalte gulvområdet kan bære utstyret under de angitte installasjonsforholdene. Hold ruten fri før levering, og reserver tilstrekkelig arbeidsrom for teknikere til å pakke ut, plassere, nivellere og inspisere maskinene trygt.
3. Bekreft elektriske krav
Bekreft leveringskravene for hver valgt maskin fra dens offisielle spesifikasjon og leverandørens skriftlige bekreftelse. Elementer som skal verifiseres, kan inkludere spenning, fase, frekvens, tilkoblet belastning, beskyttelse, jording og plasseringen av den elektriske tilkoblingen. Anta ikke at alle maskiner i en linje har de samme strømkravene bare fordi de skal operere i én fabrikk.
Be en kvalifisert lokal elektriker om å vurdere fabrikksforsyningen og forberede de nødvendige tilkoblingene i samsvar med lokale regelverk. Klarlegg om separate kretser eller andre forholdsregler kreves av den valgte utstyret. Behold de bekreftede kravene i installasjonsfila og løs eventuelle avvik før forsendelse eller igangsatt drift, i stedet for å stole på en uformell antakelse om den tilgjengelige kraften på stedet.
4. Bekreft luft-, kjøle- og andre tjenester
Nyttighetskrav for sveiseutstyr skal bekreftes fra spesifikasjonene til den valgte maskinen.
Avhengig av den faktiske konfigurasjonen kan en linje kreve komprimert luft, kjølevann eller andre tjenester i tillegg til elektrisk kraft. Ikke alle maskiner har de samme kravene, så identifiser behovene maskin for maskin.
Bekreft trykk, strømningshastighet, tilkoblingsstørrelse, vannkvalitet eller andre spesifiserte betingelser med leverandøren der det er relevant. Planer plasseringen av tjenestepunkter slik at slanger og rør ikke hindrer operatørtilgang, materiellflyt eller vedlikehold. Hvis kjøling eller luftforsyning deles mellom flere maskiner, sjekk om den tilgjengelige kapasiteten er tilstrekkelig for den forventede samtidige etterspørselen.
5. Plan håndtering av råmaterialer og ferdigproduserte deler
Planer hvor råtrådcoiler vil bli mottatt, identifisert og lagret, og hvordan de skal nå hver maskin. Ta hensyn til coil-dimensjoner, vekt, håndteringsutstyr og ruten som trengs for å fylle på linjen. Oppsettet bør forhindre at innkommande materiale blokkerer tilgang til maskiner eller blandes mellom ulike kvaliteter og diameterer.
Definer også hvordan halvferdige og ferdige produkter skal bufferes, inspiseres, merkes og flyttes til neste prosess. Beholdere, stativer og samlepunkter må tilpasses produktmålene og unngå skade på formede deler eller sveisede ledd. Hvis produksjonen omfatter flere produktfamilier, definer hvordan arbeidsforløpsprodukter skal identifiseres, slik at deler og materiellbatcher forblir sporbare.
6. Tildel operatører og opplæring
Identifiser hvem som er ansvarlig for å laste materiale, drifte hver prosess, sjekke kvalitet, bytte verktøy, håndtere ferdige deler og utføre rutinemessig vedlikehold. En linje kan være automatisert i noen operasjoner, men krever likevel personell for påfylling, oppsett, inspeksjon og feilsøking. Bemanningen skal baseres på den faktiske arbeidsflyten og den forventede produksjonsmønsteret.
Arranger opplæring for operatører og vedlikeholdsansatte før vanlig produksjon starter. Opplæringen skal dekke normal drift, trygg lasting og lossing, godkjente byttesteg, grunnleggende sjekker, alarmrespons og eskaleringsprosedyrer. Bekreft hvilke dokumenter, språkversjoner og opplæringsdokumenter som leveres. En tydelig ansvarsmodell hjelper med å unngå at viktige oppgaver overses mellom skift eller avdelinger.
7. Forbered igangsattingsmaterialer
Før igangsattning skal de nyeste produkttegningene, materialspesifikasjonene, representativt råmateriale, godkjente prøver og inspeksjonskriterier forberedes. Prøvedriften skal bruke materiale som reflekterer de tenkte produksjonsforholdene. Hvis flere produkter skal kjøres på linjen, skal det avtales hvilke produkter som brukes til å verifisere hver relevant maskinfunksjon og bytte.
Definer akseptansekriterier før prøvedrift, inkludert hvilke mål eller sveieegenskaper som skal inspiseres, antall prøver og ansvarlige for godkjenning. Hold en liste over åpne spørsmål, enige korreksjoner og resultater fra nyprøving. Bekreft også tilgjengeligheten av driftsforhold på stedet, installasjonsadgang og sikkerhetsforholdsregler før leverandørens teknikere ankommer. Denne forberedelsen gjør igangsattingsprosessen mer strukturert og gir begge parter et felles dokument over hva som er verifisert.
Konklusjon
Kvifor ikkje? ta kontakt med Jinchun med tegningen din, materielspesifikasjonen og produksjonskravene dine.
En vellykket automatisert ledningsproduksjonslinje avhenger av samordnet forberedelse av plassering, driftsforhold, materialestrøm, bemanning og igangsattingsplan. Bekreft alle grensesnitt mot den valgte utstyrsbeskrivelsen og de faktiske fabrikksforholdene.