 EN


Introduktion
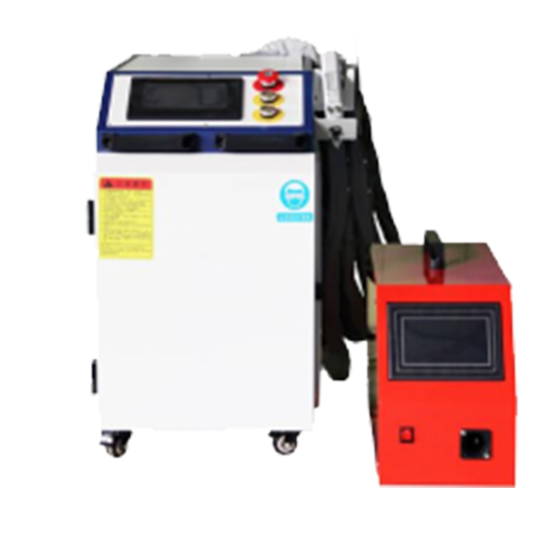
Valg af et laser-svejseanlæg starter med det metalstykke og den forbindelse, det skal frembringe – ikke med en effektrating på et tilbud. To dele fremstillet af samme metal kan kræve forskellige fremgangsmåder, hvis deres tykkelse, pasform, forbindelsesplacering eller krav til udseende ændres. Før sammenligning af en laser svejsemaskine , forbered repræsentative tegninger, reelle materialer og en klar definition af en acceptabel svejsning. Denne information hjælper en leverandør med at vurdere anvendelsen og foreslå en prøvesvejsning i stedet for at antage, at én konfiguration passer alle produkter.
1. Definer materialer og tykkelser
Registrer materialekvaliteten for hver enkelt komponent, herunder om forbindelsen kombinerer forskellige kvaliteter eller tykkelser. Et generelt mærke som fx rustfrit stål eller kulstofstål kan muligvis ikke give tilstrækkelig information til procesvurdering. Inkludér den nominelle tykkelse, den faktiske tykkelsesvariation samt eventuel relevant varmebehandling. Identificér zinkbelægninger, maling, olie, oxid, beskyttende folie eller andre overfladetilstande på svejsestedet. Belægninger og forurening kan påvirke svejsekvaliteten og behovet for røgkontrol, så antag ikke, at de kan forblive uændrede. Bemærk, om overfladebehandlingen skal bevares i nærheden af forbindelsen. Send faktiske materialeprøver, hvis en specifikation er usikker, og skel mellem normalt produktionsmateriale og en praktisk testersætning.
2. Beskriv forbindelsesdesignet
Vis type af forbindelse på en tegning: stump-, overlægnings-, hjørne-, kant- eller anden arrangement. Marker den tilsigtede svejseplacering, -længde og -retning, herunder forbindelser på indersiden af en ramme eller tæt på en hindring. Identificer, hvilke dele der bærer last, og hvilke forbindelser der primært er kosmetiske. Kontaktopfladen, tykkelsesovergangen og adgangsretningen kan påvirke den passende fremgangsmåde. Hvis en del indeholder flere forbindelsestyper, dokumentér hver enkelt i stedet for at bruge den nemmeste forbindelse som eneste prøve. Lever billeder af den samlede tilstand samt enkeltdelene, så leverandøren kan forstå, hvordan forbindelsen præsenteres under produktionen.
3. Tjek monteringspasform og tilgængelighed
Laser svejsning kræver gentagelig præcis placering og passende forberedelse af svejseforbindelsen. Mål typiske og værste tilfælde af spalter, kantmisforhold og justeringsvariation ved hjælp af produktionsdele. Beskriv, hvordan operatører i dag lokaliserer og spænder dele sammen. En forbindelse, der ser tilgængelig ud på en flad tegning, kan være svær at nå, når samlingen er monteret i en fastspændingsanordning. Kontroller værktøjets frihedsgrad, svejsebanen, tilgangsvinklen og om dele skal roteres. Lov ikke, at processen kan dække en uspecificeret spalte. En prøve skal bruge den faktiske monteringsvariation og demonstrere, om ændringer til tidligere processtrin – fx skæring eller fastspændingsanordningsdesign – er nødvendige.
4. Sammenlign håndteringsmuligheder
Håndtering skal følge delens geometri, parti-størrelse og krav til gentagelighed. En håndholdt fremgangsmåde kan overvejes for passende tilgængelige samlinger og variabel arbejdsopgave, forudsat at der er en korrekt konstrueret laser-sikkerhedsordning. En fast fastspænding kan hjælpe med at stabilisere gentagne dele. Mere automatiseret bevægelse kan være værd at vurdere for gentagelige baner og applikationer med højere volumen, men kræver konsekvent præsentation og pålidelig indlæsning. Sammenlign operatørens handlinger, omplacering, skift af fastspænding og fjernelse af dele – ikke kun svejsebevægelsen. Bekræft den faktiske maskine og de tilbudte muligheder, inden der angives, at en bestemt håndteringsmetode eller automatiseret funktion er tilgængelig.
5. Definer kriterier for svejsegodkendelse
Angiv, hvad en acceptabel svejsning skal opnå, inden forsøget påbegyndes. Visuelle kriterier kan omfatte overfladeudseende, ensartethed, misfarvning og synlige fejl. Dimensionelle kriterier kan omhandle deformation, samlingens position og pasformen af den svejste samling. Funktionelle kriterier afhænger af anvendelsen: en bærende beslag, en tæt beholder og en dekorativ komponent kræver forskellige valideringer. Enig dig med kunden samt det relevante ingeniør- eller kvalitetsteam om passende inspektion eller destruktiv prøvning. Registrer inspektionsmetoder, stikprøvestørrelse og acceptgrænser i tegningen eller testplanen. En attraktiv svejseperle alene beviser ikke, at en forbindelse opfylder sine brugskrav.
6. Gennemgå den færdige arbejdsstation
Et tilbud skal identificere den komplette foreslåede arbejdsstation i stedet for at behandle laserkilden som hele løsningen. Gennemgå beskyttelse, kontrolleret adgang, sikkerhedsafbrydere, hvor det er relevant, laserklassificeret beskyttelse, røgudsugning, ventilation, køling og andre hjælpeanlæg i henhold til den specifikke udstyr og lokale krav. Tjek eltilførslen, pladsen, materialestrømmen, fastspændingsudstyr, vedligeholdelsesadgang og operatørtræning. Lasersikkerhed skal vurderes for den faktiske installation; almindelige svejsebeskyttelsesskærme er ikke et erstatningsmiddel for passende designet lasersikkerhed. Bed leverandøren om at adskille inkluderet udstyr, valgfrie elementer og ansvarsområder for stedet, så det samlede projektomfang bliver tydeligt.
7. Arranger en repræsentativ prøve
Lever værdimæssigt materiale til produktion, tegninger, almindelig forberedelse af samlinger og repræsentative samlinger. Vælg både lette og svære samlinger, herunder forventede spaltevariationer og begrænset adgang. Under prøveprocessen skal opsætningen, håndteringsforløbet, svejseudseendet og inspektionsresultaterne registreres. Hvis cykeltid er afgørende, måles belastning, fastspænding, svejsning, omplacering og aflastning i stedet for udelukkende at angive stråletid. Inspecter prøverne ud fra de aftalte kriterier og gem billeder, indstillinger og testrapporter, hvor sådanne foreligger. Hvis en prøve mislykkes, afgøres der først, om årsagen vedrører montering, materialekvalitet, fastspændingsdesign eller procesvalg, inden der træffes en beslutning om en maskine.
Konklusion
Den passende svejsekonfiguration er den, der demonstreres på repræsentative dele i overensstemmelse med de aftalte acceptkriterier. Bekræft den præcise udstyrsomfang og de understøttende systemer først efter gennemgang af prøveresultaterne. For at drøfte tegninger, materialer og en praktisk prøveplan, kontakt Jinchun med jeres fælles oplysninger og den forventede produktionsmængde.