 EN


Inleiding
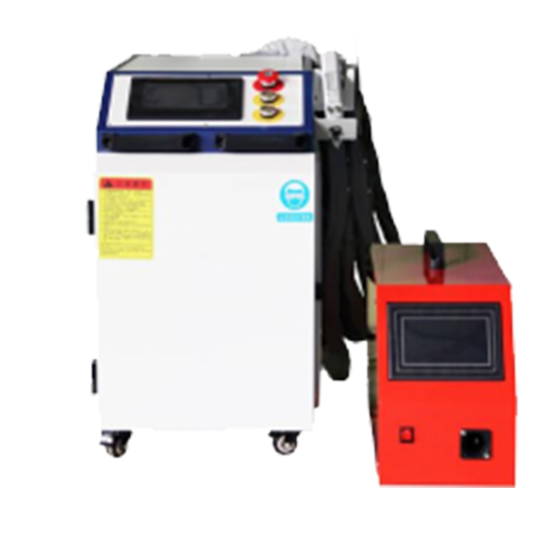
Die keuring van ’n lasersoldeerstelsel begin met die metaaldeel en die verbinding wat dit moet vorm, nie met ’n drywingwaarde op ’n aanbieding nie. Twee dele wat uit dieselfde metaal vervaardig is, kan verskillende benaderings vereis wanneer hul dikte, pasvorm, verbindingposisie of voorkomvereistes verander. Voordat jy ’n laserlasmasjien , berei verteenwoordigende tekeninge, werklike materiale en ’n duidelike definisie van ’n aanvaarbare soldeerverbinding voor. Hierdie inligting help ’n verskaffer om die toepassing te evalueer en ’n proefvoorstel te maak eerder as om aan te neem dat een konfigurasie vir elke produk geskik is.
1. Definieer materiale en diktes
Vas die materiaalgraad vir elke komponent vas, insluitend of die verbinding verskillende grade of diktes kombineer. 'n Algemene etiket soos roestvrystaal of koolstofstaal kan nie noodwendig genoeg inligting vir prosesevaluering verskaf nie. Sluit die nominale dikte, werklike diktevariasie en enige relevante hittebehandeling in. Identifiseer sinkbedekkings, verf, olie, oksied, beskermende film of ander oppervlaktoestande by die lasplek. Bedekkings en besoedeling kan lasgehalte en rookbeheerbehoeftes beïnvloed, dus moet jy nie aanneem dat hulle onveranderd kan bly nie. Let op of die afwerking naby die verbinding bewaar moet word. Stuur werklike materiaalmonsters as 'n spesifikasie onseker is, en onderskei die normale vervaardigingsmateriaal van 'n gerieflike toetsvervanging.
2. Beskryf die verbindingontwerp
Wys die verbindingstipe op ’n tekening: kop-tot-kop, oorvleueling, hoek, rand of ’n ander skikking. Merk die beoogde lasplek, -lengte en -oriëntasie, insluitend verbindings aan die binnekant van ’n raam of naby ’n hindernis. Identifiseer watter dele las dra en watter verbindings hoofsaaklik kosmeties is. Die kontakarea, dikte-oorgang en toegangsrigting kan die geskikte prosedure verander. Indien ’n deel verskeie verbindingstipes bevat, dokumenteer elkeen eerder as om net die maklikste verbinding as enigste proef te gebruik. Verskaf foto’s van die saamgevoegde toestand sowel as afsonderlike dele sodat die verskaffer kan verstaan hoe die verbinding tydens produksie aangebied word.
3. Kontroleer pasvorm en toeganklikheid
Laserlasies hang af van herhaalbare posisionering en toepaslike voegvoorbereiding. Meet tipiese en swakste-geval-gate, rand-onderlinge-mislysing en uitlyning variasie met behulp van produksieonderdele. Beskryf hoe operateurs tans die stukke lokaliseer en vasvat. 'n Voeg wat toeganklik lyk op 'n plat tekening, kan moeilik bereikbaar wees sodra die samestelling in 'n vasleggingstoestel geïnstalleer is. Kontroleer gereedskapvryheid, laspad, benaderingshoek en of die onderdeel geroteer moet word. Moet nie belowe dat die proses 'n ongespesifiseerde gaping kan oorbrug nie. 'n Voorbeeldproef moet die werklike pasvormvariasie gebruik en demonstreer of veranderinge aan vorige sny- of vasleggingstoestelontwerp nodig is.
4. Vergelyk Hanteringopsies
Hanteering moet volg die onderdeel-geometrie, partysgrootte en herhaalbaarheidsvereistes. 'n Handbedryfde benadering kan oorweeg word vir toepaslike toeganklike voegings en veranderlike werk, onder voorbehoud van 'n behoorlik ontwerpte laserskouerhiedskonfigurasie. 'n Vaste vaslegging kan help om herhalende onderdele te stabiliseer. Meer outomatiese beweging kan waardeer word vir herhaalbare paaie en hoër-volumetoepassings, maar vereis konsekwente aanbieding en betroubare las. Vergelyk bedienerhandelinge, herposisionering, vasleggingwisseling en onderdeelverwydering, nie net die lasbeweging nie. Bevestig die werklike masjien en opsies wat aangebied word voordat daar beweer word dat 'n spesifieke hanteermodus of outomatiese funksie beskikbaar is.
5. Definieer Lasaanvaardbaarheidskriteria
Spesifiseer wat ’n aanvaarbare lasverbinding moet bereik voordat die toets begin. Visuele kriteria kan oppervlakvoorkoms, konsekwentheid, verkleuring en sigbare defekte insluit. Dimensionele kriteria kan vervorming, verbindingposisie en pasvorm van die gelasde samestelling behandel. Funksionele kriteria hang af van die gebruik: ’n lasdraende beugel, ’n versegelde houer en ’n dekoratiewe komponent vereis verskillende validasie. Kom ooreen met die kliënt en die relevante ingenieurs- of gehalte-span oor geskikte inspeksie- of vernietigende toetse. Dokumenteer die inspeksiemetodes, steekproefgrootte en aanvaardinggrense op die tekening of toetsplan. ’n Aantreklike lasnaad alleen stel nie vas dat ’n verbinding sy diensvereistes bevredig nie.
6. Hersien die volledige werksstasie
‘n Aanbieding moet die volledige voorgestelde werksentrum identifiseer eerder as om die laserbron as die gehele oplossing te behandel. Hersien beskerming, beheerde toegang, onderbrekers waar van toepassing, laser-gegrate beskerming, rookuitsuiging, ventilasie, verkoeling en ander aanvullende stelsels volgens die spesifieke toerusting en plaaslike vereistes. Kontroleer die elektriese voorsiening, ruimte, materiaalvloei, vasleggingsvoorsiening, onderhoudstoegang en bedieneropleiding. Laserveiligheid moet vir die werklike installasie geëvalueer word; gewone laswaterskerm is nie ‘n vervanging vir doeltreffende laserbeskerming nie. Vra die verskaffer om die ingeslote toerusting, opsionele items en terreinverantwoordelikhede te skei sodat die totale projekomvang duidelik is.
7. Reël ‘n Verteenwoordigende Steekproefproef
Verskaf produksiegraad-materiaal, tekeninge, normale lasvoorbereiding en verteenwoordigende samestellings. Kies maklike en moeilike lasse, insluitend verwagte gapingverskille en toegangsbeperkings. Tydens die proef moet die opstelling, hanteringsstappe, lasvoorkoms en inspeksieresultate aangeteken word. Indien siklustyd belangrik is, moet laai-, vasvat-, las-, herposisionerings- en aflaai-tye gemeet word eerder as om slegs die straal-op-tyd te noem. Inspekteer monsters volgens die ooreengekomme kriteria en bewaar fotograwe, instellings en toetsrapporte waar beskikbaar. Wanneer ’n monster misluk, moet bepaal word of die oorsaak verband hou met pasvorm, materiaaltoestand, vasleggingontwerp of proseskeuse voordat ’n masjien gekies word.
Gevolgtrekking
Die gepaste laskonfigurasie is dié wat op verteenwoordigende dele teen ooreengekomme aanvaardingkriteria gedemonstreer word. Bevestig die presiese toerustingomvang en ondersteunende stelsels slegs nadat die monsterresultate nagegaan is. Om tekeninge, materiale en ’n praktiese proefplan te bespreek, neem kontak op met Jinchun met u gesamentlike besonderhede en verwagte produksievolume.