 EN
Einführung
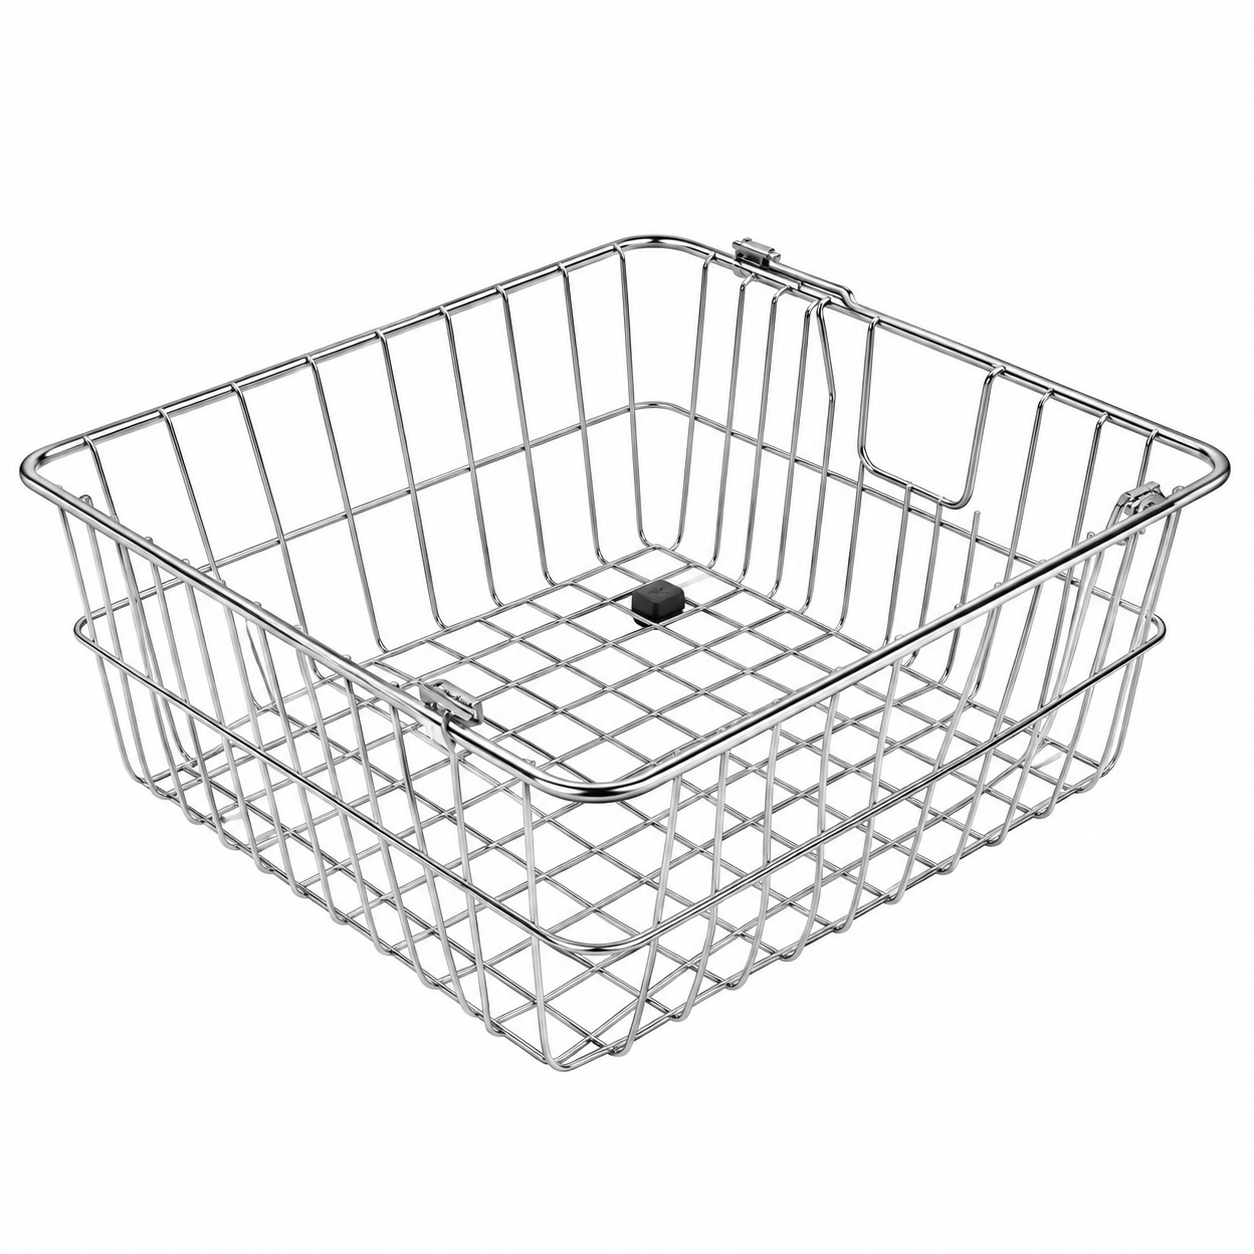
Die Planung einer sterilisations-Schrank Produktionslinie sollte mit dem fertigen Gestell beginnen, nicht mit einer Liste von Maschinen. Ein sterilisierbares Schrankgestell mag wie ein einfaches Drahtprodukt aussehen, doch seine Herstellung kann das Glätten und Schneiden, das Biegen des Rahmens, das Formen von Ringen oder Stützen, das Schweißen des Maschendrahts, das Montageschweißen, das Trimmen, die Korrektur sowie die Vorbereitung für die Oberflächenbehandlung umfassen. Die richtige Kombination an Maschinen hängt von der Gestellstruktur, dem Drahtmaterial, dem Drahtdurchmesser, den Abmessungen, der Schweißnahtanordnung, der geforderten Ausbringungsmenge, der Anzahl der Produktmodelle und dem gewünschten Automatisierungsgrad ab.
Aus diesem Grund sollte die Fertigungsstraße entworfen werden, indem man das fertige Gestell in einzelne Komponenten und Prozesse zerlegt und anschließend die Taktzeiten zwischen den Stationen ausbalanciert. Dadurch wird vermieden, dass für eine Operation eine sehr schnelle Maschine gekauft wird, während eine andere Operation zum eigentlichen Engpass wird.
1. Hauptkomponenten des Gestells
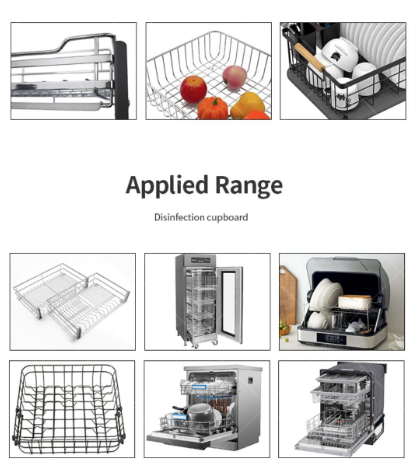
Ein typisches sterilisiertes Schrankgestell kann einen äußeren Rahmen, Längs- und Querstützdrähte, einen unteren Maschen- oder Fachabschnitt, Verstärkungsstücke sowie Verbindungspunkte zur Montage des kompletten Gestells umfassen. Unterschiedliche Gerätemodelle können verschiedene Rahmenformen, Maschenabstände, Stützkonstruktionen und Belastungsmerkmale verwenden.
Bevor Sie die Ausrüstung auswählen, zerlegen Sie das fertige Gestell in seine einzelnen Teile. Identifizieren Sie, welche Komponenten aus geradem Draht bestehen, welche gebogen oder ringförmig geformt werden müssen, welche eine Masche bilden und welche einer abschließenden Schweiss- oder Montageoperation bedürfen. Diese Prozesszerlegung bestimmt die tatsächliche Maschinenkombination.
2. Drahtglättung und Materialvorbereitung
Die Vorbereitung der Drähte beeinflusst jeden nachfolgenden Prozess. Vor der Auswahl von Biege- oder Schweißmaschinen müssen Material, Drahtdurchmesser, Oberflächenzustand, Geradheit und Schnittlänge bestätigt werden. Weist ein gestreckter Draht eine zu starke Krümmung oder inkonsistente Länge auf, kann sich dieser Fehler später als Verzerrung des Rahmens, instabile Maschenweite oder ungenaue Positionierung der Halterung bemerkbar machen.
Die Streck- und Schneidleistung muss an den erforderlichen Drahtbereich und die gewünschte Schnittlänge angepasst sein. Bei der Handhabung des Drahts ist zudem darauf zu achten, dessen Oberfläche zu schützen – insbesondere dann, wenn das fertige Gestell optische Anforderungen erfüllen muss oder einer Galvanisierung, Beschichtung oder einer anderen Oberflächenbehandlung unterzogen wird.
3. Rahmenbiegung und Ringformung
Äußere Rahmen und Stützkomponenten können je nach Gestellkonstruktion zweidimensionale Biegungen, Ringformungen oder andere Drahtumformungsoperationen erfordern. Ein geeignetes drahtbiegemaschine ist gemäß der tatsächlichen Komponentenzeichnung auszuwählen, wobei Drahtdurchmesser, Biegeradius, Gesamtabmessungen, Anzahl der Biegungen sowie die geforderte Genauigkeit zu berücksichtigen sind.
Große Rahmen erfordern möglicherweise andere Zuführ- und Stützvorrichtungen als kleine Komponenten. Falls das Produkt geschlossene oder nahezu geschlossene Rahmen enthält, sollten die Umformsequenz und alle nachfolgenden Schweißvorgänge gemeinsam berücksichtigt werden. Das Ziel besteht nicht nur darin, die korrekte Form zu erzeugen, sondern auch eine Komponente bereitzustellen, die sich im nächsten Schweiß-Fixiergerät genau positionieren lässt.
4. Maschen- und Verbindungsschweißen
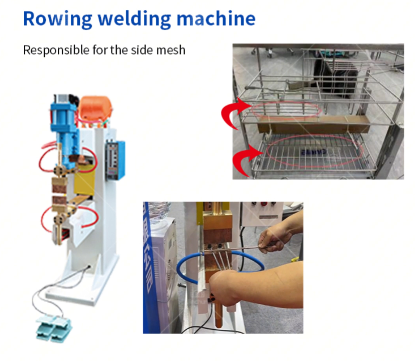
Die Herstellung von Gestellen kann Punktschweißen, Mehrpunkt-Reihenschweißen, XY-Schweißen oder fixturgestütztes Montageschweißen umfassen. Die geeignete Methode hängt vom Drahtdurchmesser, der Maschengröße, der Anzahl und Verteilung der Schweißstellen, den Gestellabmessungen, der Produktionsgeschwindigkeit sowie davon ab, ob die Drähte automatisch oder manuell zugeführt werden.
Jinchun’s automatische Drahtschweißmaschinen kann für verschiedene Schweißstufen von Drahtprodukten bewertet werden. Bei einem regelmäßigen Maschenabschnitt können mehrere Schweißpunkte in einer geplanten Reihenfolge bearbeitet werden. Bei unregelmäßigen Gestellbaugruppen kann eine Vorrichtung wichtiger sein, da sie die Position der Komponenten steuert und die fertige Geometrie während des Schweißens stabil hält.
Schweißparameter wie Strom, Druck, Schweißzeit, Elektrodenform und Kühlung sollten mit dem jeweiligen Werkstoff und dem Drahtdurchmesser ermittelt werden. Mehr Schweißleistung ist nicht automatisch besser; Ziel ist eine stabile Verbindung mit kontrollierter Verformung und akzeptablem Oberflächenbild.
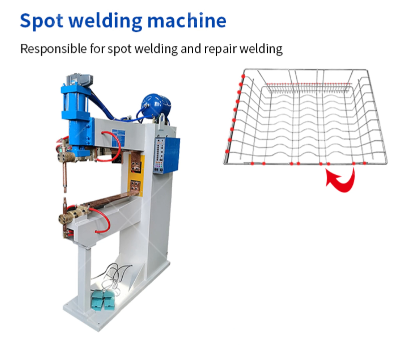
5. Montage und Sekundäroperationen
Nach der Herstellung von Rahmen- und Maschenkomponenten sind möglicherweise Montageschweißungen, Pressvorgänge, Zuschnitte, Kantenkorrekturen, Geraderichtungen oder andere Sekundäroperationen vor der Oberflächenbehandlung erforderlich. Diese Schritte sollten von Anfang an in den Produktionslinienplan einbezogen werden.
Zum Beispiel kann ein geschweißtes Gestell zwar die grundlegenden Abmessungen erfüllen, aber dennoch eine Korrektur der Ebenheit erfordern. Überschüssige Drahtenden müssen möglicherweise gekürzt werden, und Montagemerkmale benötigen gegebenenfalls eine endgültige Ausrichtung. Werden diese Operationen als nachträgliche Maßnahme betrachtet, kann manuelle Arbeit selbst dann zur Engstelle werden, wenn die Hauptumform- und Schweißmaschinen hochleistungsfähig sind.
6. Ausgleich der Ausbringung zwischen den Stationen
Eine vollständige Fertigungslinie ist nur so produktiv wie ihre langsamste notwendige Station. Wenn die Rahmenbiegestation Komponenten schneller herstellt, als die Montage-Schweißstation komplette Gestelle verarbeiten kann, bestimmt die Schweißstation die effektive Linienausbringung.
Berechnen Sie die Taktzeit für Drahtvorbereitung, Biegen, Maschenschweißen, Montage, Inspektion und Materialtransport. Bestimmen Sie anschließend die erforderliche Anzahl an Bedienern, Maschinen, Vorrichtungen sowie die Puffermengen zwischen den Prozessen. Kleine Puffer verhindern, dass eine kurze Unterbrechung die gesamte Linie zum Stillstand bringt; zu große Halbfertigbestände erhöhen dagegen den Handlingsaufwand und den Flächenbedarf.
Die Produktionsplanung sollte sich auf die erforderliche Anzahl fertiger Gestelle pro Schicht oder pro Tag stützen, nicht nur auf die theoretische Geschwindigkeit einer einzelnen Maschine.
7. Qualitätskontrolle für Gerätegestelle
Die Qualitätsinspektion muss Gesamtlänge und -breite, Rahmengeometrie, Maschenabstand, Ebenheit, Schweißposition, Schweißoptik, Verbindungsfestigkeit sowie Montagekompatibilität umfassen. Kritische Abmessungen sind der fertigen Kundenzeichnung zu entnehmen.
Aufeinanderfolgende Proben sollten während der Maschinenversuche inspiziert werden, da ein akzeptabler Rack nicht die Produktionsstabilität beweist. Halterungen, Elektroden, Formwerkzeuge und Schneidwerkzeuge sollten ebenfalls regelmäßig auf Verschleiß geprüft werden, da schleichender Verschleiß zu einer Abweichung der Maße führen kann.
Falls der Rack in ein bestimmtes sterilisiertes Schrankmodell passen muss, kann die Endmontage oder die Passprobe aussagekräftiger sein als die alleinige Prüfung einzelner Abmessungen.
8. Vollautomatische vs. halbautomatische Linie
Die geeignete Automatisierungsstufe hängt von der SKU-Vielfalt, dem jährlichen Volumen, der Losgröße, den Arbeitsbedingungen, dem Budget, dem verfügbaren Bodenplatz und der Stabilität des Produktentwurfs ab. Eine vollautomatische Linie kann die manuelle Handhabung reduzieren, wenn das Produkt standardisiert ist und das Produktionsvolumen hoch ist; sie erfordert jedoch auch mehr Integration und konsistentere eingehende Materialien.
Eine halbautomatische Anlage kann praktischer sein, wenn das Werk mehrere Gestellmodelle herstellt, die Spezifikationen häufig ändert oder die anfängliche Investition kontrollieren möchte. Die Bediener übernehmen das Be- und Entladen sowie den Transport, während die wesentlichen Umform- und Schweißprozesse automatisiert bleiben.
Die beste Lösung ist daher nicht immer die Anlage mit dem höchsten Automatisierungsgrad. Es ist vielmehr die Anlage, die die geforderte Ausbringungsmenge und Qualität bei vertretbarer Rüstzeit und Investition erreicht.
9. Projektinformations-Checkliste
Bevor ein Produktionsanlagenangebot erstellt wird, stellen Sie bitte die fertige Gestellzeichnung und klare Produktfotos zur Verfügung; falls verfügbar, alle Einzelteilzeichnungen, Drahtmaterial und -durchmesser, Gestellabmessungen, Maschenweite, Schweißpunktanordnung, Oberflächenanforderungen, Maßtoleranzen sowie die geplante Produktionsmenge.
Geben Sie außerdem die Anzahl der Gestellmodelle oder SKUs, die erwartete Losgröße, den erforderlichen Automatisierungsgrad, den verfügbaren Werkstattplatz, die elektrische Versorgung sowie alle vorhandenen Maschinen an, die im Prozess weiterhin eingesetzt werden sollen. Falls physische Muster verfügbar sind, können diese zur Bestätigung der Umformdetails, der Positionierung von Vorrichtungen und der Schweißanforderungen beitragen.
Eine projektspezifische Überprüfung kann dann die einzelnen Prozesse mit geeigneten produktionslinienlösungen maschinen abgleichen und identifizieren, wo Automatisierung den größten praktischen Nutzen bietet.
Fazit
Eine Produktionslinie für sterilisierbare Schrankgestelle sollte um das fertige Gestell und die Engpassprozesse herum konfiguriert werden. Die Drahtvorbereitung, die Rahmenumformung, das Maschenschweißen, die Montage, die Korrektur, die Inspektion und der Materialtransport müssen als ein ausgewogenes Gesamtsystem funktionieren. Die unabhängige Auswahl von Maschinen nach Geschwindigkeit kann zu unnötigen Investitionen oder einer unausgewogenen Linie führen.
Für eine Empfehlung zur Produktionslinie, kontaktieren Sie Jinchun mit Ihren fertigen Gestellzeichnungen, Materialangaben, Produktmodellen, gewünschter Ausbringungsmenge und bevorzugtem Automatisierungsgrad. Die Gerätekombination kann dann entsprechend der tatsächlichen Gestellstruktur und des Produktionsprozesses bewertet werden.
Inhaltsverzeichnis
- Einführung
- 1. Hauptkomponenten des Gestells
- 2. Drahtglättung und Materialvorbereitung
- 3. Rahmenbiegung und Ringformung
- 4. Maschen- und Verbindungsschweißen
- 5. Montage und Sekundäroperationen
- 6. Ausgleich der Ausbringung zwischen den Stationen
- 7. Qualitätskontrolle für Gerätegestelle
- 8. Vollautomatische vs. halbautomatische Linie
- 9. Projektinformations-Checkliste
- Fazit