 EN


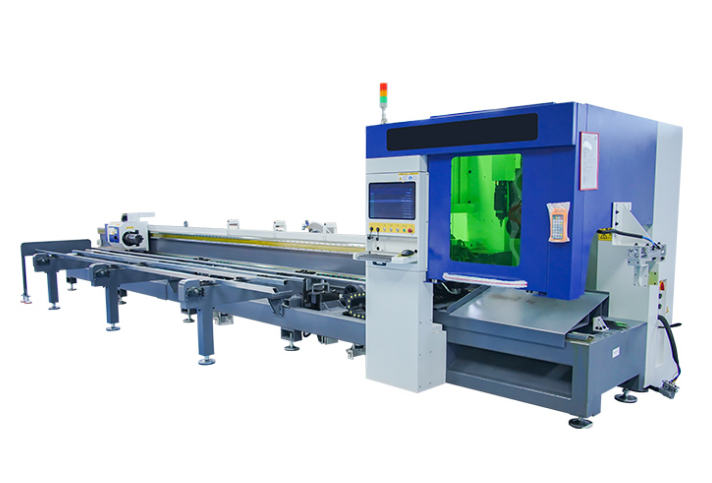
Въведение
Изборът на лазерна заваръчна система започва с металната част и шева, който трябва да бъде изпълнен, а не с мощността, посочена в комерсиалното предложение. Две части от един и същ метал могат да изискват различни подходи, когато се променят техните дебелина, прилягане, разположение на шева или изисквания към външния вид. лазерна заваръчна машина подгответе представителни чертежи, реални материали и ясно дефиниране на приемлив заваръчен шев. Тази информация помага на доставчика да оцени приложението и да предложи пробно заваряване, вместо да предполага, че една конфигурация е подходяща за всеки продукт.
1. Дефинирайте материали и дебелини
Запишете класа на материала за всеки компонент, включително дали съединението комбинира различни класове или дебелини. Обща етикетка като „нестържеща стомана“ или „въглеродна стомана“ може да не предостави достатъчно информация за оценката на процеса. Включете номиналната дебелина, действителната вариация на дебелината и всяка свързана термична обработка. Идентифицирайте цинкови покрития, боя, масло, оксид, защитна фолио или други повърхностни условия в зоната на заварката. Покритията и замърсяванията могат да повлияят върху качеството на заварката и изискванията за контрол на изпаренията, затова не предполагайте, че те могат да останат непроменени. Отбележете дали крайната обработка трябва да се запази в близост до съединението. Изпратете действителни проби от материала, когато спецификацията е неясна, и различавайте нормалния производствен материал от удобна тестова заместваща проба.
2. Опишете конструкцията на съединението
Покажете типа съединение на чертежа: ставно, напуснато, ъглово, ръбово или друго разположение. Отбележете предвиденото място за заваряване, дължината и ориентацията му, включително съединенията отвътре на рамка или близо до препятствие. Определете кои части поемат товара и кои съединения са предимно козметични. Площта на контакт, преходът в дебелината и посоката на достъп могат да повлияят на подходящата процедура. Ако частта съдържа няколко типа съединения, документирайте всеки един отделно, вместо да използвате най-лесното съединение като единствен опит. Предоставете снимки на сглобеното състояние, както и на отделните части, за да може доставчикът да разбере как се представя съединението по време на производството.
3. Проверка на подгонването и достъпността
Лазерното заваряване зависи от повтаряемото позициониране и подходящата подготвка на съединението. Измерете типичните и най-лошите случаи на зазори, несъвпадение на ръбовете и вариации в подравняването, като използвате серийни части. Опишете как операторите в момента локализират и стягат частите. Съединение, което изглежда достъпно на плосък чертеж, може да се окаже трудно за достигане, след като съединението е монтирано в приспособление. Проверете наличността на пространство за инструмент, траекторията на заваряване, ъгъла на приближение и дали частта трябва да се завърти. Не обещавайте, че процесът може да компенсира непосочен зазор. Пробен опит трябва да използва реалните вариации в сглобяването и да покаже дали са необходими промени в предходните етапи на рязане или в дизайна на приспособлението.
4. Сравнете вариантите за обработване
Работата трябва да се извършва според геометрията на детайла, размера на партидата и изискванията за повтаряемост. Ръчен подход може да се разгледа за подходящо достъпни съединения и променлива работа, при условие че е осигурено правилно проектирано разположение за лазерна безопасност. Фиксирана оправка може да помогне за стабилизиране на повтарящи се детайли. По-автоматизираното движение може да си заслужава оценка за повтарящи се траектории и приложения с по-висок обем, но изисква последователно представяне и надеждно натоварване. Сравнете действията на оператора, преориентацията, смяната на оправките и отстраняването на детайлите, а не само движението при заваряване. Потвърдете действителната машина и опциите, които се предлагат, преди да заявявате, че определен начин на работа или автоматизирана функция е налична.
5. Определете критериите за приемане на заварките
Определете какво трябва да постигне приемливото заваряване преди започване на изпитанието. Визуалните критерии могат да включват външния вид на повърхността, еднородността, промяната в цвета и видимите дефекти. Размерните критерии могат да се отнасят до деформацията, положението на съединението и прилягането на заварената сглобка. Функционалните критерии зависят от предназначението: носещата скоба, герметичният контейнер и декоративният компонент изискват различни методи за валидиране. Споразумейте се с клиента и съответния инженерен или качествен екип за подходящи методи за инспекция или разрушително тестване. Запишете методите за инспекция, обема на пробите и граничните стойности за приемане в чертежа или плана за тестване. Само визуално привлекателният заваръчен шев не гарантира, че съединението отговаря на изискванията за експлоатация.
6. Преглед на цялата работна станция
Оферта трябва да определя пълната предложена работна станция, а не да разглежда лазерния източник като цялото решение. Прегледайте защитата, контролирания достъп, блокиращите устройства, когато е приложимо, защитата, одобрена за лазери, отвеждането на фумове, вентилацията, охлаждането и другите допълнителни системи според конкретното оборудване и местните изисквания. Проверете електрическото захранване, наличното пространство, потока на материали, осигуряването на приспособления, достъпа за поддръжка и подготовката на операторите. Лазерната безопасност трябва да се оцени за действителната инсталация; обикновените завеси за заваряване не са заместител на подходящо проектирана лазерна защита. Помолете доставчика да отдели включеното оборудване, опционните елементи и задълженията на мястото, за да се разбере пълният обхват на проекта.
7. Организирайте пробно изпитание с репрезентативен образец
Предоставете материали, чертежи, обичайна подготовката на съединенията и типични сборки за производствени цели. Изберете както лесни, така и трудни съединения, включително очакваните вариации в зазорите и ограниченията при достъп. По време на изпитанието документирайте настройката, стъпките при работа, външния вид на заварките и резултатите от инспекцията. Ако времето за цикъл има значение, измервайте времето за натоварване, стягане, заваряване, преориентация и разтоварване, а не само времето за активиране на лазерния лъч. Инспектирайте пробите според уговорените критерии и запазете фотографии, настройки и доклади от изпитанията, когато е възможно. Когато проба не отговаря на изискванията, определете дали причината е свързана с подготвителната подготовка, състоянието на материала, конструкцията на приспособлението или избора на процес, преди да вземете решение за машината.
Заключение
Съответната заваръчна конфигурация е тази, която е демонстрирана върху представителни части според уговорените критерии за приемане. Потвърдете точния обхват на оборудването и поддръжащите системи едва след преглед на резултатите от пробите. За да обсъдим чертежите, материалите и практическия план за изпитание, свържете се с Jinchun с вашите общи данни и очаквания обем на производството.
Съдържание
- Въведение
- 1. Дефинирайте материали и дебелини
- 2. Опишете конструкцията на съединението
- 3. Проверка на подгонването и достъпността
- 4. Сравнете вариантите за обработване
- 5. Определете критериите за приемане на заварките
- 6. Преглед на цялата работна станция
- 7. Организирайте пробно изпитание с репрезентативен образец
- Заключение