 EN


Einführung
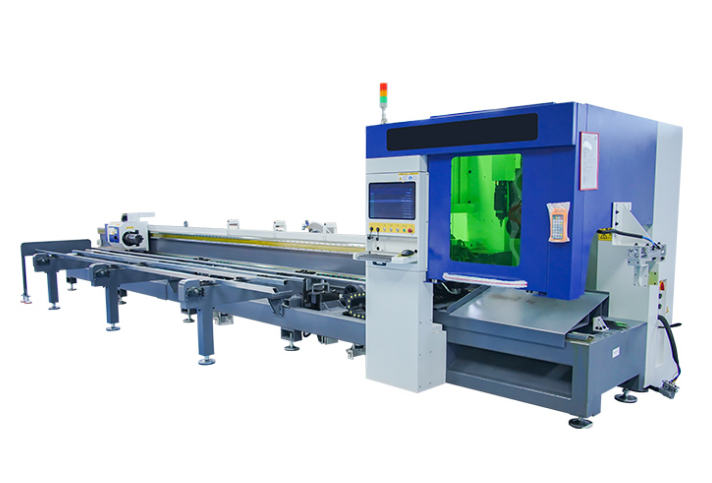
Die Auswahl eines Laserschweiss-Systems beginnt mit dem Metallteil und der zu erzeugenden Verbindung – nicht mit einer Leistungsangabe in einem Angebot. Zwei Teile aus demselben Metall können unterschiedliche Vorgehensweisen erfordern, sobald sich ihre Dicke, ihre Passgenauigkeit, die Lage der Verbindung oder ihre optischen Anforderungen ändern. Bevor Sie ein laserschweißmaschine , bereiten Sie repräsentative Zeichnungen, echte Werkstoffe und eine klare Definition einer akzeptablen Schweissnaht vor. Diese Informationen helfen einem Lieferanten, die Anwendung einzuschätzen und einen Probenschweiss vorzuschlagen, statt vorauszusetzen, dass eine Konfiguration für alle Produkte geeignet ist.
1. Definieren Sie Werkstoffe und Dicken
Notieren Sie die Werkstoffgüte für jedes Bauteil, einschließlich der Angabe, ob die Verbindung unterschiedliche Güten oder Dicken kombiniert. Eine allgemeine Bezeichnung wie „Edelstahl“ oder „Kohlenstoffstahl“ liefert möglicherweise nicht ausreichend Informationen für die Prozessbewertung. Geben Sie die Nenn-Dicke, die tatsächliche Dickenvariation sowie jegliche relevante Wärmebehandlung an. Identifizieren Sie Zinkbeschichtungen, Lacke, Öle, Oxidschichten, Schutzfolien oder andere Oberflächenzustände an der Schweißstelle. Beschichtungen und Verunreinigungen können die Schweißqualität sowie die Anforderungen an die Rauchabsaugung beeinflussen; gehen Sie daher nicht davon aus, dass sie unverändert bleiben dürfen. Vermerken Sie, ob die Oberflächenbeschaffenheit in der Nähe der Verbindung erhalten bleiben muss. Senden Sie bei unsicherer Spezifikation reale Werkstoffproben ein und unterscheiden Sie das normale Serienmaterial von einem geeigneten Prüf-Ersatzmaterial.
2. Beschreiben Sie die Fügeart
Zeigen Sie den Verbindungstyp auf einer Zeichnung an: Stumpfstoß, Überlappungsstoß, Eckstoß, Randstoß oder eine andere Anordnung. Markieren Sie die vorgesehene Schweißstelle, -länge und -ausrichtung, einschließlich Verbindungen an der Innenseite eines Rahmens oder in der Nähe einer Behinderung. Geben Sie an, welche Teile Last tragen und welche Verbindungen hauptsächlich kosmetisch sind. Die Kontaktfläche, die Dickeübergänge und die Zugangsrichtung können das geeignete Verfahren beeinflussen. Falls ein Teil mehrere Verbindungstypen enthält, dokumentieren Sie jeden einzeln, statt ausschließlich den einfachsten Verbindungstyp als einzigen Versuch zu verwenden. Liefern Sie Fotos des montierten Zustands sowie der Einzelteile, damit der Zulieferer nachvollziehen kann, wie die Verbindung während der Fertigung präsentiert wird.
3. Prüfen Sie die Montagepassung und Zugänglichkeit
Laserschweißen setzt wiederholbare Positionierung und eine geeignete Fügevorbereitung voraus. Messen Sie typische und ungünstigste Spalte, Kantenversätze sowie Ausrichtungsvariationen mithilfe von Serienteilen. Beschreiben Sie, wie die Bediener die Teile derzeit positionieren und spannen. Eine Verbindung, die auf einer ebenen Zeichnung zugänglich erscheint, kann nach der Montage der Baugruppe in einer Vorrichtung schwer erreichbar sein. Prüfen Sie den Werkzeugabstand, den Schweißweg, den Anfahrwinkel und ob das Teil gedreht werden muss. Versprechen Sie nicht, dass das Verfahren eine nicht spezifizierte Spaltbreite überbrücken kann. Ein Probelauf sollte die tatsächliche Fügevariation nutzen und zeigen, ob Änderungen an vorhergehenden Schneidprozessen oder am Vorrichtungsdesign erforderlich sind.
4. Handlungsoptionen vergleichen
Die Handhabung sollte sich an der Teilgeometrie, der Losgröße und den Anforderungen an die Wiederholgenauigkeit orientieren. Ein manueller Ansatz kann für gut zugängliche Fügestellen und variable Aufgaben in Betracht gezogen werden, vorausgesetzt, dass eine fachgerechte Lasersicherheitsanordnung vorhanden ist. Eine feste Vorrichtung kann helfen, sich wiederholende Teile zu stabilisieren. Höher automatisierte Bewegungsabläufe lohnen möglicherweise eine Bewertung für wiederholbare Bahnen und Anwendungen mit höherem Volumen, erfordern jedoch eine konsistente Teildarstellung und zuverlässiges Beschicken. Vergleichen Sie nicht nur die Schweißbewegung, sondern auch die Tätigkeiten des Bedieners, das Neupositionieren, den Vorrichtungswechsel und das Entfernen der Teile. Bestätigen Sie vor einer Aussage über die Verfügbarkeit einer bestimmten Handhabungsart oder automatisierten Funktion die tatsächlich angebotene Maschine und deren Optionen.
5. Schweißannahmekriterien festlegen
Legen Sie fest, was eine akzeptable Schweißnaht vor Beginn des Versuchs erreichen muss. Visuelle Kriterien können das Oberflächenbild, die Gleichmäßigkeit, Verfärbungen und sichtbare Fehler umfassen. Maßliche Kriterien können Verzug, Fügestellung und Passgenauigkeit der geschweißten Baugruppe betreffen. Funktionale Kriterien hängen vom Einsatz ab: Eine tragende Halterung, ein dichter Behälter und ein dekoratives Bauteil erfordern jeweils unterschiedliche Validierung. Vereinbaren Sie geeignete Prüfverfahren – zerstörend oder nichtzerstörend – mit dem Kunden sowie dem zuständigen Ingenieur- oder Qualitäts-Team. Dokumentieren Sie die Prüfverfahren, die Stichprobenanzahl und die Akzeptanzgrenzen in der Zeichnung oder im Prüfplan. Eine ansprechende Nahtform allein stellt nicht sicher, dass die Verbindung ihre Einsatzanforderungen erfüllt.
6. Überprüfen Sie die vollständige Arbeitsstation
Ein Angebot sollte die gesamte vorgeschlagene Arbeitsstation identifizieren, statt die Laserquelle als komplette Lösung zu betrachten. Prüfen Sie Schutzmaßnahmen, kontrollierten Zugang, Verriegelungen (sofern zutreffend), lasergerechten Schutz, Rauchabsaugung, Lüftung, Kühlung sowie andere Zusatzsysteme entsprechend der jeweiligen Ausrüstung und lokalen Anforderungen. Überprüfen Sie Stromversorgung, Platzbedarf, Materialfluss, Vorrichtungsbereitstellung, Wartungszugang und Bediener-Schulung. Die Lasersicherheit muss für die konkrete Installation bewertet werden; herkömmliche Schweißschirme stellen keinen Ersatz für angemessen ausgelegten Laserschutz dar. Fordern Sie den Lieferanten auf, enthaltene Geräte, optionale Artikel und Aufgaben des Kunden vor Ort klar voneinander abzugrenzen, damit der gesamte Projektumfang verständlich ist.
7. Vereinbaren Sie einen repräsentativen Mustertest
Stellen Sie Produktionsmaterial, Zeichnungen, übliche Fügevorbereitung und repräsentative Baugruppen bereit. Wählen Sie einfache und schwierige Verbindungen aus, einschließlich erwarteter Spaltvariationen und eingeschränkten Zugängen. Dokumentieren Sie während des Versuchs die Einstellung, die Handhabungsschritte, das Schweißnahtaussehen und die Prüfergebnisse. Falls die Zykluszeit entscheidend ist, messen Sie das Beladen, Spannen, Schweißen, Neupositionieren und Entladen – nicht nur die reine Strahl-Einschaltzeit. Prüfen Sie die Proben anhand der vereinbarten Kriterien und bewahren Sie, soweit verfügbar, Fotos, Einstellungen und Prüfberichte auf. Falls eine Probe versagt, klären Sie vor einer Entscheidung für eine Maschine, ob die Ursache in der Fügepassung, dem Materialzustand, dem Spannvorlagendesign oder der Prozesswahl liegt.
Fazit
Die geeignete Schweißkonfiguration ist diejenige, die an repräsentativen Teilen gemäß den vereinbarten Annahmekriterien nachgewiesen wurde. Bestätigen Sie den genauen Umfang der Ausrüstung und der unterstützenden Systeme erst nach Auswertung der Probenergebnisse. Um Zeichnungen, Materialien und einen praktischen Versuchsplan zu besprechen, kontaktieren Sie Jinchun mit Ihren gemeinsamen Angaben und der erwarteten Produktionsmenge.
Inhaltsverzeichnis
- Einführung
- 1. Definieren Sie Werkstoffe und Dicken
- 2. Beschreiben Sie die Fügeart
- 3. Prüfen Sie die Montagepassung und Zugänglichkeit
- 4. Handlungsoptionen vergleichen
- 5. Schweißannahmekriterien festlegen
- 6. Überprüfen Sie die vollständige Arbeitsstation
- 7. Vereinbaren Sie einen repräsentativen Mustertest
- Fazit