 EN


Introduction
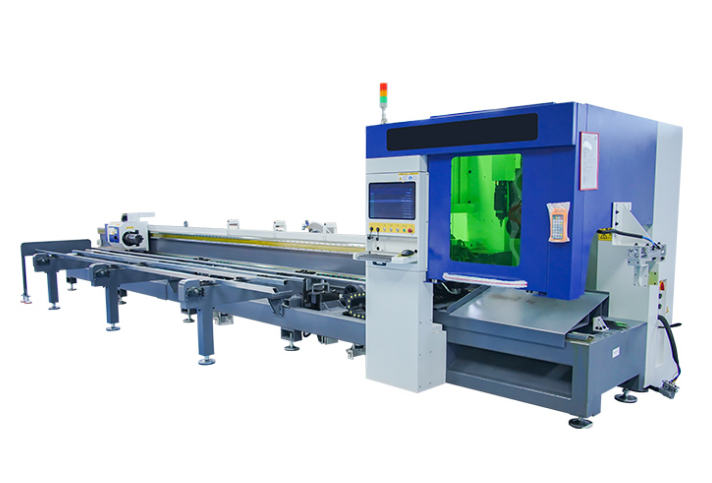
La sélection d’un système de soudage laser commence par la pièce métallique et le joint qu’elle doit former, et non par une puissance indiquée dans un devis. Deux pièces fabriquées dans le même métal peuvent nécessiter des approches différentes lorsque leur épaisseur, leur ajustement, leur emplacement de joint ou leurs exigences esthétiques varient. Avant de comparer une machine de soudage au laser , préparez des plans représentatifs, des matériaux réels et une définition claire d’un joint soudé acceptable. Ces informations permettent à un fournisseur d’évaluer l’application et de proposer un essai plutôt que de supposer qu’une configuration unique convient à tous les produits.
1. Définir les matériaux et les épaisseurs
Enregistrer la nuance du matériau pour chaque composant, y compris le fait que l’assemblage combine des nuances ou des épaisseurs différentes. Une désignation générale telle que « acier inoxydable » ou « acier au carbone » peut ne pas fournir suffisamment d’informations pour l’évaluation du procédé. Indiquer l’épaisseur nominale, la variation réelle de l’épaisseur ainsi que tout traitement thermique pertinent. Identifier les revêtements de zinc, la peinture, l’huile, l’oxyde, le film protecteur ou toute autre condition de surface à l’emplacement de la soudure. Les revêtements et les contaminations peuvent influencer la qualité de la soudure et les besoins en contrôle des fumées ; ne pas supposer qu’ils peuvent rester inchangés. Préciser si la finition doit être préservée à proximité de l’assemblage. Envoyer des échantillons réels du matériau lorsque la spécification est incertaine, et distinguer clairement le matériau utilisé en production normale du matériau de substitution choisi pour les essais.
2. Décrire la conception de l’assemblage
Indiquer le type d’assemblage sur un dessin : bout à bout, recouvrement, angle, chant ou autre disposition. Marquer l’emplacement prévu de la soudure, sa longueur et son orientation, y compris les assemblages situés à l’intérieur d’un châssis ou à proximité d’un obstacle. Préciser quelles pièces supportent des charges et quels assemblages sont principalement esthétiques. La surface de contact, la transition d’épaisseur et le sens d’accès peuvent influencer la procédure adaptée. Si une pièce comporte plusieurs types d’assemblage, documenter chacun d’eux séparément, plutôt que de se contenter de tester uniquement le type le plus simple. Fournir des photos de l’état assemblé ainsi que des pièces individuelles, afin que le fournisseur comprenne comment l’assemblage sera présenté durant la production.
3. Vérifier l’ajustement et l’accessibilité
Le soudage au laser dépend d’un positionnement reproductible et d’une préparation adéquate des joints. Mesurez les écarts typiques et les écarts les plus défavorables, le décalage des bords et les variations d’alignement à l’aide de pièces issues de la production. Décrivez comment les opérateurs localisent et serrent actuellement les pièces. Un joint qui semble facilement accessible sur un dessin plat peut s’avérer difficile d’accès une fois l’ensemble installé dans un montage. Vérifiez le dégagement de l’outil, le trajet de soudage, l’angle d’approche et la nécessité éventuelle de faire pivoter la pièce. Ne promettez pas que le procédé permettra de combler un écart non spécifié. Un essai pilote doit utiliser la variation réelle d’assemblage et démontrer si des modifications sont nécessaires en amont, par exemple au niveau de la découpe ou de la conception du montage.
4. Comparer les options de manutention
La manipulation doit tenir compte de la géométrie de la pièce, de la taille du lot et des exigences en matière de reproductibilité. Une approche manuelle peut être envisagée pour les joints facilement accessibles et les travaux variables, à condition qu’un dispositif de sécurité laser correctement conçu soit mis en place. Un montage fixe peut contribuer à stabiliser les pièces destinées à une production répétitive. Une automatisation accrue du mouvement mérite d’être évaluée pour les trajectoires reproductibles et les applications à haut volume, mais elle exige une présentation constante des pièces et un chargement fiable. Comparez non seulement le déplacement pendant le soudage, mais aussi les actions de l’opérateur, le repositionnement, le changement de montage et le retrait des pièces. Vérifiez les machines et options effectivement proposées avant d’affirmer qu’un mode de manipulation spécifique ou une fonction automatisée est disponible.
5. Définir les critères d’acceptation du soudage
Préciser ce qu’un soudures acceptable doit réaliser avant le début de l’essai. Les critères visuels peuvent inclure l’apparence de la surface, la régularité, la décoloration et les défauts visibles. Les critères dimensionnels peuvent porter sur la déformation, la position des joints et l’ajustement de l’ensemble soudé. Les critères fonctionnels dépendent de l’usage : un support porteur, un récipient étanche et un composant décoratif nécessitent des validations différentes. Convenir avec le client ainsi qu’avec l’équipe d’ingénierie ou de qualité concernée des méthodes d’inspection appropriées ou d’essais destructifs. Consigner dans le plan de dessin ou dans le plan d’essai les méthodes d’inspection, la quantité échantillonnée et les limites d’acceptation. Une cordon de soudure esthétique à lui seul ne garantit pas que le joint satisfait aux exigences de service.
6. Examiner l’ensemble du poste de travail
Un devis doit identifier l’ensemble de la station de travail proposée, plutôt que de considérer la source laser comme la solution complète. Examiner les dispositifs de protection, l’accès contrôlé, les systèmes de verrouillage (le cas échéant), les équipements de protection homologués pour lasers, l’extraction des fumées, la ventilation, le refroidissement et les autres systèmes auxiliaires, conformément à l’équipement spécifique et aux exigences locales. Vérifier l’alimentation électrique, l’espace disponible, le flux de matériaux, la fourniture de dispositifs de fixation, l’accès pour la maintenance et la formation des opérateurs. La sécurité laser doit être évaluée pour l’installation réelle ; les écrans de soudage classiques ne constituent pas un substitut adéquat aux protections laser spécifiquement conçues. Demander au fournisseur de distinguer clairement les équipements inclus, les éléments en option et les responsabilités liées au site, afin que la portée globale du projet soit parfaitement comprise.
7. Organiser un essai sur un échantillon représentatif
Fournir des matériaux prêts pour la production, des plans, une préparation normale des joints et des assemblages représentatifs. Sélectionner des joints faciles et difficiles, y compris les variations de jeu attendues et les zones d’accès restreintes. Pendant l’essai, enregistrer la configuration, les étapes de manipulation, l’apparence des soudures et les résultats des inspections. Si le temps de cycle est un facteur déterminant, mesurer le chargement, le serrage, le soudage, le repositionnement et le déchargement, plutôt que de ne mentionner que le temps d’irradiation du faisceau. Examiner les échantillons selon les critères convenus et conserver, lorsque disponibles, des photographies, les paramètres utilisés et les rapports d’essais. Lorsqu’un échantillon échoue, déterminer si la cause est liée au montage, à l’état du matériau, à la conception des outillages ou au choix du procédé, avant de décider d’une machine.
Conclusion
La configuration de soudage appropriée est celle qui a été démontrée sur des pièces représentatives et validée selon les critères d’acceptation convenus. Ne confirmer l’étendue exacte de l’équipement et des systèmes associés qu’après examen des résultats obtenus sur les échantillons. Pour discuter des plans, des matériaux et d’un plan d’essai pratique, contactez Jinchun avec vos coordonnées conjointes et votre volume de production prévu.
Table des matières
- Introduction
- 1. Définir les matériaux et les épaisseurs
- 2. Décrire la conception de l’assemblage
- 3. Vérifier l’ajustement et l’accessibilité
- 4. Comparer les options de manutention
- 5. Définir les critères d’acceptation du soudage
- 6. Examiner l’ensemble du poste de travail
- 7. Organiser un essai sur un échantillon représentatif
- Conclusion