101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Avant d’acheter une machine de découpage de fil , demandez un essai échantillon pouvant être répété et documenté. Un échantillon attrayant unique démontre qu’une forme a été produite une fois. Cela n’établit ni des dimensions stables, ni une production durable, ni la quantité de corrections manuelles requises par l’opérateur. Un essai structuré relie le dessin approuvé aux mesures, aux enregistrements de cycles et à la configuration exacte proposée.
Un échantillon sélectionné peut avoir été produit après des réglages approfondis ou des corrections manuelles. Ces circonstances ne rendent pas l’échantillon inutile, mais modifient ce qu’il prouve. Séparez le développement du montage de la série de production, et identifiez chaque intervention.
Convenez de la portée de l’essai avant son démarrage. Elle doit inclure l’état du matériau, la gamme représentative des pièces, la durée de la série, le plan d’inspection et les critères d’acceptation. Une courte démonstration peut soutenir une sélection préliminaire, tandis qu’une série contractuelle d’acceptation peut exiger des preuves nettement plus étendues.
Utiliser une révision de dessin approuvée, avec les unités, les repères, les cotes critiques et les tolérances clairement identifiés. Préciser si une cote est mesurée par rapport à l’axe central du fil, à la surface intérieure ou à la surface extérieure. Pour les pièces souples, convenir si les mesures sont effectuées à l’état libre ou dans un dispositif de maintien, ainsi que la méthode de support de la pièce.
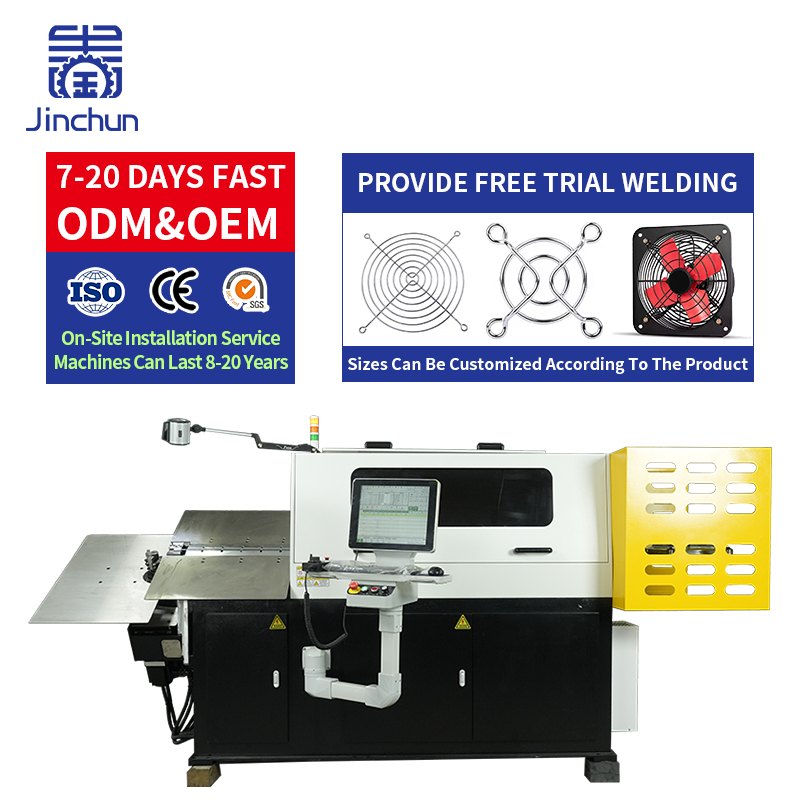
Enregistrer l’instrument de mesure et la méthode utilisée. Un Machine de cintrage de fil CNC 2D essai peut utiliser un dispositif plan pour les composants plats. Un Machine de cintrage CNC à tête rotative 3D essai nécessite une méthode permettant de capturer les écarts spatiaux et l’orientation, ainsi que les simples longueurs. L’acheteur et le fournisseur doivent être en mesure de reproduire la mesure.
Conserver les pièces consécutives dans l’ordre de production et les identifier individuellement. À titre d’exercice préliminaire de tri, dix échantillons consécutifs peuvent révéler une variation évidente ; toutefois, dix échantillons ne constituent pas, en soi, une preuve de la capacité à long terme du procédé. Convenir d’une série plus importante ou plus longue lorsque le risque lié à l’achat l’exige.
Mesurer les mêmes caractéristiques critiques sur chaque échantillon sélectionné. Enregistrer les valeurs réelles, les valeurs minimales et maximales, les pièces rejetées ainsi que toute correction entre les échantillons. Si l’opérateur ajuste le programme, indiquer clairement le point d’ajustement et distinguer les séries de production. Inclure une vérification de redémarrage ou de changement de bobine lorsque ces événements ont une incidence sur la production normale.
Vérifier les angles de pliage, les rayons intérieurs, les longueurs droites et l’encombrement global par rapport au plan. Vérifier également la planéité ou la position spatiale, l’état des extrémités, les rayures, les empreintes des rouleaux d’entraînement et les dommages au revêtement. L’acceptation visuelle doit reposer sur une référence ou un critère convenu, et non sur une demande imprécise d’une surface « parfaite ».
Pour une pièce destinée à être insérée dans un dispositif de montage, vérifier son ajustement sans forcer sa mise en position, sauf si le plan exige explicitement une mesure contrainte. Un dispositif de montage peut confirmer la fonctionnalité, mais ne doit pas masquer le retour élastique ou la déformation ayant une incidence en conditions réelles d’utilisation.
Définir la limite temporelle, par exemple du déchargement d’une pièce finie au déchargement suivant, et enregistrer plusieurs cycles consécutifs. Préciser si les opérations d’alimentation, de découpe, de déchargement et des opérations secondaires requises sont incluses. Conserver visibles dans le rapport les temps de réglage et les arrêts réguliers.
Pour une comparaison basée sur une série de production, diviser le nombre de pièces acceptées par le temps de production écoulé, en utilisant la limite convenue. Par exemple, 90 pièces acceptées en 30 minutes écoulées équivalent à trois pièces acceptées par minute. Cet exemple hypothétique constitue une méthode de reporting, non une affirmation relative à une sortie machine. Une vidéo éditée montrant uniquement le mouvement le plus rapide ne fournit pas la même preuve.
Demander un changement vers une deuxième pièce représentative, suivi d’un retour à la pièce initiale. Enregistrer le remplacement des outils, le réglage des guides, la sélection du programme et le délai jusqu’à la première pièce acceptée. Vérifier que l’identifiant du programme, la révision du plan et la liste de l’outillage restent liés.
Demander à l’opérateur de démontrer la sauvegarde et la restauration d’un programme à l’aide du système fourni. Un programme sauvegardé doit comporter des instructions claires pour le paramétrage relatif au matériau et aux outils ; il ne peut pas compenser l’utilisation d’un fil incorrect, d’outils usés ou d’un changement de position du guide.
Examiner les instructions d’utilisation fournies, la description des dispositifs de protection, le calendrier d’entretien, les informations électriques et la portée de la formation. Demander au fournisseur de démontrer, conformément à la procédure documentée, les fonctions de protection de la machine. Effectuer les vérifications liées à la sécurité sous la supervision de personnel qualifié et ne pas contourner les dispositifs de protection lors d’un essai.
Avant l’acceptation, établir la liste des documents requis, des consommables, des pièces détachées et de la procédure de support à distance. Confirmer, par écrit, la portée du service et les modalités de réponse. Une déclaration publique relative au produit ne remplace pas les documents et les conditions spécifiques à la machine achetée.
Utilisez la liste de contrôle suivante comme registre d’analyse. Définissez, avant l’essai, les limites numériques d’acceptation dans la spécification approuvée ; cette liste ne fixe pas de tolérances universelles.
Point à examiner |
Éléments justificatifs à conserver |
Dessin et matériau |
Évaluation du grade des unités révisées et identification des bobines |
Dimensions et aspect de surface |
Valeurs réelles pour les pièces identifiées et critères visuels convenus |
Production consécutive |
Durée de fonctionnement, séquence des pièces, rejets et interventions |
Cycle et affectation du personnel |
Limites temporelles, production acceptée et tâches des opérateurs |
Changement de série et redémarrage |
Configuration de l’enregistrement et première pièce acceptée après chaque modification |
Périmètre de livraison |
Documents logiciels relatifs aux outillages, formation et points en suspens |
Combien d’échantillons devons-nous demander ? Convenez d’un nombre et d’une durée d’exécution adaptés au niveau de risque. Un petit lot consécutif est utile pour le tri préliminaire, mais l’acceptation formelle peut nécessiter un essai plus long.
Une vidéo peut-elle remplacer un rapport de mesurage ? Non. Utilisez une vidéo continue pour illustrer le processus, et un rapport traçable pour documenter les cotes et les conditions.
Que faire si l’échantillon nécessite une correction manuelle ? Documentez cette correction et incluez-y la main-d’œuvre, le temps de cycle et son incidence sur la reproductibilité lors de l’évaluation du processus.
Un essai utile produit des éléments probants que les deux équipes peuvent examiner : pièces identifiées, mesures cohérentes, enregistrements complets de cycles et configuration claire. Envoyez-nous le plan approuvé, la spécification du matériau et le débit cible. Nous pouvons préparer un essai sur échantillon et fournir une configuration machine à examiner. Pour organiser la prochaine étape, contactez Jinchun .
 Actualités chaudes
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN