101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Antes de comprar una máquina de doblado de alambre , solicite una prueba de muestra que pueda repetirse y documentarse. Una muestra atractiva demuestra que una forma se produjo una vez. No establece dimensiones estables, producción sostenible ni la cantidad de correcciones manuales requeridas por el operario. Una prueba estructurada vincula el plano aprobado con las mediciones, los registros de ciclo y la configuración exacta ofrecida.
Es posible que una muestra seleccionada se haya producido tras ajustes extensos o correcciones manuales. Esas circunstancias no hacen inútil la muestra, pero sí modifican lo que demuestra. Separe el desarrollo del montaje de la serie de producción e identifique toda intervención.
Acuerde el alcance de la prueba antes de iniciarla. Debe incluir el estado del material, la gama representativa de piezas, la longitud de la serie, el plan de inspección y los criterios de aceptación. Una breve demostración puede respaldar la selección preliminar, mientras que una serie contractual de aceptación puede requerir pruebas sustancialmente más exhaustivas.
Utilice una revisión aprobada del plano con unidades, referencias, dimensiones críticas y tolerancias claramente identificadas. Especifique si una dimensión se mide hasta la línea central del cable, hasta la superficie interior o hasta la superficie exterior. Para piezas flexibles, acuerde si las mediciones se realizan en estado libre o en un dispositivo de sujeción, y cómo se sostiene la pieza.
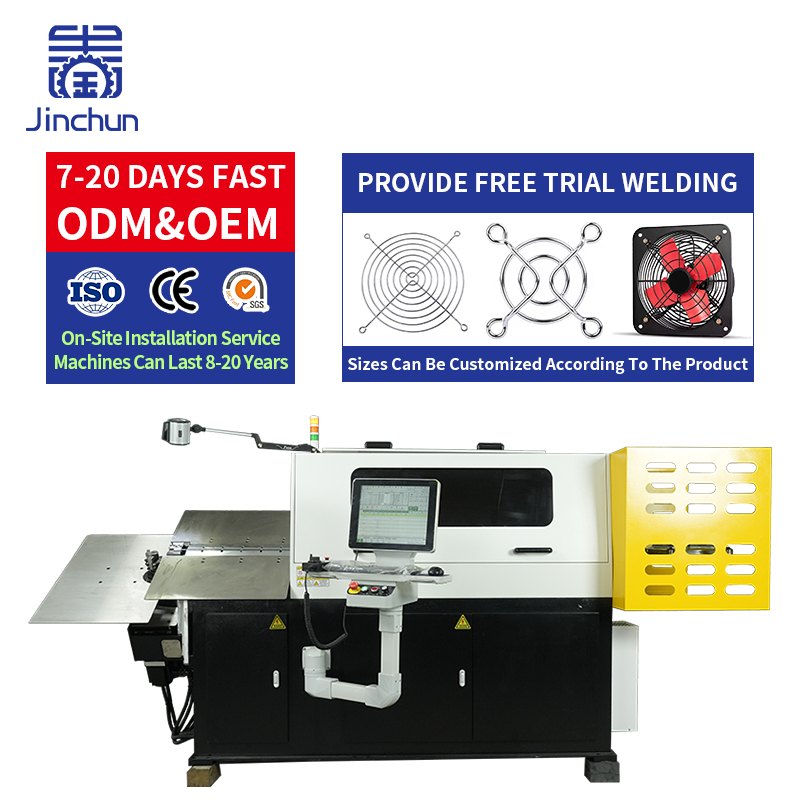
Registre el instrumento de medición y el método utilizado. Una Máquina de doblado de alambre CNC 2D prueba puede utilizar un dispositivo de sujeción plano para componentes planos. Una Máquina dobladora de cabezal rotatorio 3D CNC prueba requiere un método que capture los desplazamientos espaciales y la orientación, además de las longitudes simples. El comprador y el proveedor deben poder reproducir la medición.
Mantenga las piezas consecutivas en el orden de producción e identifíquelas individualmente. Como ejercicio inicial de evaluación, diez muestras consecutivas pueden revelar variaciones evidentes; sin embargo, diez muestras, por sí solas, no constituyen una prueba de la capacidad del proceso a largo plazo. Acuerde una serie mayor o más prolongada cuando el riesgo de compra así lo exija.
Medir las mismas características críticas en cada muestra seleccionada. Registrar los valores reales, los mínimos y máximos, las piezas rechazadas y cualquier corrección entre muestras. Si el operador ajusta el programa, marcar el punto de ajuste y distinguir las series. Incluir una verificación de reinicio o cambio de bobina cuando estos eventos sean relevantes para la producción normal.
Inspeccionar los ángulos de doblado, los radios interiores, las longitudes rectas y el contorno general conforme al plano. Asimismo, verificar la planicidad o la posición espacial, el estado de los extremos, las rayaduras, las impresiones de las ruedas de alimentación y los daños en el recubrimiento. La aceptación visual debe basarse en una referencia o criterio acordado, y no en una solicitud indefinida de una superficie perfecta.
Para una pieza que entrará en un dispositivo de montaje, verificar su ajuste sin forzarla a su posición, salvo que el plano exija explícitamente una medición con restricción. Un dispositivo puede confirmar la funcionalidad, pero no debe ocultar el rebote elástico o la deformación que resulten significativos en servicio.
Definir el límite temporal, por ejemplo, desde la descarga de una pieza terminada hasta la siguiente, y registrar varios ciclos consecutivos. Especificar si se incluyen la alimentación, el mecanizado, la descarga y las operaciones secundarias requeridas. Mantener visibles en el informe el tiempo de ajuste y las paradas programadas.
Para una comparación basada en series de producción, dividir las piezas aceptadas entre el tiempo transcurrido de producción utilizando el límite acordado. Por ejemplo, 90 piezas aceptadas en 30 minutos transcurridos equivalen a tres piezas aceptadas por minuto. Este ejemplo hipotético es un método de informe, no una afirmación sobre el rendimiento de la máquina. Un video editado con el movimiento más rápido no proporciona la misma evidencia.
Solicitar un cambio a una segunda pieza representativa, seguido de la vuelta a la pieza original. Registrar el reemplazo de herramientas, el ajuste de guías, la selección del programa y el tiempo hasta la primera pieza aceptada. Verificar que el identificador del programa, la revisión del plano y la lista de utillaje permanezcan vinculados.
Pida al operador que demuestre la copia de seguridad y restauración del programa mediante el sistema suministrado. Un programa guardado debe incluir instrucciones claras de configuración para el material y las herramientas; no puede compensar el uso de un alambre incorrecto, herramientas desgastadas ni una posición modificada de la guía.
Revise las instrucciones de funcionamiento suministradas, la descripción de los dispositivos de protección, el plan de mantenimiento, la información eléctrica y el alcance de la formación. Solicite al proveedor que demuestre las funciones de protección de la máquina siguiendo su procedimiento documentado. Realice las verificaciones relacionadas con la seguridad bajo supervisión cualificada y no desactive los dispositivos de protección para realizar pruebas.
Antes de la aceptación, elabore una lista de los documentos requeridos, los consumibles, las piezas de repuesto y el procedimiento para el soporte remoto. Confirme por escrito el alcance del servicio y los acuerdos sobre tiempos de respuesta. Una declaración pública sobre el producto no sustituye los documentos ni los términos específicos aplicables a la máquina adquirida.
Utilice la siguiente lista de verificación como registro de revisión. Defina los límites numéricos de aceptación en la especificación aprobada antes de la prueba; la lista de verificación no establece tolerancias universales.
Elemento de revisión |
Evidencia que debe conservarse |
Plano y material |
Grado de condición de las unidades de revisión y identificación de la bobina |
Dimensiones y superficie |
Valores reales para las piezas identificadas y los criterios visuales acordados |
Producción consecutiva |
Duración de la ejecución, secuencia de piezas, rechazos e intervenciones |
Ciclo y dotación de personal |
Límites temporales, producción aceptada y tareas del operador |
Cambio de configuración y reinicio |
Configuración del registro y primera pieza aceptada tras cada cambio |
Alcance de la entrega |
Los documentos de software para herramientas incluyen la formación y los puntos pendientes de resolución |
¿Cuántas muestras debemos solicitar? Acuerde un número y una duración de ejecución que correspondan al nivel de riesgo. Un pequeño lote consecutivo resulta útil para la selección preliminar, pero la aceptación formal puede requerir una prueba más prolongada.
¿Puede un vídeo sustituir un informe de mediciones? No. Utilice un vídeo continuo para mostrar el proceso y un informe trazable para documentar las dimensiones y las condiciones.
¿Qué ocurre si la muestra requiere corrección manual? Registre dicha corrección e incluya su mano de obra, tiempo de ciclo y efecto sobre la repetibilidad al evaluar el proceso.
Una prueba útil deja constancia de elementos que ambos equipos pueden revisar: piezas identificadas, mediciones consistentes, registros completos de ciclos y una configuración clara. Envíenos el plano aprobado, la especificación del material y la producción objetivo. Podemos preparar una prueba con muestras y facilitar una configuración de máquina para su revisión. Para organizar el siguiente paso, póngase en contacto con Jinchun .
 Noticias destacadas
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN