 EN


परिचय
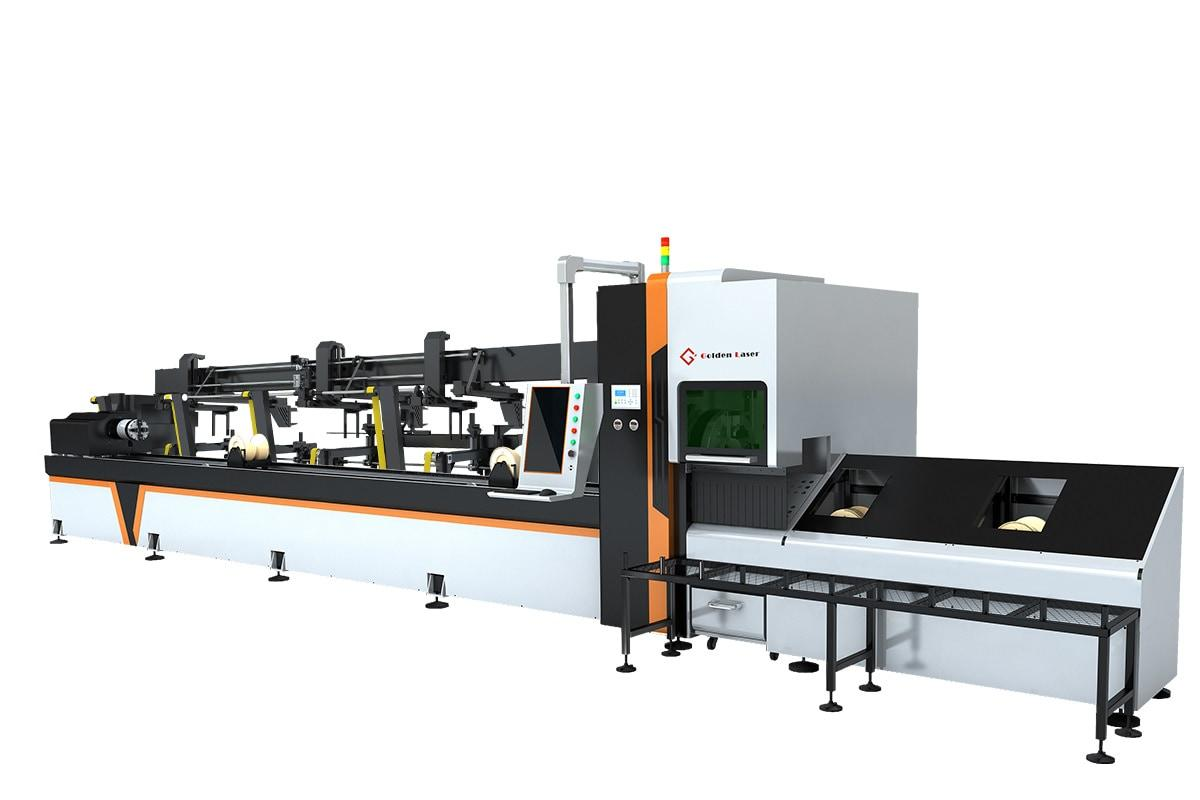
लेजर ट्यूब काट्ने मेसिनले विभिन्न ट्यूब प्रोफाइलहरू र लम्बाइहरू प्रशोधन गर्न सक्छ, तर कच्चा पदार्थहरू मेसिनमा कसरी प्रवेश गर्छन् भन्ने कुरा पनि उत्पादन क्षमतामा ठूलो प्रभाव पार्छ। जब अपरेटरहरूले प्रत्येक काट्ने चक्रका लागि ट्यूबहरू स्वत: हातले लोड गर्नुपर्छ, तब सामग्री तयारी र हेरचाह उत्पादनको कुल कार्यभारको एउटा महत्त्वपूर्ण भाग बन्न सक्छ।
ठूलो मात्रामा गोलाकार ट्यूबहरू, वर्गाकार ट्यूबहरू, आयताकार ट्यूबहरू वा अन्य प्रोफाइलहरू प्रशोधन गर्ने निर्माताहरूका लागि स्वत: लोडिङ्ले दोहोरिएको हातले हेरचाह घटाउन सक्छ र स्थिर सामग्री आपूर्तिलाई समर्थन गर्न सक्छ।
जब मूल्याङ्कन गर्दछ लेजर ट्यूब काट्नु वालो मशीन प्रतिनिधित्व गर्ने भागहरू र स्पष्ट रूपमा परिभाषित उत्पादन आवश्यकताहरू प्रयोग गर्नुहोस्।
तथापि, स्वत: ट्यूब लोडिङ्को आवश्यकता प्रत्येक कारखानाका लागि हुँदैन। यसको मूल्य ट्यूबको मिश्रण, अर्डरको मात्रा, उत्पादनमा परिवर्तनहरू, अनलोडिङ्को आवश्यकता र वास्तविक सञ्चालन चक्रमा निर्भर गर्दछ। तलका बुँदाहरूले निर्धारण गर्न सहयोग गर्न सक्छ कि कुनै विशिष्ट उत्पादन परियोजनाका लागि स्वत: ट्यूब लोडिङ्को प्रणाली उपयुक्त छ कि छैन।
१. ट्यूब मिश्रण
पहिलो विचार दैनिक उत्पादनमा प्रयोग हुने ट्यूबहरूको विविधता हो।
ठूलो मात्रामा एउटै ट्यूब प्रोफाइल र लम्बाइ प्रशोधन गर्ने कारखानाको लोडिङ आवश्यकता धेरै साना अर्डरहरू सँगै काम गर्ने कार्यशालाको भिन्न हुन्छ, जसमा प्राय: सामग्रीको विशिष्टतामा परिवर्तन हुन्छ।
मुख्य ट्यूब विशेषताहरू पुनरावलोकन गरेर सुरु गर्नुहोस्:
गोलाकार, वर्गाकार र आयताकार प्रोफाइल सहितको ट्यूब आकार।
सामग्रीको प्रकार र सतहको अवस्था।
ट्यूबको आकार र भित्ताको मोटाइ।
कच्चा सामग्रीको लम्बाइ र प्रत्येक ट्यूबको व्यक्तिगत वजन।
आपूर्ति गरिएका ट्यूबहरूको सीधापन र स्थिरता।
प्रत्येक विशिष्टताको औसत ब्याच मात्रा।
ट्यूब बण्डल लोडिङ प्रणाली सामान्यतया तब मूल्याङ्कन गर्न उपयुक्त हुन्छ जब उत्पादनमा सापेक्ष रूपमा ठूलो मात्रामा समान सामग्रीको दोहोरिएको प्रशोधन समावेश हुन्छ। प्रत्येक ट्यूबलाई व्यक्तिगत रूपमा तयार पारेर स्थापना गर्नको सट्टा, लोडिङ उपकरणलाई धेरै कच्चा ट्यूबहरू स्वीकार गर्न र यसको कन्फिगरेसन अनुसार काट्ने मेसिनमा फिड गर्न डिजाइन गर्न सकिन्छ।
तर, विभिन्न ट्यूब आकारहरूले विभिन्न समर्थन स्थितिहरू, पकड़ अवस्थाहरू र फिडिङ्ग समायोजनहरूको आवश्यकता पर्दछ। लामो वा अपेक्षाकृत लचिलो ट्यूबहरूलाई पनि सामग्री स्थानान्तरणको समयमा उपयुक्त समर्थनको आवश्यकता हुन्छ।
लेजर ट्यूब कटिङ मेसिनको लागि, लोडिङ दायरा, अनुमत सामग्री वजन र संगत प्रोफाइल प्रकारहरूलाई वास्तविक मेसिन विशिष्टताहरूसँग जाँच गर्नुपर्छ।
यदि कारखानाले सानो ब्याचमा धेरै विभिन्न ट्यूब आकारहरू सँगै प्रशोधन गर्छ भने, एउटा सरल लोडिङ व्यवस्था बढी व्यावहारिक लचिलोपन प्रदान गर्न सक्छ।
२. लोडिङ विधि
स्वचालित लोडिङमा विभिन्न यान्त्रिक व्यवस्थाहरू समावेश हुन सक्छन्। सही समाधान आवश्यक कच्चा सामग्री आपूर्ति विधि र मेसिन विन्यासमा निर्भर गर्दछ।
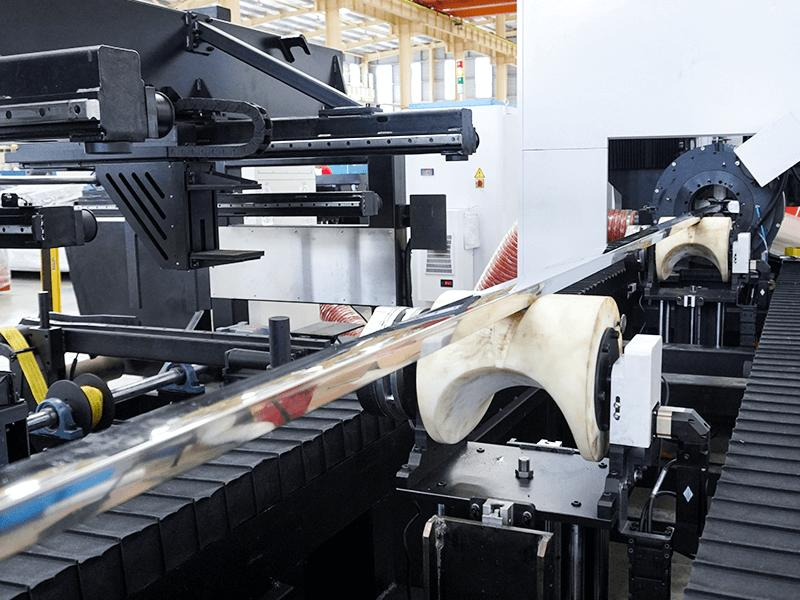
एउटा सामान्य स्वचालित ट्यूब लोडिङ प्रणालीमा कच्चा सामग्री भण्डारण क्षेत्र, समर्थन संरचनाहरू, सामग्री अलगाव यन्त्रहरू, स्थानान्तरण घटकहरू र कटिङ मेसिनसँग जोडिएको फिडिङ्ग यन्त्र समावेश हुन सक्छ।
प्रक्रिया सामान्यतया कतिपय चरणहरूमा समावेश हुन्छ।
पहिलो कुरा, कच्चा ट्यूबहरू निर्धारित लोडिङ्ग क्षेत्रमा राखिन्छ। त्यसपछि लोडिङ्ग यान्त्रिकीले तयार पारिएको सामग्री आपूर्तिबाट व्यक्तिगत ट्यूबहरू अलग गर्छ। प्रणालीको डिजाइन अनुसार, उठाउने उपकरणहरू, फिडिङ्ग श्रृंखलाहरू वा यान्त्रिक स्थानान्तरण एकाइहरूले ट्यूबलाई काट्ने स्थितितर्फ लगाउँछन्।
ट्यूब फिडिङ्ग क्षेत्रमा पुगेपछि, मेसिनको क्ल्याम्पिङ्ग र स्थितिकरण प्रणालीले प्रक्रिया गर्नका लागि सामग्रीलाई सुरक्षित राख्छ।
लोडिङ्ग यान्त्रिकी र काट्ने मेसिन बीचको सम्बन्ध महत्त्वपूर्ण छ। सामग्रीले काट्ने क्षेत्रमा नियन्त्रित स्थितिमा प्रवेश गर्नुपर्छ, जसले अनावश्यक गति, सतह क्षति वा फिडिङ्ग अवरोध नसिर्जना गरोस्।
हातले लोड गर्ने व्यवस्था, आधा-स्वचालित फिडिङ्ग प्रणाली र पूर्ण रूपमा स्वचालित ट्यूब बन्डल लोडर बीच तुलना गर्दा यी कुराहरू विचार गर्नुहोस्:
कच्चा ट्यूबहरू लोडिङ्ग क्षेत्रमा कसरी राखिन्छन्।
के व्यक्तिगत ट्यूबहरू स्वचालित रूपमा अलग गरिन्छन्।
सामग्रीलाई कसरी स्थानान्तरण गरिन्छ र समर्थन गरिन्छ।
के प्रणालीले विभिन्न प्रोफाइलहरू पहिचान गर्छ वा तिनीहरूलाई समायोजित गर्छ।
खाद्य त्रुटिहरू र असामान्य सामग्री अवस्थाहरू कसरी सँधै समाधान गरिन्छ।
चयन गरिएको मेसिन र वास्तविक ट्यूब नमुनाहरू प्रयोग गरेर लोडिङ्ग कन्फिगरेसन, स्वचालन स्तर र संगत सामग्री विशिष्टताहरू पुष्टि गर्नुपर्छ।
३. परिवर्तन
धेरै ट्यूब विशिष्टताहरू प्रशोधन गर्ने कारखानाहरूका लागि उत्पादन परिवर्तन विशेष रूपमा महत्त्वपूर्ण छ।
एउटा स्वचालित ट्यूब लोडिङ्ग प्रणाली एकै सामग्री विशिष्टता निरन्तर चलाउँदा कार्यक्षम हुन सक्छ, तर विभिन्न प्रोफाइलहरू बीच बारम्बार परिवर्तन गर्दा अतिरिक्त तयारी आवश्यकताहरू थपिन सक्छन्।
उदाहरणका लागि, गोलाकार ट्यूबबाट वर्ग वा आयताकार प्रोफाइलमा परिवर्तन गर्दा सामग्री समर्थन, फिडिङ्ग स्थिति र ग्रिपिङ्ग व्यवस्थामा समायोजन आवश्यक हुन सक्छ।
उत्पादन टोलीले अर्को अर्डर कसरी तयार गरिन्छ भन्ने कुराको पनि विचार गर्नुपर्छ।
महत्त्वपूर्ण प्रश्नहरूमा समावेश छन् कि कि लोडिङ्ग क्षेत्रले विभिन्न ट्यूब विशिष्टताहरूलाई समायोजित गर्न सक्छ कि छैन, अपरेटरहरूले बाँकी कच्चा सामग्री हटाउन आफैंले हटाउनुपर्छ कि छैन, र फिडिङ्ग प्रणालीले नयाँ उत्पादन कार्यक्रमलाई कसरी सँधै सँगै लिन्छ।
सानो ब्याचका लागि, बारम्बार सामग्री परिवर्तनले स्वचालित लोडिङ्को व्यावहारिक फाइदा घटाउन सक्छ। यस अवस्थामा, लोडिङ्को लचिलोपन र परिवर्तनको सुविधाको महत्त्व अधिकतम भण्डारण क्षमताभन्दा बढी हुन सक्छ।
उचित परिवर्तन मूल्याङ्कनले अघिल्लो सामग्री हटाउन, अर्को विशिष्टता तयार पार्न, काट्ने कार्यक्रम अद्यावधिक गर्न र पहिलो स्वीकार्य भाग उत्पादन गर्न आवश्यक समय रेकर्ड गर्नुपर्छ।
यसले निर्माताहरूलाई विज्ञापित स्वचालन स्तरहरूको सट्टा वास्तविक उत्पादन अवस्थामा विभिन्न लोडिङ्को विन्यासहरूको तुलना गर्न सहयोग गर्छ।
४. भाग संग्रह
स्वचालित लोडिङ्को मात्रै एउटा भाग हो सामग्री ह्यान्डलिङ्को प्रक्रियाको। काटेपछि समाप्त ट्यूब खण्डहरू पनि संग्रह गर्न, पहिचान गर्न र स्थानान्तरण गर्न आवश्यक हुन्छन्।
लेजर ट्यूब काट्ने मेसिनले एउटै उत्पादन अर्डरभित्र विभिन्न लम्बाइ र आकारका भागहरू उत्पादन गर्न सक्छ। यी घटकहरूलाई अनावश्यक टक्कर, सतहको खराबी वा क्रमबद्धताका समस्याहरू नबनाई संग्रह गर्नुपर्छ।
उत्पादन भएको भागहरूको विशेषताहरूसँग अनलोडिङ व्यवस्था मिल्नुपर्छ।
अपेक्षाकृत लामो घटकहरूको लागि, काटेपछि नियन्त्रण बाहिरको गतिलाई रोक्न उपयुक्त समर्थन र संग्रह स्थान महत्त्वपूर्ण छ। छोटो घटकहरूको लागि विभिन्न प्रकारका भागहरूलाई अलग राख्न संग्रह ट्रे वा निर्धारित कन्टेनरहरू आवश्यक हुन सक्छन्।
अनलोडिङ प्रणालीको मूल्याङ्कन गर्दा निम्न बुँदाहरूलाई विचार गर्नुहोस्:
उपलब्ध संग्रह स्थानहरू र भण्डारण क्षमता।
विभिन्न उत्पादन भएको भागहरूको लम्बाइको लागि समर्थन।
विभिन्न घटकहरूको अलगीकरण।
सतह क्षतिबाट सुरक्षा।
कर्मचारीहरू र सामग्री ह्यान्डलिङ उपकरणहरूको लागि पहुँचयोग्यता।
अर्को उत्पादन कार्यमा स्थानान्तरण व्यवस्था।
यदि उत्पादन भएको भागहरू बेन्डिङ, वेल्डिङ वा एसेम्बली प्रक्रियामा आपूर्ति गरिन्छ भने, तिनीहरूको संग्रह र पहिचान पनि अगाडिको उत्पादन आवश्यकताहरूको अनुसरण गर्नुपर्छ।
राम्रो योजना बनाइएको ट्यूब लोडिङ्ग र अनलोडिङ्ग व्यवस्था ले काट्ने पछि सामग्री ह्याण्डलिङ्ग चरणलाई बोटलनेक बन्नबाट रोक्छ।
५। सम्पूर्ण चक्र
स्वचालित लोडिङ्गको वास्तविक मूल्यलाई केवल फिडिङ्ग अपरेशन मात्र होइन, बरु पूर्ण उत्पादन चक्र मार्फत मूल्याङ्कन गर्नुपर्छ।
एउटा सामान्य चक्रमा कच्चा सामग्री तयारी, ट्यूब अलगाव, लोडिङ्ग, स्थितिकरण, क्ल्याम्पिङ्ग, काट्ने, समाप्त भएको भाग अनलोडिङ्ग र संग्रह समावेश छन्।
प्रत्येक चरणले समय लिन्छ, र केही अपरेशनहरू मेशिनको कन्फिगरेशनमा आधारित गरी ओभरल्याप हुन सक्छन्।
उदाहरणका लागि, एउटा प्रणालीले वर्तमान ट्यूब प्रक्रिया गर्दै गर्दा अर्को ट्यूबको तयारी गर्न सक्छ। यदि लोडिङ्ग यान्त्रिकी र काट्ने क्रमले एकै साथ तयारीलाई समर्थन गर्छ भने, यसले लोडिङ्ग अपरेशनहरू बीचको प्रतीक्षा समय घटाउन सक्छ।
तथापि, छिटो फिडिङ्गले स्वतः उच्च समग्र उत्पादन आउटपुटको अर्थ दिँदैन। काट्ने जटिलता, विशेषताहरूको संख्या, सामग्री परिवर्तन र अनलोडिङ्ग व्यवस्थाहरू सबैले अन्तिम परिणामलाई प्रभावित गर्न सक्छन्।
हातले र स्वत: लोड गर्ने बीचको तुलना गर्दा लेख्नुहोस्:
कच्चा पदार्थ तयार पार्ने समय।
एकैचोटि ट्यूबमा फिड गर्ने समय।
प्रति ट्यूब वा उत्पादन ब्याचमा काट्ने समय।
अनलोड गर्ने र संकलन गर्ने समय।
सामग्री परिवर्तन समय।
अपरेटरको संलग्नता र अवरोधहरू।
प्रति शिफ्ट पूरा भएका भागहरूको वास्तविक संख्या।
तुलना गर्दा एउटै ट्यूब विशिष्टता र प्रतिनिधित्वपूर्ण काट्ने कार्यक्रमहरू प्रयोग गर्नुपर्छ। यसले लेजर ट्यूब काट्ने मेसिनको उत्पादकताको मूल्याङ्कन गर्न अधिक वास्तविक आधार प्रदान गर्छ जुन स्वत: लोडिङ प्रणालीसँग सुसज्जित छ।
६. परीक्षण अर्डर
स्वचालित लोडिङ्क कन्फिगरेसन पुष्टि गर्नु अघि निर्माताहरूले यसलाई प्रतिनिधित्व गर्ने उत्पादन अर्डर प्रयोग गरी मूल्याङ्कन गर्नुपर्छ।
केवल एउटा सजिलै सँगै हेर्न सकिने ट्यूब प्रयोग गरी छोटो प्रदर्शनले दैनिक उत्पादनका वास्तविक चुनौतीहरूलाई प्रतिबिम्बित गर्न सक्दैन।
कारखानाको नियमित सामग्री मिश्रणलाई प्रतिनिधित्व गर्ने नमुनाहरू तयार गर्नुहोस्, जसमा विभिन्न ट्यूब प्रोफाइल, लम्बाइ, वजन र सतह अवस्था (यदि लागू हुन्छ) समावेश छन्।
परीक्षणको समयमा सम्पूर्ण सामग्री प्रवाहलाई निरीक्षण गर्नुहोस्।
जाँच गर्नुहोस् कि कच्चा ट्यूबहरू भण्डारण क्षेत्रमा सजिलै लोड गर्न सकिन्छ कि छैन, कि व्यक्तिगत ट्यूबहरू विश्वसनीय रूपमा अलग गर्न सकिन्छ कि छैन, र कि फिडिङ्क यान्त्रिकीले तिनीहरूलाई काट्नका लागि सही स्थितिमा राख्छ कि छैन।
साथै, कुनै पनि फिडिङ्क अवरोध, हातले गरिएका समायोजनहरू, सतह क्षति वा सामग्री परिवर्तनको समयमा आएका कठिनाइहरू लेखेर राख्नुहोस्।
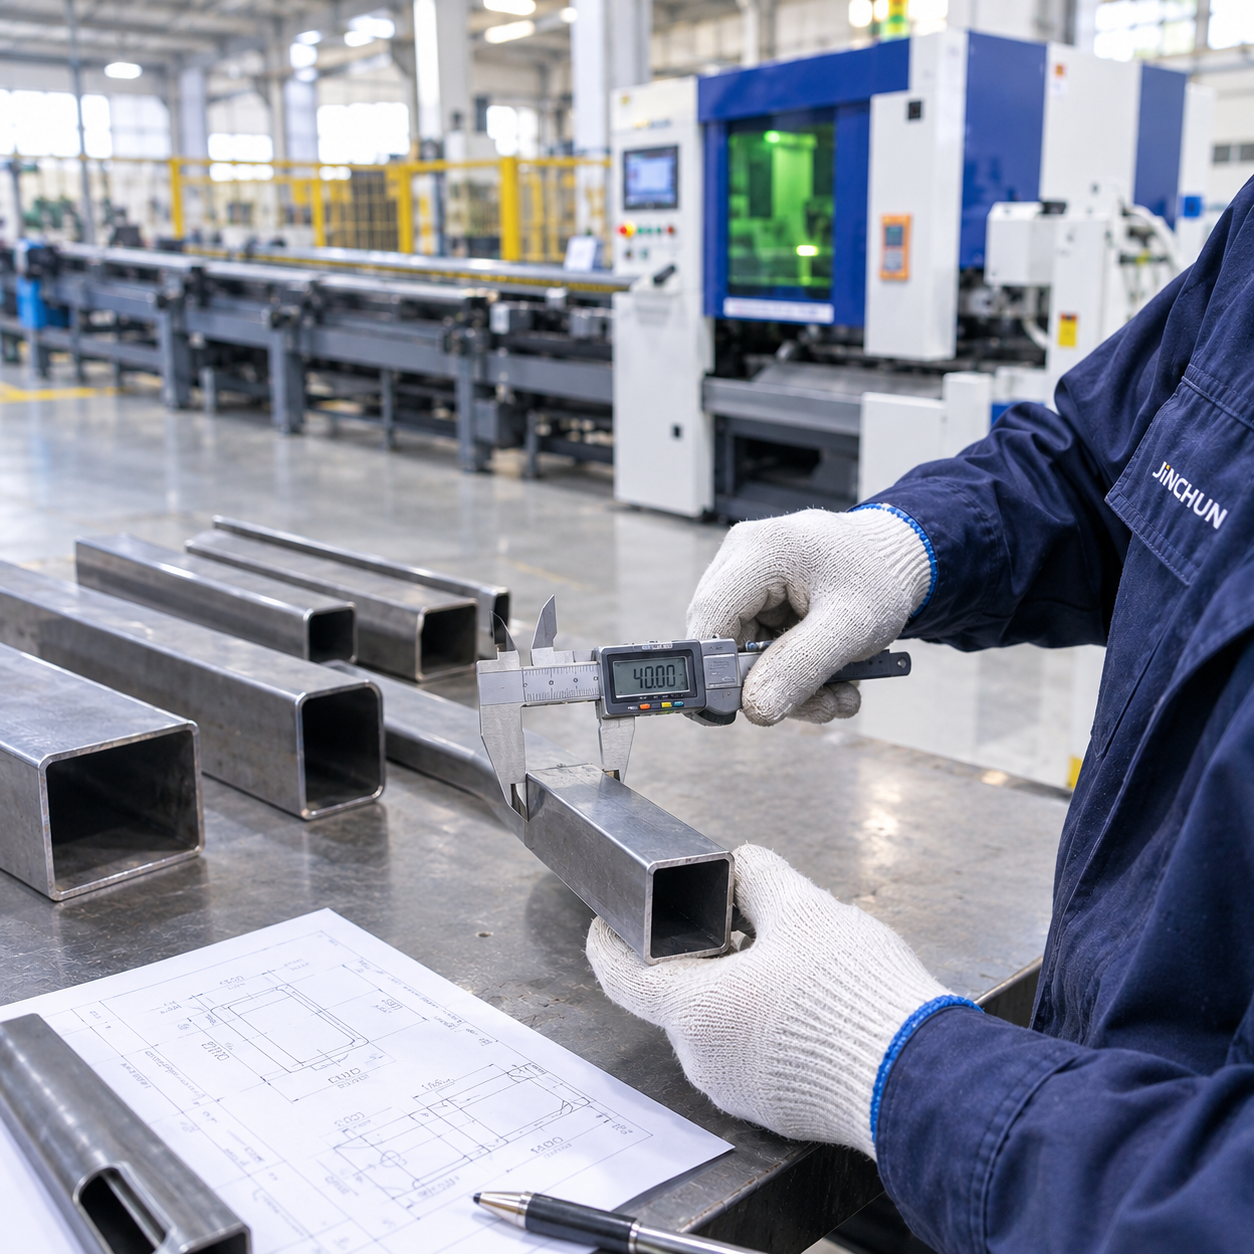
पूर्ण भएका भागहरू मूल ड्राइङ्स अनुसार संग्रह गरी जाँच गर्नुपर्छ। तिनीहरूका आकार र काट्ने गुणस्तरले सहमत निरीक्षण आवश्यकताहरू पूरा गर्नुपर्छ।
उपयोगी परीक्षण रेकर्डहरूमा ट्यूब विशिष्टताहरू, लोडिङ्ग कन्फिगरेसन, कटिङ्ग कार्यक्रम, ब्याच मात्रा, कुल प्रसंस्करण समय, अपरेटरको संलग्नता र कुनै असामान्य अवस्थाहरू समावेश छन्।
यी रेकर्डहरूले निर्माताहरूलाई अपेक्षित प्रदर्शन र वास्तविक उत्पादन आवश्यकताहरू बीच तुलना गर्न र थप स्वचालनको आवश्यकता छ कि छैन भनेर पहिचान गर्न मद्दत गर्छन्।
निष्कर्ष
लेजर ट्यूब कटिङ्ग मेसिनको लागि स्वचालित लोडिङ्ग छान्नु भनेको केवल हातले गरिने काम घटाउने इच्छाभन्दा बढी कुराहरूमा निर्भर गर्दछ। ट्यूबको विविधता, ब्याच मात्रा, लोडिङ्ग विधिहरू, उत्पादन परिवर्तनहरू, समाप्त भएका भागहरूको संग्रह र पूर्ण प्रसंस्करण चक्र सबै एकसाथ विचार गर्नुपर्छ।
स्थिर सामग्री विशिष्टताहरू र दोहोरिएका ठूला-ब्याच अर्डरहरू भएका कारखानाहरूका लागि स्वचालित ट्यूब लोडिङ्गले व्यावहारिक फाइदाहरू प्रदान गर्न सक्छ। धेरै साना अर्डरहरू वा धेरै फरक ट्यूब प्रोफाइलहरू सँगै सँगै काम गर्ने निर्माताहरूका लागि अधिक लचिलो लोडिङ्ग व्यवस्था प्रायः राम्रो हुन्छ।
अन्तिम निर्णय अनुमानित उत्पादकता मात्रको आधारमा होइन, तर प्रतिनिधित्वपूर्ण ट्यूब नमूना, वास्तविक उत्पादन अर्डर र पुष्टि गरिएको मेशिन विन्यासको आधारमा हुनुपर्छ।
आवेदन समीक्षाका लागि आरेखहरू, सामग्री विवरणहरू, गुणस्तर मापदण्डहरू र लक्षित उत्पादन पठाउनुहोस्। कृपया जिनचुनसँग सम्पर्क गर्नुहोस् आवश्यकताहरू समीक्षा गर्न।