 EN


Bevezetés
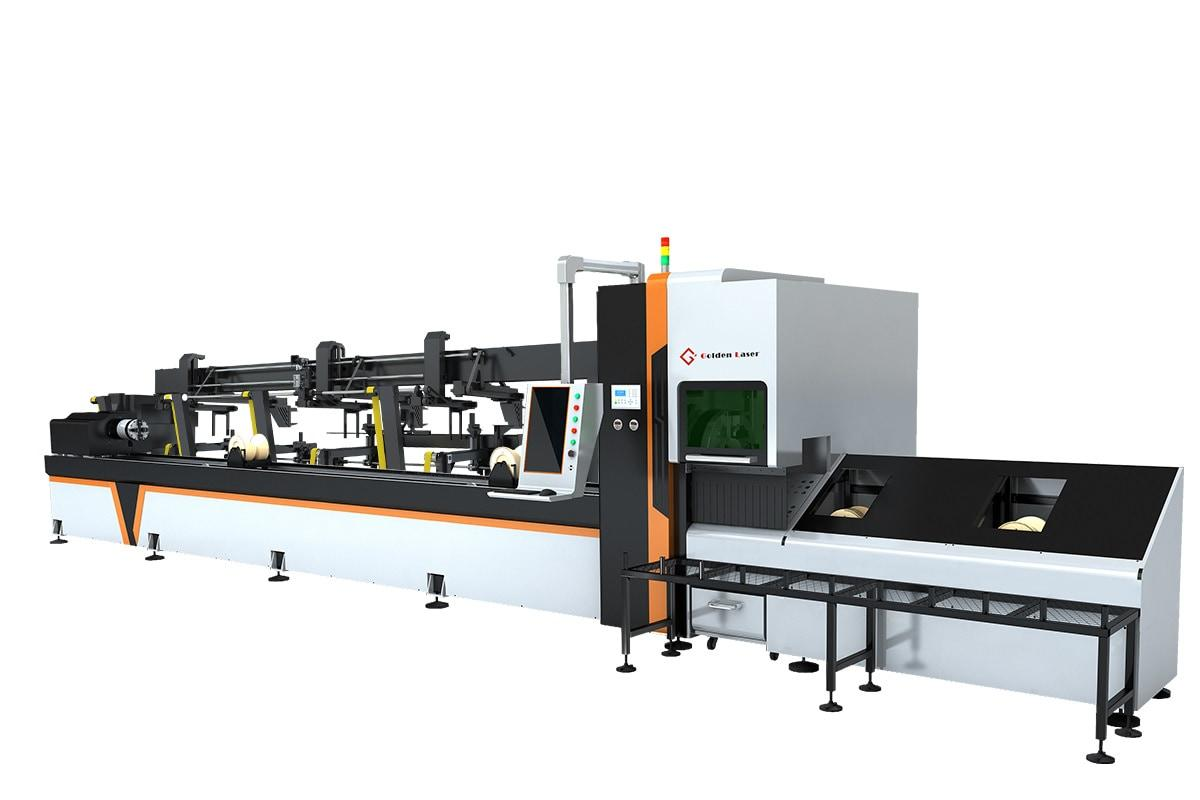
Egy lézeres csővágó gép különböző csőprofilokat és -hosszakat képes feldolgozni, de a nyersanyagok gépbe történő betáplálásának módja is jelentős hatással van a gyártási hatékonyságra. Amikor az operátorok minden vágási ciklusnál manuálisan kell betöltsék a csöveket, az anyagelőkészítés és -kezelés jelentős részét képezheti az egész gyártási terhelésnek.
Azoknak a gyártóknak, akik nagy mennyiségű kerek, négyzetes, téglalap alakú vagy egyéb profilú csöveket dolgoznak fel, az automatikus betáplálás segíthet csökkenteni az ismétlődő manuális kezelést, és támogathatja az anyagellátás egyenletesebb lefolyását.
Amikor értékeljük laseres csővágó gép használjon képviselő alkatrészeket és egyértelműen meghatározott gyártási követelményeket.
Azonban nem minden gyár számára szükséges az automatikus csőbetáplálás. Az értéke függ a csőkombinációtól, a rendelési mennyiségektől, a gyártási változásoktól, az ürítési követelményektől és a tényleges működési ciklustól. Az alábbi pontok segíthetnek eldönteni, hogy egy adott gyártási projekt számára megfelelő-e egy automatikus csőbetápláló rendszer.
1. Csőkombináció
Az első szempont a napi gyártásban használt csövek sokfélesége.
Egy olyan gyár, amely ugyanazt a csőprofilot és hosszúságot nagy tételben dolgozza fel, más betöltési igényekkel rendelkezik, mint egy olyan műhely, amely sok kis megrendelést kezel, és gyakran változnak a nyersanyag-specifikációk.
Kezdje a fő csőjellemzők áttekintésével:
A cső alakja, beleértve a kerek, négyzetes és téglalap alakú profilokat.
Az anyagtípus és a felületi állapot.
A cső méretei és falvastagsága.
A nyersanyag hossza és az egyes csövek tömege.
A szállított csövek egyenes volta és egységessége.
Az egyes specifikációk átlagos tételmennyisége.
Általában érdemes értékelni egy csőcsomag-betöltő rendszert, ha a termelés során hasonló anyagok ismétlődő feldolgozása történik viszonylag nagy mennyiségben. Ehelyett, hogy minden egyes csövet külön-külön készítenének elő és helyeznének el, a betöltőberendezést úgy tervezhetik meg, hogy több nyers csövet fogadjon be, és azokat a vágógép konfigurációjának megfelelően táplálja be.
Azonban a különböző csőméretek eltérő támaszpozíciókat, fogási feltételeket és adagolási beállításokat igényelhetnek. A hosszú vagy viszonylag rugalmas csövek anyagátvitel közben is megfelelő támasztásra szorulnak.
Egy lézeres csővágó gép esetében ellenőrizni kell a betáplálási tartományt, a megengedett anyagtömeget és a kompatibilis profil típusokat az aktuális gép specifikációi alapján.
Ha a gyár kis tételszámokban sokféle csőméretet dolgoz fel, egy egyszerűbb betáplálási elrendezés gyakorlatiasabb rugalmasságot nyújthat.
2. Betáplálási mód
Az automatikus betáplálás különböző mechanikai elrendezéseket is magában foglalhat. A megfelelő megoldás az alapanyagellátás módjától és a gép konfigurációjától függ.
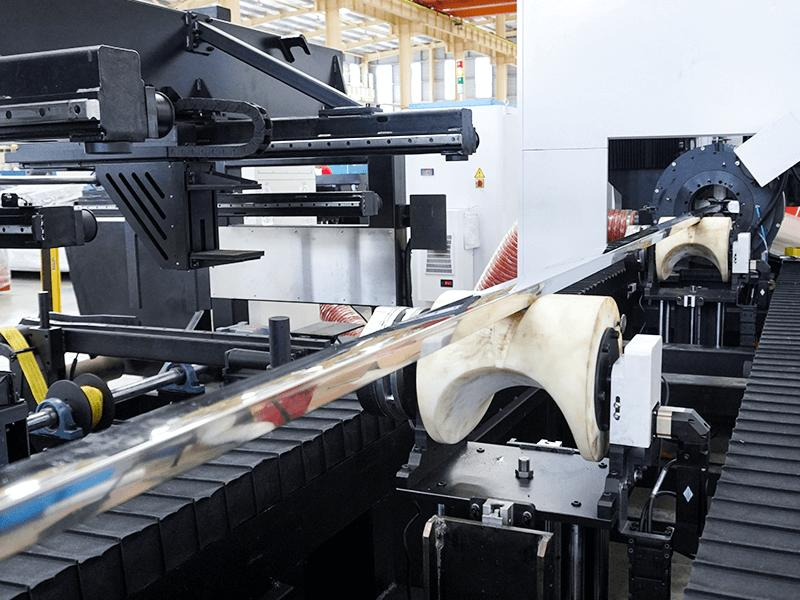
Egy tipikus automatikus csőbetápláló rendszer általában tartalmazza az alapanyag-tároló területet, támaszstruktúrákat, anyag-elválasztó mechanizmusokat, átviteli elemeket és a vágógéphez csatlakozó betápláló mechanizmust.
A folyamat általában több szakaszból áll.
Először a nyers csöveket a kijelölt betápláló területre helyezik. Ezután a betápláló mechanizmus különválasztja az egyes csöveket az előkészített anyagellátásból. A rendszer tervezésétől függően emelőberendezések, táplálóláncok vagy mechanikus átviteli egységek mozgatják a csövet a vágási pozíció felé.
Amikor a cső eléri a tápláló területet, a gép befogó és pozicionáló rendszere rögzíti az anyagot a feldolgozáshoz.
Fontos a betápláló mechanizmus és a vágógép közötti kapcsolat. Az anyagnak ellenőrzött pozícióban kell belépnie a vágóterületre anélkül, hogy felesleges mozgást, felületi károsodást vagy táplálási megszakítást okozna.
Ha manuális betáplálási elrendezést, félig automatikus táplálórendszert és teljesen automatikus csőcsomag-táplálót hasonlítunk össze, figyelembe kell venni a következőket:
Hogyan helyezik el a nyers csöveket a betápláló területen.
Vajon az egyes csövek automatikusan válnak-e külön.
Hogyan történik az anyag átvitele és támasztása.
Vajon a rendszer felismeri vagy alkalmazkodik-e különböző profilokhoz.
Hogyan kezelik a betáplálási hibákat és az anyagok rendellenes állapotát.
A betöltés konfigurációját, az automatizálás szintjét és a kompatibilis anyagspecifikációkat a kiválasztott gép és tényleges csőminták segítségével kell megerősíteni.
3. Átállás
Az átállás különösen fontos a többféle csőspecifikációt feldolgozó gyártóüzemek számára.
Egy automatikus csőbetöltő rendszer akkor működhet hatékonyan, ha egyetlen anyagspecifikáció folyamatosan fut, de gyakori váltások különböző profilok között további előkészítési igényeket eredményezhetnek.
Például a kerek csövekről négyzetes vagy téglalap alakú profilokra való átálláshoz beállítások szükségesek az anyagtámasztásban, a betáplálási pozíciókban és a fogóberendezésekben.
A gyártási csapatnak figyelembe kell vennie azt is, hogyan készül elő a következő megrendelés.
Fontos kérdések például az, hogy a betöltő terület képes-e különböző csőspecifikációk elhelyezésére, szükséges-e az operátoroknak manuálisan eltávolítaniuk a maradék nyersanyagot, és hogyan kezeli a betápláló rendszer az új gyártási programot.
Kis tétel esetén a gyakori anyagváltás csökkentheti az automatikus betáplálás gyakorlati előnyeit. Ebben az esetben a betáplálás rugalmassága és a gyors átállás kényelme fontosabb lehet, mint a maximális tárolási kapacitás.
Egy megfelelő átállási értékelésnek fel kell jegyeznie az előző anyag eltávolításához, a következő specifikáció előkészítéséhez, a vágási program frissítéséhez és az első elfogadható alkatrész gyártásához szükséges időt.
Ez segíti a gyártókat abban, hogy különböző betáplálási konfigurációkat hasonlítsanak össze a tényleges gyártási körülmények alapján, nem pedig a hirdetett automatizálási szintek szerint.
4. Alkatrészek gyűjtése
Az automatikus betáplálás csak egy része az anyagmozgatási folyamatnak. A vágott csőszakaszokat is gyűjteni, azonosítani és továbbítani kell a vágás után.
Egy lézeres csővágó gép ugyanazon gyártási megrendelés keretében különböző hosszúságú és alakú alkatrészeket is előállíthat. Ezeket az alkatrészeket úgy kell gyűjteni, hogy ne keletkezzenek felesleges ütközések, felületi karcolások vagy rendezési problémák.
A kirakodási elrendezésnek illeszkednie kell a kész alkatrészek jellemzőihez.
A viszonylag hosszú alkatrészek esetében fontos a megfelelő támasztás és gyűjtőhely, hogy megakadályozzák a vágás utáni irányíthatatlan mozgást. A rövidebb alkatrészekhez gyűjtőtálcák vagy kijelölt edények szükségesek a különböző alkatrész-típusok elkülönítéséhez.
Értékeléskor vegye figyelembe az alábbi pontokat a kirakodási rendszerrel kapcsolatban:
Rendelkezésre álló gyűjtőhelyek és tárolási kapacitás.
Különböző hosszúságú kész alkatrészek támogatása.
Különböző alkatrészek elkülönítése.
Felületi sérülések elleni védelem.
Hozzáférés az operátorok és anyagmozgatási berendezések számára.
A következő gyártási műveletbe történő átadás elrendezése.
Ha a kész alkatrészek hajlításra, hegesztésre vagy összeszerelésre kerülnek, akkor gyűjtésük és azonosításuk is megfelel a következő folyamatok gyártási követelményeinek.
Egy jól megtervezett csőbetáplálási és -kiszerelési elrendezés segít megakadályozni, hogy az anyagmozgatás szakasza torlódási ponttá váljon a vágást követően.
5. Teljes ciklus
Az automatikus betáplálás tényleges értékét a teljes gyártási cikluson keresztül kell értékelni, nem csupán a betáplálási műveleten keresztül.
Egy tipikus ciklus tartalmazza az alapanyag-előkészítést, a csövek szétválasztását, a betáplálást, a pozicionálást, a rögzítést, a vágást, valamint a kész alkatrészek kiszerelését és gyűjtését.
Minden egyes szakasz időt igényel, és néhány művelet a gép konfigurációjától függően átfedhető.
Például egy rendszer előkészítheti a következő csövet, miközben az aktuális cső feldolgozása zajlik. Ez csökkentheti a betáplálási műveletek közötti várakozási időt, feltéve, hogy a betápláló mechanizmus és a vágási sorrend támogatja a párhuzamos előkészítést.
A gyorsabb betáplálás azonban nem jelent automatikusan magasabb teljes gyártási kimenetet. A vágás bonyolultsága, a funkciók száma, az alapanyagváltások és a kiszerelési elrendezések mindegyike befolyásolhatja a végeredményt.
A kézi és az automatikus betáplálás összehasonlításakor rögzítse:
Az alapanyag-előkészítés idejét.
Az egyes csövek betáplálásának idejét.
A vágási időt csövenként vagy gyártási tételenként.
A kiszedési és gyűjtési időt.
Az anyagváltás idejét.
A műszaki személyzet bevonódását és megszakításait.
A valós, műszakonként elkészült darabszámot.
Az összehasonlításhoz ugyanazokat a csőspecifikációkat és reprezentatív vágási programokat kell használni. Ez valósághűbb alapot biztosít az automatikus betáplálással rendelkező lézeres csővágó gép termelékenységének értékeléséhez.
6. Próbarendelés
A gyártóknak értékelniük kell az automatikus betöltési konfigurációt egy tipikus gyártási rendelés alapján, mielőtt megerősítik.
Egy rövid bemutató, amelyet csak egy könnyen kezelhető csővel végeznek, nem tükrözi feltétlenül a mindennapi gyártás valós kihívásait.
Készítsenek mintákat, amelyek a gyár szokásos anyagösszetételét képviselik, ideértve a különböző csőprofilokat, hosszakat, súlyokat és – ha alkalmazható – felületi állapotokat.
A próbaidőszak alatt figyeljék az anyagáramlás teljes folyamatát.
Ellenőrizzék, hogy a nyers csövek kényelmesen betölthetők-e a tároló területre, hogy az egyes csövek megbízhatóan elválaszthatók-e egymástól, és hogy a tápláló mechanizmus megfelelően helyezi-e el őket a vágáshoz.
Jegyezzék fel az esetleges táplálási megszakításokat, kézi beavatkozásokat, felületi károsodásokat vagy nehézségeket az anyagcserék során.
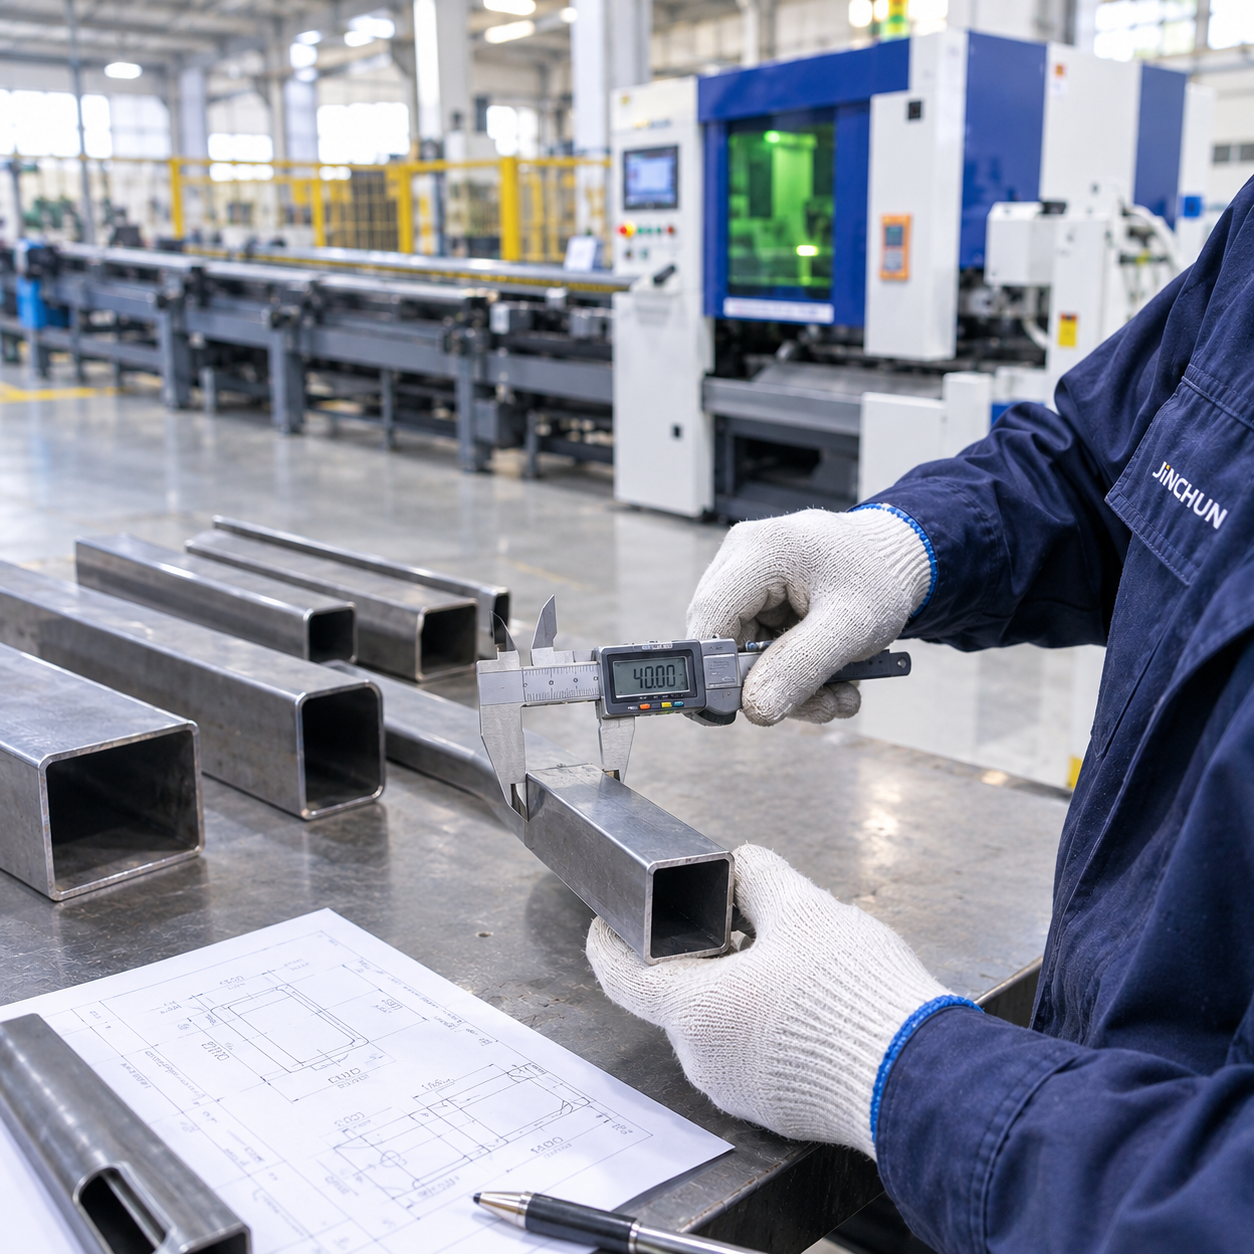
A kész alkatrészeket az eredeti rajzok szerint kell összegyűjteni és ellenőrizni. Méreteiknek és vágási minőségüknek meg kell felelniük a megállapodott ellenőrzési követelményeknek.
Hasznos próbafeljegyzések közé tartoznak a csövek méretei, a terhelési konfiguráció, a vágási program, a tételmennyiség, az összes feldolgozási idő, az operátor beavatkozása és bármely rendellenes körülmény.
Ezek a feljegyzések segítenek a gyártóknak összehasonlítani a várható teljesítményt a tényleges gyártási igényekkel, valamint eldönteni, hogy indokolt-e további automatizálás.
Összefoglalás
Az automata csőbetáplálás kiválasztása egy lézeres csővágó gép esetében nem csupán a kézi munka csökkentésének vágyán alapul. A csövek sokfélesége, a tételmennyiségek, a betáplálási módszerek, a gyártási átállások, a kész alkatrészek gyűjtése és az egész feldolgozási ciklus együttesen szükséges figyelembe venni.
Azokban a gyártóüzemekben, ahol stabil anyagmeghatározások és ismétlődő nagy tételű megrendelések dominálnak, az automata csőbetáplálás gyakorlati előnyöket nyújthat. Azoknál a gyártóknál, akik gyakori kis megrendeléseket vagy számos különböző csőprofil kezelését végzik, rugalmasabb betáplálási megoldás lehet előnyösebb.
A végső döntést a képviselő csőminták, a tényleges gyártási rendelések és a megerősített gépkonfigurációk alapján kell meghozni, nem pedig kizárólag a becsült termelékenység alapján.
Küldje el a rajzokat, az anyagadatokat, a minőségi kritériumokat és a célkimenetet egy alkalmazási felülvizsgálatra. Kérem lépjünk kapcsolatba Jinchunnal felülvizsgálja az igényeket.